Le marché mondial de l'inspection de surface a atteint 4,5 milliards de dollars en 2024 et devrait culminer à 8,2 milliards de dollars d'ici 2034. Les fabricants perdent des millions chaque année à cause de défauts non détectés qui échappent au contrôle qualité traditionnel. Les caméras intelligentes et les systèmes d'IA repèrent désormais les anomalies en quelques millisecondes, mais encore faut-il comprendre les mécanismes qui font fonctionner ces technologies.
Les lignes de production modernes sont trop rapides pour les inspecteurs humains. Les aciéries signalent un taux de détection de 70 % avec des contrôles manuels. Les systèmes automatisés atteignent plus de 95 % de précision. L'écart ? Une configuration correcte de dix éléments clés.
Ce guide détaille ce qui distingue une inspection de surface efficace d'échecs coûteux. Chaque élément influe sur vos taux de défauts, votre rendement et vos profits. Les données proviennent d'implémentations réelles dans le contrôle qualité automobile, des semi-conducteurs et des surfaces métalliques où la précision est primordiale. La détection des défauts de texture commence par la maîtrise de ces fondamentaux.
Systèmes d'imagerie haute résolution pour l'inspection de surface
La résolution détermine ce que votre système d'inspection de surface peut détecter. Deux types de caméras principaux répondent à des besoins différents :
Caméras linéaires :
- Traitent les images ligne par ligne aux vitesses de production
- Atteignent une précision allant jusqu'à 10 micromètres par pixel
- Gèrent efficacement les matériaux en bande continue
Caméras matricielles :
- Capturent l'intégralité du champ de vision en une seule prise
- Couvrent des zones plus larges pour les surfaces planes
- Idéales pour les points d'inspection fixes
Les systèmes modernes déploient des capteurs de 1 à 5 mégapixels pour les applications standard. Le jeu de données NEU-DET, composé de 1 800 images de défauts d'acier, démontre comment la résolution affecte la détection des craquelures, inclusions et rayures.
Les lignes de production se déplaçant à 200 mètres par minute nécessitent des caméras capturant plus de 100 images par seconde. Le système LS9300AD de Hitachi traite les deux faces des plaquettes simultanément, réduisant le temps d'inspection de 60 %. Le traitement en temps réel élimine les goulots d'étranglement : votre système doit analyser les images et déclencher des réponses en quelques millisecondes.
Le matériel domine le marché avec une part de 64,2 % en 2025. Les caméras CCD permettent une acquisition rapide tout en réduisant les fausses alertes. Les systèmes d'inspection automatisés trop lents créent des failles qualité où les défauts passent inaperçus. La vitesse de traitement est directement corrélée à la capacité de production et aux taux de détection.
Configurations d'éclairage avancées pour la qualité des surfaces métalliques
La configuration de l'éclairage détermine la visibilité des défauts plus que tout autre facteur dans l'inspection de surface. Quatre techniques principales servent des objectifs distincts :
| Type d'éclairage | Fonction | Meilleures applications |
|---|---|---|
| Rétroéclairage | Crée des silhouettes à fort contraste | Vérification dimensionnelle, détection de trous, mesure de précision |
| Éclairage rasant (fond noir) | Positionne les sources à des angles de 10 à 30° | Métaux réfléchissants, variations de hauteur, inspection de la qualité des surfaces métalliques |
| Éclairage coaxial | Transmet la lumière perpendiculairement aux surfaces | Surfaces planes polies, élimine les reflets sur les matériaux brillants |
| Éclairage dôme | Fournit un éclairage uniforme sous plusieurs angles | Surfaces courbes, matériaux irréguliers, élimine les reflets |
La technologie de réflexion spéculaire LumiTrax de KEYENCE combine automatiquement plusieurs conditions d'éclairage. Le système capture les micro-rayures sur les métaux brillants tout en lisant simultanément les codes-barres. L'éclairage multispectral utilise huit couleurs commutant en quelques microsecondes, révélant des défauts invisibles lors d'une inspection monochromatique.
Le ZEISS ABIS III utilise la technologie brevetée Multi-Color-Light pour détecter les bosses, fissures et rayures inférieures à 1 micromètre. Il traite les données 40 % plus rapidement que les générations précédentes.
Les systèmes d'inspection de surface automatisés atteignent des taux de précision supérieurs à 95 % lorsque l'éclairage est adapté à l'application. L'éclairage rasant excelle dans la détection des défauts de texture sur les matériaux réfléchissants en créant un contraste entre les imperfections et les surfaces environnantes.
Intégration de l'intelligence artificielle et de l'apprentissage automatique
L'IA transforme l'inspection de surface, passant d'une détection basée sur des règles à une reconnaissance intelligente des formes. Les algorithmes YOLOv10 et Faster R-CNN atteignent une précision moyenne de 80,2 % sur les jeux de données de défauts de l'acier, soit une amélioration de 12,6 % par rapport aux modèles de référence.
| Algorithme | Amélioration de la précision | Temps de traitement |
|---|---|---|
| YOLOv9 | Détecte les défauts inférieurs à 1 mm | Moins de 50 millisecondes |
| LAM-YOLOv10n | 2,6 % de mieux que YOLOv12n | Déploiement en temps réel |
| Faster R-CNN | 80,2 % de précision moyenne | Adapté à la production |
Les réseaux de neurones entraînés sur des milliers d'exemples de défauts reconnaissent les anomalies dans des conditions variées. Les réseaux de neurones convolutifs, les réseaux de neurones artificiels et les machines à vecteurs de support s'intègrent aux systèmes de vision pour détecter des modèles complexes de défauts de texture.
Capacités d'apprentissage autonome :
- Les solutions d'IA de Xiris Automation apprennent sur les lignes de production
- S'adaptent aux nouveaux types de défauts sans reprogrammation
- Réduisent le temps de configuration de plusieurs semaines à quelques heures
Cognex a lancé une plateforme d'apprentissage profond basée sur l'IA en 2024, améliorant la précision de l'inspection de surface dans la fabrication de semi-conducteurs et l'automobile. Les unités de traitement graphique (GPU) gèrent les calculs parallèles pour l'inférence d'apprentissage profond aux vitesses de production.
L'informatique en périphérie (edge computing) traite les données localement, éliminant la latence réseau. Les fabricants utilisant des systèmes d'inspection de surface automatisés avec IA signalent des réductions de 30 à 50 % des temps d'arrêt imprévus.
Profilage de surface 3D et mesure de profondeur
L'inspection de surface en trois dimensions révèle des défauts invisibles pour l'imagerie 2D. Les systèmes à lumière structurée projettent des motifs sur les surfaces, capturant les déformations via des caméras calibrées. La déflectométrie à mesure de phase permet d'atteindre une précision submillimétrique pour l'inspection de la qualité de surface en ligne.
| Technologie | Résolution | Applications |
|---|---|---|
| Micro-Epsilon reflectCONTROL | Plage nanométrique, répétabilité inférieure à 1 µm | Inspection de plaquettes semi-conductrices, analyse de surfaces peintes dans l'automobile |
| Capteur 3D HLP RCS130-160 | Capture 5 millions de points de données en quelques secondes | Cartographie topologique, mesure de la rugosité de surface |
| Triangulation laser | Plage de mesure de 170 mm × 160 mm | Scan de géométries complexes, détection de défauts sur surfaces en acier |
La préférence croissante pour les technologies 3D utilisant la triangulation laser stimule la croissance du marché. La technologie laser assure la traçabilité lors des inspections de scellage pharmaceutique. L'imagerie 3D capture la profondeur et la géométrie, révélant des fissures, des bosses et des irrégularités que les systèmes 2D ne détectent pas.
Avantages de l'analyse de hauteur et de texture :
- Le balayage laser mesure la distance jusqu'à chaque point de la surface
- Génère des données de contour précises pour les formes complexes
- Distingue les incrustations de laminage de la texture acceptable
- Permet la détection de rayures et de bosses invisibles pour l'imagerie conventionnelle
L'éclairage par projection de motifs de KEYENCE transforme les caméras 2D en outils d'inspection 2D/3D simultanée. Les secteurs manufacturiers exigeant des tolérances strictes, comme l'aérospatiale et les dispositifs médicaux, s'appuient sur ces capacités. Le segment des systèmes de vision 2D détient 58,3 % de parts de marché en 2025, tandis que l'adoption de la 3D s'accélère pour les systèmes d'inspection de surface automatisés.
Intégration en ligne et optimisation de la vitesse de production
Les systèmes d'inspection de la qualité de surface en ligne doivent s'adapter à des vitesses de production dépassant 200 mètres par minute. Les caméras linéaires combinées à des processeurs haute vitesse permettent une inspection à 100 % sans réduction du débit.
L'encodeur sans contact EB360R 2024 de Baumer Inspection garantit un fonctionnement sans maintenance dans les environnements industriels exigeants.
| Type de système | Temps de cycle | Avantage clé |
|---|---|---|
| Cellules robotisées | Moins de 30 secondes par composant | Prend en charge des géométries de pièces variées |
| Tunnels de vision modulaires | Traitement à la vitesse de la ligne | Augmente le débit de tri |
| Réseaux multi-caméras | 300 mètres par minute | Inspection haute vitesse des surfaces métalliques |
Les cellules robotisées représentent le segment de déploiement à la croissance la plus rapide. Les systèmes montés sur des bras articulés suivent des trajectoires d'inspection complexes tout en maintenant leur vitesse. Cognex a introduit des tunnels de vision modulaires en novembre 2022 pour la logistique, la plateforme de lecture de codes-barres DataMan permettant d'accroître le débit.
Mécanismes de réponse automatisés :
- La détection déclenche le marquage immédiat des zones défectueuses
- Détourne les pièces du flux de production en quelques millisecondes
- Ajuste automatiquement les paramètres du processus
- Empêche la propagation des défauts en aval
Les fabricants d'acier mettant en œuvre des systèmes de réponse automatisés signalent une réduction des rebuts supérieure à 25 %. L'intégration avec les systèmes d'exécution manufacturière (MES) fournit des indicateurs de qualité en temps réel.
La cartographie des défauts révèle des modèles de distribution spatiale indiquant des problèmes d'alignement des équipements. Les systèmes d'inspection de surface des plaquettes semi-conductrices effectuent des balayages complets en moins de 30 secondes. Les systèmes d'inspection de surface automatisés, lorsqu'ils sont correctement intégrés en ligne, maintiennent le flux de production sans créer de goulots d'étranglement.
Classification des défauts et évaluation de la gravité
Les systèmes d'inspection de surface efficaces classent les défauts selon leur gravité : rayures mineures nécessitant une documentation, bosses modérées nécessitant une retouche, et fissures critiques exigeant un rejet immédiat.
| Niveau de gravité | Exemples de défauts | Action requise |
|---|---|---|
| Mineur | Petites rayures, décoloration | Documentation uniquement |
| Modéré | Bosses, bavures affectant l'assemblage | Retouche requise |
| Critique | Fissures, corrosion sévère | Rejet immédiat |
Le modèle YOLOBolt, une version optimisée de YOLOv6, a amélioré la détection des rayures et des bosses en remplaçant le bloc de mise en commun pyramidale spatiale (Spatial Pyramid Pooling) par un bloc résiduel. Cela permet de résoudre les problèmes de performance en temps réel lors de la détection d'imperfections infimes sur les surfaces métalliques.
Avantages de l'analyse statistique :
- Quantifie les défauts par taille, forme, emplacement et fréquence
- Révèle des modèles indiquant les causes profondes
- Permet un contrôle qualité prédictif
- Alerte les opérateurs avant que les taux de rejet n'augmentent
Un fabricant de biscuits a découvert que 25 % des produits rejetés provenaient de problèmes de fabrication, dont 9,1 % dus à des températures de cuisson incorrectes, soit 40 600 kg gaspillés en six mois.
L'apprentissage profond excelle à distinguer les défauts réels des caractéristiques acceptables. Les systèmes atteignent des taux de faux positifs inférieurs à 2 %, contre 15 à 20 % pour les algorithmes basés sur des règles. Des fabricants d'équipements médicaux ont réduit les faux rejets de 12 000 à 246 unités par semaine en utilisant la détection de défauts de texture par IA avec une précision de 98,5 %.
Techniques d'inspection spécifiques aux matériaux
L'inspection de la qualité des surfaces métalliques nécessite des approches spécialisées pour la gestion de la réflexion spéculaire. L'éclairage diffus disperse la lumière dans plusieurs directions, éliminant les reflets intenses qui aveuglent les caméras conventionnelles.
| Type de matériau | Technique | Application |
|---|---|---|
| Acier laminé à chaud | Algorithmes adaptatifs | Détection des défauts de surface de l'acier |
| Finitions laminées à froid | Éclairage coaxial | Métaux polis plats |
| Verre et plastique | Rétroéclairage | Révèle les défauts internes |
| Surfaces peintes | Éclairage multi-angles | Détection des défauts de revêtement inférieurs à 1 micromètre |
Le jeu de données NEU-DET comprend six défauts typiques de l'acier : le faïençage, les inclusions, les taches, les piqûres de surface, les écailles laminées et les rayures. Chacun nécessite des approches de détection différentes. Le jeu de données préserve des facteurs complexes tels que les variations d'éclairage et le flou de mouvement à haute vitesse.
Inspection de matériaux transparents :
- Les configurations de rétroéclairage en fond noir mettent en valeur les caractéristiques non planes
- Rend les bulles et les inclusions visibles
- La fabrication d'écrans de smartphones repose sur ces techniques
Les systèmes d'inspection de peinture automobile détectent les défauts inférieurs à 1 micromètre sur les surfaces courbes. La combinaison d'un éclairage multi-angles et d'une imagerie haute résolution permet de capturer les variations sur des géométries complexes.
Les systèmes 2D sont largement adoptés dans l'automobile pour les surfaces peintes, les soudures et les joints, avec une intégration robotique transparente offrant un retour d'information rapide.
Échangez avec Jidoka Tech sur l'inspection de peinture et de matériaux transparents basée sur l'IA, capable de détecter les microbulles et les défauts submicroniques sur pièces courbes, sans jamais ralentir vos robots.
Contrôle environnemental et étalonnage du système
Les variations d'éclairage ambiant nuisent à la précision de l'inspection de surface. Des cabines de contrôle fermées dotées d'un éclairage maîtrisé éliminent les interférences causées par la lumière de l'usine, le soleil entrant par les fenêtres et les reflets des équipements environnants.
| Facteur | Exigence | Impact |
|---|---|---|
| Stabilité de la température | ±0,5 °C pour les semi-conducteurs | Maintient la précision des capteurs |
| Contrôle de la lumière ambiante | Chambres fermées | Élimine les interférences |
| Isolation contre les vibrations | Systèmes d'amortissement actif | Préserve la netteté de l'image |
| Fréquence d'étalonnage | Vérification mensuelle | Assure la traçabilité des mesures |
Les systèmes basés sur l'IA font preuve d'une résilience environnementale, garantissant des performances constantes quelles que soient les conditions d'éclairage ou les facteurs externes. Les systèmes traditionnels sont souvent mis en défaut par les variations des conditions ambiantes, nécessitant un réétalonnage constant.
Exigences en matière d'isolation des vibrations :
- Les vibrations au sol de l'usine floutent les images pendant l'exposition
- Les systèmes de montage avec amortissement préservent la netteté
- Les systèmes d'isolation active compensent en temps réel
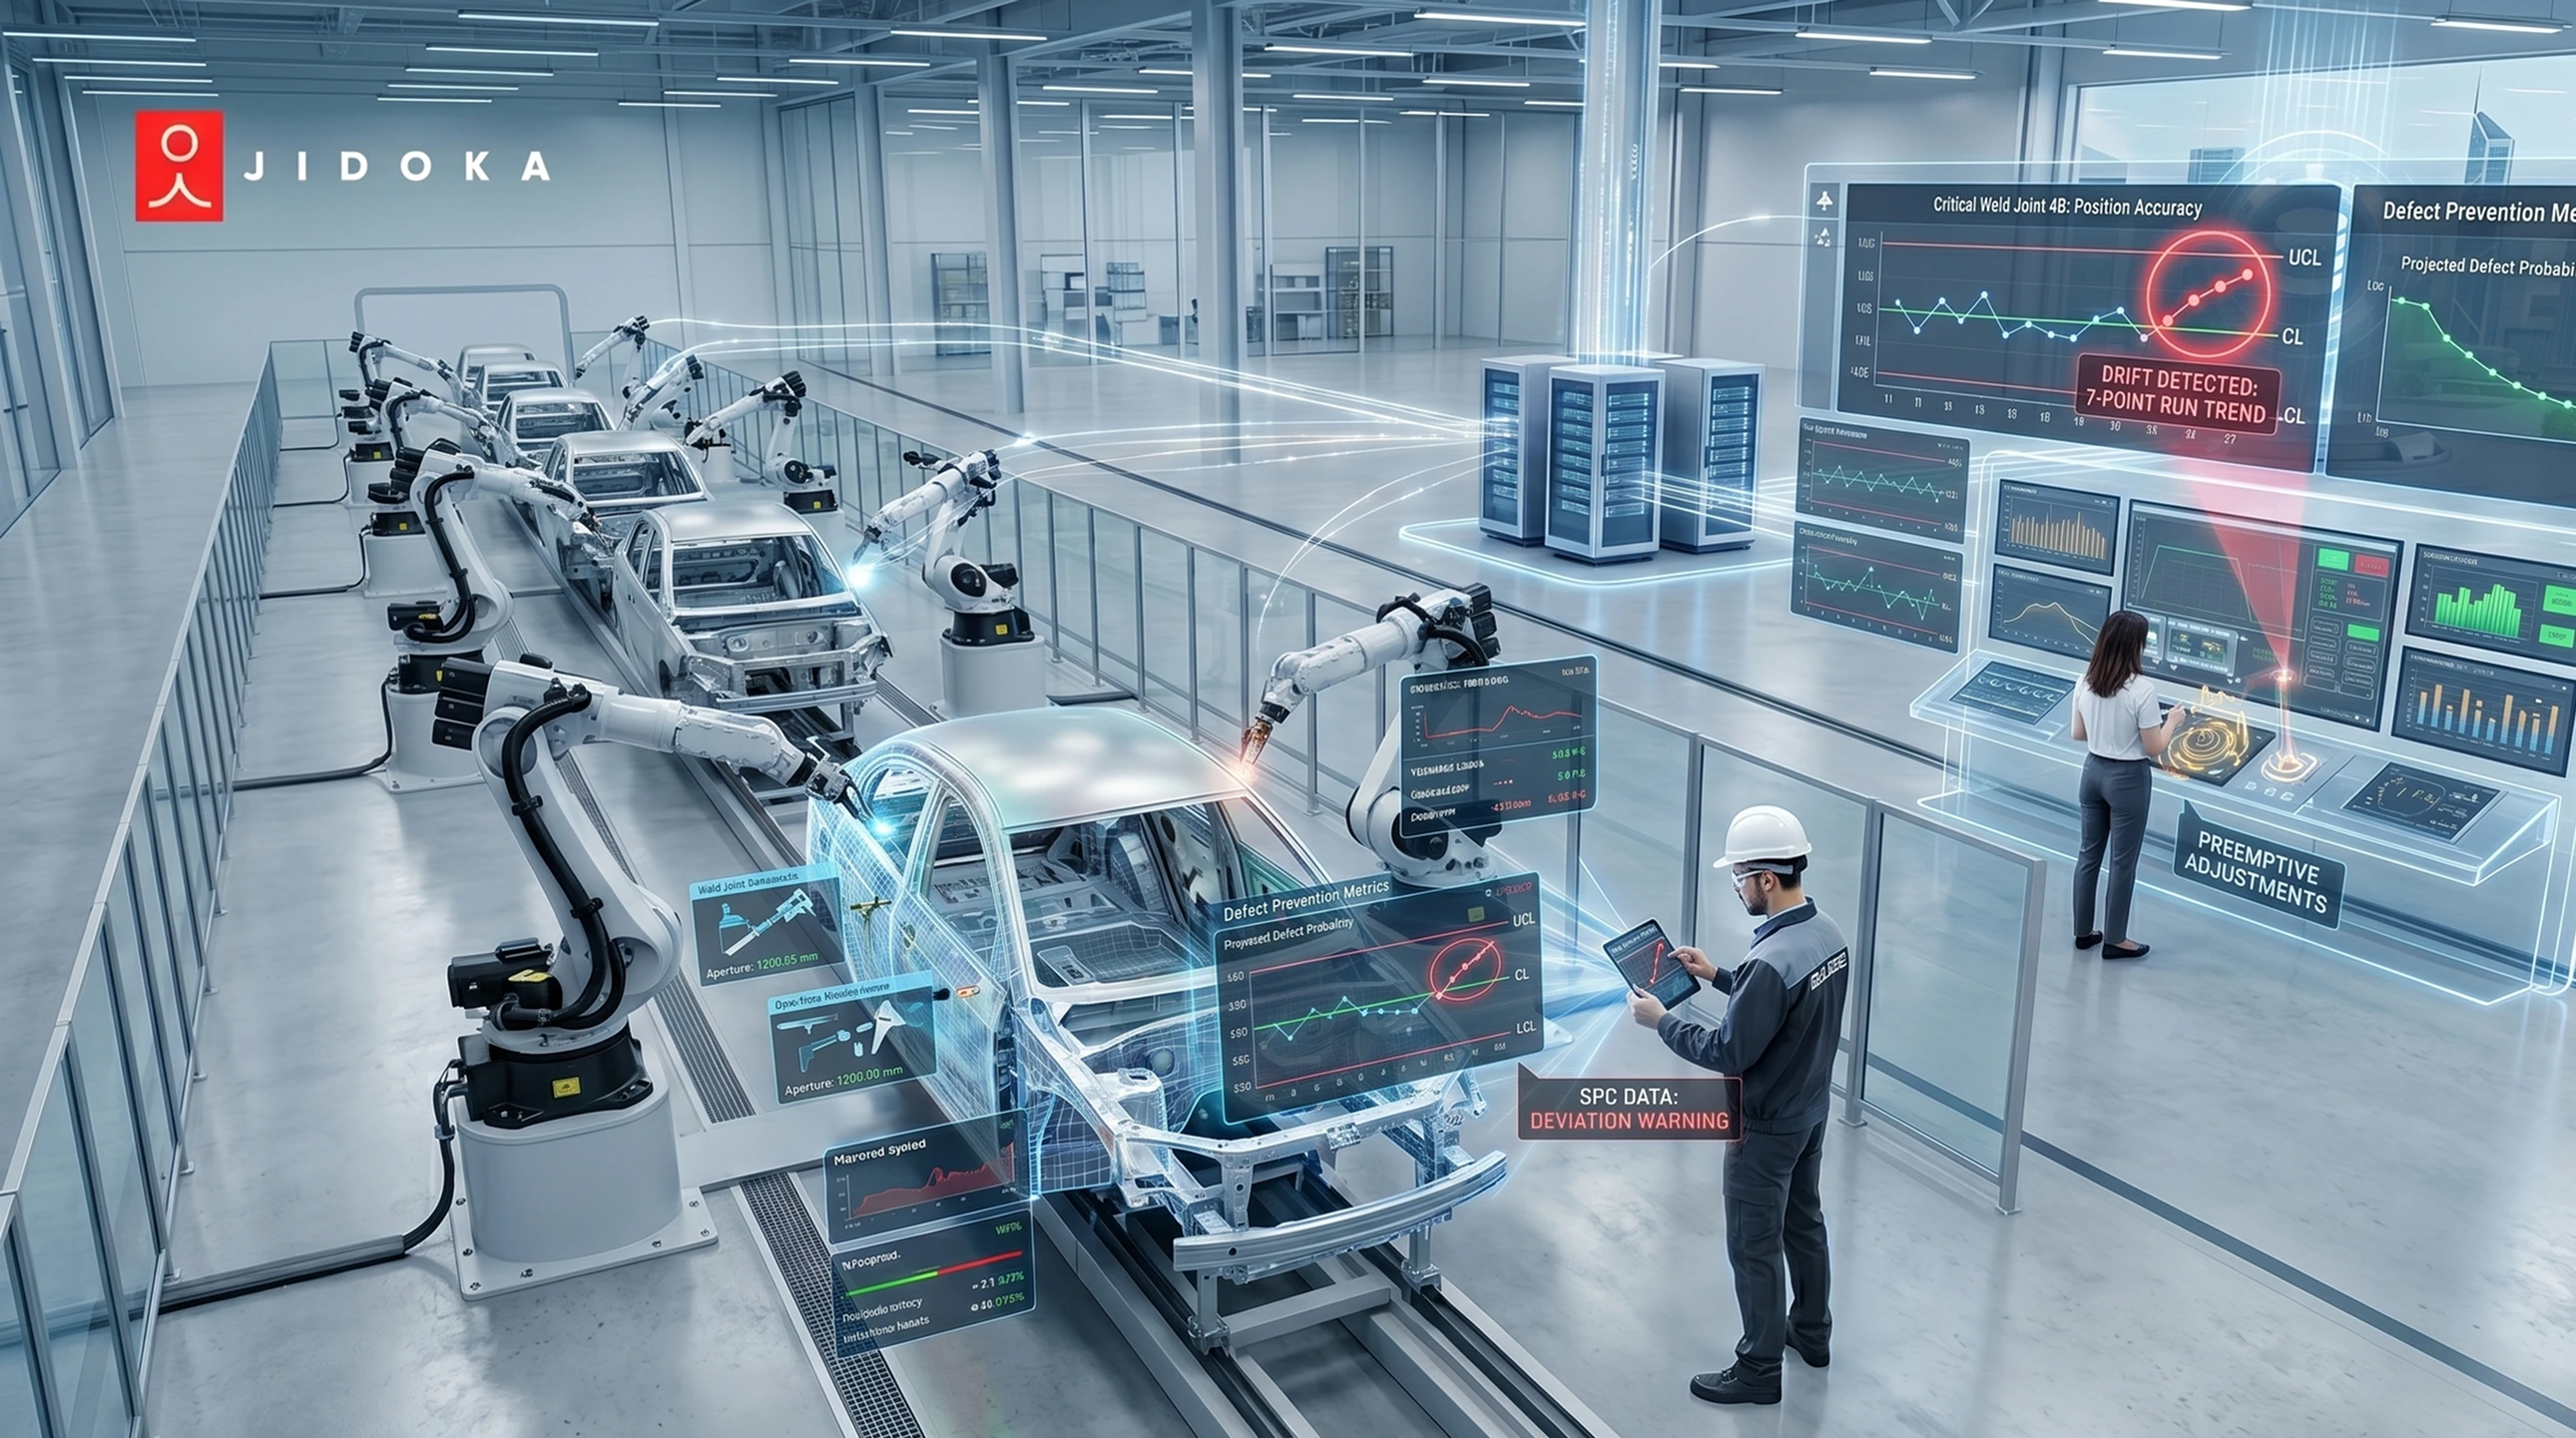
Les modèles de référence servent de base de comparaison pour les décisions de conformité. Ces modèles nécessitent des mises à jour périodiques pour refléter les variations acceptables de fabrication. Des algorithmes de détection de dérive alertent les opérateurs lorsqu'un réétalonnage devient nécessaire, évitant ainsi une dégradation progressive de la précision.
Les systèmes automatisés avancés d'inspection de surface utilisent l'IA pour mettre à jour automatiquement les normes de référence à mesure que les conditions de production évoluent, maintenant ainsi une performance de détection optimale sans intervention manuelle.
Associez-vous à Jidoka Tech pour stabiliser vos stations et maintenir la précision de votre inspection de surface par IA, même en présence de vibrations et de dérives.
Gestion des données et analyse de la qualité
L'inspection de surface haute résolution génère des téraoctets de données chaque mois. Des architectures de stockage efficaces compressent les images sans perdre de détails critiques. Les systèmes d'indexation permettent une récupération rapide d'instances de défauts spécifiques pour analyse.
| Fonctionnalité | Avantage | Résultat |
|---|---|---|
| Accessibilité à distance | Opérations multi-sites | Les ingénieurs examinent les défauts sans déplacement |
| Traitement par IA en périphérie (Edge AI) | 27 % de réduction des fausses détections | Traitement distribué, apprentissage centralisé |
| Technologie de jumeau numérique | Inspections à distance | 35 % de réduction des temps d'arrêt opérationnels |
| Intégration IoT | Maintenance prédictive | Les flux de données en temps réel permettent la prévision |
L'inspection automatisée des surfaces alimente les indicateurs de qualité dans les graphiques SPC, assurant le suivi des taux, types et emplacements des défauts. Les limites de contrôle déclenchent des alertes lorsque les processus dérivent vers les limites de spécification.
Documentation de conformité :
- Génère des rapports avec horodatages, classifications et décisions de disposition
- Répond aux exigences d'audit pour les secteurs pharmaceutique, aérospatial et des dispositifs médicaux
- Associe les défauts aux lots de matériaux, aux équipes de production et aux équipements
- Permet des rappels ciblés plutôt que des actions globales coûteuses
Une usine de transformation a utilisé PPO Insights pour retracer une contamination osseuse jusqu'à des problèmes de maintenance en amont survenus trois semaines plus tôt. L'analyse de corrélation lie les résultats d'inspection aux paramètres de processus : température, pression, vitesse, numéros de lots de matériaux.
La détection industrielle d'anomalies de surface par analyse basée sur l'IA identifie des modèles invisibles pour les méthodes statistiques traditionnelles.
Retour sur investissement et analyse des coûts
Les systèmes automatisés éliminent le travail d'inspection manuel tout en améliorant la précision. Les fabricants rapportent des périodes de retour sur investissement de 12 à 24 mois grâce à la réduction des rebuts, des retouches et des réclamations sous garantie. Un fabricant d'acier ayant mis en œuvre l'inspection de surface par IA a réduit ses taux de rejet de 8 % à 2 %, économisant 2,3 millions de dollars par an.
| Industrie | Économies annuelles | Indicateur clé |
|---|---|---|
| Fabrication électronique | 691 200 $ par ligne | Suppression des coûts de main-d'œuvre |
| Équipement médical | 18 millions de dollars | Réduction des faux positifs |
| Semi-conducteurs | 690 000 $ | Réduction de la main-d'œuvre pour la détection des défauts de surface de l'acier |
| Principaux fabricants de puces | 75 millions de dollars par 0,1 % de rendement | Gains de productivité |
La prévention coûte 10 % du prix de correction des produits finis. Les défaillances sur le terrain multiplient les coûts en raison de l'expédition, de l'insatisfaction des clients et de l'atteinte à l'image de marque.
Gains de productivité et de rendement :
- Inspection de la qualité de surface en ligne à 100 % à la vitesse de production
- Augmentation du rendement de 15 à 20 % sans équipement supplémentaire
- Les améliorations du TRS permettent d'économiser 5 000 minutes par an à 5 $/minute
- La réduction des défauts non détectés permet d'économiser 50 000 $ par an
L'optimisation basée sur les données grâce à l'inspection de surface par vision industrielle permet d'identifier des améliorations de processus. L'analyse des modèles de défauts révèle des opportunités de maintenance préventive, d'ajustements d'outillage et de modifications des spécifications des matériaux. L'inspection par IA réduit les délais de 80 %, permettant aux drones d'accomplir en quelques jours des tâches qui nécessitaient auparavant des semaines.
Contactez Jidoka Tech pour transformer l'inspection de surface par IA en ligne en un gain de cadence de 15 à 20 % tout en réduisant les défauts non détectés.
Conclusion
Le succès de l'inspection de surface dépend de l'intégration de ces 10 éléments dans des systèmes adaptés à vos besoins spécifiques. Le marché, évalué à 4,87 milliards de dollars en 2025 et projeté à 9,43 milliards de dollars d'ici 2032, prouve que l'inspection automatisée génère des rendements mesurables grâce à la réduction des rebuts et à l'amélioration du débit.
En 2025, 58 % des fabricants ont intégré des capteurs pilotés par IA dans leurs lignes de production. Les entreprises adoptant ces technologies gagnent un avantage concurrentiel grâce à une qualité de surface métallique supérieure et à une réduction des coûts.
Les indicateurs de performance incluent des taux de détection des défauts supérieurs à 95 %, des taux de faux positifs inférieurs à 2 % et une disponibilité du système dépassant 98 %.
Votre prochaine étape : évaluez les limites actuelles de vos inspections et quantifiez les opportunités d'amélioration. Calculez les économies potentielles liées à la réduction des défauts. Comparez les avantages aux coûts du système — généralement compris entre 100 000 et 500 000 $ — pour déterminer la faisabilité. Les données des implémentations de 2024-2025 justifient d'agir dès maintenant.
Prêt à combler vos failles en matière d'inspection de surface ? Échangez avec Jidoka Tech pour auditer votre ligne actuelle, cibler les défauts non détectés et concevoir une modernisation de votre inspection de surface par l'IA avec un plan de ROI précis.
Questions fréquentes
Quelle précision de détection les fabricants peuvent-ils attendre des systèmes modernes d'inspection de surface ?
Les systèmes actuels atteignent une précision de détection de 95 à 98 % pour des types de défauts définis. La détection des défauts de surface de l'acier utilisant des algorithmes YOLOv10 améliorés démontre une précision moyenne de 80,2 %. Les systèmes détectant les défauts supérieurs à 50 micromètres dépassent 98 % de précision. Les défauts plus petits, inférieurs à 1 millimètre, atteignent des taux de 90 à 95 %. Les modèles basés sur l'IA atteignent 98,5 % de précision avec des taux de faux positifs inférieurs à 2 %.
À quelle vitesse les systèmes d'inspection de la qualité de surface en ligne peuvent-ils fonctionner sans compromettre la précision ?
Les caméras linéaires modernes traitent des surfaces se déplaçant à plus de 200 mètres par minute. Des fréquences d'images dépassant 100 images par seconde permettent une inspection en temps réel. Les fabricants d'acier inspectent les tôles à 300 mètres par minute à l'aide de réseaux multi-caméras. Les systèmes pour plaquettes semi-conductrices terminent les scans en moins de 30 secondes. La latence de traitement reste inférieure à 50 millisecondes pour une réponse immédiate.
Qu'est-ce qui différencie l'inspection par IA des systèmes de vision industrielle traditionnels ?
Les systèmes traditionnels utilisent des algorithmes basés sur des règles nécessitant une programmation explicite pour chaque type de défaut. Les systèmes d'IA apprennent des modèles à partir de données d'entraînement, reconnaissant les anomalies sans règles explicites. L'inspection de surface par vision industrielle avec IA atteint 95-98 % de précision contre 80-85 % pour les méthodes traditionnelles. L'IA réduit les taux de faux positifs à 2 %, contre 15-20 % pour les systèmes basés sur des règles.
Comment les fabricants calculent-ils le retour sur investissement (ROI) des investissements dans l'inspection de surface automatisée ?
Le calcul du ROI quantifie les coûts liés aux défauts : rebuts, retouches, réclamations sous garantie, main-d'œuvre d'inspection. Les fabricants d'acier rapportent une réduction des rebuts de 30 à 40 %. Les industries économisent 691 200 $ par an et par ligne de production en éliminant les inspections manuelles. Les fabricants de dispositifs médicaux économisent 18 millions de dollars grâce à la réduction des faux positifs. Les périodes de récupération sont généralement de 12 à 24 mois pour des coûts système allant de 100 000 à 500 000 $ installation incluse.
Quelles sont les exigences de maintenance des systèmes d'inspection de surface ?
La maintenance quotidienne comprend le nettoyage des objectifs des caméras et des surfaces d'éclairage. La vérification hebdomadaire de l'étalonnage confirme la précision de la détection des défauts de texture. Un étalonnage complet mensuel maintient les performances du système. Les visites annuelles de service du fournisseur assurent les diagnostics. Prévoyez 5 à 10 % du coût initial du système par an. Pour des systèmes à 100 000 $, attendez-vous à 5 000-10 000 $ de frais de maintenance annuels. La formation permet aux opérateurs de reconnaître rapidement les problèmes de performance.
Les lignes de production existantes peuvent-elles intégrer l'inspection de surface automatisée sans modifications majeures ?
La plupart des systèmes offrent des options de montage flexibles s'adaptant aux configurations existantes. Les systèmes d'inspection de la qualité de surface en ligne se montent au-dessus ou à côté des convoyeurs avec un minimum de perturbations. L'intégration utilise des protocoles industriels standard : Ethernet/IP, Profinet, Modbus. Les délais d'installation varient de quelques jours pour des applications simples à plusieurs semaines pour des systèmes complexes multi-postes. Collaborez avec des fournisseurs expérimentés pour une intégration plus fluide.