0%
DIMENSIONSMESSUNG UND MASSPRÜFUNG

KI für die Inline-Dimensionsmessung und Prüfung jedes einzelnen Teils

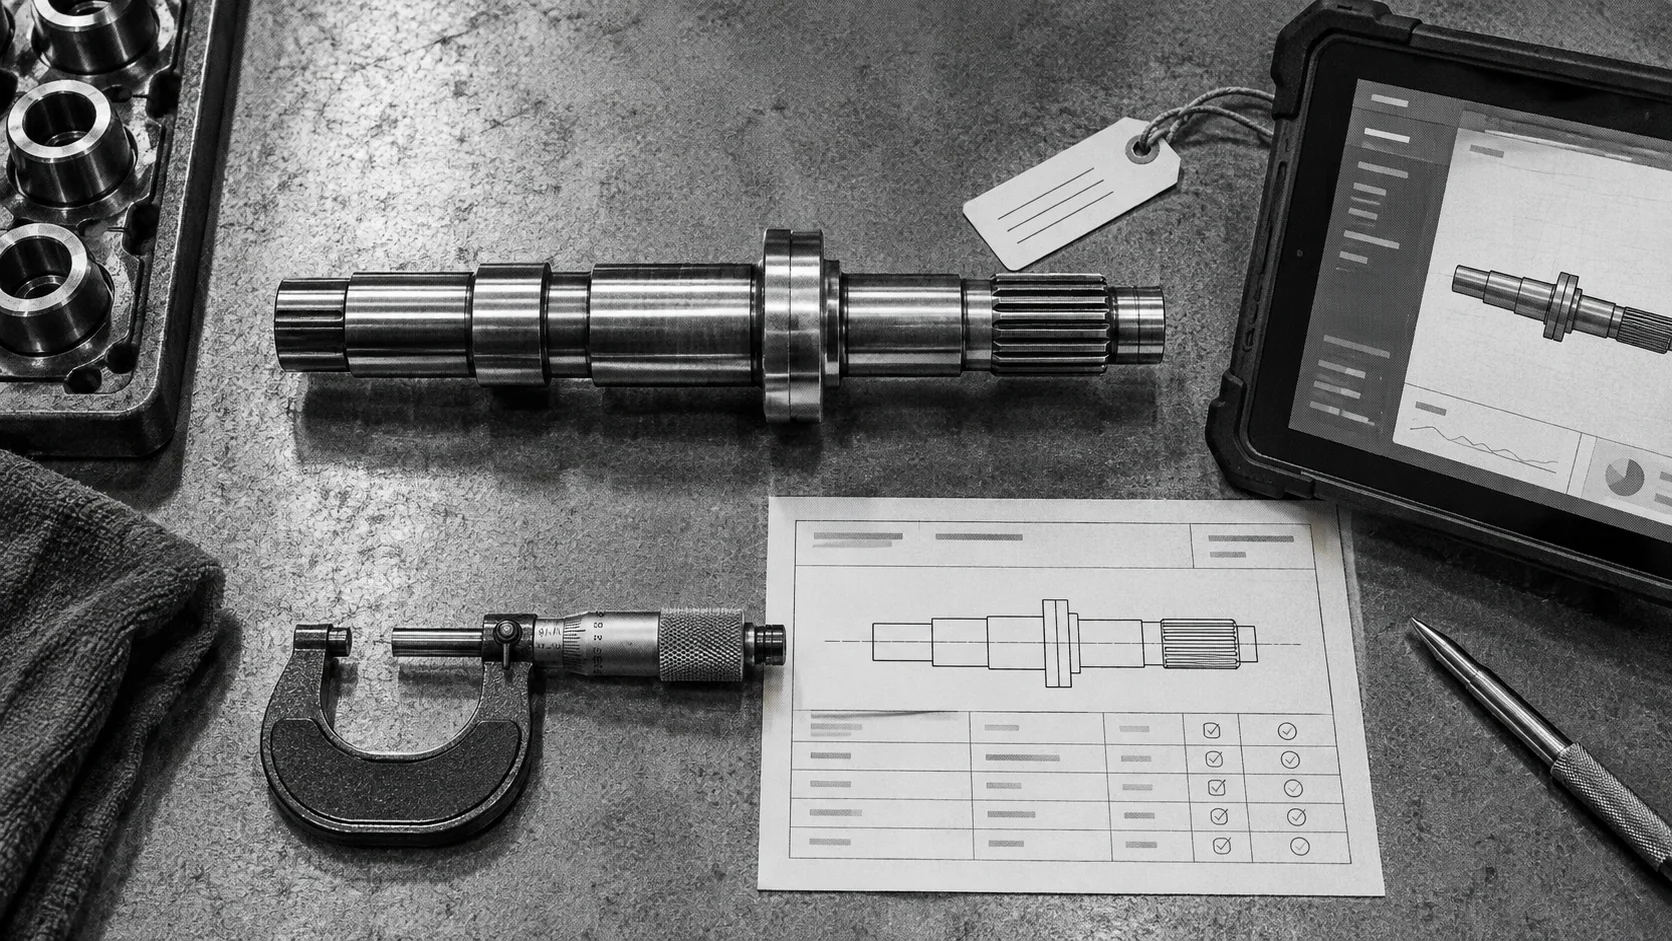
KOMPASS AI misst jedes Teil im laufenden Prozess – Länge, Durchmesser, Dicke, Spalt und Bündigkeit – mit den bereits vorhandenen Kameras. Keine Stichproben, keine Warteschlange am Koordinatenmessgerät (CMM), keine erst nach Abschluss einer Charge erkannte Maßabweichung: Jedes Teil wird beim Verlassen der Linie vermessen und dokumentiert.

Nehmen Sie Kontakt auf

Führende Industrieunternehmen vertrauen auf eine Produktion innerhalb der Toleranzen

DAS PROBLEM

Nur jedes fünfzigste Teil zu messen, kann den nächsten Rückruf vorbereiten.

Maßprüfungen werden besonders häufig stichprobenartig durchgeführt, weil die manuelle Messung langsam ist und am CMM lange Wartezeiten entstehen. Die Teile zwischen den Stichproben werden unvermessen ausgeliefert. Maßabweichungen fallen erst nach der Charge auf, statt während der Produktion.

Jetzt Stichproben, später die Entdeckung

Sie messen eines von fünfzig Teilen. Für die übrigen neunundvierzig bleibt nur die Annahme, dass alles stimmt. Fällt schließlich eine Stichprobe durch, sperren Sie eine ganze Schicht statt eines einzelnen Teils.

Gutteile werden wegen eines grenznahen Messwerts verschrottet

Ein Messschieberwert nahe der Grenze führt vorsorglich zum Ausschuss. Niemand erfasst, wie viele dieser Teile tatsächlich innerhalb der Toleranz lagen. Deshalb tauchen die Kosten nirgends auf.

Keine Messwerte, wenn der Kunde anruft

Eine maßbezogene Reklamation kommt mit einer Teilenummer zurück. Sie können ein Stichprobenblatt aus dieser Schicht vorlegen – aber keine Messwerte für das Teil, das der Kunde in der Hand hält.
Die Lösung

Dimensionsmessung mit Ihren bereits vorhandenen Kameras

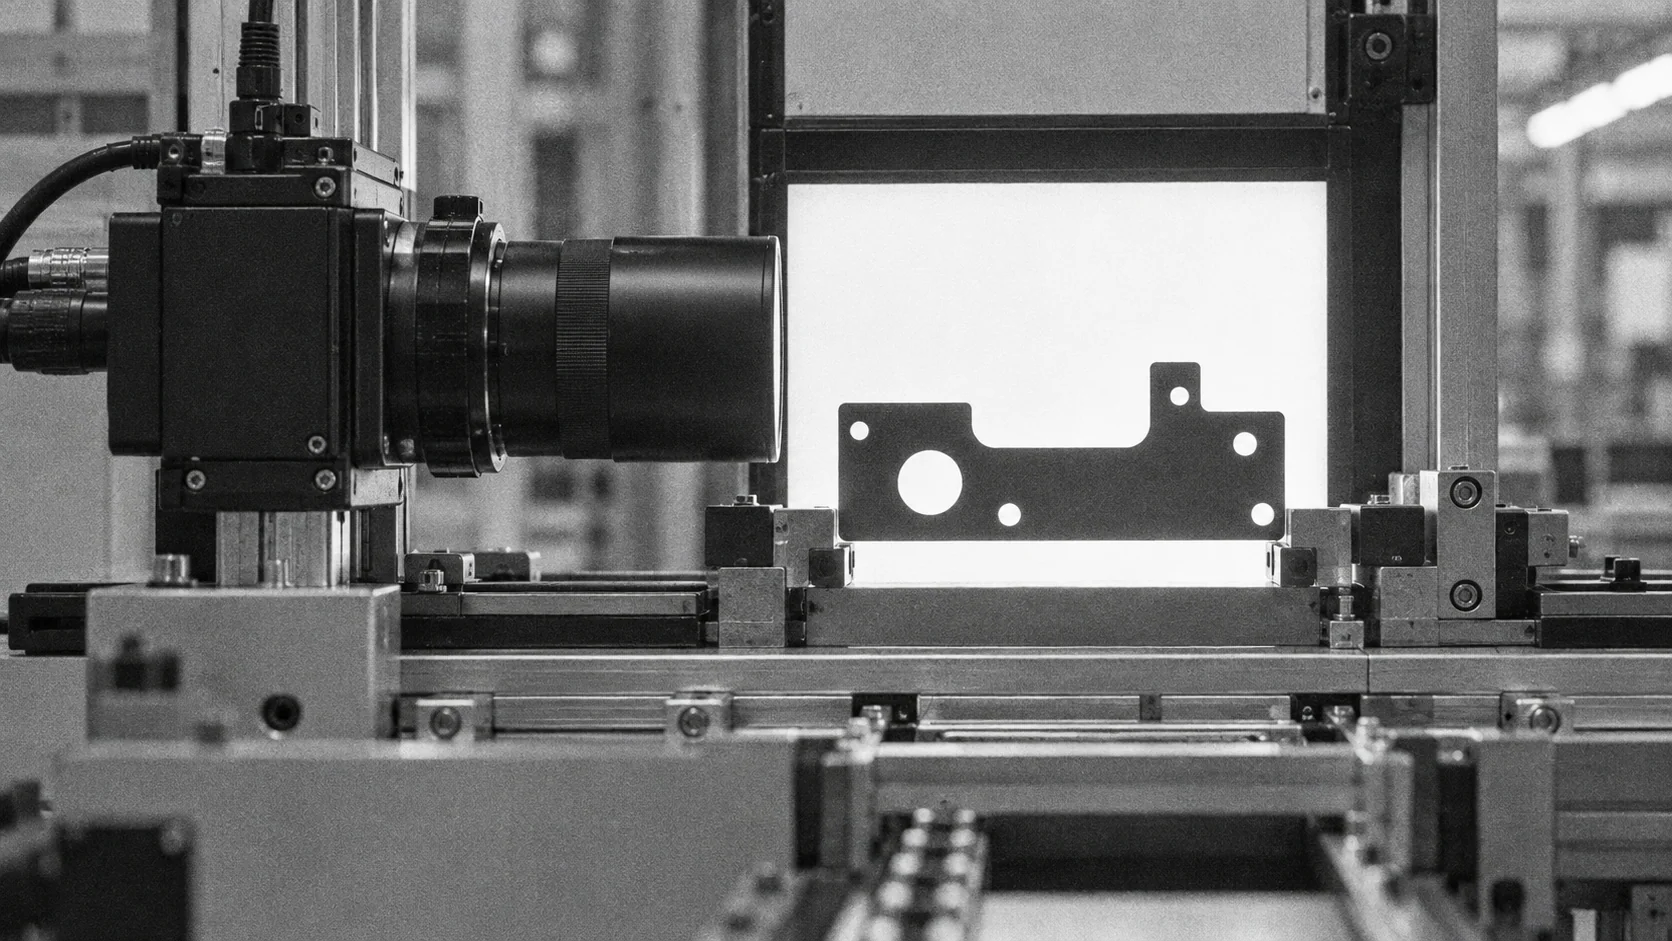
Unser KI-Produktinspektionssystem KOMPASS™ misst in Verbindung mit modularer Bildverarbeitungshardware jedes vorbeilaufende Teil, vergleicht jedes Maß mit der Zeichnungstoleranz und speichert die Messwerte sowie ein Bild für jedes ausgelieferte Teil.

Jedes Teil messen, nicht nur jedes fünfzigste

  • Misst Länge, Breite, Höhe, Dicke und Durchmesser inline
  • Prüft Spaltbreite und Bündigkeit zwischen benachbarten Teilen
  • Vergleicht jeden Messwert Teil für Teil mit Ihrer Zeichnungstoleranz
  • Misst das Teil in Bewegung, ohne es aus der Linie zu nehmen
100%
der Teile vermessen
>99%
Erkennungsgenauigkeit
Maßabweichungen erkennen, bevor Ausschuss entsteht

  • Meldet Messwerte, die sich einer Toleranzgrenze nähern, nicht erst deren Überschreitung
  • Zeigt, von welcher Kavität, welchem Werkzeug oder welcher Station die Abweichung ausgeht
  • Steuert Ausschleusungen und Weichen innerhalb der Verweilzeit an
  • Versorgt SPC und MES mit jedem Messwert statt nur mit einer Stichprobe

Die Messwerte jedes Teils aufbewahren

  • Speichert Messwerte und ein Bild für jedes ausgelieferte Teil
  • Beantwortet eine maßbezogene Reklamation mit den Daten dieses Teils statt mit einem Schichtdurchschnitt
  • Ermittelt Prozessfähigkeitsdaten aus der gesamten Produktion statt aus einer einzelnen Studie
  • Nutzt die bereits an Ihrer Linie vorhandenen Kameras und Beleuchtungen
40%
weniger Falschausschleusungen
ANWENDUNGSFÄLLE

Die Maße und Prüfmerkmale, die wir erfassen

Die meisten Maßprüfungen erfolgen stichprobenartig, weil Handmessungen langsam sind und am CMM Wartezeiten entstehen. KOMPASS misst direkt an der Linie. So erhält jedes Teil seine eigenen Messwerte, statt die Werte eines benachbarten Teils zu übernehmen.
Spalt- und Bündigkeitsmessung
Hohe Nachfrage
Prüft Spaltbreite und Bündigkeit zwischen benachbarten Teilen direkt an der Linie.

Sehen Sie die Lösung an Ihrer Linie im Einsatz

Zeigen Sie unseren Ingenieuren, wo Passung und Oberflächenübergänge heute Probleme bereiten. Sie erläutern Ihnen die Umsetzung, den Zeitplan und die Kosten für Ihre Linie.

Mehr erfahren – mit unseren Fachleuten sprechen
Längenmessung
Misst die Gesamtlänge jedes Teils im Abgleich mit Ihrer Zeichnungstoleranz.

Sehen Sie die Lösung an Ihrer Linie im Einsatz

Nennen Sie unseren Ingenieuren Ihre Längentoleranzen. Sie erläutern Ihnen die Umsetzung, den Zeitplan und die Kosten für Ihre Linie.

Mehr erfahren – mit unseren Fachleuten sprechen
Breitenmessung
Prüft die Breite des Teils, einschließlich konischer und abgestufter Profile.

Sehen Sie die Lösung an Ihrer Linie im Einsatz

Zeigen Sie unseren Ingenieuren, welche Profile Sie fertigen. Sie erläutern Ihnen die Umsetzung, den Zeitplan und die Kosten für Ihre Linie.

Mehr erfahren – mit unseren Fachleuten sprechen
Höhen- und Dickenmessung
Misst Höhe und Materialdicke dort, wo ein Messschieber während des laufenden Prozesses nicht eingesetzt werden kann.

Sehen Sie die Lösung an Ihrer Linie im Einsatz

Sagen Sie unseren Ingenieuren, welche Dickenprüfungen Ihre Produktion bremsen. Sie erläutern Ihnen die Umsetzung, den Zeitplan und die Kosten für Ihre Linie.

Mehr erfahren – mit unseren Fachleuten sprechen
Innen- und Außendurchmessermessung
Misst Bohrungs- und Außendurchmesser an gedrehten, zerspanten und geformten Teilen.

Sehen Sie die Lösung an Ihrer Linie im Einsatz

Nennen Sie unseren Ingenieuren Ihre Bohrungs- und Durchmessertoleranzen. Sie erläutern Ihnen die Umsetzung, den Zeitplan und die Kosten für Ihre Linie.

Mehr erfahren – mit unseren Fachleuten sprechen
BEREITSTELLUNG

Im Einsatz an Ihrer Linie statt in einem sechsmonatigen Pilotprojekt

Die Messung nutzt die bereits an Ihrer Linie vorhandenen Kameras. Keine separate Pilotlinie, keine neu aufzubauende Messzelle. Wir haben diesen Bereitstellungsablauf bereits geplant und umgesetzt – deshalb geht es heute schnell.

SCHRITT 01
Linienaufnahme und Kamerazuordnung

Wir prüfen Ihre Linie, gleichen Kameras, Optik und Beleuchtung mit Ihrem Toleranzband ab und legen die zu messenden Teile und Maße fest.

→
SCHRITT 02
Modelleinrichtung anhand Ihrer Teile

Das Modell wird anhand Ihrer eigenen Teile und Messpunkte eingerichtet, ausgerichtet an den Zeichnungstoleranzen, die Sie tatsächlich einhalten. Das Training verwendet 20 Muster je Fehlerart.

→
SCHRITT 03
Geprüft in Betrieb gehen

Die Messung läuft zunächst im Schattenbetrieb parallel zu Ihren bestehenden Mess- und CMM-Ergebnissen. Sobald die Ergebnisse übereinstimmen, wird sie an Ihrer Ausschleusung aktiviert. Die Bereitstellung dauert 6–8 Wochen.

→
Sprechen Sie mit uns

Bringen Sie Ihre engste Toleranz und Ihr Teil mit dem höchsten Produktionsvolumen mit. Wir definieren ein Pilotprojekt an Ihrer Linie.

Kontakt aufnehmen ↗
Null
unvermessen ausgelieferte Teile
100%
inline vermessene Teile
6–12 Monate
Amortisationszeit

Vergleich

Was sich mit KOMPASS verändert

Die Messung verlagert sich vom Stichprobentisch direkt an die Linie. So erhält jedes Teil seine eigenen Messwerte, statt den Wert eines vor einer Stunde vermessenen Teils zu übernehmen.
Merkmal
Manuelle Messung
CMM und Offline-Systeme
Jidoka · KOMPASS

Abdeckung

Ein Teil aus einer Stichprobe, von Hand

Erstmuster und regelmäßige Audits

100% der Teile inline vermessen

Ort der Messung

An der Linie, bei angehaltenem Teil

Außerhalb der Linie, ein Teil nach dem anderen

An der Linie, während das Teil läuft

Wann Abweichungen erkannt werden

Wenn schließlich eine Stichprobe durchfällt

Beim nächsten geplanten Audit

Meldung bereits bei beginnendem Trend

Spalt und Bündigkeit

Fühlerlehren und persönliche Beurteilung

Eine Vorrichtung, ein Roboter und eine Zelle

Inline-Messung vorbeilaufender Karosserieteile

Hardware

Messschieber, Lehren und Gut-/Ausschussprüfung

Ein eigener Messraum

Nutzt Ihre bereits vorhandenen Kameras

Rückverfolgbarkeit

Ein auf einem Blatt notierter Messwert

Ein Bericht für jedes Stichprobenteil

Messwerte und ein Bild für jedes Teil

Auf Anhieb richtig

Hoffnung

Nachträglich bestätigt

Auf Anhieb richtig, in jeder Schicht

Häufig gestellte Fragen

Dabei werden Teile während der laufenden Produktion an der Linie vermessen, statt Stichproben zu einer Lehre oder in einen Messraum zu bringen. Ein Bildverarbeitungssystem erfasst jedes Teil, misst die von Ihnen festgelegten Maße, vergleicht sie mit Ihrer Zeichnungstoleranz und gibt das Teil frei oder schleust es aus, bevor es weiterläuft.

Nein. Ein CMM ist ein Präzisionsinstrument für die Erstmusterfreigabe, Merkmale mit engen Toleranzen und Kalibrieraufgaben – und bleibt im Einsatz. KOMPASS deckt ab, was ein CMM nicht leisten kann: jedes Teil bei Liniengeschwindigkeit auf Maße prüfen, die sich während der Produktion verändern. Die meisten Werke nutzen beides; das CMM misst weniger, weil Stichproben weniger wichtig werden.

Das hängt von der Optik, dem Sichtfeld und der gleichmäßigen Präsentation des Teils ab, nicht von einer einzelnen pauschalen Kennzahl. Deshalb werden bei der Linienaufnahme Ihre Teile gegen Ihr Toleranzband gemessen, bevor ein Angebot erstellt wird. Aus demselben Grund läuft der Schattenbetrieb vor der Inbetriebnahme im Vergleich mit Ihren vorhandenen Messergebnissen.

Ja. Dies ist der nachfragestärkste untergeordnete Anwendungsfall. Spaltbreite und Bündigkeit werden zwischen benachbarten Teilen gemessen, während diese vorbeilaufen. Dadurch werden Passungs- und Übergangsprobleme bereits während der Montage sichtbar – statt erst bei der Endprüfung oder durch eine Kundenreklamation.

Die Fehler- und Oberflächeninspektion prüft, ob ein Teil beschädigt ist: Kratzer, Dellen, Risse oder Verunreinigungen. Hier geht es darum, ob das Teil die richtigen Abmessungen hat: Länge, Durchmesser, Dicke und Spalt. Ein Teil kann die eine Prüfung bestehen und bei der anderen durchfallen. Häufig lassen sich beide Prüfungen von derselben Kameraposition aus durchführen.

KOMPASS nutzt die bereits über Ihrer Linie installierten Kameras. Es verbindet sich mit SPS, Robotern und Förderanlagen, steuert Ausschleusungen innerhalb der Verweilzeit an, überträgt Messwerte an SPC, MES und ERP statt an eine Tabellenkalkulation und arbeitet am Edge, während Ihre Daten vor Ort bleiben.

VERNETZEN SIE SICH MIT UNSEREN EXPERTEN

Maximieren Sie Qualität und Produktivität mit unserem visuellen Inspektionssystem für Fertigung und Logistik.

Nehmen Sie Kontakt auf