












VÉRIFICATION DES OPÉRATIONS DE FIXATION ET DE VISSAGE

Vérification du vissage
pour détecter chaque vis manquante

NAGARE prend en charge la vérification du vissage en comparant les actions visibles du tournevis par rapport à un plan de vissage défini. La couverture de la caméra, les signaux de l'outil et les règles de validation sont évalués pour la station, de sorte que les observations de position complètent les preuves du contrôleur. Elles ne permettent pas d'établir le couple, l'angle ou l'engagement du filetage par la seule apparence.

Envoyer un plan de vissage

La solution de confiance des industriels pour des opérations manuelles sans erreur

LE PROBLÈME

Le compte était bon mais un trou est vide

Les compteurs de vis et les contrôleurs confirment que le bon nombre de cycles a atteint le couple. Ils savent rarement dans quel trou chacun a été effectué ; une unité peut donc valider le comptage avec une position sautée et une autre vissée deux fois.

Les comptages masquent les positions

Huit bons résultats sur un couvercle à huit vis peuvent signifier sept trous et une vis vissée deux fois. Le total semble toujours parfait.

Les vis desserrées voyagent

Une vis tombée ou manquante devient une source de bruit, un court-circuit ou un retour client, bien loin de la station qui a causé le problème.

Mélange de vis identiques

Des longueurs et des types de filetages similaires se trouvent côte à côte. Une mauvaise vis peut atteindre le couple dans le mauvais matériau et échouer plus tard.
La solution

Associer chaque trou à une vis posée

Notre logiciel de surveillance de processus par IA, NAGARE™, prend en charge la vérification du vissage en comparant les actions visibles avec une position de vissage cartographiée. Tout lien avec un cycle de vissage terminé, un résultat de contrôleur ou un signal de validation nécessite une ingénierie et une validation spécifiques à la station.

Évaluer les positions de vissage visibles

  • Cartographier les trous que la caméra peut distinguer
  • Configurer les contrôles de position sautée et d'action répétée visibles
  • Afficher les positions non confirmées là où le guidage est configuré
  • Convenir de la manière dont une position non confirmée est examinée avant validation
Trous cartographiés
Couverture visible évaluée
Contrôles configurés
Positions non confirmées examinées
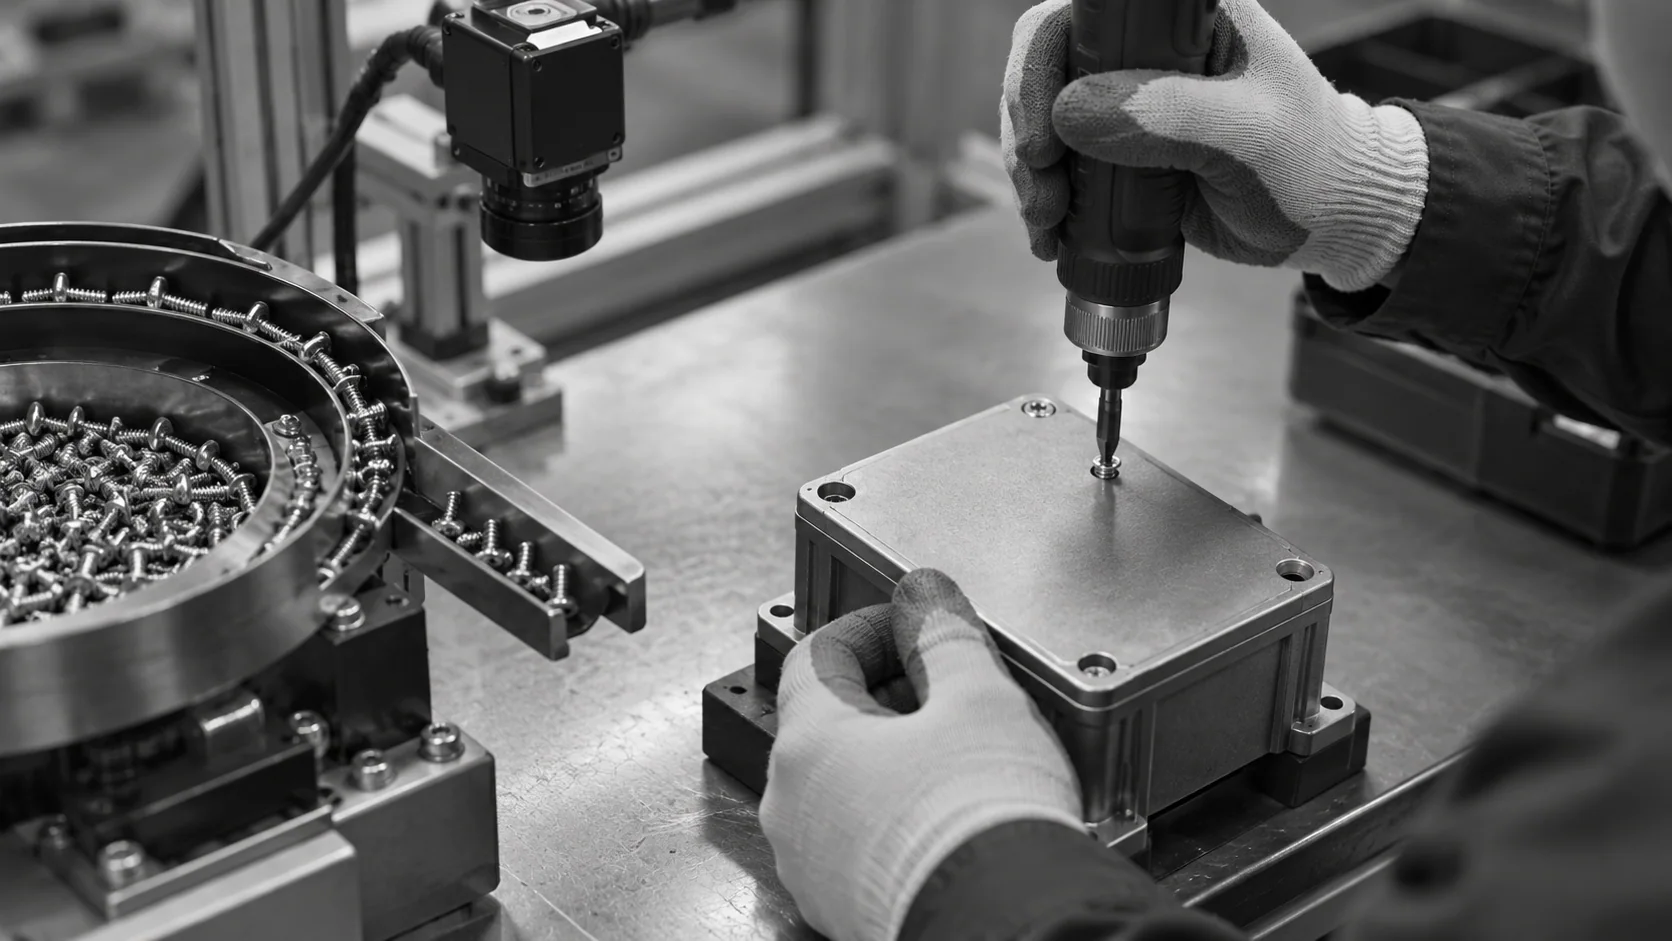
Illustration conceptuelle d'un tournevis engageant une vis de boîtier alors qu'un autre trou de vis est encore vide.

Évaluez les signaux et les enregistrements de l'outil

  • Examinez l'interface du contrôleur de vissage et les résultats disponibles
  • Validez tout appariement d'un résultat avec le trou observé
  • Évaluez les différences de vis visibles et les emplacements de prélèvement contrôlés
  • Définissez la preuve de vissage requise pour chaque unité
Par unité
Preuve de vissage convenue
Signal et vision
Connexion validée par poste
COMMENT ÇA MARCHE

Du schéma de vissage à l'unité vérifiée

La vérification du vissage doit distinguer la couverture de position visible de la qualité du serrage mesurée par l'outil. Définissez conjointement le champ de vision de la caméra et toute connexion au contrôleur. Les fixations cachées et les actions ambiguës nécessitent des preuves supplémentaires.

Point fort n°1

Cartographiez les trous et les types de vis

Chaque trou, la vis correspondante et tout ordre requis sont définis à partir de votre plan et confirmés lors des cycles enregistrés.

Point fort n°2

Suivez l'embout sur toute l'unité

Les contrôles configurés comparent les actions visibles du tournevis avec les trous cartographiés. Toute association avec un résultat de contrôleur doit être démontrée et validée.

Point fort n°3

Comblez les lacunes et conservez l'historique

Une position non confirmée ou répétée peut déclencher une alerte. Le site définit les règles de révision, de correction et de validation, ainsi que les preuves à conserver.

Entrez en contact avec nous

Envoyez-nous une photo d'une unité avec ses positions de vissage ainsi qu'une vidéo d'un cycle normal. Nous vous montrerons comment chaque trou serait contrôlé.

Contactez-nous

Comparaison des options de vérification du vissage

Chaque option confirme que les vis ont été posées. Elles diffèrent par leur capacité à identifier quel trou, quelle vis et ce qui s'est passé à chaque position.

Besoin de surveillance
Méthodes manuelles
Vision industrielle traditionnelle
NAGARE AI
Vis manquante
Vérification visuelle à la fin
Incohérence de comptage, le cas échéant
Trou vide signalé en temps réel
Vis vissée deux fois
Non détecté
Peut être détecté par une stratégie de contrôleur adaptée
Action répétée visible vérifiée dans le champ de couverture validé
Type de vis incorrect
Choix de l'opérateur
Dépend de la stratégie de l'outil et des entrées de contrôle des pièces
Vérification visuelle de la vis ou de la zone de prélèvement, si validée
Conformité dès le premier essai
Dépend de l'inspecteur
Efficace lorsque les comptages sont fiables
Observations de position et preuves validées par l'outil

Foire aux questions

Pourquoi un comptage de vis n'est-il pas suffisant ?

Un compteur de vis ou un comptage par lot confirme qu'un nombre défini de cycles de vissage a atteint la cible, ce qui permet de détecter une station qui s'arrête prématurément. Il ne peut pas dire si une position a été sautée et une autre vissée deux fois, car les deux donnent le même total. Le contrôle de position comble cette lacune en associant chaque résultat conforme au trou correspondant, de sorte que le compte et les positions doivent concorder. La plupart des usines conservent le comptage comme première vérification rapide.

Comment fonctionne la détection de vis manquantes avec une caméra ?

Une caméra peut aider à vérifier l'absence de fixations lorsque le trou cartographié et l'action correspondante sont visibles dans un champ de vision défini. La simple reconnaissance d'un mouvement de l'embout ne permet pas d'établir qu'une vis était présente, correctement engagée ou qu'elle a atteint sa cible. Si une connexion au contrôleur est prévue, validez la manière dont le cycle de vissage terminé est associé à la position et à l'unité. Les trous non confirmés suivent alors la règle d'alerte ou de contrôle convenue, la qualité physique du vissage restant sous la responsabilité des contrôles de l'outil ou des tests appropriés.

Est-il possible de détecter un vissage en double ?

Un second passage peut créer un retour visible sur une position terminée, ce qui peut être évalué comme un contrôle d'action répétée configuré. La vue doit distinguer cette position de manière fiable. Des contrôleurs adaptés peuvent également identifier un resserrage à partir de la courbe de couple. Un simple compteur peut ne pas y parvenir. Un second passage peut endommager un filetage ou un bossage, la correction doit donc suivre la méthode approuvée. Ne supposez pas que NAGARE reçoit ou stocke les deux signaux tant que cette connexion n'a pas été démontrée.

Vérifie-t-il la séquence de serrage des vis ?

Lorsque le dessin spécifie un ordre, par exemple pour asseoir un couvercle uniformément ou éviter de solliciter une carte électronique, un contrôle configuré peut comparer les actions visibles avec cet ordre et signaler une position non confirmée ou inattendue. Lorsque l'ordre n'a pas d'importance, seule la couverture est vérifiée, afin que les opérateurs ne soient pas ralentis par des règles inutiles. La règle d'ordre est définie par type d'unité lors de la configuration et peut être modifiée en cas de changement de conception.

Cela fonctionnera-t-il avec notre visseuse électrique et notre contrôleur ?

Évaluez les interfaces de l'outil et du contrôleur lors de la définition du périmètre. Une sortie OK/NOK seule n'établit pas la compatibilité avec NAGARE ni une correspondance fiable avec le trou vu à la caméra. Convenez du timing des signaux, de l'association avec l'unité et du comportement de repli avec l'équipe de contrôle, puis démontrez l'enregistrement d'unité proposé. Lorsqu'aucune connexion validée n'est disponible, conservez les contrôles de qualité de serrage existants et utilisez les observations de la caméra uniquement pour la couverture visible et la séquence établies lors de l'essai du poste.

Peut-il détecter l'utilisation d'une mauvaise vis ?

Une différence visuelle de vis ou un emplacement contrôlé du présentateur de vis peut permettre de vérifier la pièce configurée, là où la caméra peut la distinguer. L'emplacement du bac seul ne peut prouver l'identité si le bac a été réapprovisionné incorrectement. Certaines longueurs ou certains types de filetages sont invisibles sous un angle pratique, conservez donc la méthode de contrôle des pièces appropriée. Le vissage de travers et la qualité de serrage obtenue nécessitent des preuves d'outillage adaptées. Ils ne doivent pas être déduits simplement parce que la caméra a vu l'action de prélèvement et de vissage attendue.

Qu'en est-il des postes avec alimentation automatique en vis ?

Un distributeur de vis peut supprimer une étape de prélèvement manuel, mais la couverture des positions doit toujours être évaluée. Une caméra peut observer où un opérateur utilise la visseuse alimentée. Sa capacité à distinguer une vis sur l'embout dépend de la vue réelle, de l'éclairage et de la pièce. Démontrez ce contrôle plutôt que de supposer qu'il fonctionne sur chaque poste alimenté. Conservez le contrôleur ou toute autre preuve approuvée de la qualité du serrage et convenez de la manière dont une action ambiguë est traitée avant la libération de l'unité.

Que devons-nous envoyer pour planifier la vérification du vissage ?

Envoyez une photo ou un dessin de l'unité avec chaque position de vis, une vidéo d'un opérateur effectuant le vissage, ainsi que vos modèles de visseuse et de contrôleur. Notez les trous qui ont été oubliés par le passé. Avec ces éléments, nous pourrons proposer l'emplacement de la caméra, le contrôle pour chaque position de vissage et la manière dont l'enregistrement du vissage doit être stocké avec les données de votre unité.

CONTACTEZ NOS EXPERTS

Montrez-nous l'unité expédiée avec une vis manquante

Partagez une unité échantillon, son plan de vissage et votre modèle de visseuse. Nous planifierons la vérification du vissage pour ce poste et vous expliquerons les délais et les coûts. Un poste de ce type est généralement opérationnel sous 4 semaines.

Envoyer un plan de vissage
Fermer la vidéo