VÉRIFICATION DES ACTIONS + COMPOSANTS

Vérification de l'assemblage manuel pour confirmer chaque action et chaque pièce

NAGARE prend en charge la vérification de l'assemblage manuel en contrôlant simultanément les actions configurées de l'opérateur et les composants visibles. Les prélèvements et les placements sont comparés au flux de travail approuvé, de sorte qu'une anomalie détectée puisse être signalée au poste de travail. Les tâches masquées et les vues ambiguës nécessitent des contrôles supplémentaires ou une vérification par l'opérateur.

Réserver une démonstration d'assemblage

La solution de confiance des industriels pour des opérations manuelles sans erreur

LE PROBLÈME

Vérifier uniquement la pièce ne permet pas de voir comment elle a été installée

La vision en fin de ligne voit le produit fini. Elle ne peut pas détecter une pièce installée puis retirée, un composant placé deux fois ou une action effectuée hors champ, autant d'éléments pouvant entraîner un défaut qu'une image finale ne permet pas de déceler.

Masqué une fois recouvert

Les roulements, joints et clips disparaissent sous la couche suivante. Un contrôle final ne voit que le couvercle, pas ce qui a été installé en dessous.

Des actions sans trace

Une action de graissage ou de pressage peut ne laisser que peu de traces visibles une fois recouverte. L'observation de l'action facilite le contrôle du processus. Elle ne prouve pas, à elle seule, la quantité de lubrifiant, la profondeur de pose ou la force appliquée.

Les répétitions ressemblent à une réussite

Deux pièces placées là où une seule devrait se trouver peuvent sembler correctes vues d'en haut, jusqu'à ce que l'unité échoue lors des tests ou en service.
La solution

Vérifier l'action et le composant simultanément

Notre logiciel de surveillance de processus par IA, NAGARE™, prend en charge la vérification de l'assemblage manuel en reconnaissant les actions et les composants visibles configurés au fur et à mesure de l'exécution du travail. L'enregistrement convenu capture ces observations. Les critères d'acceptation physiques et les éventuelles associations avec des identifiants d'unité sont définis lors de la phase de cadrage.

Reconnaître les actions de l'opérateur

  • Suivez les mains lors des opérations de saisie, de placement et de pression
  • Détectez les actions omises ou répétées
  • Couvrez les tâches effectuées hors du champ de vision principal avec une seconde caméra
  • Exécution sur site pour un traitement rapide et privé
Chaque action
Reconnaissance en temps réel
Sur site
Traitement sur la ligne
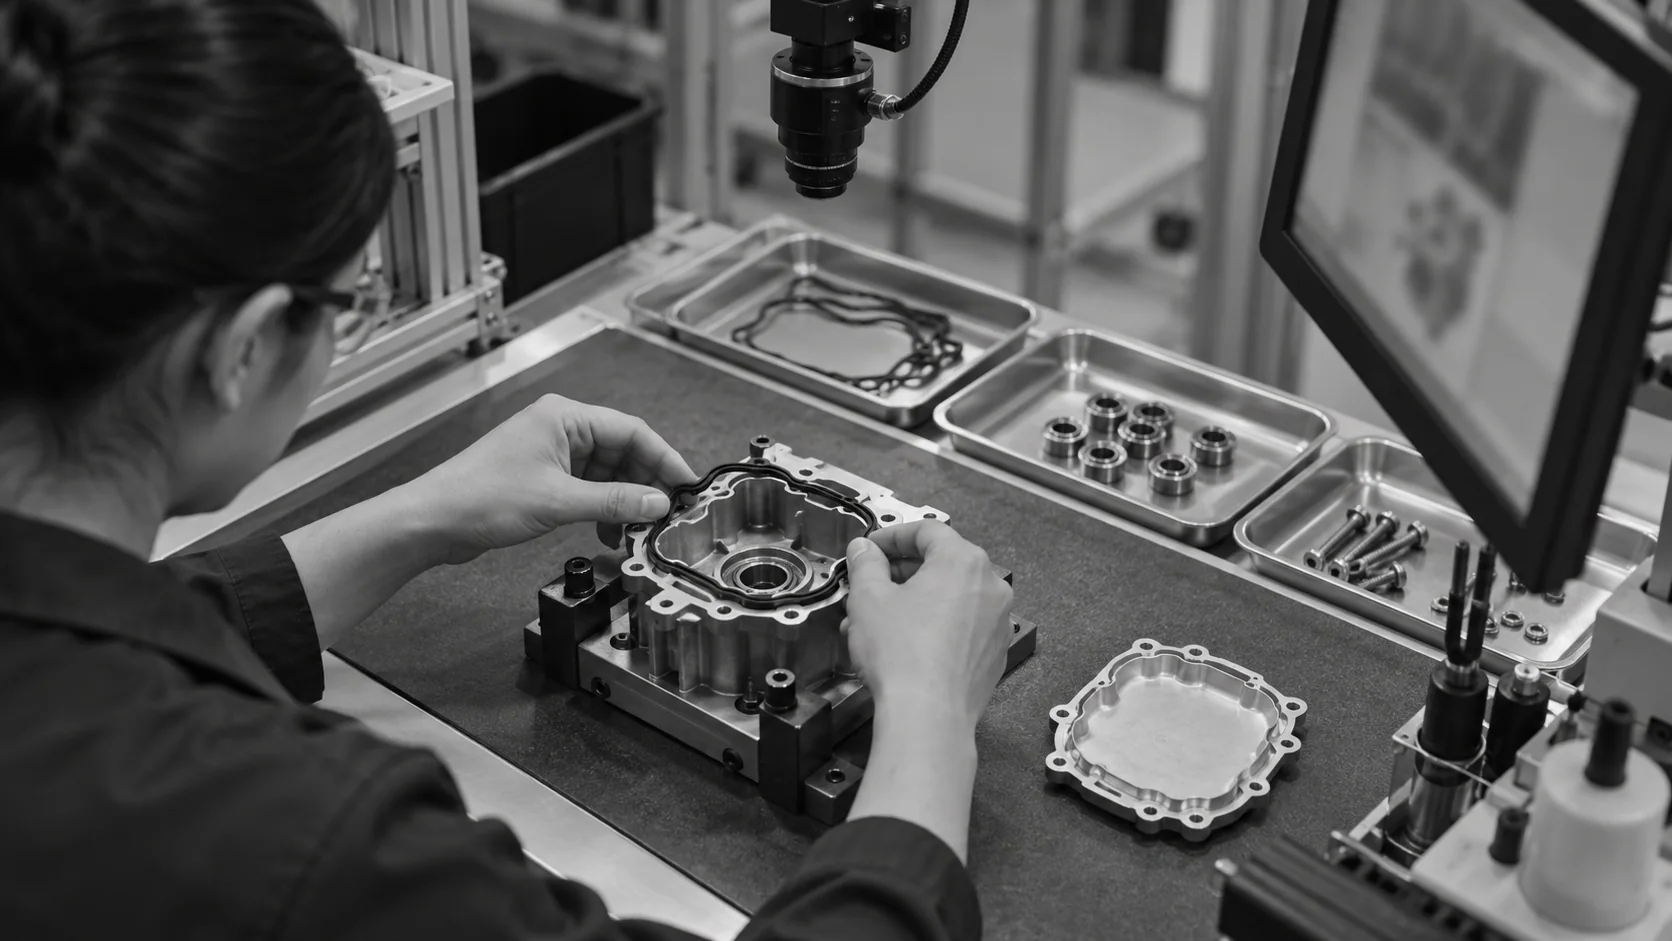
Illustration conceptuelle d'un opérateur installant un joint d'étanchéité sur un boîtier ouvert sous une caméra zénithale.

Confirmez quelle pièce a été placée à quel endroit

  • Vérifiez le composant par rapport à la liste des pièces de la variante
  • Confirmez la position et l'orientation lors du placement
  • Contrôlez une pièce avant qu'elle ne soit recouverte par la couche suivante
  • Conservez l'historique des actions et des pièces pour chaque unité
Par unité
Enregistrement des actions et des pièces
Avant recouvrement
Pièces masquées confirmées
COMMENT ÇA MARCHE

Comment combiner les contrôles d'action et de pièces

La vérification manuelle de l'assemblage est optimale lorsque la caméra voit à la fois les mains et le produit. NAGARE associe la reconnaissance d'action à la reconnaissance de pièces et vérifie les deux par rapport à la méthode approuvée.

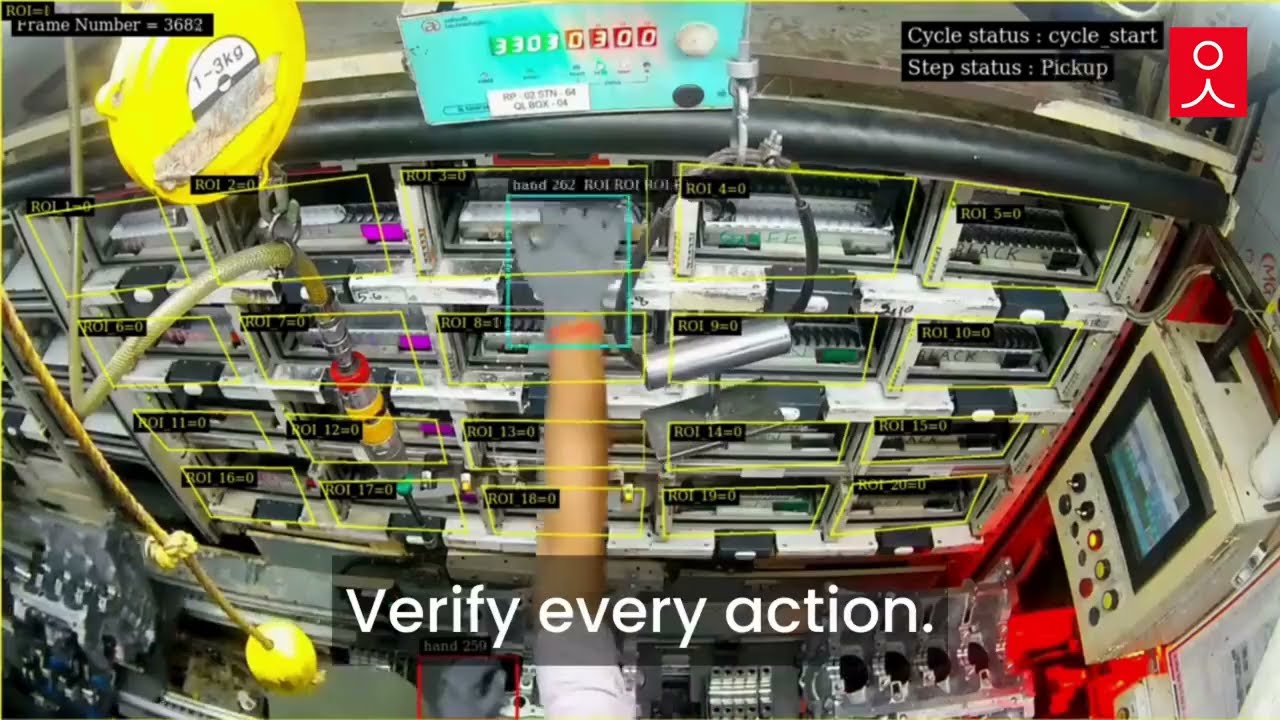
Image vidéo officielle montrant une vue de l'assemblage d'un coussinet de moteur avec les pièces suivies et le statut du cycle
Application d'assemblage de coussinets de moteur : une vue vérifie la sélection du coussinet tandis qu'une autre suit son placement dans le bloc moteur.
Point fort n°1

Configurer une ou deux vues

Une vue plongeante permet de visualiser le produit et les bacs, tandis qu'un second angle couvre les zones masquées par les mains lors de l'assemblage.

Point fort n°2

Reconnaître les actions et les pièces

Des modèles entraînés sur vos cycles identifient chaque prélèvement, placement et pression, ainsi que le composant concerné.

Point fort n°3

Signaler et enregistrer

Tout oubli, répétition ou mauvais positionnement déclenche une alerte immédiate, et l'historique de l'unité est enregistré avec ses extraits vidéo.

Entrez en contact avec nous

Envoyez-nous une vidéo d'un poste de travail ainsi que la liste des pièces pour ses variantes. Nous vous montrerons quelles actions et quels composants peuvent être vérifiés.

Contactez-nous

Comment les contrôles de montage fonctionnent au poste de travail

Chaque approche confirme un aspect de l'assemblage. La différence réside dans le fait de voir le travail au fur et à mesure de son exécution ou seulement d'en constater le résultat.

Besoin de surveillance
Méthodes manuelles
Vision industrielle traditionnelle
NAGARE AI
Ce qui est vérifié
Unité finie, à l'œil nu
Unité finie, par image
Chaque action et pièce, en direct
Composants cachés
Non détecté une fois recouvert
Confirmé avant d'être recouvert
Pièce placée deux fois
Rarement remarqué
Visible uniquement si apparent à la fin
Signalé au moment où cela se produit
Conformité dès le premier essai
Varie selon l'inspecteur
Adapté aux caractéristiques visibles
Erreurs corrigées pendant l'assemblage

Foire aux questions

Comment une caméra peut-elle savoir ce que fait l'opérateur ?

La reconnaissance d'action utilise des modèles vidéo pour identifier ce qu'une personne fait, comme atteindre, saisir, placer ou presser, image par image. Dans l'assemblage, elle transforme un flux d'actions de l'opérateur en une chronologie qui peut être comparée à la méthode approuvée. La recherche sur le travail manuel a utilisé des caméras de profondeur et le suivi de squelette à cet effet, tandis que les systèmes actuels fonctionnent également bien à partir de vidéos standard. Le modèle est entraîné sur des cycles provenant de votre propre poste, afin qu'il apprenne à reconnaître vos pièces, vos outils et la manière dont vos opérateurs les manipulent.

Pourquoi vérifier les actions en plus des pièces ?

De nombreuses opérations deviennent difficiles à inspecter une fois recouvertes par la couche suivante. Observer une action de pressage, de graissage ou de mise en place configurée permet de fournir une preuve du processus avant que cela ne se produise. Cela ne garantit pas, en soi, une mise en place complète, une lubrification suffisante ou la force requise. La vérification conjointe des pièces visibles et des actions de l'opérateur soutient donc le contrôle de l'assemblage manuel, tandis que les outils, capteurs ou tests fonctionnels conservent les contrôles des résultats physiques que la caméra ne peut démontrer. Définissez les deux types de critères d'acceptation pour le poste.

Comment détecte-t-il une pièce placée deux fois ?

Pour les placements visibles dans l'angle de caméra validé, des règles configurées peuvent comptabiliser les actions reconnues dans une position. Si une seconde pièce est placée là où une seule est requise, ou si la même action est effectuée deux fois alors que la méthode n'en prévoit qu'une, le poste le signale. Un placement répété est facile à manquer à l'œil nu car le résultat peut sembler normal vu d'en haut, c'est pourquoi il est préférable de le détecter au moment où il se produit.

Que montre l'exemple du roulement moteur ?

Dans la vidéo d'assemblage des roulements, deux angles de caméra surveillent la sélection et le montage des roulements sur un bloc moteur. Chaque placement de roulement est comparé à la position attendue, et les placements incorrects, oubliés ou répétés sont signalés à l'opérateur en temps réel. Le traitement s'effectue sur du matériel d'IA en périphérie (edge AI) sur site, de sorte que la vidéo n'a pas besoin de quitter l'usine. Cet exemple sert à évaluer des postes similaires. Il n'établit pas une couverture identique pour chaque pièce, chaque vue ou chaque méthode d'assemblage.

Comment confirmer le bon composant pour chaque variante ?

Définissez les pièces attendues pour la variante sélectionnée en utilisant sa nomenclature ou ses instructions de travail. La vérification des composants peut alors être évaluée en fonction de leur forme, de leur couleur et de leurs marquages visibles. Une connexion avec l'ordre de fabrication ou la nomenclature doit être convenue et non supposée. Lorsque les pièces semblent identiques, un scan de code-barres ou une affectation contrôlée des bacs peut fournir une preuve d'identité, tandis que la caméra vérifie le placement visible. Validez également les bacs mal approvisionnés et les caractéristiques cachées. Un emplacement de prélèvement correct ne prouve pas à lui seul l'identité du composant.

Est-il possible de vérifier le prélèvement et le placement sur un établi de sous-assemblage ?

Oui. La même approche permet de confirmer que le bon article a été prélevé dans le bon bac et placé au bon endroit, qu'il s'agisse d'un plateau, d'un montage ou d'une unité partiellement assemblée. Les établis qui préparent des sous-ensembles pour la ligne principale en bénéficient le plus, car une erreur détectée à ce stade n'atteint jamais la ligne. Lorsqu'une connexion d'identifiant est configurée, les placements reconnus peuvent être enregistrés pour cette unité ou ce plateau. Confirmez l'enregistrement et la couverture lors de l'essai.

Que faire si les mains de l'opérateur cachent la pièce ?

Les mains peuvent masquer la pièce au moment de l'assemblage. Un second angle de caméra ou une vérification de la présence de la pièce une fois les mains retirées peut résoudre certains cas. Le suivi de l'interaction main-objet fournit des observations sur les mouvements visibles. Il ne prouve pas une mise en place finale non visible. Testez les occlusions représentatives et définissez les cas nécessitant un autre angle de vue, un signal d'outil ou de capteur, ou une vérification par l'opérateur. Laissez une action ambiguë non confirmée plutôt que de supposer qu'elle a été effectuée correctement.

Que devons-nous envoyer pour planifier la vérification de l'assemblage manuel ?

Envoyez une vidéo du poste sur plusieurs cycles, les nomenclatures pour chaque variante et des exemples de défauts constatés plus loin sur la ligne. Marquez les étapes qui ne laissent aucune trace visible. Avec ces éléments, nous pourrons proposer des angles de caméra, les actions et les pièces à vérifier en priorité, ainsi que la manière dont les alertes et les enregistrements d'unités doivent fonctionner au poste.

CONTACTEZ NOS EXPERTS

Montrez-nous le poste où les pièces manquent

Partagez une vidéo du poste, les nomenclatures et les défauts détectés lors des tests. Nous planifierons la vérification de l'assemblage manuel pour ce poste et vous expliquerons les délais et les coûts. Prévoyez environ 4 semaines entre le lancement et la mise en service du poste.

Réserver une démonstration d'assemblage
Fermer la vidéo