DÉTECTION DE CORPS ÉTRANGERS ET D'INCLUSIONS

Une IA de détection de corps étrangers pour ce qui ne devrait pas se trouver sur votre produit

KOMPASS AI assure la détection de corps étrangers sur les surfaces exposées des produits et les éléments visibles à travers des matériaux transparents adaptés. Vérifiez les particules, résidus et inclusions indésirables par rapport à vos critères de qualité, puis signalez les unités concernées avant que l'assemblage, le scellage ou l'emballage ne rendent la zone plus difficile à inspecter.

Discutez de votre inspection de contamination

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Une petite particule peut devenir plus difficile à détecter lors de l'étape suivante

La détection de corps étrangers est plus efficace lorsque le matériau indésirable est encore visible. Un fragment sur une partie exposée peut être facile à isoler maintenant, puis devenir invisible à l'intérieur d'un assemblage ou d'un emballage quelques secondes plus tard.

La particule se fond dans le produit

Un fragment pâle sur une surface pâle, ou une tache sombre dans une zone texturée, peut présenter peu de contraste. Les reflets et les ombres rendent ce jugement plus difficile.

Une caractéristique normale peut ressembler à une contamination

Les marques d'impression, la texture du moulage et les variations de couleur attendues peuvent ressembler à des matières indésirables. Un contrôle sensible peut générer un flux de fausses alertes si ces caractéristiques normales ne sont pas prises en compte.

L'enregistrement ne permet pas d'expliquer le rejet

Un compteur de rejets indique que des unités ont été retirées. Une image montre ce qui était visible, où cela est apparu et si le même motif se reproduit sur les pièces suivantes.
La solution

Placez le contrôle visuel là où le risque est exposé

Notre système d'inspection de produits par IA, KOMPASS™, analyse les images capturées pour détecter les matières visibles indésirables et les défauts d'inclusion convenus. Le matériel de vision modulaire fournit les vues et l'éclairage adaptés au produit, tandis que le modèle entraîné distingue les caractéristiques suspectes de l'aspect acceptable.

Détectez les matières indésirables sur un arrière-plan changeant

  • Évaluez la visibilité de la particule cible sur le matériau et la finition réels
  • Entraînez le système avec des exemples représentatifs de contamination et les variations acceptables du produit
  • Définissez des catégories distinctes pour les particules, les résidus et autres défauts visuels convenus
  • Contrôlez les surfaces accessibles avant que l'opération suivante ne les dissimule
Caractéristiques visibles
Évalué sur votre produit
Classes de défauts définies
Une raison de rejet plus claire
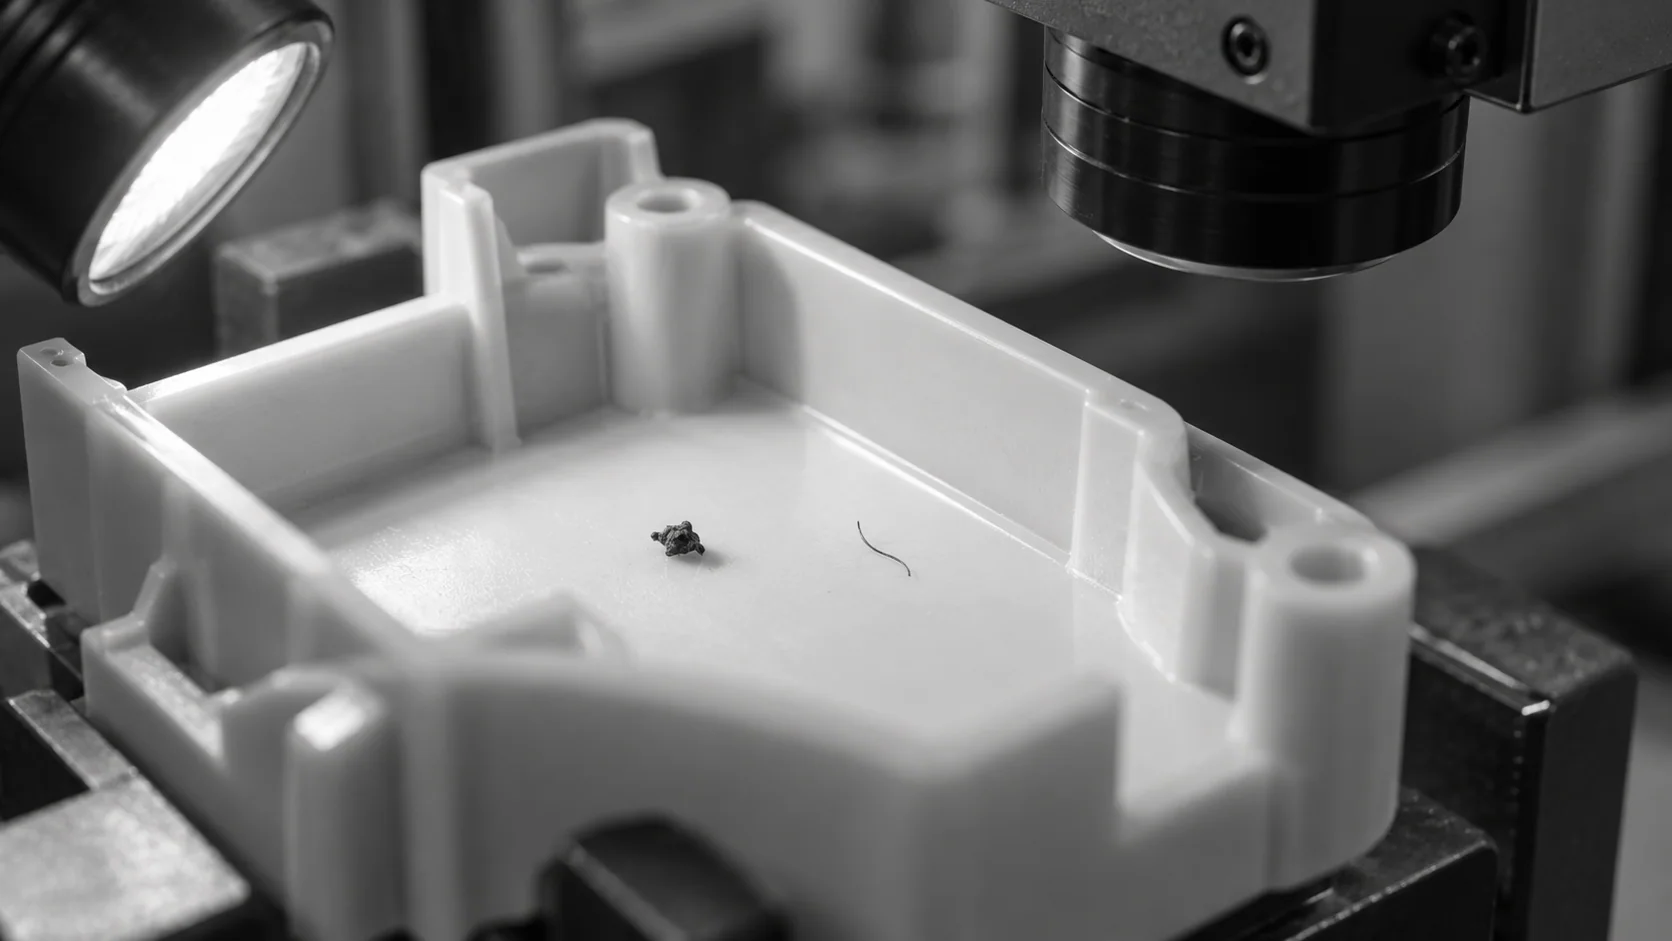
Illustration conceptuelle d'une poussière et d'une fibre isolées sur la surface apparente d'un boîtier en plastique.
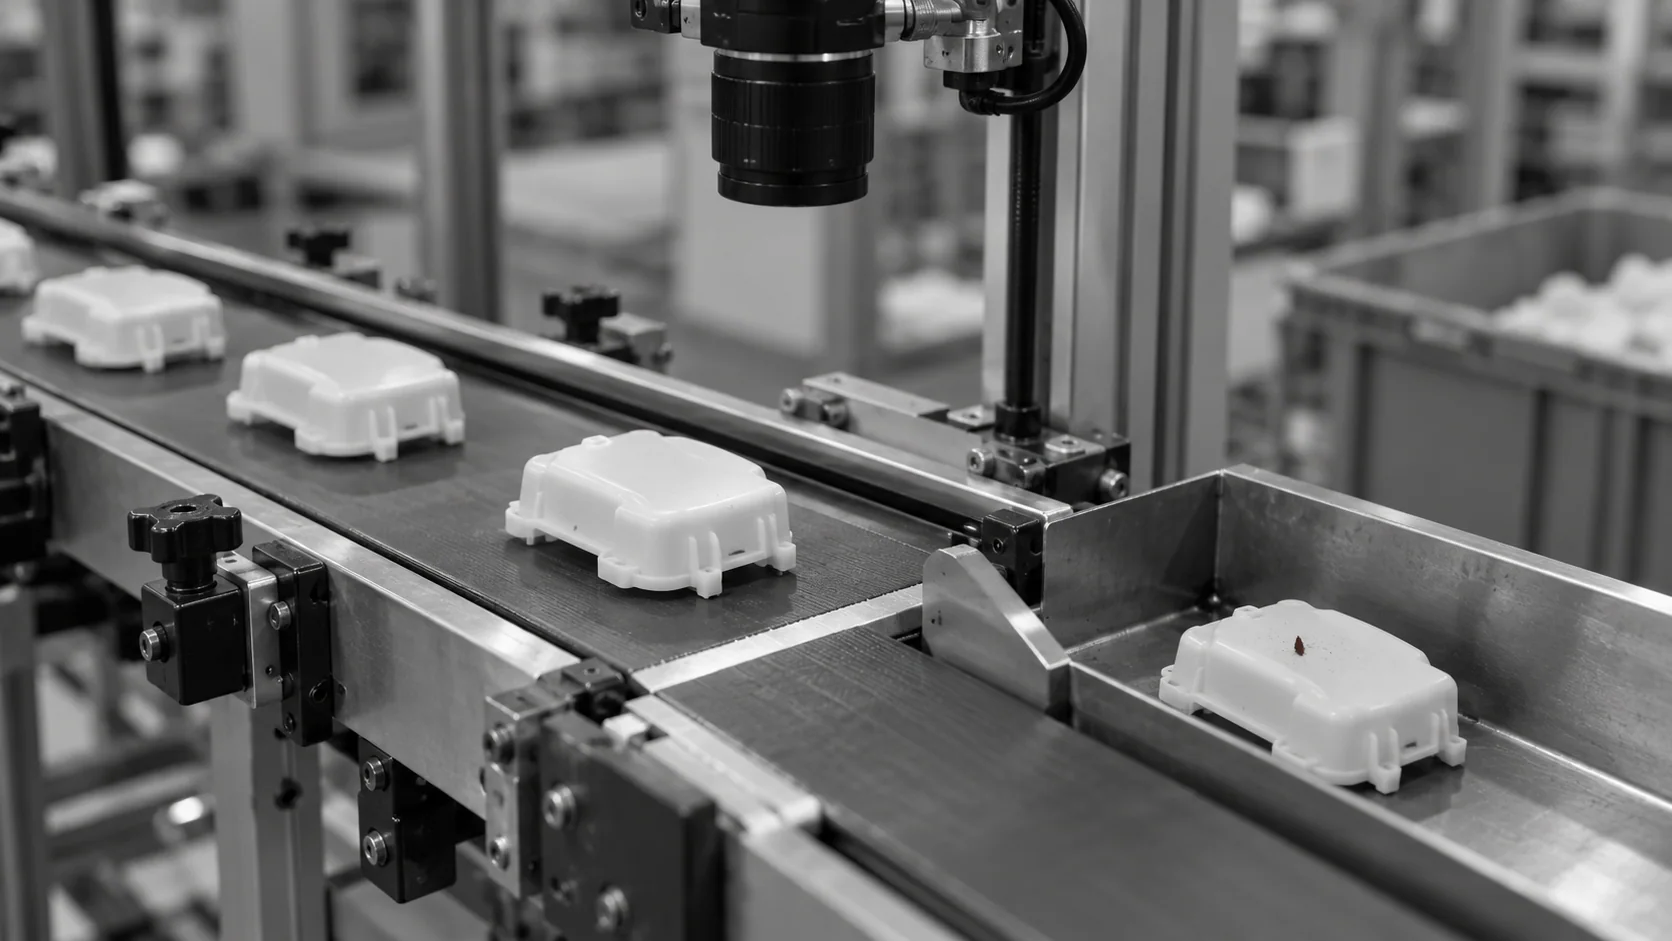
Illustration conceptuelle de boîtiers en plastique devant un point de contrôle par caméra et une voie de collecte latérale.

Transformez une image suspecte en une réponse contrôlée

  • Synchronisez l'image avec l'unité passant au point de contrôle
  • Associez le résultat à la réponse configurée : rejet, mise en attente ou examen
  • Conservez les images des défauts pour faciliter l'analyse des anomalies récurrentes
  • Valider la détection et les faux rejets avant d'activer la séparation automatique
Au point d'inspection
Une réponse tant que l'unité est accessible
Images des défauts
Preuves pour enquête
COMMENT ÇA MARCHE

Inspecter la zone visible avant qu'elle ne soit recouverte

L'inspection commence par une vue exploitable du matériau cible. Définissez le défaut visible, la règle d'acceptation et la réponse à adopter tant que l'unité peut encore être isolée.

Point fort n°1

Exposer la zone à contrôler

Choisissez le point de contrôle avant que la surface concernée ne soit recouverte. Positionnez la caméra et l'éclairage pour rendre le matériau cible visible par rapport au produit, y compris pour les exemples difficiles à faible contraste.

Point fort n°2

Distinguer la caractéristique suspecte

Entraînez le système avec des exemples réels de contamination et des caractéristiques normales du produit. Le modèle vérifie la zone visible par rapport aux catégories de défauts et aux règles d'acceptation convenues.

Point fort n°3

Agir tant que l'unité peut être isolée

Transmettez le résultat à la réponse de rejet ou de révision configurée. Conservez l'image du défaut afin que les équipes qualité puissent enquêter sur les résultats récurrents et les comparer avec les unités inspectées précédemment.

Entrez en contact avec nous

Montrez-nous le matériau indésirable que vous devez détecter et le produit sur lequel il apparaît. Nous évaluerons les conditions de visualisation et le point de contrôle approprié pour l'inspection.

Contactez-nous

Rendre les résultats visibles exploitables

Toutes les méthodes basées sur la caméra nécessitent une vue exploitable. La conception de l'inspection détermine ce qui est exposé, et la méthode de décision détermine la manière dont les variations acceptables sont traitées.

Besoin d'inspection
Inspection manuelle
Vision industrielle traditionnelle
KOMPASS AI
Matériau à faible contraste
Dépend de la visibilité, de l'attention et du temps d'inspection
Les outils de contraste et de couleur fonctionnent bien dans des applications contrôlées
L'imagerie et les exemples entraînés sont évalués par rapport au défaut cible
Marquages et textures normaux
Les inspecteurs interprètent la différence
Les règles distinguent les caractéristiques à l'apparence prévisible
Apprend les variations acceptables parallèlement aux exemples de défauts
Confinement et preuves
L'opérateur isole l'unité et enregistre la constatation
Peut déclencher le rejet et enregistrer des images
Relie la classification visuelle, la réponse de la ligne et la preuve du défaut
Conformité dès le premier essai
Dépend du contrôle effectué avant toute dissimulation
Prend en charge un point d'inspection visuelle défini
Aide à contenir la contamination visible avant la poursuite du traitement
RÉUSSITE CLIENT

Shriji a intégré l'inspection par IA à sa ligne de bouchage

L'application publiée par Shriji identifie la contamination, les dommages d'étanchéité et les irrégularités de surface parmi ses défis d'inspection. Jidoka a déployé KOMPASS sur la ligne d'assemblage des opercules pour classer les défauts et lier les résultats au rejet automatisé et au rapport de qualité.

Couverture officielle de l'étude de cas Jidoka sur l'inspection des bouchons de flacons pharmaceutiques Shriji
Shriji a intégré l'inspection par IA à sa ligne de bouchage
Produits pharmaceutiques

Ces résultats couvrent l'ensemble de l'application d'inspection des bouchons de bouteilles. Ils ne définissent pas un taux de détection pour chaque contaminant ou matériau.

  • Plus de 10 types de défauts signalés dans l'application
  • Réduction de 10 % signalée des occurrences de défauts récurrents

Foire aux questions

Que peut détecter la détection d'objets étrangers par caméra ?

La détection de corps étrangers dépend de la capacité à distinguer l'élément indésirable dans l'image capturée. Les particules, fragments, fibres ou résidus peuvent être des cibles détectables si le produit, l'arrière-plan et l'éclairage fournissent suffisamment d'informations visibles. La détection de particules étrangères doit être testée en utilisant le matériau réel, ses positions probables et les plus petits exemples rejetables. Définissez l'inspection en fonction de ces conditions. Le simple nom d'un matériau ne permet pas de déterminer si le système pourra le détecter de manière fiable sur votre produit.

Peut-il trouver des inclusions à l'intérieur d'une pièce ?

La détection d'inclusions n'est possible que là où la méthode d'imagerie choisie expose la caractéristique. Une particule visible à travers un matériau transparent représente une tâche différente de celle d'une particule enfouie dans un composant opaque. La détection d'inclusions en surface peut évaluer une marque visible, mais ne peut pas établir l'étendue ou la composition complète du matériau caché en dessous. Partagez des coupes transversales, des résultats de référence ou toute autre preuve disponible lors de l'étude de faisabilité afin que l'équipe puisse identifier les exigences nécessitant une méthode d'inspection supplémentaire.

Cela remplacera-t-il notre détecteur de métaux ou notre système à rayons X ?

Non. L'inspection des corps étrangers doit faire correspondre chaque risque à une méthode capable de le détecter. Les caméras évaluent l'apparence dans la vue disponible. D'autres technologies peuvent traiter des matériaux conducteurs particuliers, des différences de densité ou des caractéristiques dissimulées dans des conditions appropriées. La détection visuelle de contamination peut ajouter un point de contrôle utile là où les matériaux indésirables sont exposés, mais sa contribution doit être validée parallèlement au reste de votre processus d'inspection. Définissez clairement les critères d'acceptation et la réponse pour chaque méthode.

Comment éviter de rejeter des marques normales en tant que contamination ?

Entraînez le système avec des pièces conformes représentatives ainsi qu'avec des exemples réels de rebuts. Incluez l'impression, la texture du moule, la variation normale de couleur et l'aspect changeant de la surface dans les conditions de production. La détection des points noirs, par exemple, nécessite une définition des caractéristiques sombres inacceptables par rapport à celles qui appartiennent au produit. Testez les cas limites séparément, puis examinez ensemble les erreurs de détection et les faux rejets. Cela évite qu'une inspection sensible ne devienne une source inutile de rebuts ou de contrôles manuels répétés.

Le système peut-il trouver des fragments de plastique transparents ou de même couleur ?

La détection de contamination plastique est plus difficile lorsque le fragment présente peu de contraste par rapport au produit. La transparence, le brillant, l'épaisseur, l'orientation et l'arrière-plan peuvent tous modifier ce qui apparaît sur l'image. La détection de particules incrustées ajoute la difficulté du matériau environnant qui masque la cible. La faisabilité nécessite des échantillons physiques sous les conditions d'éclairage et les angles de caméra proposés. Si les informations requises sont absentes de ces images, le simple changement de modèle ne rendra pas la cible détectable de manière fiable.

Où l'inspection doit-elle être placée sur la ligne ?

Placez-la là où la zone concernée est accessible et où une unité suspecte peut encore être isolée. Pour une contamination visible, cela peut se faire avant la pose d'un couvercle, la fermeture d'un emballage ou le passage du produit vers une autre opération. Tenez compte du fait que les pièces qui se chevauchent, les fixations ou le mouvement du produit peuvent masquer la vue. Prévoyez également une distance et un temps suffisants entre la capture et la réponse configurée. L'emplacement idéal doit refléter à la fois l'endroit où le risque apparaît et la manière dont la ligne réagira à une découverte.

Comment l'inspection est-elle liée au rejet ou au tri ?

Le résultat de l'inspection doit rester associé à la bonne unité lorsqu'elle se déplace vers le point de réponse. Le tri optique et les autres dispositifs de séparation nécessitent une présentation, un suivi et une synchronisation adaptés. Convenez si la ligne doit rejeter l'unité, la mettre de côté pour examen ou prendre une autre mesure définie. Vérifiez la séquence complète à la cadence de production prévue, y compris pour les pièces rapprochées et les changements de série. Une classification d'image correcte n'est utile que si la bonne unité reçoit la bonne réponse.

Une image propre prouve-t-elle que le produit est exempt de contamination ?

Non. L'inspection de la contamination de surface établit un résultat pour les caractéristiques et conditions visibles incluses dans la validation. Elle ne détermine pas la composition chimique, ne détecte pas tous les risques microscopiques ou biologiques, et ne prouve pas que les zones dissimulées sont propres. Gardez cette portée explicite dans votre processus qualité. Pour un essai, fournissez des échantillons représentatifs, une norme d'acceptation des défauts, les vues requises et la réponse dont vous avez besoin sur la ligne. Ces données déterminent ce que ce point de contrôle visuel peut apporter.

CONTACTEZ NOS EXPERTS

Montrez-nous ce qui ne devrait pas être là

Indiquez le contaminant, la surface du produit et le point où votre équipe a besoin d'une décision. Nous évaluerons la visibilité, la couverture et la réponse nécessaire pour isoler une unité affectée.

Discutez de votre inspection de contamination
Fermer la vidéo