VERIFICATIE VAN DE WERKVOLGORDE

Monitoring van de montagereeks om foutieve volgordes te voorkomen

NAGARE biedt monitoring van de montagereeks voor handmatige stations en productielijnen. Het systeem herkent elke handeling terwijl de operator deze uitvoert, vergelijkt de volgorde met de goedgekeurde reeks voor de betreffende variant en geeft direct een waarschuwing als een handeling te vroeg, te laat of helemaal niet wordt uitgevoerd.

Controleer uw montagevolgorde

Vertrouwd door fabrikanten voor foutloze handmatige operaties

HET PROBLEEM

De juiste onderdelen in de verkeerde volgorde werken nog steeds niet

Veel assemblages werken alleen als handelingen in een vaste volgorde worden uitgevoerd. Een pakking die na de kap wordt geplaatst, een kabel die wordt geleid nadat de clip is gesloten, of een onderdeel dat wordt geperst voordat de zitting is ingevet, kan door de eindcontrole komen en later alsnog falen.

Volgorde is aan het einde onzichtbaar

Zodra de eenheid is gesloten, is niet meer te zien welke handeling als eerste kwam. Het eindproduct ziet er in beide gevallen hetzelfde uit.

Varianten wijzigen de werkvolgorde

Verschillende modellen wijzigen de volgorde van enkele handelingen, en operators moeten die verschillen uit hun hoofd kennen.

Herstellen betekent uit elkaar halen

Een assemblage die in de verkeerde volgorde is uitgevoerd en pas bij de test wordt ontdekt, betekent meestal dat de eenheid moet worden gestript tot het punt waar de volgorde fout ging.
De oplossing

Controleer de volgorde van elke handeling terwijl deze plaatsvindt

Onze AI-procesbewakingssoftware, NAGARE™, voert monitoring van de assemblagevolgorde uit door elke handeling te herkennen en te toetsen aan de goedgekeurde volgorde voor de betreffende variant. Onderbrekingen worden op het station gemarkeerd en van elke eenheid wordt de werkelijke bouwvolgorde vastgelegd.

Ken de goedgekeurde volgorde voor elke variant

  • Laad de volgorde van handelingen op onderdeelnummer of werkorder
  • Markeer handelingen die aan andere moeten voorafgaan
  • Sta een flexibele volgorde toe waar de methode dit toelaat
  • Update regels wanneer engineering de methode wijzigt
Per variant
Goedgekeurde volgorde geladen
Flexibele regels
Alleen strikt waar nodig
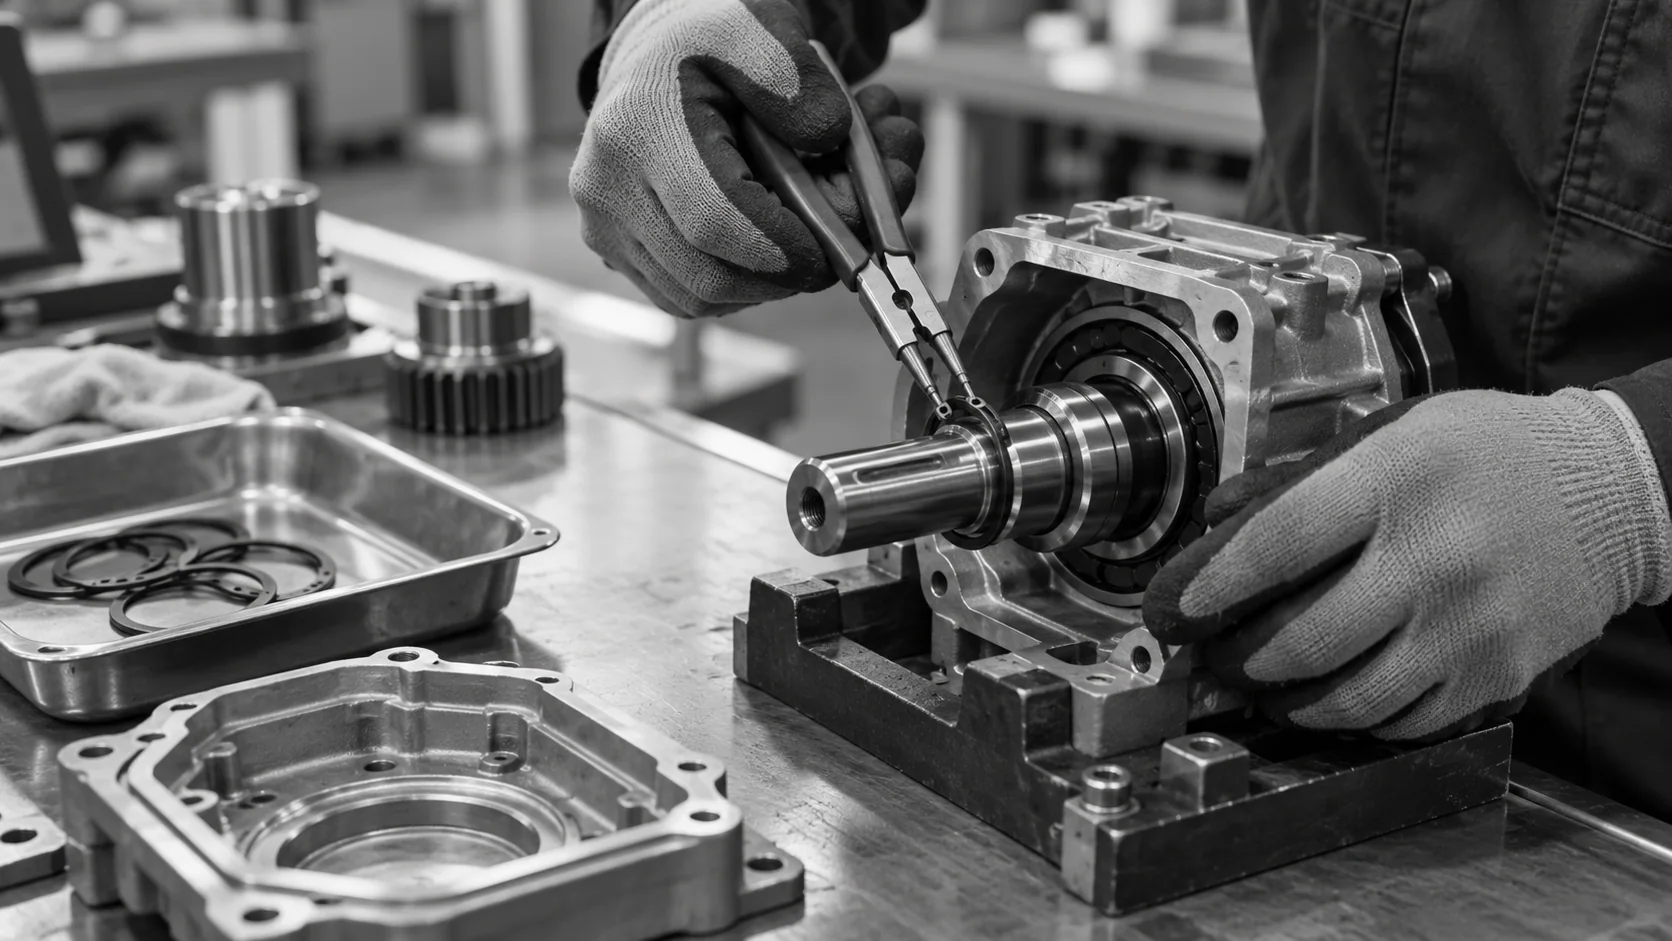
Conceptuele illustratie van een borgring die op een blootliggende as wordt geplaatst voordat een beschermkap wordt gemonteerd.

Markeer een onderbreking vóór de volgende handeling

  • Herken elke handeling aan de acties van de operator
  • Waarschuw wanneer een bewerking te vroeg begint
  • Houd de eenheid vast totdat de juiste volgorde is hersteld
  • Leg de gerealiseerde volgorde vast met clips
Op het station
Afwijkingen live gemarkeerd
Gerealiseerde volgorde
Opgeslagen voor elke eenheid
HOE HET WERKT

Hoe de volgorde wordt gecontroleerd

Monitoring van de assemblagevolgorde vergelijkt twee tijdlijnen: de volgorde die de methode vereist en de volgorde die de operator daadwerkelijk volgt. NAGARE bouwt de tweede op basis van video, cyclus voor cyclus.

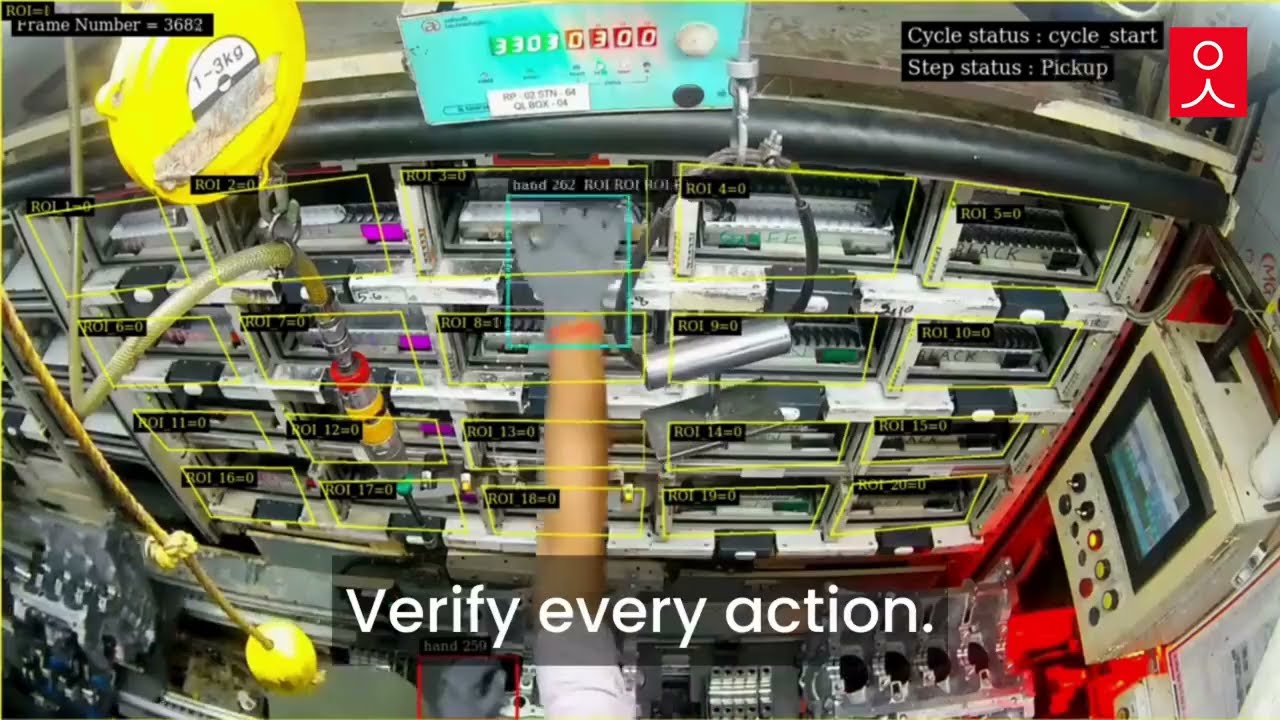
Officiële video-opname van een motorlager-assemblage met gevolgde onderdelen en cyclusstatus
Toepassing voor het assembleren van motorlagers: de gedemonstreerde volgorde is het selecteren van het lager gevolgd door de plaatsing, waarbij de status van de cyclus en de stap worden vastgelegd.
Hoogtepunt #1

De vereiste volgorde definiëren

Engineering bepaalt welke bewerkingen voor elke variant voorrang moeten krijgen, op basis van uw routing en geregistreerde cycli.

Hoogtepunt #2

Bewerkingen live herkennen

De camera identificeert elke bewerking terwijl deze plaatsvindt en plaatst deze op de tijdlijn van de eenheid.

Hoogtepunt #3

Waarschuwing bij afwijking

Wanneer een bewerking in de verkeerde volgorde wordt uitgevoerd, geeft het station een waarschuwing en kan de eenheid worden vastgehouden totdat dit is gecorrigeerd.

Neem contact met ons op

Stuur de bewerkingsvolgorde voor twee varianten en een video van het station. Wij laten zien waar afwijkingen zouden worden gedetecteerd.

Neem contact op

Monitoring van de assemblagevolgorde vergeleken met andere controles

Elke controle stimuleert de juiste volgorde. Slechts enkele bevestigen dit op elke eenheid, voor elke variant.

Monitoring vereist
Handmatige methoden
Traditionele machinevisie
NAGARE AI
Orderbevestiging
Geheugen van de operator
Vastgelegd als het station dit afdwingt
Herkend op elke eenheid
Verschillen tussen varianten
Uit het hoofd geleerd
Programma per variant
Volgorde gewijzigd per onderdeelnummer
Bewijs van volgorde
Geen na sluiting
Stappenlogboek, indien van toepassing
Volgorde vastgelegd op basis van clips
First-Time-Right
Afhankelijk van ervaring
Sterk in vaste volgordes
Fouten gecorrigeerd vóór sluiting
KLANTENSUCCES

Abbott signaleert volgordefouten tijdens het inpakken van kits

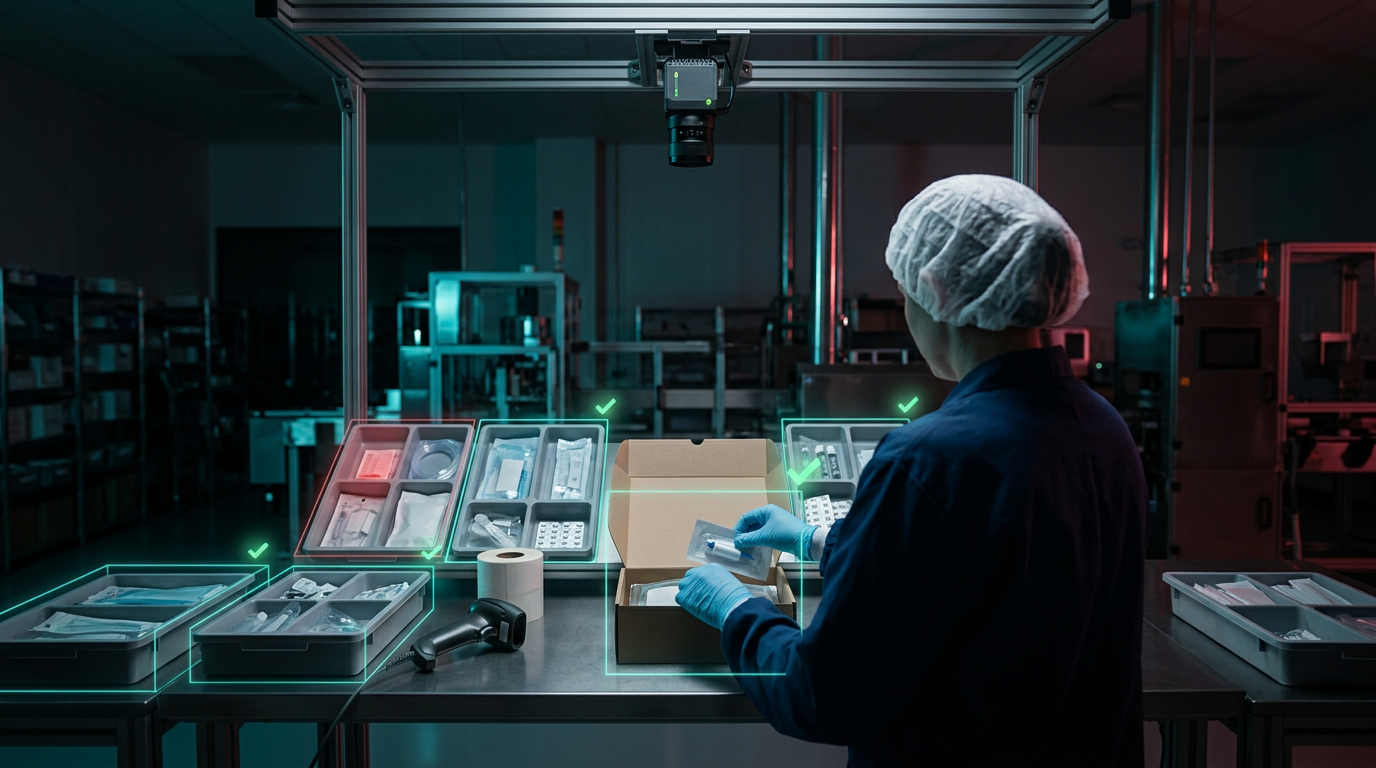
Bij Abbott controleert NAGARE of het pakken, scannen, plaatsen en afdichten van materiaal in de goedgekeurde volgorde gebeurt, met maximaal 20 bewaakte activiteiten per productvariant.

Officiële Jidoka-case study voor het monitoren van het Abbott-kittingproces
Abbott signaleert volgordefouten tijdens het inpakken van kits
Gezondheidszorg

De gepubliceerde resultaten van Abbott beschrijven de volgordecontrole bij hun handmatige medische kittingstations.

  • Onjuiste volgordes worden gedetecteerd en gecorrigeerd voordat de kit verdergaat
  • Ondersteunt tot 12 productvarianten per station

Veelgestelde vragen

Waarom is de volgorde van handelingen bij assemblage belangrijk?

Sommige handelingen bepalen wat er daarna mogelijk is. Een afdichting moet op zijn plek zitten voordat een kap wordt gesloten, een kabel moet worden geleid voordat een clip deze vastzet, en voor een perspassing moet de zitting eerst worden voorbereid. Dergelijke volgordebeperkingen zijn inherent aan het ontwerp; als ze worden geschonden, kan de eenheid er toch compleet uitzien. Het controleren van de volgorde beschermt de functionaliteit die met een eindcontrole niet kan worden vastgesteld. Ingenieurs weten meestal welke stappen cruciaal zijn.

Hoe wordt de goedgekeurde volgorde gedefinieerd?

Engineering stelt een referentievolgorde vast voor elke variant op basis van de routinglijst, de werkinstructie en opgenomen cycli van de methode die correct wordt uitgevoerd. Handelingen die in een strikte volgorde moeten plaatsvinden, worden gemarkeerd en handelingen die in willekeurige volgorde kunnen worden uitgevoerd, worden gegroepeerd. Het resultaat is een reeks handelingen die het station kan controleren zonder onnodige starheid af te dwingen, en wijzigingen worden voorzien van een versienummer wanneer de methode verandert.

Wat gebeurt er als er een volgordefout optreedt?

Een geconfigureerde afwijking in de volgorde kan een waarschuwing geven wanneer een waargenomen handeling in strijd is met de afgesproken voorrangsregel. Het station moet de stap in de verkeerde volgorde of de niet-bevestigde voorwaarde identificeren voor beoordeling. De kwaliteits- en controleteams bepalen of correctie mogelijk is terwijl de eenheid open is, of een blokkering gepast is en welk bewijs vrijgave toestaat. Een onomkeerbare handeling moet mogelijk worden gerepareerd in plaats van alleen de gemiste actie te herhalen. Bewaarde clips helpen technici te onderzoeken welke paren handelingen vaak worden verwisseld.

Hoe gaat het om met een andere variantvolgorde op hetzelfde station?

De verwachte volgorde wordt voor elke eenheid geladen op basis van het onderdeelnummer of de werkorder, zodat een model met een afwijkende volgorde wordt getoetst aan zijn eigen regels. Operators hoeven niet te onthouden welke variant twee handelingen omdraait. Waar varianten het grootste deel van hun methode delen, worden alleen de verschillen geconfigureerd, wat de insteltijd kort houdt naarmate het assortiment groeit en er nieuwe modellen bijkomen.

Wordt er gebruikgemaakt van een toestandsmachine?

Een veelgebruikte manier om volgorderegels uit te leggen is het gebruik van statussen: een herkende handeling bepaalt welke handelingen daarna zijn toegestaan. Dat is een conceptueel model, geen specificatie van de interne software van NAGARE. Spreek voor het voorgestelde station af welke volgordebeperkingen strikt zijn, welke paren handelingen een flexibele volgorde toestaan en wat er gebeurt als de herkenning dubbelzinnig is. Het demonstreren van die regels met uw eigen varianten is belangrijker dan uitgaan van een specifiek onderzoeksalgoritme of een interne architectuur.

Welke handelingen zijn het vaakst afhankelijk van elkaar?

Typische afhankelijke handelingen zijn onder meer afdichten voor het sluiten, smeren voor het persen, routeren voor het vastklemmen en het plaatsen van een intern onderdeel voor een extern onderdeel. De aanhaalvolgorde van een verbinding is een ander voorbeeld, hoewel dit meestal ook met gereedschapsgegevens wordt gecontroleerd. De goedgekeurde montagevolgorde voor elk product bepaalt de volledige lijst en de waarschuwingsgeschiedenis laat zien welke paren de meeste problemen veroorzaken.

Wat bespaart het in vergelijking met het vinden van de fout tijdens de testfase?

Een montagefout die pas bij de testfase wordt ontdekt, betekent vaak dat het product moet worden gedemonteerd tot aan de stap waar het misging, soms met beschadigde onderdelen die niet opnieuw kunnen worden gebruikt. Het detecteren van een zichtbare fout terwijl de eenheid nog open is, kan het demontagewerk verminderen, maar de toegestane correctie en tijd hangen af van de handeling. Het 'as-built'-dossier helpt ook wanneer een probleem in het veld de vraag oproept of de volgorde bij een specifieke eenheid wel is gevolgd.

Wat moeten we sturen om de monitoring van de montagereeks te plannen?

Stuur de operatielijst in de vereiste volgorde voor elke variant, een video van het station waar ze worden gebouwd en voorbeelden van fouten met betrekking tot de volgorde. Geef aan welke handelingen in willekeurige volgorde kunnen worden uitgevoerd. Hiermee kunnen wij de regels ontwerpen, het camerastandpunt kiezen en laten zien hoe de 'as-built' montagereeks voor elke eenheid die u bouwt, zou worden vastgelegd.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons zien waar de montagevolgorde misgaat

Deel de werkvolgorde, een video van het station en de fouten die u ziet met betrekking tot de volgorde. Wij plannen de monitoring van de montagereeks voor dat station en lichten de planning en kosten toe. De meeste projecten voor één station zijn binnen 4 weken operationeel.

Controleer uw montagevolgorde
Video sluiten