Überblick
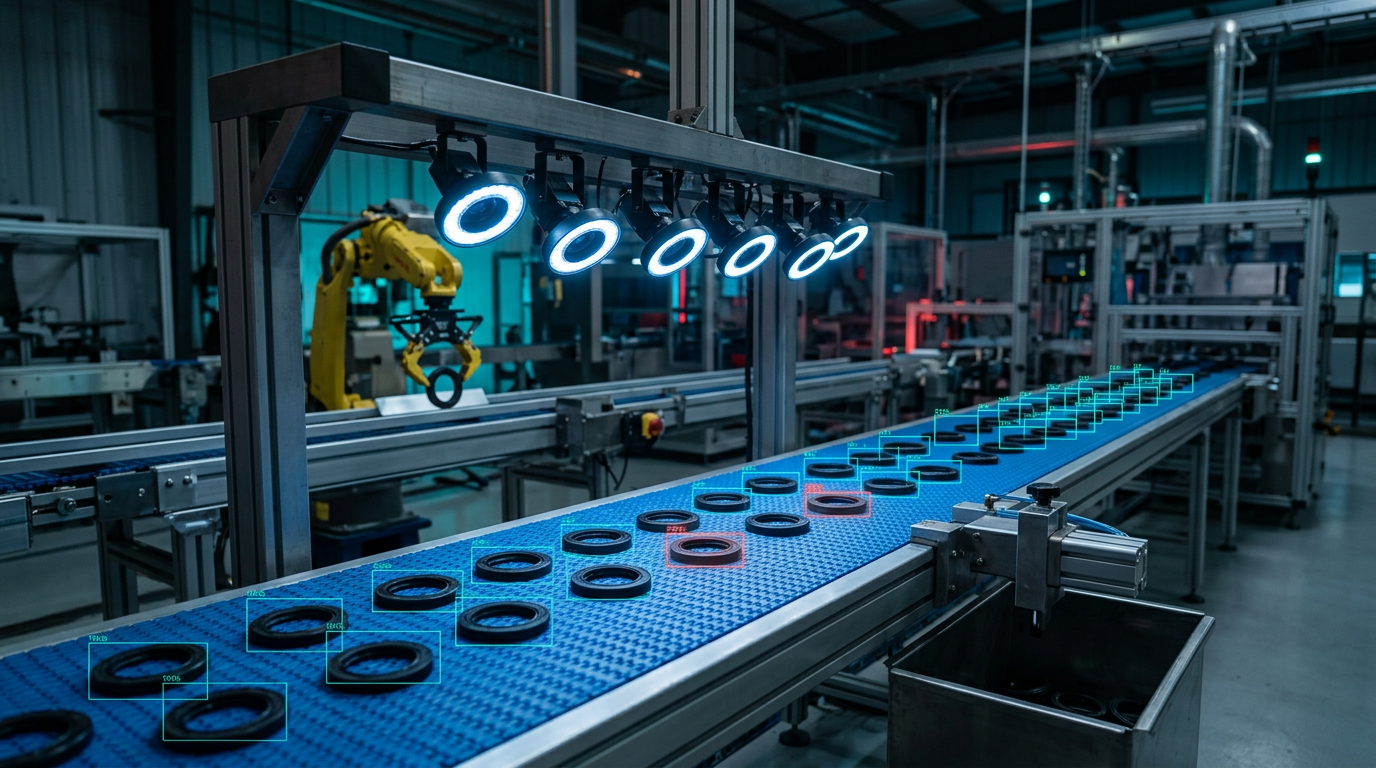
Der Kunde ist ein führender Hersteller von Dichtungssystemen in den USA, der Präzisionsdichtungen für anspruchsvolle Industrie- und Automobilanwendungen fertigt. Eine gleichbleibende Dichtungsqualität ist entscheidend, da optische Mängel an Gummi, Grat oder Feder die Leistung der Komponenten und die Zuverlässigkeit in nachgelagerten Prozessen beeinträchtigen können.
Der Hersteller benötigte eine automatisierte Prüflösung, die mehrere Dichtringvarianten verarbeiten und die Teile von verschiedenen Seiten inspizieren kann. Die Herausforderung bestand darin, eine Vielzahl visueller Defekte wie Gratbildung, Risse, Materialfehler, Federdefekte und unsaubere Beschnitte zuverlässig zu identifizieren. Die Automatisierung sollte die Prüfkonstanz erhöhen und gleichzeitig das Produktionstempo halten.
Die Ausgangslage
Die Automatisierung der Dichtringprüfung erforderte ein System, das mehrere Prüf- und Handhabungsanforderungen erfüllt:
- Prüfung von sechs verschiedenen Dichtringvariantenmit einem Durchmesser von 60–125 mm.
- Inspektion der Oberseite, Unterseite, des Innen- und Außendurchmessers jedes Dichtrings.
- Erfassung des Federbereichs und anderer kritischer Oberflächen aus den erforderlichen Blickwinkeln.
- Mechanisches Wenden jedes Teils zur Prüfung der gegenüberliegenden Seite.
- Aufrechterhaltung einer konsistenten Prüfleistung bei unterschiedlichen Teilgrößen.
- Ausschleusen defekter Teile ohne Unterbrechung des Prüfablaufs.
- Vermeidung von Beeinträchtigungen der Bildaufnahme durch überschüssiges Fett auf dem Förderband.
Der JIDOKA-Ansatz
Multikamera-Bildaufnahme
Station 1 – 5 Kameras
Beim Einlauf in die erste Prüfstation erfassen fünf Kameras die Unterseite und den Außendurchmesser (AD) aus verschiedenen Blickwinkeln. Die Kameras sind in definierten Abständen und Winkeln positioniert, um eine gleichbleibende Bildqualität während des Durchlaufs zu gewährleisten.
Station 2 – 9 Kameras
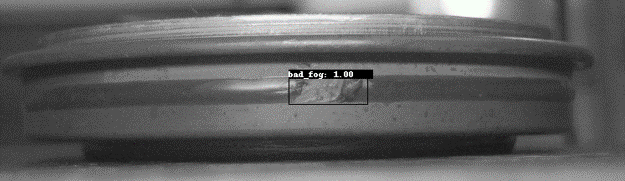
Nach dem Wenden erfassen neun Kameras die Oberseite, den Innendurchmesser (ID) und das Seitenprofil des Dichtrings. Die Seitenkameras sind speziell auf die Erkennung von FOG-Defekten ausgelegt, während die Ober- und Innenansichten die Prüfung der restlichen kritischen Oberflächen vervollständigen.
Diese zweistufige Prüfarchitektur mit 14 Kameras bietet eine lückenlose optische Erfassung der Dichtung in beiden Ausrichtungen.
Automatisiertes Wenden der Teile
Ein dualer Pick-and-Place-Mechanismus überträgt und wendet jeden Dichtring auf ein zweites Förderband. Kameras am zweiten Band erfassen die Unterseite und den Innendurchmesser, sodass alle kritischen Bereiche ohne manuelle Handhabung geprüft werden können. Diese zweistufige Architektur ermöglicht eine lückenlose visuelle Kontrolle.
KI-basierte Defekterkennung
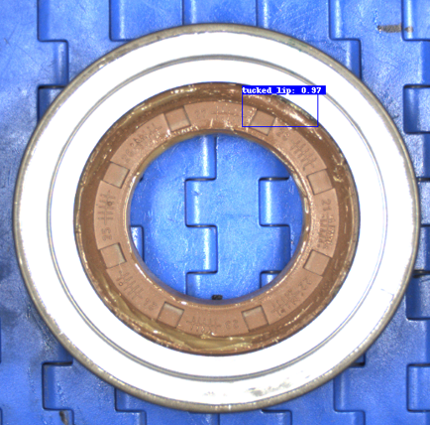
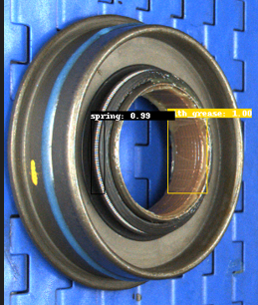
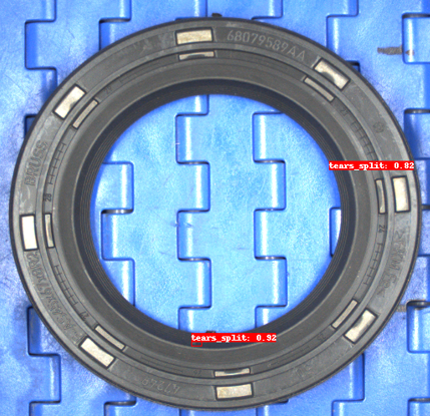
Die aufgenommenen Bilder werden auf einem industriellen Vor-Ort-Rechner mithilfe eines Deep-Learning-Algorithmus zur Kantenerkennung verarbeitet. Die KI-Prüfung identifiziert Defekte in den definierten Prüfzonen, darunter:
- Loser oder abblätternder Grat
- Übermäßiger Grat über 0,7 mm
- Ohne Dehnung sichtbare Risse und Brüche
- Fehlendes Material
- Unregelmäßiger oder fehlender FOG
- Fehlende oder doppelte Federn
- Beschädigte Federn
- Verrostete Federn
- Eingeschlagene Dichtlippen
- Fehlendes Fett
- Übermäßiges Wachs
- Beschädigter oder unregelmäßiger Beschnitt
- Fehlstellen
- Beschädigter Gummi
Jede geprüfte Dichtung wird gemäß der Prüfentscheidung klassifiziert.
Echtzeit-SPS-Integration
Das KI-Prüfergebnis wird in Echtzeit an die Maschinen-SPS übermittelt. Bei Erkennung einer fehlerhaften Dichtung löst die SPS einen pneumatischen Ausstoßer aus, um das NIO-Teil aus dem Produktionsfluss zu entfernen. Dies schafft einen automatisierten Ablauf von der Bildaufnahme bis zur endgültigen Ausschleusung.
Automatischer Teilewechsel
Das Prüfsystem unterstützt sechs Dichtungsvarianten mit unterschiedlichen Anforderungen an die Kameraposition. Beim Wechsel zwischen Größenbereichen passen Aktuatoren die Kamerapositionen automatisch an, um den korrekten Arbeitsabstand für die gewählte Variante einzustellen. Diese Positionen sind für die unterstützten Teilevarianten vorprogrammiert. Der Bediener wählt die benötigte Variante in der Software aus, bevor die Produktionscharge gestartet wird.
Produktionsüberwachung und Berichterstattung
Ein Überwachungsdisplay liefert Live-Produktionsinformationen, einschließlich der Anzahl der OK- und NIO-Teile nach Typ. Prüfberichte können zudem im Excel- oder CSV-Format heruntergeladen werden, wodurch Produktions- und Qualitätsteams Zugriff auf die Daten für weitere Analysen erhalten.
Förderbandreinigung
Da Dichtungen überschüssiges Fett aufweisen können, reinigt ein Wischmechanismus unter jedem Prüfförderband das Band kontinuierlich. Dies trägt zu einer saubereren Prüffläche bei und unterstützt eine konsistente Bildaufnahme während der Produktion. Systemarchitektur: Der Zuführstapler lädt die Dichtungen auf das Prüfförderband, während Greifer, eine Halteeinheit und ein Ausstoßmechanismus das kontrollierte Teilehandling während des Prüfprozesses unterstützen.


Große Erfolge durch automatisierte dynamische Dichtungsprüfung
Höherer Durchsatz, breitere Variantenabdeckung und Echtzeit-Ausschleusung – alles in einer Prüfstation.
60 Teile pro Minute
Die Prüfanlage ist für eine Leistung von bis zu 60 Teilen pro Minute ausgelegt, abhängig von der Zuführrate.
Sechs Dichtungsvarianten, 60–125 mm
Eine einzige Prüfplattform deckt sechs dynamische Dichtungsvarianten in einem Durchmesserbereich von 60 bis 125 mm ab – mit automatischer Kameraanpassung für unterschiedliche Bauteilgrößen.
Automatisierte 360°-Prüfung
Oberseite, Unterseite, Innendurchmesser, Außendurchmesser und Federbereiche werden durch eine zweistufige Kameraarchitektur und automatisches Wenden der Teile geprüft.
Automatisierte OK/NIO-Ausschleusung
KI-Prüfergebnisse werden an die SPS kommuniziert, die einen pneumatischen Ausstoßer zur automatischen Entfernung fehlerhafter Teile ansteuert.
Mit dem automatisierten Bildverarbeitungssystem von JIDOKA hat ein führender US-Hersteller von Dichtungssystemen die Prüfung dynamischer Dichtungen in einen strukturierten, automatisierten Prozess verwandelt, der mehrere Oberflächen und sechs Teilevarianten abdeckt. Das System kombiniert mehrstufige Bildaufnahme, mechanisches Wenden, KI-basierte Fehlererkennung, automatische Kameraanpassung und SPS-gesteuerte Ausschleusung bei einem Durchsatz von 60 Teilen pro Minute und einer angestrebten Prüfgenauigkeit von 99 %. Das Ergebnis ist eine skalierbare Plattform zur Steigerung der Konsistenz, Automatisierung der Fehlererkennung und zuverlässigen Qualitätssicherung.