DELLENERKENNUNG

KI zur Dellenprüfung
um Oberflächenschäden vor der Montage zu erkennen

KOMPASS AI ermöglicht die Dellenprüfung bei geformten, bearbeiteten und fertiggestellten Bauteilen. Kameras und Beleuchtung machen Oberflächenveränderungen sichtbar, während das Modell diese mit Ihren Abnahmekriterien abgleicht. So können beschädigte Teile aussortiert werden, bevor durch Beschichtung, Montage oder Verpackung weitere Kosten entstehen.

Besprechen Sie Ihre Dellenprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Eine Delle kann in der Reflexion verschwinden

Die Erkennung von Dellen wird schwierig, wenn eine flache Vertiefung das Licht fast genauso reflektiert wie die umgebende Oberfläche. Ein Bauteil kann eine schnelle Sichtprüfung bestehen, den nächsten Arbeitsschritt erreichen und den Schaden erst offenbaren, wenn es gedreht wird.

Flache Schäden bestehen eine direkte Draufsichtprüfung

Eine Vertiefung an einem gekrümmten oder polierten Bauteil ist möglicherweise nur aus einem bestimmten Winkel erkennbar. Eine einzelne Ansicht kann dazu führen, dass der Bereich als akzeptabel eingestuft wird.

Normale Form wird fälschlicherweise als Schaden markiert

Geformte Konturen, Bearbeitungsstrukturen und wechselnde Reflexionen können einer Delle ähneln. Ein Prüflimit, das diese Unterschiede ignoriert, führt dazu, dass brauchbare Teile erneut geprüft werden müssen.

Der Schaden wird erst nach weiteren Arbeitsschritten entdeckt

Sobald ein Bauteil beschichtet, montiert oder verpackt ist, wird eine sichtbare Delle zu einem teureren Ausschuss. Zudem muss das Team ermitteln, in welcher Handhabungs- oder Produktionsphase der Fehler entstanden ist.
Die Lösung

Prüfen Sie die Oberfläche, bevor der nächste Arbeitsschritt sie verdeckt

Unser KI-System zur Produktinspektion, KOMPASS™, kombiniert trainierte visuelle Modelle mit modularer Bildverarbeitungshardware, um Dellen auf den Oberflächen zu identifizieren, die Ihre Fertigungslinie prüfen muss. Das System bringt den Fehler ins Sichtfeld, wendet Ihre Qualitätskriterien an und leitet das Ergebnis an die Liniensteuerung weiter.

Dellen von akzeptablen Oberflächenvariationen unterscheiden

  • Richten Sie die Kameraansichten und die Beleuchtung auf die Oberfläche und Geometrie des Bauteils aus
  • Trainieren Sie mit guten, fehlerhaften und grenzwertigen Beispielen aus Ihrer Produktion
  • Klassifizieren Sie sichtbare Dellen getrennt von Kratzern, Werkzeugspuren und Rückständen
  • Wenden Sie die vereinbarten Abnahmekriterien auf die geprüften Bereiche an
Ihre Bauteile
Trainings- und Validierungsstichproben
Ihre Kriterien
Konsistente visuelle Entscheidungen
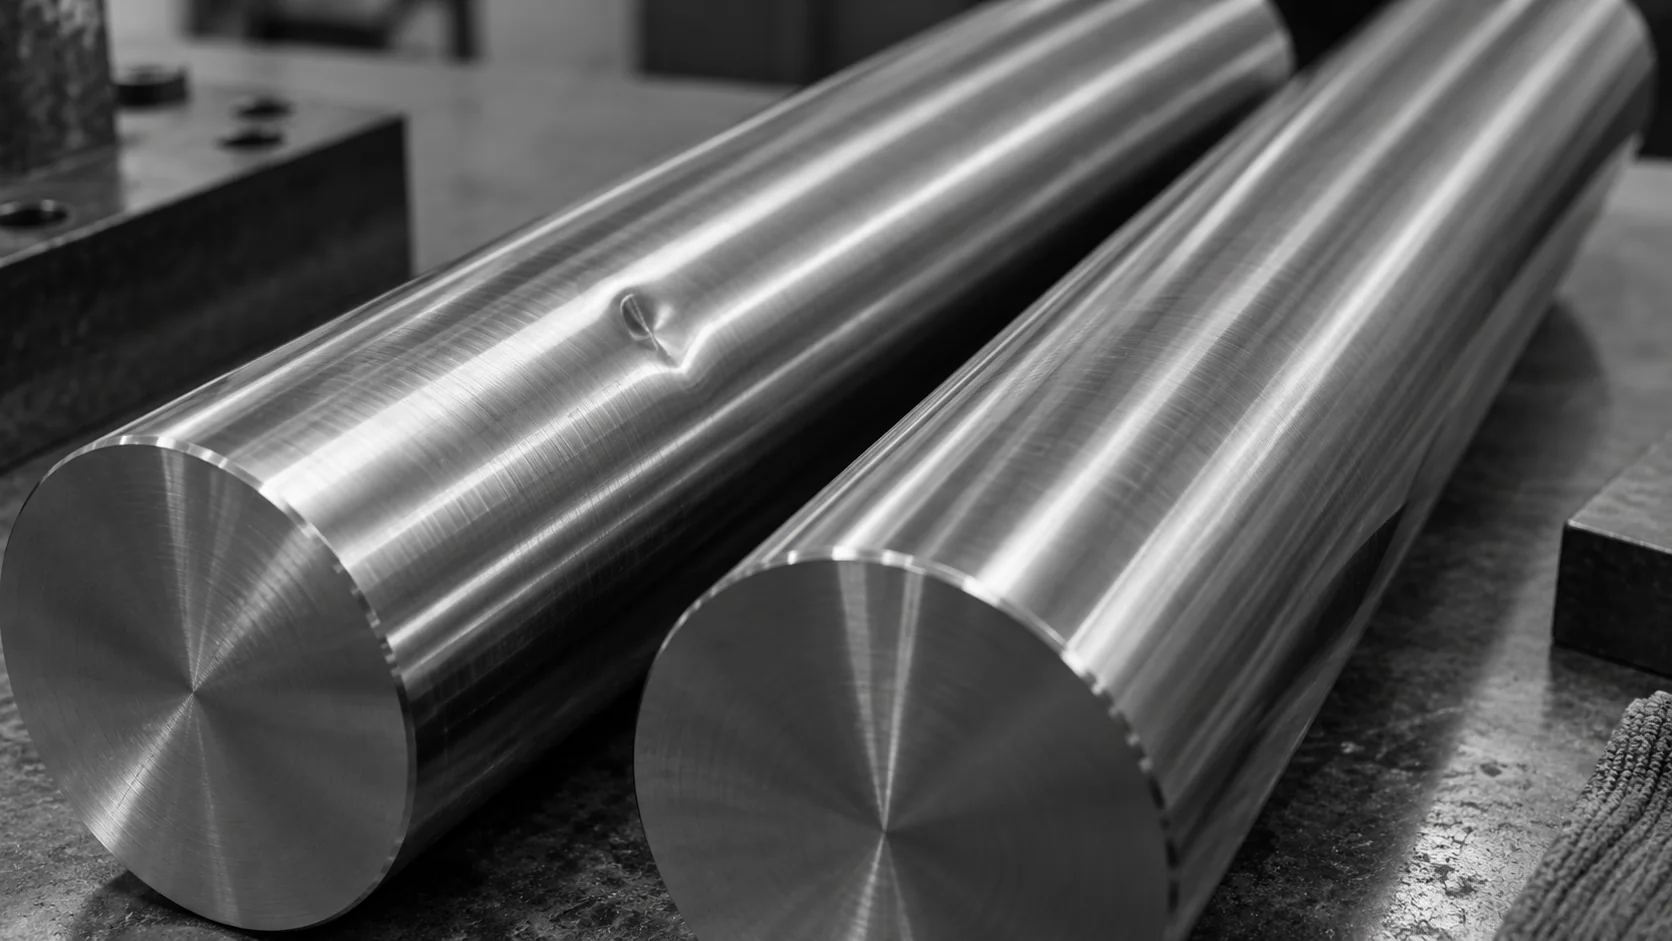
Konzeptionelle Darstellung eines polierten Stabes mit einer lokalen Vertiefung neben einem weiteren polierten Stab.
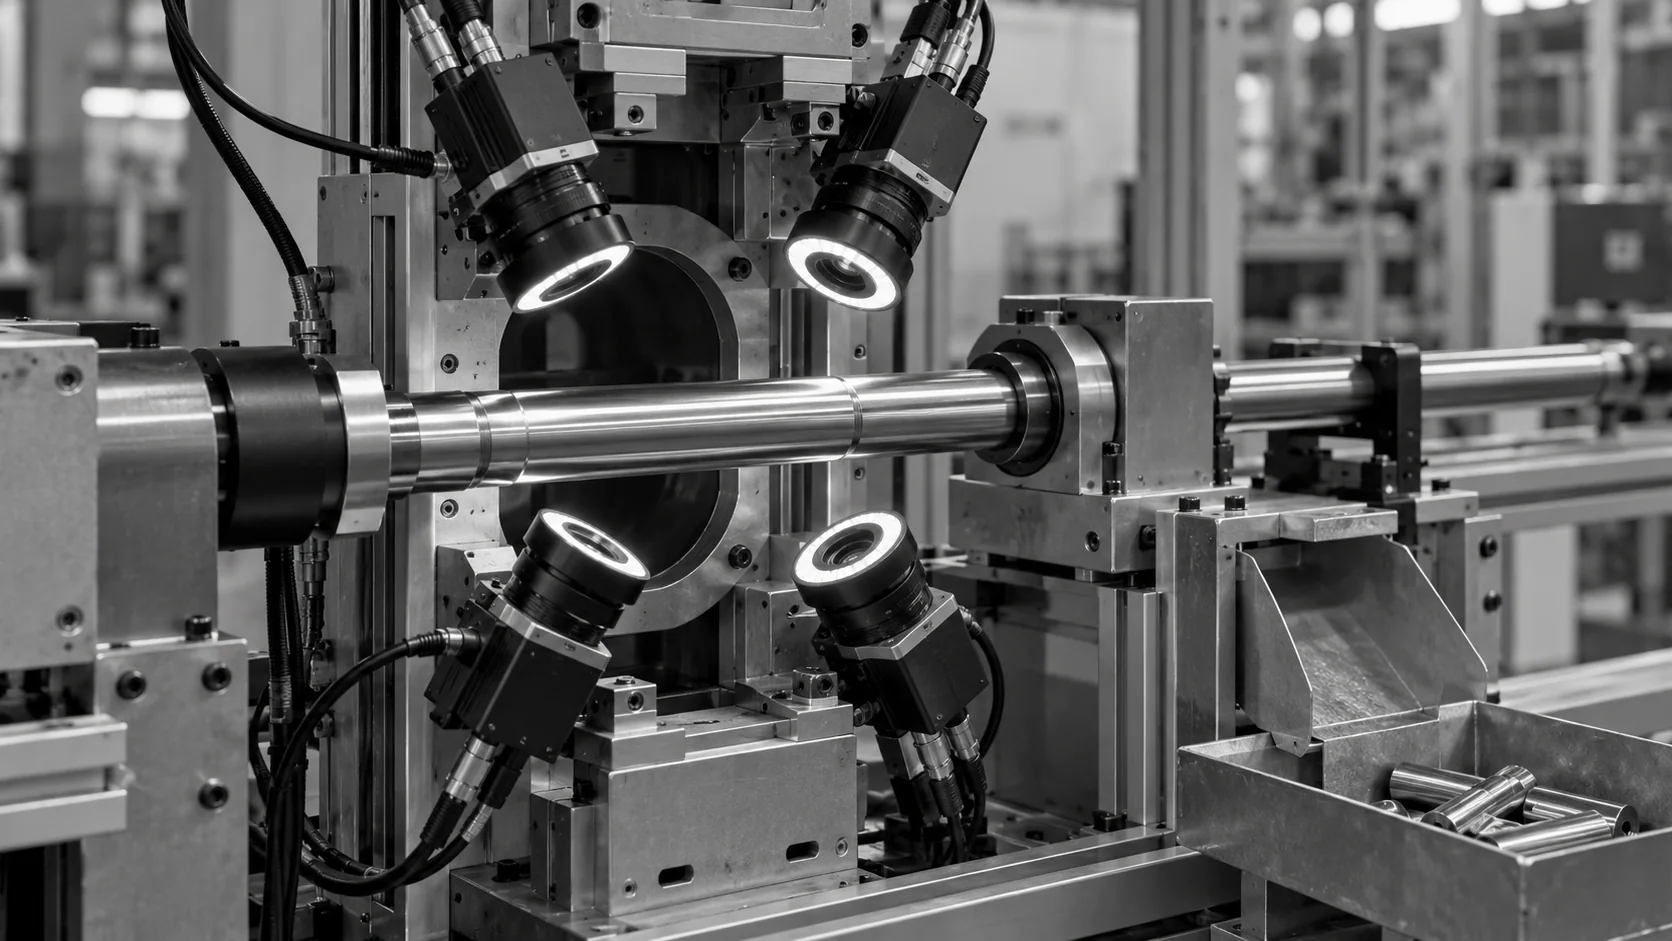
Konzeptionelle Darstellung mehrerer Kameraansichten um eine gelagerte, polierte Welle.

Reagieren Sie auf das Ergebnis, bevor das Teil weitergeleitet wird

  • Platzieren Sie die Prüfung nach einem schadensanfälligen Arbeitsgang oder vor der Endverpackung
  • Bringen Sie die erforderlichen Flächen und den Umfang durch geeignete Handhabung in den Sichtbereich
  • Verknüpfen Sie das Inspektionsergebnis mit der konfigurierten Reaktion für Ausschuss oder Überprüfung
  • Speichern Sie Fehlerbilder, damit Qualitätsteams wiederkehrende Schäden untersuchen können
Am Kontrollpunkt
Schaden vor der weiteren Verarbeitung markiert
Bildnachweis
Eine sichtbare Markierung zur Untersuchung
FUNKTIONSWEISE

Sehen Sie, wie KOMPASS spiegelpolierte Stangen inspiziert

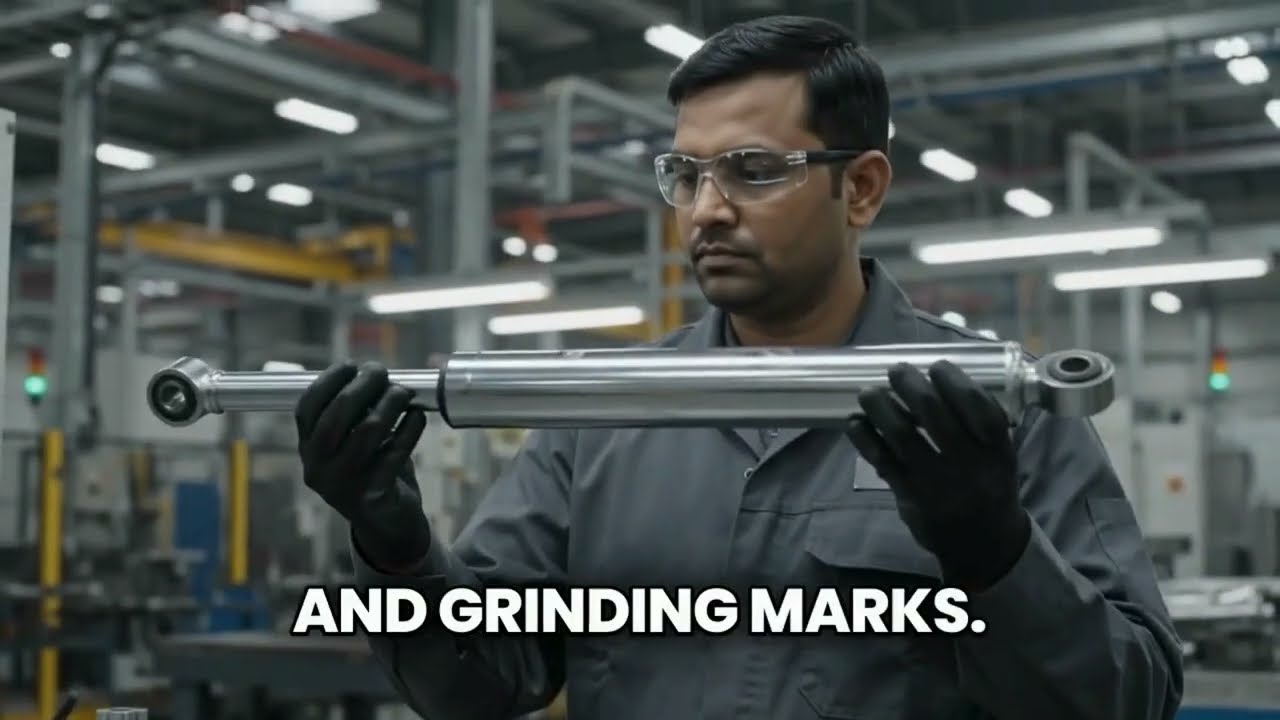
Reflektionen machen polierte Stangen zu einer anspruchsvollen Inspektionsaufgabe. Die Demonstration von Jidoka zeigt die automatisierte Oberflächeninspektion dieser Teile, wobei Beulen zu den beschriebenen Fehlertypen gehören. Sie vereint kontrollierte Bildgebung, visuelle Klassifizierung und automatisierte Aussortierung.

Offizieller Videoclip zur Stangeninspektion, der einen Mitarbeiter mit einer reflektierenden Metallstange zeigt
Anwendung bei spiegelpolierten Stangen: Jidoka identifiziert Beulen unter den inspizierten Oberflächenfehlern. Es handelt sich hierbei um eine visuelle Oberflächenklassifizierung, nicht um eine Messung der Beulentiefe.
Highlight #1

Machen Sie die Oberflächenveränderung sichtbar

Wählen Sie Kamera- und Beleuchtungswinkel, die die Vertiefung auf der tatsächlichen Oberfläche sichtbar machen. Gebogene Teile erfordern eine Ansicht des relevanten Umfangs sowie eine Handhabung, die diesen reproduzierbar präsentiert.

Highlight #2

Bewerten Sie die Markierung anhand Ihres Standards

KOMPASS prüft das aufgenommene Bild auf die trainierten Fehlerkategorien. Gutteile und Grenzfallmuster legen fest, welche Oberflächenveränderungen Ihr Prozess akzeptiert und welche er ablehnt.

Highlight #3

Teil aussortieren und Beweise sichern

Das Inspektionsergebnis löst die konfigurierte Reaktion an der Linie aus. Ein Bild des Fehlers bietet Qualitätsteams einen Anhaltspunkt, um zu prüfen, ob ähnliche Markierungen nach einem bestimmten Arbeitsgang erneut auftreten.

Kontaktieren Sie uns

Senden Sie uns ein verbeultes Teil, ein akzeptables Teil sowie die Kriterien, die diese voneinander unterscheiden. Wir bewerten die Bildgebung und die Handhabung für Ihre Inspektionsanforderungen.

Kontakt aufnehmen

Was ändert sich, wenn die Entscheidung direkt an der Station getroffen wird?

Jede Methode hängt von einer geeigneten Sicht auf die Oberfläche ab. Der Unterschied liegt darin, wie mit normalen Abweichungen umgegangen wird und wie die Abnahmeentscheidung während der Produktion angewendet wird.

Prüfbedarf
Manuelle Prüfung
Traditionelle industrielle Bildverarbeitung
KOMPASS AI
Flache Oberflächenveränderungen
Ein Prüfer dreht das Teil unter dem Licht
Beleuchtungs- und Geometrietools können wiederkehrende Fehler aufdecken
Die Bildgebung ist auf die Oberfläche ausgelegt, mit erlernter visueller Klassifizierung
Akzeptable Konturen und Textur
Die Beurteilung kann zwischen Prüfern variieren
Effektiv, wenn die Abweichung klaren Regeln entspricht
Trainiert anhand von Produktionsbeispielen und vereinbarten Fehlerklassen
Reaktion auf einen Fehler
Das Teil wird vom Prüfer zurückgehalten oder aussortiert
Kann eine automatische Ablehnung auslösen
Verknüpft die Entscheidung mit Ablehnung oder Überprüfung, inklusive Fehlerbildern
First-Time-Right
Hängt von konsistenten Prüfungen in jeder Phase ab
Unterstützt einen stabilen, reproduzierbaren Prüfpunkt
Unterstützt eine frühere Eindämmung und Untersuchung wiederkehrender Schäden
KUNDENERFOLG

NSK Bearings führte mehrere Oberflächen in einer Prüfstation zusammen

Das Lagerprüfsystem von Jidoka nutzt Rotation und Wenden, um die Ober-, Unter-, Innen- und Außenflächen freizulegen. Zu den veröffentlichten Fehlerkategorien gehören Dellen, Kratzer, Werkzeugspuren und ungereinigte Bereiche bei 18 Lagervarianten.

Offizielles Jidoka-Fallstudien-Cover für die Lagerprüfung bei NSK Bearings
NSK Bearings führte mehrere Oberflächen in einer Prüfstation zusammen
Fertigung

Dies sind die Ergebnisse für die vollständige Lagerprüfanwendung und nicht nur ein separater Benchmark für Dellen.

  • 98 % Genauigkeit bei der Fehlererkennung über die gesamte Lageranwendung hinweg
  • Weniger als 0,5 % gemeldete Fehlalarme

Häufig gestellte Fragen

Was prüft die automatisierte Dellenprüfung?

Es prüft die erfasste Oberfläche auf Vertiefungen oder Verformungen, die nicht Ihrem visuellen Abnahmestandard entsprechen. Die Dellenprüfung beginnt mit den für das Produkt relevanten Oberflächen an dem Punkt in der Produktion, an dem sie zugänglich sind, sowie mit repräsentativen Beispielen für akzeptable und beschädigte Teile. KOMPASS klassifiziert dann die sichtbaren Fehler und leitet das Ergebnis an die konfigurierte Reaktion weiter. Die funktionale Abnahme folgt weiterhin Ihren technischen Anforderungen, insbesondere wenn eine Markierung die Dichtigkeit, Passform oder ein anderes kritisches Merkmal beeinträchtigen könnte.

Können flache Dellen auf polierten oder gekrümmten Teilen gefunden werden?

Die Erkennung flacher Dellen hängt davon ab, die Formveränderung im Bild sichtbar zu machen. Bei der Prüfung reflektierender Oberflächen können mehrere Beleuchtungsrichtungen, verschiedene Kamerawinkel oder eine Drehung des Teils erforderlich sein. Eine schwache Vertiefung, die unter einer Anordnung verschwindet, kann unter einer anderen deutlich werden. Der richtige Test verwendet Ihr tatsächliches Oberflächenfinish, einschließlich der schwierigsten Grenzfälle, bei der geplanten Produktionsgeschwindigkeit. So lässt sich festlegen, welche Fehler die Station zuverlässig unterscheiden kann, bevor die automatische Aussortierung aktiviert wird.

Wie werden Dellen von Blendeffekten und normalen Bearbeitungsspuren unterschieden?

Die Beleuchtung in der industriellen Bildverarbeitung sorgt für eine reproduzierbare Ansicht, anschließend wird das Modell sowohl mit akzeptablen Oberflächenvariationen als auch mit echten Fehlern trainiert. Beziehen Sie normale Konturen, Werkzeugspuren, Ölfilme und Oberflächenunterschiede in den Datensatz ein. Testen Sie zur Erkennung von Oberflächenverformungen schwierige Beispiele, die nahe an der Toleranzgrenze liegen. Die gemeinsame Überprüfung von übersehenen Fehlern und fälschlicherweise aussortierten Gutteilen hilft dabei, während der Validierung nicht das eine Ergebnis auf Kosten des anderen zu verbessern.

Kann eine Kamera die Tiefe einer Delle bestimmen?

Die Messung von Dellen erfordert einen Aufbau, der die Geometrie anhand einer definierten Referenz bestimmen kann. Ein sichtbarer dunkler Fleck oder eine verzerrte Reflexion allein belegen noch keine Tiefe. Wenn Ihre Entscheidung von einer Tiefentoleranz abhängt, geben Sie diese Anforderung von Anfang an an, damit das Team geeignete 3D-Sensorik oder Profilometrie bewerten kann. Wenn es um die Erkennung kosmetischer Fehler geht, kann eine validierte visuelle Klassifizierung ausreichen. Die Prüfmethode sollte den Abnahmekriterien Ihrer Zeichnung oder Qualitätsspezifikation entsprechen.

Kann das System Teile prüfen, während sie sich auf dem Band bewegen?

Ja, sofern Bildgebung, Handhabung, Verarbeitung und Ausschleusung in den verfügbaren Takt passen. Eine Kamera zur Dellenprüfung benötigt ausreichend Licht und eine geeignete Belichtung, um die relevanten Details ohne Bewegungsunschärfe zu erfassen. Auch das Drehen oder Wenden eines Bauteils kostet Zeit. Die Machbarkeit sollte daher anhand des gesamten Stationszyklus, des Bauteilabstands und der Ausschleusposition geprüft werden. Ein reiner Software-Inferenzwert gibt noch keinen Aufschluss über die Produktionsrate, die mit der installierten Prüfung tatsächlich erreicht werden kann.

Welche Materialien und Oberflächen sollten wir in den Test einbeziehen?

Berücksichtigen Sie jedes Material, jede Oberfläche und jede Geometrie, die das Erscheinungsbild des Prüfbereichs verändert. Oberflächentopografie, Glanz, Krümmung und die normale fertigungsbedingte Textur beeinflussen das Bild. Bei der Prüfung von Metalloberflächen kann dies Proben aus unterschiedlichen Bearbeitungs-, Polier- oder Umformprozessen bedeuten. Fügen Sie den kleinsten noch akzeptablen Fehler sowie akzeptable Markierungen hinzu, die ähnlich aussehen. Wenn die Linie mehrere Varianten aufweist, erfassen Sie deren Unterschiede, damit die Validierung den tatsächlichen Mix widerspiegelt und nicht nur eine einzelne, einfache Probe.

Wie sollten wir Genauigkeit und Falschausschuss bewerten?

Messen Sie Fehlerraten und Falschausschussquoten separat anhand eines gekennzeichneten Datensatzes, der die Produktion repräsentiert. Überprüfen Sie die Ergebnisse nach Fehlerkategorie, Schweregrad, Bauteilvariante und geprüftem Bereich. Beziehen Sie neue Proben ein, die nicht für das Training verwendet wurden, und wiederholen Sie die Prüfungen bei der vorgesehenen Geschwindigkeit und unter den entsprechenden Bedingungen. Der NSK-Fallbericht von Jidoka zeigt die Leistung für eine kombinierte Lageranwendung. Ihre Abnahmeentscheidung sollte auf den gemessenen Ergebnissen für Ihre eigenen Bauteile basieren, mit klaren Kriterien für den Übergang in den automatischen Betrieb.

Können wir Kratzer und andere Fehler an derselben Station prüfen?

Möglicherweise, sofern das Bildgebungssystem jeden relevanten Fehler erfasst. Die Oberflächenfehlererkennung kann Dellen, Kratzer und andere sichtbare Anomalien in einer einzigen Prüfung zusammenfassen, erfordert jedoch unter Umständen unterschiedliche Ansichten oder Beleuchtungen. Definieren Sie die vollständige Fehlerliste frühzeitig und validieren Sie jede Kategorie einzeln. Andernfalls könnte eine Station, die bei einem offensichtlichen Kratzer gut funktioniert, eine flache Vertiefung übersehen. Die Überprüfung sollte zudem Bereiche identifizieren, die durch eine Vorrichtung verdeckt oder in diesem Produktionsstadium nicht zugänglich sind.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns die Delle, die Ihre aktuelle Prüfung übersieht

Nennen Sie uns Ihr Bauteil, die Oberflächenbeschaffenheit, die kleinste noch akzeptable Delle sowie die angestrebte Taktzeit. Wir bewerten, was erforderlich ist, um diesen Fehler sichtbar zu machen, und treffen die Entscheidung an dem von Ihnen gewählten Prüfpunkt.

Besprechen Sie Ihre Dellenprüfung
Video schließen