ERKENNUNG VON SCHWEISSNAHTVERSATZ & POSITIONIERUNGSFEHLERN

Erkennung von Schweißnahtversatz
zur Identifizierung von Pass- und Positionierungsfehlern

KOMPASS prüft jedes Bauteil auf Schweißnahtversatz: sowohl auf nicht bündig abschließende Kanten vor dem Schweißen als auch auf Schweißnähte, die nach dem Prozess neben der Fuge liegen. Die KI-gestützte Bildverarbeitung misst die Passgenauigkeit und Schweißposition im Abgleich mit dem Bauteil und Ihrer Zeichnung. Fehler werden sofort markiert, solange die Ursache noch leicht nachvollziehbar ist.

Schweißnahtprüfung besprechen

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Versatz schwächt eine Schweißnaht, selbst wenn sie optisch einwandfrei aussieht

Schweißnahtabweichungen beginnen bereits bei der Passung: Platten, Rohre oder Halterungen sitzen bereits vor dem Zünden des Lichtbogens versetzt. Wenn die Schweißnaht dann einige Millimeter neben der Fuge landet, verschmilzt eine Seite möglicherweise nicht, obwohl die Naht selbst optisch einwandfrei aussieht.

Passungenauigkeiten durch Vorrichtungsverschleiß

Verschlissene Positionierhilfen und lockere Spannvorrichtungen führen dazu, dass die zu fügenden Teile versetzt sitzen. Die Schweißnaht folgt der falschen Kante, und der Fehler wiederholt sich bei jedem Teil.

Varianten erhöhen das Risiko

Verschiedene Teilenummern erfordern Schweißnähte an unterschiedlichen Stellen. Eine Schweißnaht, die bei einer Variante korrekt ist, kann bei einer anderen fehlerhaft sein.

Versatz ist mit bloßem Auge schwer zu beurteilen

Prüfer kontrollieren lediglich das Vorhandensein von Schweißnähten, nicht jedoch, ob die Kanten bündig abschließen oder jede Schweißnaht exakt den Vorgaben der Zeichnung entspricht.
Die Lösung

Messen von Passgenauigkeit und Schweißnahtposition bei jedem Teil

Unser KI-Produktinspektionssystem KOMPASS™ erkennt Schweißnahtabweichungen mit auf Ihre Teile trainierten Bildverarbeitungsmodellen und misst die Kantenausrichtung vor sowie die Schweißnahtposition nach dem Schweißen. Die Ergebnisse werden zusammen mit einem Bild des jeweiligen Teils an die Anlagensteuerung übermittelt.

Messen von Fugenflucht und Schweißnahtposition

  • Messen Sie den Kantenversatz zwischen zusammengefügten Teilen vor dem Schweißen
  • Messen Sie den Versatz jeder Schweißnaht entlang und quer zur Fuge
  • Markieren Sie Schweißnähte, die fehlen, überzählig sind oder sich an der falschen Stelle befinden
  • Wenden Sie das korrekte Schweißlayout für jede Teilenummer an
Jede Schweißnaht
Position gemessen
Pro Variante
Korrekte Anordnung für jedes Teil
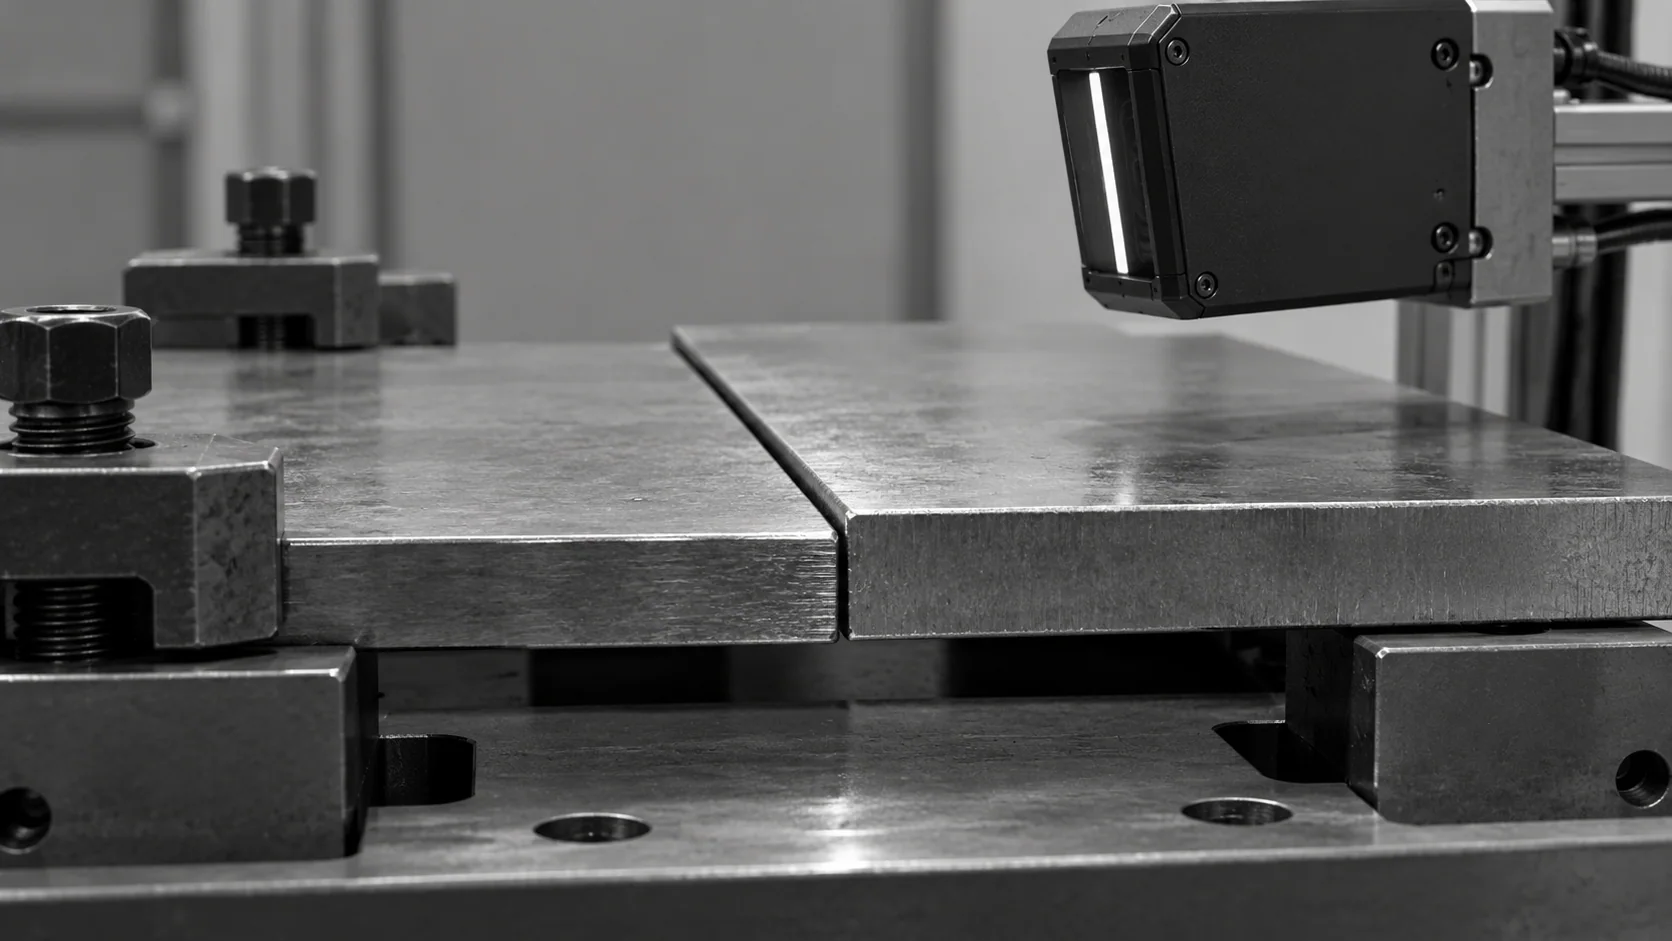
Konzeptionelle Darstellung eines Höhenversatzes zwischen den Kanten von Stahlplatten vor dem Schweißen.
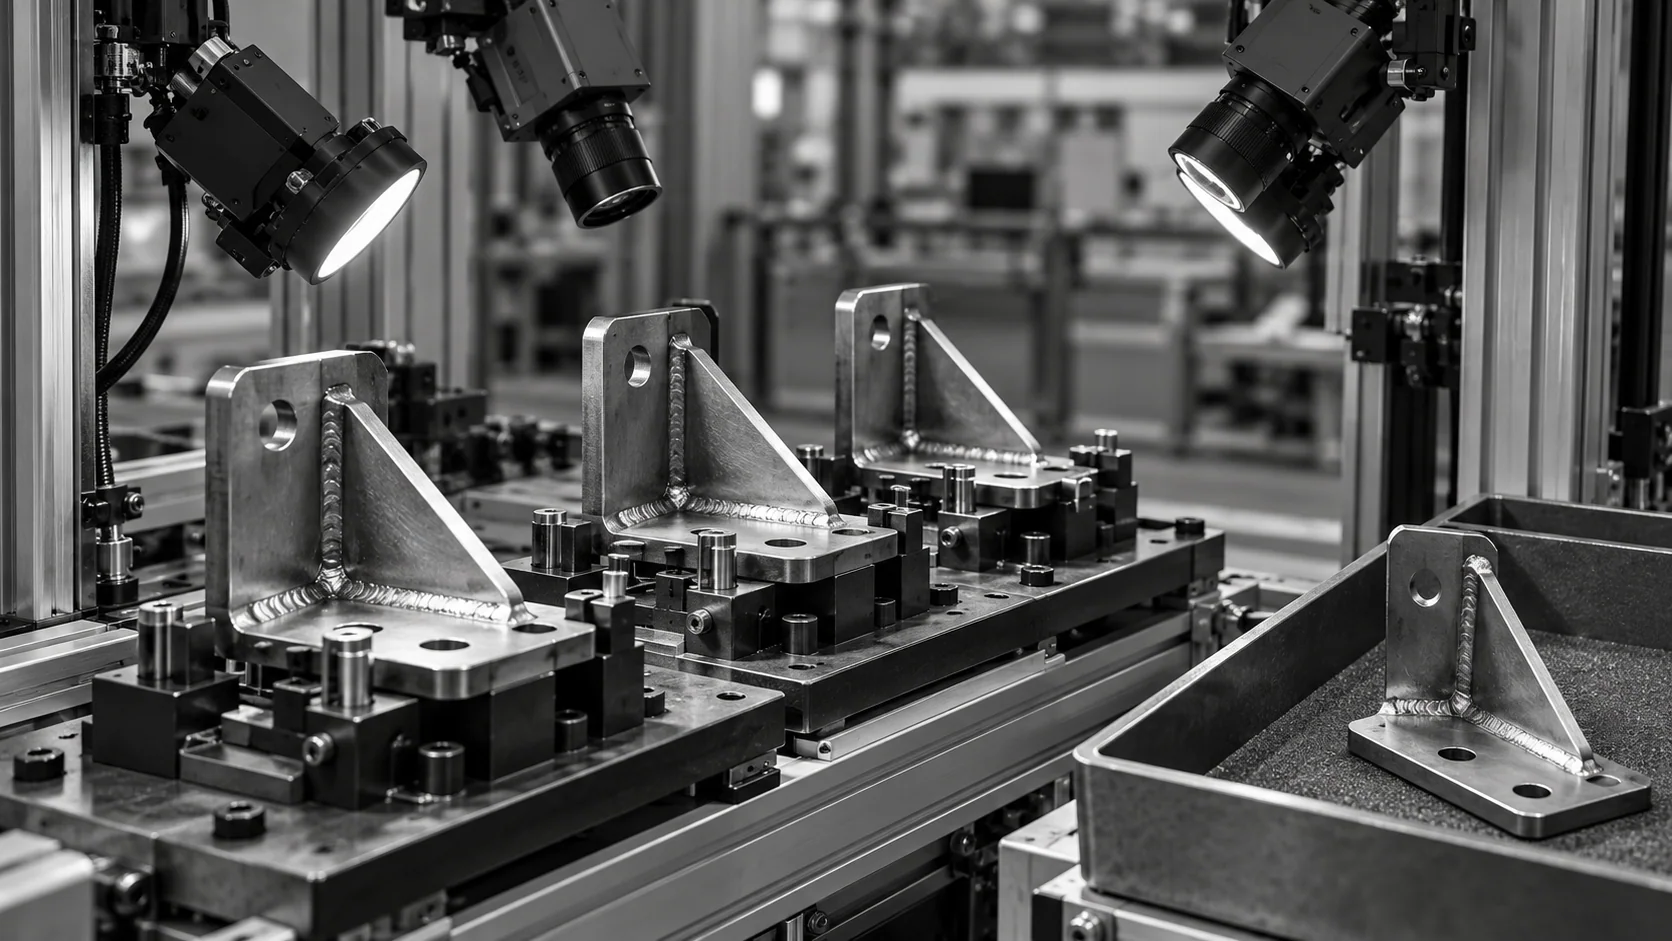
Konzeptionelle Darstellung von geschweißten Halterungen in Prüfvorrichtungen neben einer separaten Auffangschale.

Die Ursache finden, solange sie noch klein ist

  • Schweißpositionen nach Station, Roboter und Vorrichtung analysieren
  • Das Team benachrichtigen, wenn der Versatz sich einem Grenzwert nähert
  • Teile mit Schweißnähten außerhalb der Grenzwerte zurückhalten
  • Speichern Sie jedes Ergebnis samt Bild zur Überprüfung
Live-Trend
Abweichungen erkennen, bevor Ausschuss entsteht
Pro Station
Ursache leicht nachvollziehbar
FUNKTIONSWEISE

Vom geschweißten Teil zur Entscheidung über die Position

Prüfungen auf Schweißnahtversatz erfordern eine stabile Sicht und klare Referenzpunkte am Bauteil. KOMPASS kombiniert beides mit Modellen, die auf Ihre Schweißnähte trainiert wurden, sowie einer direkten Anbindung an die Fertigungslinie und die Zelle.

Highlight #1

Passung und fertige Schweißnaht erfassen

Kameras erfassen jedes Teil vor dem Schweißen, nach dem Schweißen oder in beiden Phasen, wobei die Beleuchtung so gewählt wird, dass Kanten und Schweißnähte deutlich erkennbar sind.

Highlight #2

Versatz anhand des Layouts messen

Das Modell erkennt Kanten, Schweißnähte und Referenzmerkmale und misst dann jeden Versatz anhand des Layouts für die jeweilige Variante.

Highlight #3

Stoppen, Trends erkennen und protokollieren

Teile außerhalb der Grenzwerte werden zurückgehalten, Versatztrends weisen auf die Vorrichtung oder den Roboter hin und jedes Ergebnis wird gespeichert.

Kontaktieren Sie uns

Senden Sie uns Zeichnungen, Teile mit korrekten sowie fehlerhaften Verbindungen und Ihre Grenzwerte. Wir bewerten, wie sich Prüfungen auf Schweißnahtversatz in Ihren Prozess integrieren lassen.

Kontakt aufnehmen

Wo Inline-Positionsprüfungen sinnvoll sind

Sichtprüfungen, Stichproben und KI-gestützte Inline-Inspektionen haben jeweils ihre Berechtigung. Der Unterschied liegt darin, ob Schweißnahtversatz bei jedem einzelnen Teil gemessen wird.

Prüfbedarf
Manuelle Sichtprüfung
ZfP & zerstörende Prüfung
KOMPASS AI
Fügevorbereitung
Bei einigen Bauteilen mit Lehren geprüft
An Querschnitten erkennbar
Kantenversatz wird vor dem Schweißen gemessen
Schweißnahtposition
Grobe Beurteilung
Wird an Querschnitten gemessen
Wird bei jedem Bauteil anhand des Layouts gemessen
Allmähliche Abweichung
Wird bemerkt, wenn es offensichtlich ist
Wird erst bei der nächsten Prüfung entdeckt
Trendanalyse nach Station und Vorrichtung
First-Time-Right
Verlässt sich auf geschulte Augen
Bestätigt im Nachhinein
Stoppt fehlerhafte Schweißnähte vor der Montage

Häufig gestellte Fragen

Was ist Schweißnahtversatz?

Schweißnahtversatz ist jede Abweichung zwischen der Soll-Position der Fügestelle oder Schweißnaht und ihrer tatsächlichen Lage. Dies umfasst den Fügeversatz, bei dem die Kanten vor dem Schweißen nicht bündig aufeinanderliegen (oft als Kantenversatz bei Blechen und Rohren bezeichnet), sowie Schweißraupen, die neben der Fügelinie verlaufen. Auch fehlende oder zusätzliche Schweißnähte werden gemeldet, da sie bei derselben Layout-Prüfung erfasst werden. Jeder Fehler wird auf dem Bauteilbild angezeigt, sodass das Team genau sieht, welche Fügestelle oder Schweißnaht verschoben ist.

Warum ist die Position wichtig, wenn die Schweißnaht gut aussieht?

Eine gut geformte Schweißraupe, die neben der Fügestelle liegt, verschmilzt möglicherweise nur eine Seite. Dieser Mangel an Flankeneinbrand ist von der Oberfläche aus schwer zu erkennen und kann die Verbindung erheblich schwächen. Die Überprüfung der Schweißnahtlage erkennt die Ursachen für solche Fehler, was kostengünstiger ist, als Schwachstellen erst bei zerstörenden Prüfungen oder im Feldeinsatz zu finden. Zudem liefert sie dem Schweißteam Anhaltspunkte, um Vorrichtungen anzupassen, bevor die Festigkeit beeinträchtigt wird.

Wie wird die Position gemessen?

Die Station lokalisiert jede Schweißnaht sowie die umliegenden Bauteilmerkmale wie Kanten, Bohrungen oder die Fügelinie und misst anschließend den Abstand dazwischen. Der Schweißnahtversatz wird mit dem für die jeweilige Variante zulässigen Grenzwert verglichen. Da die Messung direkt am Bauteil und nicht von einem festen Punkt im Bild aus erfolgt, führen normale Bauteilbewegungen nicht zu Fehlern. Dieselbe Methode funktioniert bei Halterungen, Rahmen, Rohren und geschweißten Baugruppen.

Warum verschieben sich Schweißnähte?

Verschleiß an Vorrichtungen und lockere Positionierer, Brennerfehlstellungen nach einer Kollision oder einem Düsenwechsel, ein abgewichener Roboterpfad sowie mangelhafte Passgenauigkeit der Fugen sind die üblichen Ursachen. Jede hinterlässt ein Muster in den Daten: Ein Vorrichtungsproblem betrifft eine Station, während ein Stoß gegen den Brenner alle Schweißnähte eines Roboters verschiebt. Trends machen dieses Muster schnell sichtbar. Durch die Kenntnis des Musters kann die Instandhaltung direkt die richtige Vorrichtung oder den richtigen Roboter ansteuern.

Funktioniert das bei mehreren Produkten?

Ja. Jede Ihrer Produktvarianten erhält einen eigenen Schweißplan, in dem jede Schweißnaht, ihre Zone und ihre Grenzwerte aufgeführt sind. Die richtige Vorlage wird per Rezept, Barcode oder Signal aus der Zelle ausgewählt, sodass für Umrüstungen keine manuelle Einrichtung erforderlich ist. Ein Teil, das mit dem Plan einer anderen Variante geschweißt wurde, fällt sofort auf. Pläne werden zentral aktualisiert, wenn eine technische Änderung eine Schweißnaht verschiebt.

Können versetzte Bleche oder Fugen erkannt werden?

Kantenversatz zwischen Blechen oder Rohren kann vor oder nach dem Schweißen gemessen werden, wenn beide Kanten sichtbar sind. Wo die Höhe eine Rolle spielt, etwa bei einem Absatz zwischen zwei Blechen, kommt 3D-Sensorik zum Einsatz. Die Prüfung der Fuge vor dem Schweißen erkennt mangelhafte Passgenauigkeit frühzeitig, während die Prüfung nach dem Schweißen bestätigt, dass die Schweißnaht der Fuge gefolgt ist. Das Erkennen von Passungsproblemen vor dem Schweißen spart zudem Draht, Gas und Taktzeit.

Ist das dasselbe wie Nahtverfolgung?

Nein. Die Nahtverfolgung führt den Brenner während des Schweißens, indem sie der Fuge in Echtzeit folgt. Die Positionsprüfung kontrolliert das Ergebnis anschließend an jedem Teil. Beides ergänzt sich hervorragend: Inspektionsdaten zeigen, wann die Nahtverfolgung oder Programmierung Aufmerksamkeit erfordert, und sie erkennen Fehler in Zellen, die über gar keine Verfolgung verfügen. Viele Werke nutzen beides, wobei die Inspektionsergebnisse bestimmen, wann die Nahtverfolgung neu kalibriert werden muss.

Was benötigen Sie von uns, um den Umfang der Schweißpositionsprüfung festzulegen?

Senden Sie uns Zeichnungen mit allen Schweißnähten und deren Positionstoleranzen, geschweißte Teile mit korrekten und fehlerhaften Schweißnähten, die von Ihnen gefertigten Varianten sowie das Zellenlayout. Geben Sie die Taktzeit an und wohin ein gehaltenes Teil gelangen soll. Auf dieser Basis empfehlen wir Kameras, Referenzen und die Integration für Passgenauigkeits- und Positionsprüfungen in Ihrer Fertigungslinie. Teile von beiden Enden eines Vorrichtungs-Wartungsintervalls zeigen, wie stark die Drift ist, die die Station erfassen muss.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns das Problem bei der Schweißposition, das Sie beheben möchten

Teilen Sie uns Zeichnungen, Schweißpläne, Varianten und Taktzeiten mit. Wir planen die Prüfung auf Schweißnahtversatz hinsichtlich Passgenauigkeit und Schweißposition mit einem klaren Zeitplan und Kostenvoranschlag. Ein KOMPASS-Projekt dieser Art dauert in der Regel 6 bis 8 Wochen.

Schweißnahtprüfung besprechen
Video schließen