












SCHWEISSPUNKTINSPEKTION

Schweißpunktinspektion
zur Erkennung fehlender und falsch gesetzter Schweißpunkte

KOMPASS ermöglicht die Inspektion jedes einzelnen Schweißpunkts an jeder Baugruppe und gleicht jeden Punkt mit dem Schweißplan ab. Eine KI-gestützte Bildverarbeitung bestätigt, dass jeder Schweißpunkt vorhanden und korrekt positioniert ist, und erkennt sichtbare Oberflächenfehler wie Spritzer oder tiefe Eindrücke. So werden fehlende oder falsch gesetzte Schweißpunkte direkt an der Station erkannt.

Besprechen Sie Ihre Punktschweißprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Ein fehlender Schweißpunkt bleibt verborgen, bis das Bauteil zerlegt wird

Blechbaugruppen weisen zahlreiche Schweißpunkte auf, die sich optisch gleichen. Wenn einer ausgelassen wird oder an der falschen Stelle sitzt, bleibt dies in der Fertigungslinie unbemerkt und wird durch Stichproben nur bei den wenigen zerstörten Bauteilen entdeckt.

Schweißpunktzähler können täuschen

Eine Steuerung protokolliert einen Schweißpunkt selbst dann, wenn die Schweißzange ihr Ziel verfehlt hat oder das Signal unterbrochen wurde. Die Stückzahl stimmt, das Bauteil jedoch nicht.

Stichproben decken nur einen Bruchteil ab

Bei Meißel- und Zerstörungsprüfungen werden pro Schicht nur wenige Baugruppen untersucht. Alle anderen Teile werden in der Annahme ausgeliefert, dass der Prozess stabil geblieben ist.

Elektrodenverschleiß verändert Schweißpunkte schleichend

Mit zunehmendem Verschleiß der Elektrodenkappen verändern sich Größe und Aussehen der Schweißpunkte. Diese schleichende Veränderung summiert sich über Hunderte von Bauteilen, bevor sie bei einer Qualitätsprüfung auffällt.
Die Lösung

Überprüfen Sie jeden Schweißpunkt anhand des Schweißplans

Unser KI-System zur Produktinspektion, KOMPASS™, führt eine visuelle Punktschweißinspektion mit Modellen durch, die auf Ihre Baugruppen trainiert wurden. Dabei wird jede Schweißnaht mit dem Schweißplan abgeglichen und Oberflächenfehler werden klassifiziert. Jede Entscheidung zur Schweißnaht wird zusammen mit einem Bild der Baugruppe gespeichert.

Sicherstellen, dass jede Schweißnaht vorhanden und korrekt platziert ist

  • Punktschweißungen anhand des Schweißplans für jede Teilenummer zählen
  • Position jeder Schweißnaht mit der Soll-Position abgleichen
  • Fehlende, zusätzliche oder falsch platzierte Schweißpunkte kennzeichnen
  • Mehrere Varianten mit jeweils eigenen Schweißplänen verwalten
Jede Schweißnaht
Gezählt und lokalisiert
Pro Variante
Der richtige Schweißplan für jedes Bauteil
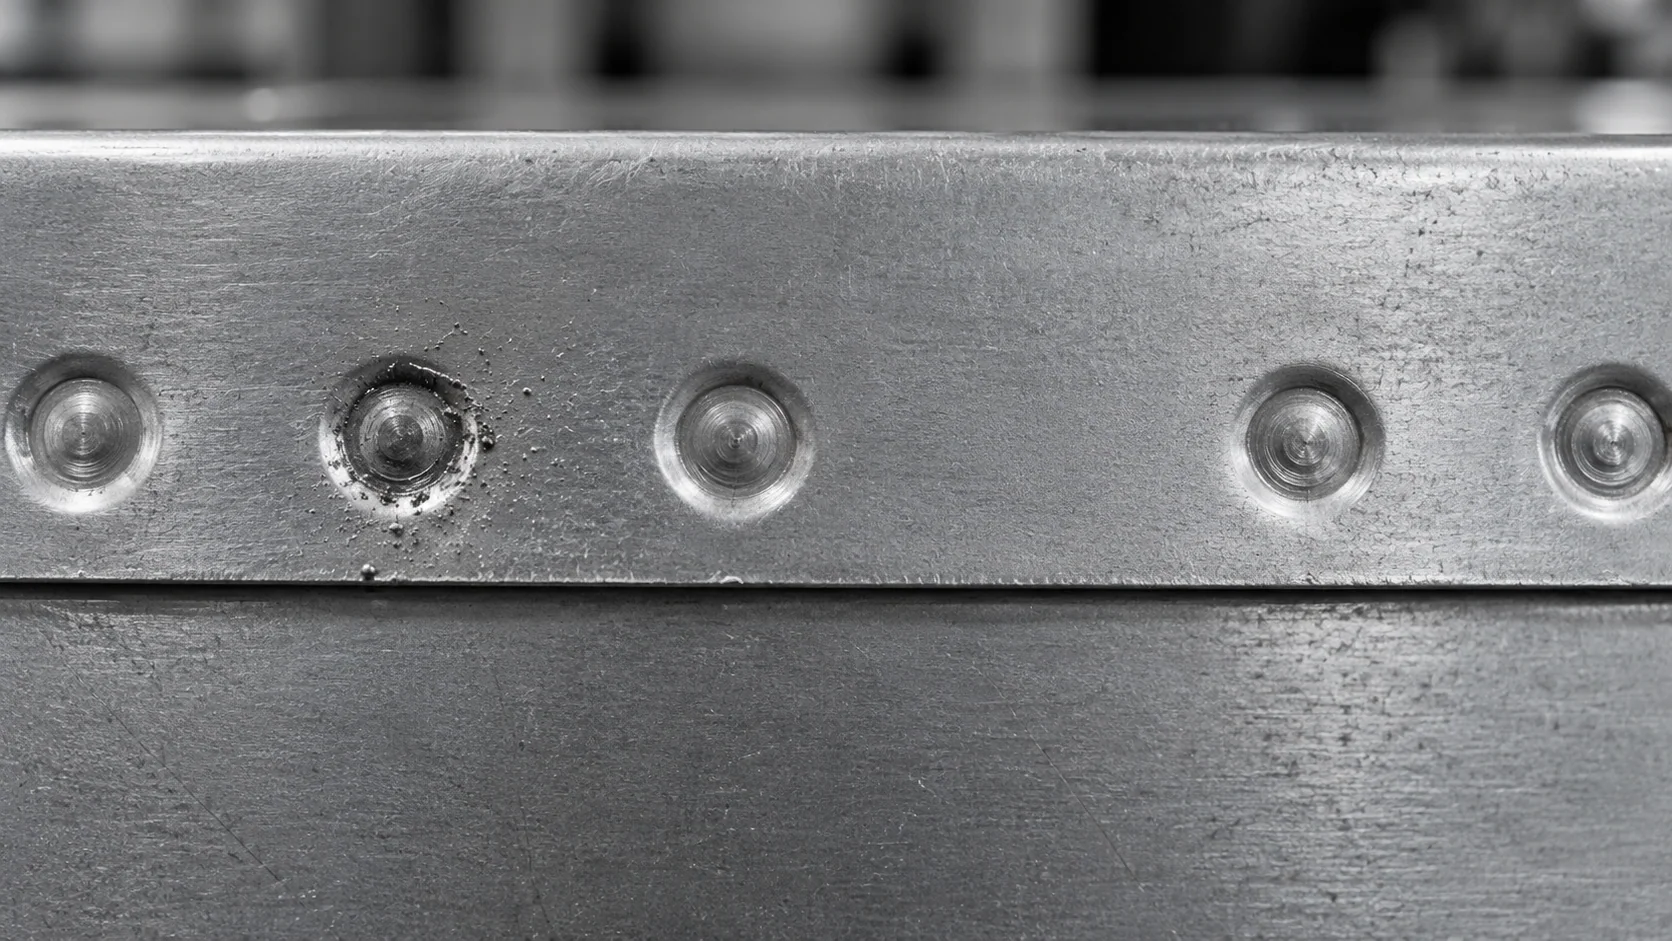
Konzeptionelle Darstellung von kreisförmigen Schweißabdrücken und einer unregelmäßigen dunklen Markierung auf einem Blech.

Sichtbare Oberflächenfehler kennzeichnen

  • Spritzer, Verbrennungen und Risse rund um die Schweißstelle erkennen
  • Tiefe Eindrücke und unregelmäßige Schweißmarkierungen kennzeichnen
  • Trendanalyse des Schweißbildes pro Zange zur Erkennung von Elektrodenverschleiß
  • Jedes Ergebnis für Audits mit dem zugehörigen Bild speichern
Pro Schweißzange
Verschleiß frühzeitig erkennen
Bildnachweis
Jede Entscheidung ist nachvollziehbar
FUNKTIONSWEISE

Von der geschweißten Baugruppe zur Entscheidung im Schweißplan

Die Punktschweißinspektion am Band kombiniert Zählung, Position und Oberflächenbeschaffenheit. KOMPASS führt diese Daten zusammen – mit Modellen, die auf Ihre Baugruppen trainiert wurden, und einer direkten Anbindung an die Fertigungslinie.

Highlight #1

Schweißflansche erfassen

Fest installierte Kameras oder eine robotergeführte Kamera erfassen jede Schweißzone nach dem Schweißen. Die Beleuchtung ist so gewählt, dass Schweißmarkierungen auf beschichtetem und blankem Stahl sichtbar werden.

Highlight #2

Schweißnähte mit dem Schweißplan abgleichen

Das Modell findet jede Schweißnaht, gleicht sie mit dem Schweißplan ab und klassifiziert sichtbare Oberflächenfehler.

Highlight #3

Aussortieren, Trends erkennen und Aufzeichnen

Baugruppen mit fehlenden oder falsch platzierten Schweißnähten werden zur Reparatur zurückgehalten, Trends weisen auf die Schweißzange hin und jedes Ergebnis wird gespeichert.

Kontaktieren Sie uns

Senden Sie uns Ihre Schweißpläne, Baugruppen mit korrekten und fehlerhaften Schweißnähten sowie Ihre Abnahmekriterien. Wir bewerten die Kamerapositionen und die Beleuchtung.

Kontakt aufnehmen

Wo sich Inline-Punktschweißprüfungen einordnen

Sichtprüfungen, zerstörende Prüfungen und Inline-KI-Inspektionen beantworten unterschiedliche Fragen. Der Unterschied liegt in der Abdeckung und darin, was von der Oberfläche aus erkennbar ist.

Prüfbedarf
Manuelle Sichtprüfungen
ZfP & zerstörende Prüfung
KOMPASS AI
Fehlende oder falsch platzierte Schweißnähte
Bei vielen Schweißnähten leicht zu übersehen
Wird an stichprobenartig geprüften Teilen gefunden
Wird bei jedem Bauteil anhand des Schweißplans geprüft
Sichtbare Oberflächenfehler
Wird uneinheitlich beurteilt
Wird an Stichproben erkannt
Wird bei jeder Schweißnaht klassifiziert
Linsengröße und Festigkeit
Nicht sichtbar
Wird an Stichproben gemessen
Nicht sichtbar, bleibt Aufgabe der Stichprobenprüfung
First-Time-Right
Hängt von sorgfältigen Prüfungen ab
Bestätigt im Nachhinein
Hält fehlerhafte Baugruppen vor der nächsten Station an

Häufig gestellte Fragen

Was kann eine Kamera bei jeder Schweißnaht bestätigen?

Die Punktschweißprüfung mit KOMPASS bestätigt, was von der Oberfläche aus sichtbar ist: dass jede Schweißnaht vorhanden ist, sich an der vorgesehenen Position befindet und keine sichtbaren Mängel wie Spritzer, Risse, Verbrennungen oder tiefe Oberflächeneindrücke aufweist. Da das System nicht in die Verbindung hineinsehen kann, misst es weder die Linsengröße noch die Festigkeit. Dies bleibt weiterhin die Aufgabe zerstörender oder ultraschallbasierter Stichproben. Durch die klare Abgrenzung dieser Bereiche erfüllt jede Methode genau die Aufgabe, für die sie am besten geeignet ist.

Wie werden ausgelassene Schweißpunkte gefunden?

Die Station vergleicht die gefundenen Schweißpunkte mit dem Schweißplan für die jeweilige Teilenummer, Position für Position. Jede erwartete Position ohne Schweißpunkt wird markiert, ebenso wie jeder Schweißpunkt, der dort auftritt, wo keiner sein sollte. Dies erkennt fehlende Schweißpunkte, die eine Zählung der Steuerung übersieht, wie z. B. eine Zange, die ihr Ziel verfehlt hat, oder einen Programmschritt, der nach einer Fehlerbehebung übersprungen wurde. Die markierte Position wird auf dem Teilbild angezeigt, sodass die Nacharbeit direkt dort erfolgen kann.

Warum sollte man sich nicht auf die Daten der Schweißsteuerung verlassen?

Steuerungsdaten zeigen, dass die Zange mit einer bestimmten Stromstärke und Zeit ausgelöst hat, was wertvoll ist. Sie zeigen jedoch nicht, wo der Schweißpunkt auf dem Teil gelandet ist oder ob das Teil korrekt in der Vorrichtung lag. Die Kombination von Steuerungsdaten mit einer visuellen Prüfung jedes Schweißpunktes ergibt eine vollständige Aufzeichnung jeder Baugruppe. Zusammen helfen sie dabei, ein Prozessproblem von einem Teil- oder Vorrichtungsproblem zu unterscheiden.

Welche Oberflächenfehler werden klassifiziert?

Zu den häufigen sichtbaren Punktschweißfehlern gehören Spritzer um die Schweißstelle, Risse, Durchbrennen, übermäßige Eindrücke, unregelmäßige oder verformte Schweißmarken sowie Schweißpunkte zu nah am Flanschrand. Jeder Fehler wird separat klassifiziert. Die Grenzwerte für jeden Fehler basieren auf Ihren Abnahmekriterien, die vor Beginn der automatischen Entscheidungsfindung mit Ihrem Qualitätsteam vereinbart wurden. Separate Klassen zeigen zudem, welche Fehler zunehmen, was auf die Ursache hinweist.

Kann es Kappenverschleiß aufzeigen?

Es kann die Auswirkungen von Elektrodenverschleiß aufzeigen. Wenn sich die Kappen abnutzen und verformen, werden die Schweißmarken größer und verändern ihr Aussehen. Durch die Trendanalyse des Schweißbildes pro Zange lassen sich Veränderungen über eine Schicht hinweg nachverfolgen, sodass das Nachfräsen oder der Austausch der Kappen datenbasiert und nicht nur nach festen Intervallen geplant werden kann. Plötzliche Veränderungen deuten auf ein anderes Problem hin, wie z. B. eine Fehljustierung. Die datengestützte Planung kann die Standzeit der Kappen verlängern und gleichzeitig ein konsistentes Schweißbild gewährleisten.

Wie passt dies zur Ultraschall- und zerstörenden Prüfung?

Ultraschallprüfung, Thermografie und Meißelprüfung messen, was eine Kamera nicht kann: Linsendurchmesser, Verschmelzung und Festigkeit, meist an Stichproben. Die Inline-Bildverarbeitung erfasst jede Schweißnaht an jedem Teil auf Vorhandensein, Position und sichtbaren Zustand. Dadurch können sich diese Methoden auf die Bestätigung der Punktschweißqualität konzentrieren, anstatt die einzige Möglichkeit zur Erkennung ausgelassener Schweißpunkte zu sein. Dieses Gleichgewicht bietet eine vollständige Abdeckung, ohne die Festigkeitsbestätigung durch Stichproben zu verlieren.

Wo findet dies außerhalb von Karosserien Anwendung?

Widerstandspunktschweißen wird bei Gerätegehäusen, Schaltschränken, Sitzrahmen, Batteriegehäusen, HLK-Komponenten und vielen anderen Blechbaugruppen eingesetzt. Überall dort, wo ein Teil mehrere Schweißpunkte an definierten Positionen aufweist, gilt die gleiche Layout-Prüfung. Bei beschichteten und verzinkten Stählen muss die Beleuchtung an die Oberflächenbeschaffenheit angepasst werden. Jede Produktfamilie erhält ihren eigenen Plan, sodass gemischte Linien auf die gleiche Weise gehandhabt werden.

Was sollten wir für die Planung von Punktschweißprüfungen einsenden?

Senden Sie uns Ihre Schweißpläne, Baugruppen mit korrekten, fehlenden und falsch platzierten Schweißpunkten, Beispiele für Oberflächenfehler sowie Ihre Abnahmekriterien. Fügen Sie die Varianten, Taktzeiten und das Zellenlayout hinzu. Auf dieser Basis können wir fest installierte oder robotergeführte Kameras, die Beleuchtung und die Integration für die Punktschweißprüfung in Ihrer Linie empfehlen. Baugruppen mit bekannten ausgelassenen Schweißpunkten sind die nützlichsten Beispiele für die Einrichtung der Prüfung.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns das Punktschweißproblem, das Sie erkennen möchten

Teilen Sie Schweißpläne, Baugruppen, Abnahmekriterien und Taktzeiten mit uns. Wir planen die Punktschweißprüfung für jede Schweißposition und nennen Ihnen Zeitrahmen und Kosten. Typische KOMPASS-Implementierungen dauern 6 bis 8 Wochen.

Besprechen Sie Ihre Punktschweißprüfung
Video schließen