El muestreo de aceptación resuelve el problema matemático de demostrar la calidad sin inspeccionar cada pieza. En 2025, depender de una inspección manual al 100 por cien resultó en una tasa de error humano del 22 por ciento debido a la fatiga del operario durante las tiradas de producción de gran volumen (National Association of Manufacturers 2025).
Además, los sistemas de visión automatizados capaces de realizar una inspección total siguen requiriendo inversiones de capital superiores a los 150.000 dólares por línea de montaje (Gartner Smart Manufacturing Report 2026). Hasta que una planta pueda permitirse la automatización completa, las pruebas de aceptación estadística siguen siendo el único puente viable entre unos costes de inspección prohibitivos y un riesgo de calidad aceptable.
Esta guía explica cómo diseñar un plan eficaz y cuándo realizar la transición hacia soluciones automatizadas.
Punto clave: El muestreo de aceptación es un método de control de calidad estadístico que evalúa una parte de un lote de producción para determinar si se acepta o se rechaza el lote completo. Implementar un plan de muestreo AQL estructurado reduce los costes de mano de obra de inspección manual en un promedio del 45 por ciento en comparación con los modelos de inspección total.
¿Qué es el muestreo de aceptación en la fabricación?
El muestreo de aceptación es un procedimiento estadístico utilizado para determinar si un lote de producción cumple con los estándares de calidad definidos sin necesidad de probar cada unidad. Proporciona una probabilidad matemática de que un lote sea aceptable basándose en la condición de un subgrupo seleccionado al azar, lo que ahorra tiempo y recursos de prueba.
1. El concepto del límite de calidad de aceptación
El límite de calidad de aceptación (AQL, por sus siglas en inglés) es el promedio de proceso tolerable más deficiente cuando se presenta una serie continua de lotes para el muestreo de aceptación bajo el mismo plan de inspección. Un AQL del 1,0 por ciento significa que el plan está diseñado para aceptar lotes donde hasta el 1 por ciento de las unidades son defectuosas con una alta probabilidad. El AQL no define cero defectos como objetivo. Define el umbral matemático en el que el equilibrio de riesgo estadístico entre aceptar lotes malos y rechazar lotes buenos está calibrado para un contrato o tolerancia al riesgo específicos.
Seleccionar el nivel de AQL correcto es la primera decisión de ingeniería en cualquier diseño de plan de muestreo. Los componentes críticos con implicaciones de seguridad suelen tener valores de AQL de 0,065 o 0,10 por ciento. Los atributos cosméticos en bienes de consumo pueden utilizar valores de AQL de 2,5 o 4,0 por ciento. La selección debe reflejar el riesgo real del producto, no un valor predeterminado genérico.
2. Por qué falla la inspección al 100 por cien
Inspeccionar cada unidad en un lote de producción grande es físicamente imposible en escenarios de pruebas destructivas, donde la prueba en sí consume o daña la pieza evaluada. Para pruebas no destructivas, la inspección manual al 100 por cien es económicamente viable solo en volúmenes de producción bajos. A medida que aumenta el rendimiento, la fatiga del inspector se convierte en el riesgo de calidad predominante.
Un plan de muestreo de aceptación estructurado aborda este modo de fallo matemáticamente. Al inspeccionar un subgrupo determinado estadísticamente, el plan proporciona una probabilidad conocida de detectar lotes que superan el umbral de defectos, sin requerir que un operario mantenga una concentración total en miles de inspecciones repetitivas idénticas por turno.
3. Tipos de riesgos de muestreo
Todo plan de muestreo de aceptación conlleva dos riesgos estadísticos distintos que los ingenieros deben cuantificar antes de su implementación. El riesgo del productor, también llamado error de tipo I, es la probabilidad de rechazar un lote que en realidad es bueno. Este riesgo recae sobre el proveedor o el departamento de producción y representa un producto conforme desperdiciado. El riesgo del consumidor, también llamado error de tipo II, es la probabilidad de aceptar un lote que en realidad supera el umbral de defectos. Este riesgo recae sobre el comprador o la siguiente etapa del proceso y representa material defectuoso que entra en la línea de producción.
Ambos riesgos están presentes en todo plan de muestreo. Ajustar el límite de calidad de aceptación reduce el riesgo del consumidor, pero aumenta el riesgo del productor y el tamaño de la muestra. Flexibilizarlo reduce el tamaño de la muestra, pero expone al comprador a una mayor tasa de defectos. El plan de muestreo AQL es la herramienta que equilibra estas presiones contrapuestas en el punto operativo requerido.
¿Cómo se construye un plan de muestreo AQL?
Un plan de muestreo AQL dicta el número exacto de unidades que se deben extraer de un lote y el número máximo de defectos permitidos. Los ingenieros utilizan tablas militares o civiles estandarizadas para alinear la severidad de la inspección con el riesgo del producto y el rendimiento histórico, eliminando las conjeturas del área de control de calidad.
1. Elegir entre variables y atributos
Los planes de muestreo de aceptación de fabricación se dividen en dos tipos de datos fundamentales. El muestreo por atributos aplica una lógica de pasa o no pasa: una unidad cumple o no cumple. No se requiere medición, solo una decisión de clasificación. Este enfoque es más sencillo de ejecutar en planta y no requiere instrumentos calibrados, pero exige tamaños de muestra mayores para alcanzar la misma confianza estadística que un plan por variables.
El muestreo por variables mide una cantidad continua, como peso, longitud, resistencia a la tracción o presión, y aplica inferencia estadística a esos datos de medición. Los planes por variables requieren tamaños de muestra más pequeños, lo que reduce la mano de obra de inspección, pero los cálculos son más complejos y requieren equipos de medición calibrados y formación del operario en estadística básica. La elección entre muestreo por atributos o por variables depende de si se dispone de datos de medición y de si el tamaño de muestra reducido justifica la complejidad añadida.
2. Navegando por la norma MIL STD 1916 y sus alternativas
La antigua norma MIL STD 1916 sustituyó a la MIL STD 105E como estándar preferente de muestreo de aceptación del Departamento de Defensa de EE. UU. El cambio filosófico clave es que la MIL STD 1916 está diseñada para fomentar la mejora continua de los procesos en lugar de limitarse a definir un nivel de defectos tolerable. Bajo la MIL STD 105E, un límite de calidad aceptable representaba el peor rendimiento que un comprador toleraría. Bajo la MIL STD 1916, el marco empuja a los proveedores hacia objetivos de cero defectos mediante requisitos de inspección crecientes cuando aumentan las tasas de defectos.
El equivalente civil, la norma ISO 2859, funciona con principios similares y se aplica ampliamente en la fabricación comercial fuera del sector de defensa. Ambas normas proporcionan tablas de referencia que cruzan el tamaño del lote, el nivel de inspección y el valor AQL para obtener un tamaño de muestra y un criterio de aceptación/rechazo sin necesidad de realizar cálculos manuales.
3. Cálculo de tamaños de muestra
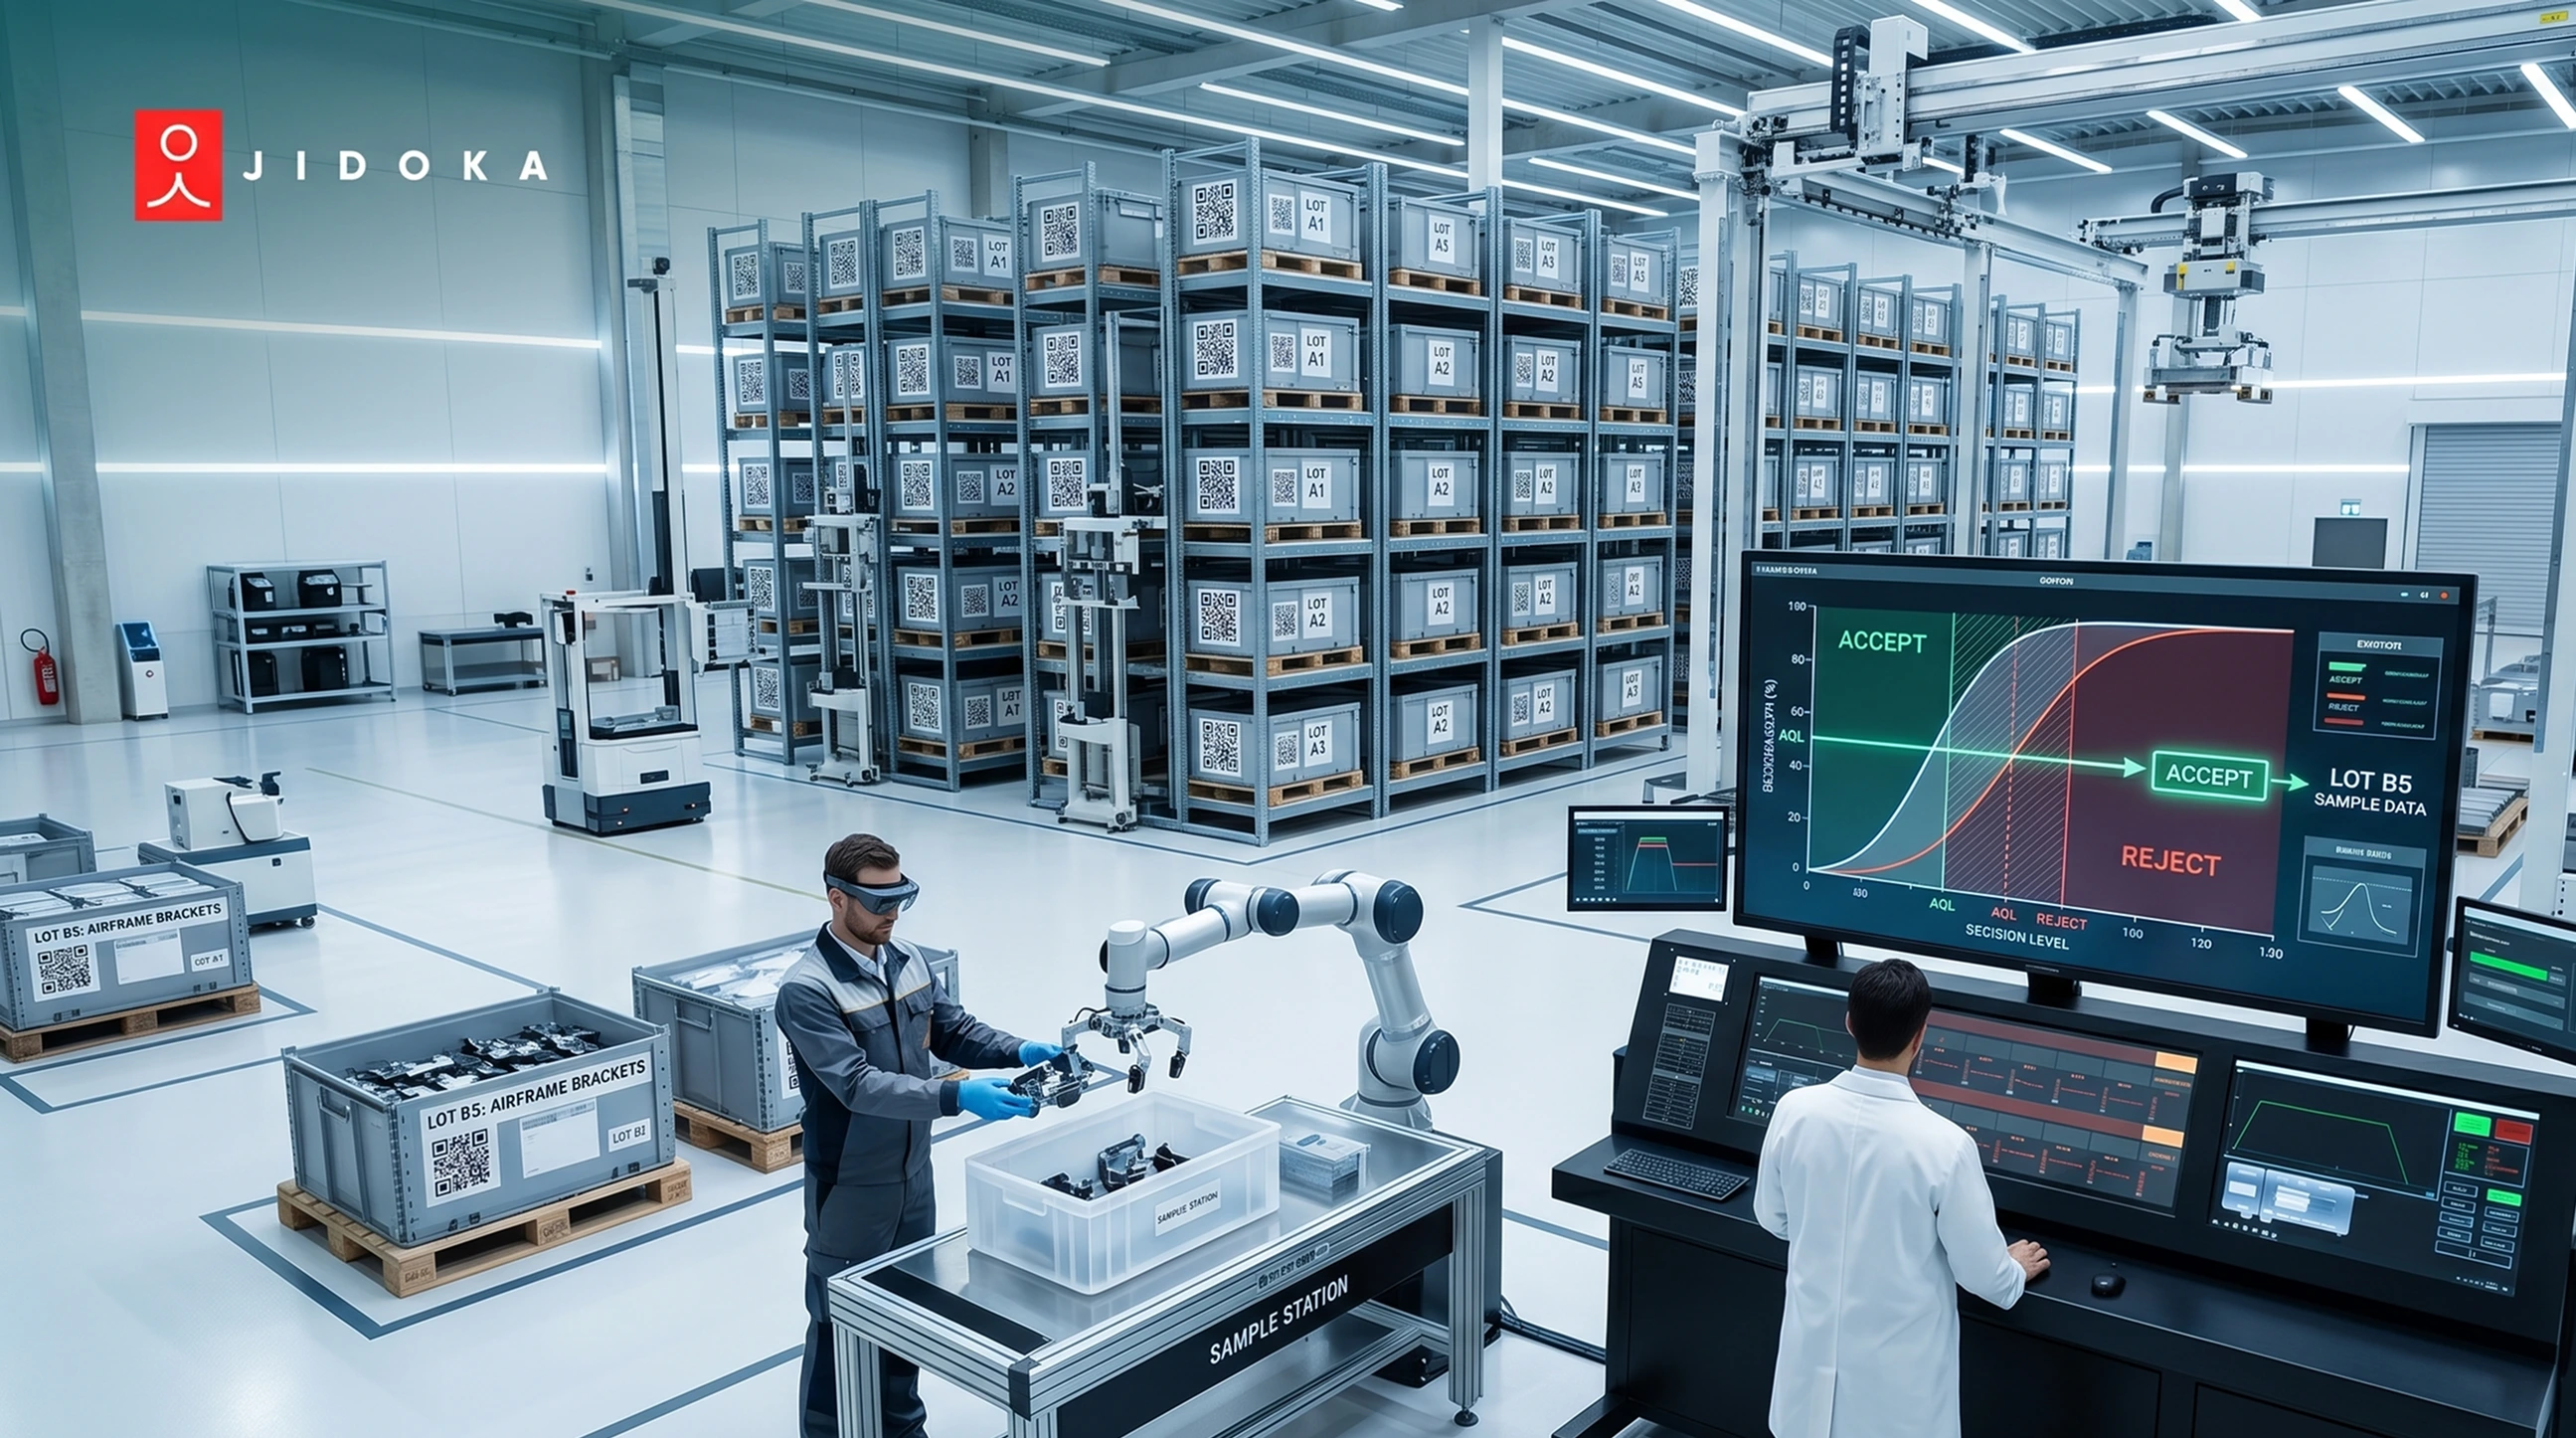
Para calcular el tamaño de muestra correcto utilizando tablas estándar, los ingenieros primero identifican el tamaño del lote y seleccionan el nivel de inspección, normalmente el Nivel II para inspección normal según la norma ISO 2859. Estos dos datos generan una letra código de muestra. El ingeniero busca entonces la letra código en la tabla maestra para el valor AQL elegido y obtiene el tamaño de muestra (n) y el número de aceptación (c). Cualquier lote en el que el número de defectos encontrados en la muestra supere a c es rechazado.
"Las empresas que utilizan tablas de muestreo estadístico actualizadas reportan una reducción del 14 por ciento en las tasas de rechazo falso en comparación con aquellas que utilizan cálculos manuales tradicionales." - Fuente: Quality Engineering Society 2025
El cambio de niveles de inspección basado en el historial de rendimiento del proveedor está integrado en la norma. Un proveedor que aprueba diez lotes consecutivos bajo inspección normal pasa a inspección reducida, que utiliza muestras más pequeñas. Un proveedor que falla en dos de cada cinco lotes consecutivos bajo inspección normal pasa a inspección rigurosa, que utiliza muestras más grandes y números de aceptación más estrictos.
El papel de un plan de inspección por muestreo en las cadenas de suministro
Un plan de inspección por muestreo protege a los fabricantes de aceptar materias primas defectuosas de proveedores externos. Al verificar los envíos entrantes en el muelle de carga, las fábricas evitan que los componentes defectuosos entren en la línea de montaje y aumenten el coste de la mala calidad en todo el proceso de fabricación.
1. Inspección de recepción de entrada
Las pruebas de aceptación estadística en el muelle de recepción son el principal punto de control de la calidad del proveedor. Cuando llega un envío, los inspectores toman una muestra aleatoria directamente de los palés, no de la capa superior ni de las unidades más accesibles. La selección aleatoria es fundamental: cualquier patrón de selección sistemático introduce un sesgo que invalida la validez estadística de la prueba.
La muestra se inspecciona frente al valor AQL contratado para cada categoría de defecto. Los defectos críticos, es decir, aquellos que hacen que un producto sea inseguro o no funcional, suelen tener valores AQL de cero o cercanos a cero. Los defectos mayores, aquellos que afectan al rendimiento del producto, tienen valores AQL más estrictos que los defectos cosméticos menores. Un plan de inspección por muestreo que trata a todas las categorías de defectos por igual asigna mal el esfuerzo de inspección.
2. Mitigación del riesgo del proveedor
Las reglas de cambio integradas en la ISO 2859 y la MIL STD 1916 crean un mecanismo automático de responsabilidad del proveedor. Cuando un proveedor falla en dos de cada cinco lotes consecutivos durante la inspección normal, el plan de inspección cambia automáticamente a inspección rigurosa, lo que requiere muestras más grandes y criterios de aceptación más estrictos para los envíos posteriores. Este estado riguroso continúa hasta que el proveedor demuestra cinco lotes conformes consecutivos bajo inspección rigurosa.
Lo contrario ocurre cuando un proveedor logra un cumplimiento constante. Tras diez lotes conformes consecutivos bajo inspección normal con una evaluación satisfactoria de la estabilidad del proceso, el plan reduce la inspección, disminuyendo el tamaño de la muestra y reduciendo el tiempo de procesamiento en el muelle de entrada. Esta reducción no es permanente: un solo fallo devuelve al proveedor a la inspección normal inmediatamente. El mecanismo recompensa el rendimiento sin eximir permanentemente a los proveedores de la supervisión estadística.
3. Reducción de los cuellos de botella en la producción
Un proceso eficiente de muestreo de aceptación en el muelle de recepción determina directamente la rapidez con la que las materias primas pasan del camión a la planta de producción. Los requisitos de muestreo excesivos, los pasos de inspección redundantes o los valores de NCA mal calibrados generan retrasos artificiales que privan a la línea de montaje de componentes e inflan los costes del inventario en curso.
"Los protocolos de inspección de recepción optimizados reducen los tiempos de retención de materiales en una media de 3,5 días en grandes instalaciones de fabricación." - Fuente: Supply Chain Management Review 2026
La reducción de 3,5 días mencionada anteriormente es alcanzable cuando el plan de muestreo de NCA se calibra correctamente según el historial de rendimiento del proveedor, el riesgo de la categoría de defectos y el tamaño del lote. Aplicar una inspección rigurosa a un proveedor con diez años de cumplimiento normativo es un desperdicio de recursos en el muelle. Aplicar una inspección reducida a un proveedor que ha fallado tres lotes en el último trimestre genera un riesgo inaceptable para el consumidor. El plan debe reflejar los datos reales del proveedor, no los valores predeterminados de las tablas.
¿Cuándo debería automatizar el muestreo de aceptación?
El muestreo de aceptación es, en última instancia, un compromiso necesario debido a las limitaciones de la mano de obra humana y las restricciones de las pruebas manuales. A medida que la visión artificial y los sensores IoT se vuelven más económicos, los fabricantes deben pasar de la probabilidad estadística a la certeza absoluta mediante la inspección automatizada, haciendo que el muestreo manual quede obsoleto.
1. El punto de inflexión de la visión artificial
El muestreo de aceptación manual funciona basándose en la probabilidad. Incluso un plan bien diseñado acepta cierto riesgo para el consumidor, lo que significa que, estadísticamente, algunos lotes defectuosos pasarán la inspección. La inspección óptica automatizada elimina por completo este compromiso estadístico. Cuando una cámara de aprendizaje profundo puede clasificar cada unidad a la velocidad de la línea con mayor precisión que un inspector humano capacitado, la justificación matemática del muestreo desaparece.
El punto de inflexión operativo se alcanza cuando el sistema de inspección automatizado procesa las piezas más rápido que el tiempo de ciclo de producción de la línea que supervisa. En este umbral de rendimiento, se inspecciona cada unidad y el diseño del plan de muestreo que regía la inspección manual se sustituye por un flujo de datos continuo que se integra directamente en el control de procesos, en lugar de en las decisiones de aceptación de lotes.
2. Integración de IoT para la monitorización continua
Los sensores en línea eliminan por completo la necesidad de pruebas de aceptación estadística tras la producción, al monitorizar las variables críticas del proceso en tiempo real durante la fabricación, en lugar de evaluar los productos terminados posteriormente. Los sensores de presión, las sondas de temperatura, los monitores de par y los medidores dimensionales integrados en la línea de producción generan datos de variables continuas en cada ciclo. Cuando cualquier parámetro se desvía fuera de su límite de control, el sistema alerta a los operarios inmediatamente, antes de que se produzca un producto defectuoso, en lugar de hacerlo después de que se haya clasificado en un lote.
Este cambio de la inspección del producto a la monitorización del proceso se alinea con la filosofía incorporada en la norma MIL-STD-1916: el objetivo no es clasificar los defectos después de la producción, sino evitar que ocurran. La monitorización de procesos mediante IoT es el mecanismo técnico que hace que este objetivo filosófico sea operativamente alcanzable a gran escala.
3. Justificación de la inversión en automatización
El caso financiero para sustituir el muestreo de aceptación en la fabricación por una inspección automatizada requiere cuantificar el coste actual del programa de muestreo y el coste de los defectos que pasan a través de él. El coste de la mano de obra de muestreo, el coste de los lotes defectuosos aceptados bajo riesgo del consumidor, el coste de retrabajo de esos defectos en etapas posteriores y el coste para el cliente de cualquier fallo externo se combinan para formar el coste base del sistema actual.
"Las plantas que sustituyen el muestreo manual por sistemas de visión automatizados obtienen un retorno de la inversión financiero completo en un promedio de 18 meses." - Fuente: Industrial Automation Network 2025
El periodo de recuperación de 18 meses mencionado anteriormente asume que el sistema automatizado procesa el volumen total de producción sin el cuello de botella que supone el muestreo humano. Una vez alcanzado ese retorno de inversión, el sistema genera datos de calidad continuos que reemplazan la instantánea periódica que ofrece el muestreo de aceptación, eliminando por completo el riesgo de error de tipo II del sistema de calidad y permitiendo una mejora continua a nivel de proceso que los planes de muestreo no pueden ofrecer.
Conclusión
El muestreo de aceptación sigue siendo una herramienta matemática fundamental para equilibrar el control de calidad con las limitaciones de mano de obra. Antes de automatizar el control de calidad, las instalaciones deben dominar su plan de muestreo AQL para comprender sus tasas reales de defectos de referencia.
Una vez que su plan de inspección por muestreo demuestre de forma consistente la estabilidad del proceso, podrá justificar la inversión en sistemas de visión automatizados con datos concretos en lugar de suposiciones. Evalúe los cuellos de botella actuales en su inspección, actualice sus modelos estadísticos hoy mismo y establezca una hoja de ruta de 12 meses para la transición a la automatización.
Contacte a nuestro equipo de ingeniería de calidad para realizar una auditoría de muestreo de aceptación y determinar su preparación para la automatización.
Preguntas frecuentes
1. ¿Qué es el muestreo de aceptación?
El muestreo de aceptación es una técnica de control de calidad que evalúa una pequeña porción seleccionada al azar de un lote de producción. Utiliza la probabilidad estadística para determinar si el lote completo cumple con los estándares de calidad, lo que ahorra tiempo y dinero en comparación con la inspección individual de cada artículo fabricado.
2. ¿Qué hace un plan de muestreo AQL?
Un plan de muestreo AQL proporciona las reglas matemáticas específicas para la inspección. Indica a los ingenieros de calidad exactamente cuántas unidades extraer de un envío y el número máximo de piezas defectuosas permitidas antes de que el lote completo deba ser rechazado o reprocesado, basándose en tablas estadísticas estandarizadas alineadas con el límite de calidad de aceptación contratado.
3. ¿Es el muestreo de aceptación mejor que la inspección al 100 por ciento?
Sí, en entornos manuales. Inspeccionar manualmente todas las piezas de un lote grande provoca una fatiga severa en el operario, lo que aumenta las probabilidades de pasar por alto defectos críticos. El muestreo ofrece una garantía estadística fiable sin los costes laborales extremos ni la tasa de error humano del 22 por ciento asociada a la inspección manual total (NAM 2025).
4. ¿Qué es el límite de calidad de aceptación?
El límite de calidad de aceptación es la tasa de defectos promedio tolerable más alta para una serie continua de lotes de producción. Representa el porcentaje máximo de artículos defectuosos que un comprador está dispuesto a aceptar de un proveedor dentro de un contrato o estándar específico, y es el dato principal para seleccionar los parámetros correctos del plan de muestreo.
5. ¿Por qué utilizar MIL STD 1916?
El MIL STD 1916 es un estándar militar moderno para el muestreo que se centra en la mejora continua y el control de procesos en lugar de limitarse a aceptar un nivel mínimo de defectos. Fomenta que los fabricantes prevengan errores en la fuente en lugar de depender únicamente de la clasificación, y aplica requisitos de inspección progresivos cuando aumentan las tasas de defectos, en lugar de mantener un nivel de defectos aceptable estático.
6. ¿Cuándo debería una fábrica dejar de usar planes de muestreo?
Una fábrica debería dejar de depender de los planes de muestreo cuando implemente tecnología de inspección automatizada en línea capaz de procesar cada unidad a la velocidad de la línea de producción. Los sistemas de visión artificial y los sensores digitales inspeccionan toda la producción en tiempo real sin fatiga del operario, lo que hace innecesaria la estimación estadística y elimina el riesgo para el consumidor de aceptar un lote defectuoso.