PRÉVENTION DES ERREURS D'ASSEMBLAGE

Prévention des erreurs d'assemblage pour réduire les retouches à la source

NAGARE intègre des contrôles de prévention des erreurs d'assemblage aux postes où des fuites coûteuses peuvent survenir. Des vues caméra configurées comparent les pièces visibles et les actions avec la méthode approuvée, signalant les écarts identifiés pendant qu'ils peuvent encore être examinés ou corrigés, avant que les étapes ultérieures ne les masquent.

Classez vos défauts avec nous

La solution de confiance des industriels pour des opérations manuelles sans erreur

LE PROBLÈME

La plupart des erreurs d'assemblage sont détectées trop tard

Les lignes investissent dans l'inspection en fin de processus, là où l'erreur est déjà intégrée. À ce stade, la correction implique un démontage, une mise au rebut ou un retour client, et la cause initiale est déjà passée à l'unité suivante.

La variété multiplie les erreurs

Chaque nouvelle variante ajoute des pièces qui se ressemblent et des méthodes légèrement différentes ; les erreurs augmentent avec la taille de la gamme.

La pression nuit à la vigilance

Un takt plus rapide et des quarts de travail plus longs augmentent les risques d'erreur, quel que soit le niveau de formation de l'opérateur.

L'inspection trie, elle ne prévient pas

Les contrôles de fin de ligne séparent les bonnes unités des mauvaises. Ils ne font rien pour empêcher l'unité suivante d'être mal assemblée.
La solution

Prévenez les erreurs là où elles se produisent

Notre logiciel de surveillance de processus par IA, NAGARE™, favorise la prévention des erreurs d'assemblage grâce à des contrôles configurés des pièces visibles et des actions effectuées. Les alertes permettent à l'opérateur d'examiner une anomalie pendant que le travail est encore accessible. L'essai en poste définit la couverture et la correction acceptable. Les chiffres relatifs aux retouches et aux fuites décrivent les performances de NAGARE au niveau du produit. Ils ne constituent pas une prévision pour les modes de défaillance spécifiques concernés.

Ciblez les erreurs les plus coûteuses

  • Commencez par les fuites à l'origine de vos plus gros volumes de retouches et de retours
  • Couvrez les pièces erronées, manquantes, mal placées ou inversées
  • Ajoutez des contrôles poste par poste, et non ligne par ligne
  • Mesurez le rendement à chaque poste, avant et après
35 %
Réduction des retouches
50 %
Moins de défauts non détectés en 12 mois
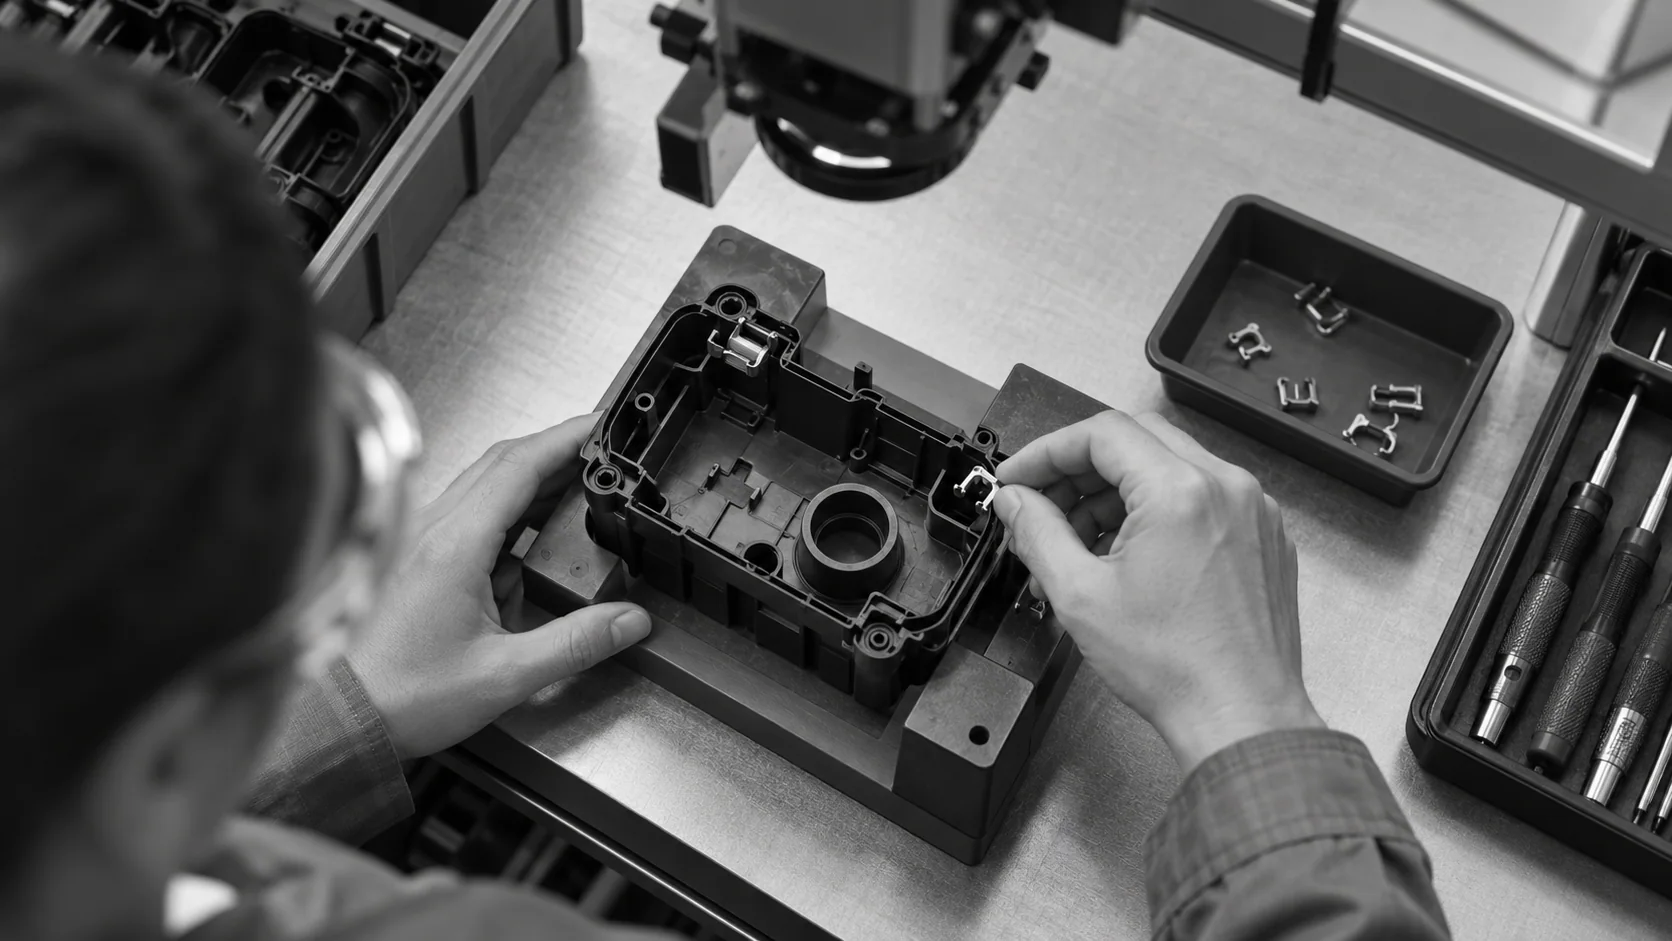
Illustration conceptuelle d'un opérateur plaçant un clip de retenue dans un logement ouvert sous une caméra d'inspection.

Stoppez l'erreur avant qu'elle ne soit dissimulée

  • Alertez l'opérateur dès l'apparition d'un écart
  • Bloquez l'unité jusqu'à ce que l'erreur soit corrigée
  • Enregistrez chaque événement avec son extrait vidéo et son poste
  • Affichez les tendances d'erreurs par variante, équipe et poste
Au poste de travail
Erreurs corrigées en quelques secondes
Chaque événement
Extrait vidéo et contexte enregistrés
COMMENT ÇA MARCHE

Comment la prévention remplace la détection tardive

La prévention des erreurs d'assemblage avec NAGARE s'appuie sur vos données de non-conformité, place les caméras là où les erreurs commencent et boucle la boucle grâce à des alertes et des rapports de tendance.

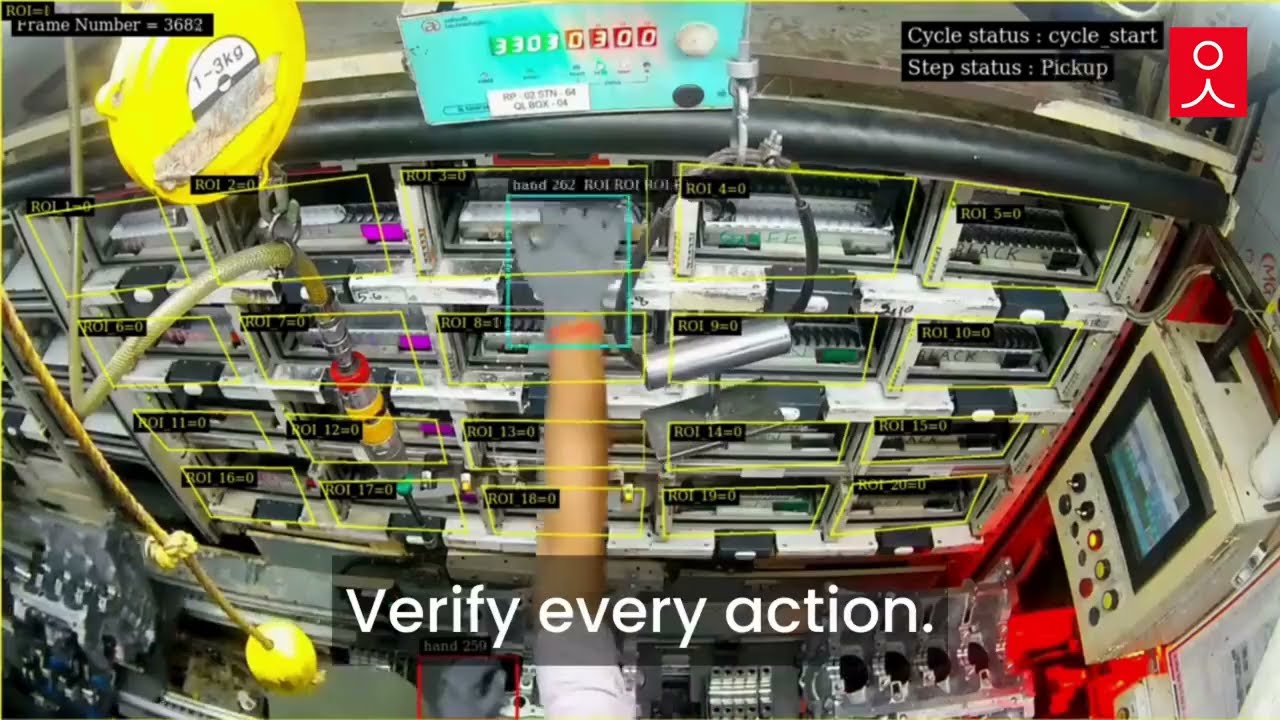
Image vidéo officielle montrant une vue de l'assemblage d'un coussinet de moteur avec les pièces suivies et le statut du cycle
Application d'assemblage de coussinets de moteur : NAGARE détecte les écarts de sélection et de placement, et guide l'opérateur avant l'opération suivante.
Point fort n°1

Classez les erreurs par coût

Vos données de retouche, de rebut et de retour indiquent quelles erreurs et quels postes sont les plus critiques, afin d'installer les premières caméras là où le retour sur investissement est le plus rapide.

Point fort n°2

Surveillez les opérations à l'origine des erreurs

Les modèles entraînés sur vos cycles reconnaissent les pièces et les actions impliquées, et détectent les écarts dès qu'ils surviennent.

Point fort n°3

Alerter, corriger et analyser les tendances

Les opérateurs corrigent les erreurs sur place, et les rapports de tendance indiquent si chaque mesure corrective est efficace.

Entrez en contact avec nous

Envoyez-nous vos principales fuites ainsi qu'une vidéo des postes concernés. Nous vous montrerons quelles erreurs la caméra peut prévenir en priorité.

Contactez-nous

Prévention comparée à la détection en fin de ligne

Chaque approche permet de réduire les fuites. La prévention modifie le coût de chaque erreur et la rapidité avec laquelle les causes sont corrigées.

Besoin de surveillance
Méthodes manuelles
Vision industrielle traditionnelle
NAGARE AI
Au moment où l'erreur est détectée
À l'inspection finale
À l'inspection ou au test final
Au poste de travail, en temps réel
Coût de la correction
Démontage ou mise au rebut
Secondes au poste de travail
Apprendre des erreurs
Comptage des défauts
Image du résultat
Extrait de l'action à l'origine du problème
Conformité dès le premier essai
Mesuré, mais pas amélioré
Signalé à la source

Foire aux questions

Quelles sont les erreurs les plus fréquentes dans l'assemblage manuel ?

Les études sur le travail manuel pointent inlassablement les mêmes catégories d'erreurs : pièce mal montée, pièce manquante, pièce mal positionnée ou mal orientée, et opérations effectuées dans le mauvais ordre ou omises. Le remplacement d'une pièce est souvent le plus coûteux, car elle peut occuper l'emplacement et passer inaperçue lors d'un contrôle rapide. Identifier les catégories qui prédominent sur votre ligne est la première étape pour choisir des mesures correctives rentables.

La prévention est-elle meilleure que la détection ?

La prévention est préférable partout où elle est réalisable, car l'erreur ne devient jamais un défaut. La détection reste nécessaire, car les humains commettent des erreurs qu'aucune conception ne peut éliminer totalement. La prévention des erreurs d'assemblage combine les deux au poste : l'opérateur est averti au moment de l'écart, ce qui constitue une prévention pour cette unité, et l'événement est enregistré, ce qui constitue une détection favorisant l'amélioration sur toutes les unités suivantes.

Comment cela s'intègre-t-il à l'analyse des modes de défaillance ?

Une AMDEC processus identifie et évalue les modes de défaillance en utilisant la méthode requise par votre usine et vos clients. Un contrôle par caméra validé peut contribuer à fournir des preuves de détection pour les opérations qu'il couvre réellement. Cela ne modifie pas automatiquement une évaluation des risques. Les équipes qualité doivent évaluer la couverture, les événements manqués ou faux, les plans de réaction et les autres contrôles avant de réviser l'analyse. Utilisez des données d'occurrence confirmées avec leur exposition en production, et conservez les preuves des coûts de réparation et des erreurs en aval pour les erreurs d'assemblage examinées.

Pourquoi les erreurs augmentent-elles avec l'élargissement de la gamme de produits ?

Chaque variante supplémentaire ajoute des pièces qui se ressemblent, de petites différences de méthode et davantage de décisions pour l'opérateur. Les recherches sur l'assemblage manuel lient cette complexité croissante des variantes à des taux d'erreur plus élevés, ainsi qu'à la pression temporelle. Les caméras ne réduisent pas la variété, mais elles prennent en charge la vérification, évitant ainsi à l'opérateur de devoir mémoriser chaque différence entre les modèles. Les nouvelles variantes sont ajoutées en enregistrant les cycles normaux, afin que la couverture suive l'évolution de la gamme.

La vitesse de la ligne affecte-t-elle les erreurs ?

Certaines études sur l'assemblage manuel associent la cadence de travail aux erreurs, mais cela n'établit pas une relation fixe pour chaque ligne ou opérateur. Les contrôles par caméra configurés ont également leurs limites : démontrez leur couverture et le timing des alertes à la cadence de production prévue. Examinez la production comparable, la qualité acceptée et les enregistrements d'événements lors de changements de takt, d'effectifs ou de pauses. Une ligne plus rapide et un taux d'erreur modifié peuvent avoir plusieurs causes ; étudiez donc le contexte plutôt que de considérer l'un comme la preuve de l'autre.

Comment cela se compare-t-il aux outils de guidage au poste ?

L'assistance à l'assemblage, telle que le pick-to-light, la projection et les instructions numériques, guide l'opérateur vers la bonne action. La vérification par caméra confirme que l'action correcte a été effectuée. Les deux fonctionnent bien ensemble : le guidage réduit les risques d'erreur, et la vérification détecte celles qui surviennent malgré tout. Les facteurs favorisant les erreurs, tels que l'éclairage, l'agencement et la clarté des instructions, sont examinés lors de l'étude, car les corriger est souvent le moyen le plus simple et le plus efficace d'obtenir des résultats.

Comment mesurer les résultats ?

Suivez le taux de conformité au premier passage sur les postes protégés, le coût de retouche par unité et le taux de défauts échappés vers les postes suivants ou les clients. Les réclamations sous garantie offrent un signal plus tardif. Établissez une base de référence et comparez des produits, volumes, périodes d'observation et règles de reporting équivalents après le changement. Enregistrez les autres interventions ainsi que les changements dans le mix produit ou la cadence de production. Une tendance à l'amélioration est une preuve utile, mais une base de référence seule ne suffit pas à établir que le contrôle par caméra est la cause du changement.

Que devons-nous envoyer pour planifier la prévention des erreurs d'assemblage ?

Envoyez-nous vos principaux défauts des derniers mois avec leur coût, les postes d'origine et une courte vidéo de chaque poste. Incluez vos étapes actuelles de contrôle qualité en assemblage. Avec ces éléments, nous pourrons classer les postes, proposer des positions de caméra et estimer l'impact sur les retouches et les défauts avant toute installation matérielle.

CONTACTEZ NOS EXPERTS

Montrez-nous les défauts qui vous coûtent le plus cher

Partagez vos principaux défauts, les postes concernés et vos données de retouche actuelles. Nous planifierons la prévention des erreurs d'assemblage pour ces postes et vous expliquerons les délais et les coûts. Comptez environ 4 semaines pour la mise en place du premier poste protégé.

Classez vos défauts avec nous
Fermer la vidéo