DÉTECTION DE BOSSES

IA de détection de bosses
pour identifier les dommages de surface avant l'assemblage

KOMPASS AI permet la détection de bosses sur les pièces formées, usinées et finies. Les caméras et l'éclairage révèlent les altérations de surface, tandis que le modèle les compare à vos critères d'acceptation, permettant ainsi d'isoler les pièces endommagées avant que le revêtement, l'assemblage ou l'emballage n'ajoutent des coûts inutiles.

Discutez de votre inspection des bosses

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Une bosse peut disparaître dans le reflet

La détection des bosses devient difficile lorsqu'une légère dépression réfléchit la lumière presque comme la surface environnante. Une pièce peut réussir un contrôle visuel rapide, atteindre l'opération suivante et ne révéler le dommage que lorsqu'elle est manipulée.

Un dommage superficiel passe inaperçu lors d'un contrôle direct

Une indentation sur une pièce courbe ou polie peut n'être visible que sous un angle précis. Une vue unique peut laisser cette zone paraître conforme.

Une forme normale signalée comme un dommage

Les contours formés, la texture d'usinage et les reflets changeants peuvent ressembler à une bosse. Un seuil d'inspection qui ne tient pas compte de ces différences envoie des pièces utilisables vers un contrôle supplémentaire.

Le dommage est découvert après l'ajout de valeur

Une fois qu'une pièce est revêtue, assemblée ou emballée, une bosse visible entraîne un coût de rebut plus élevé. L'équipe doit également déterminer à quelle étape de manipulation ou de production le défaut est apparu.
La solution

Contrôlez la surface avant que l'opération suivante ne la dissimule

Notre système d'inspection visuelle par IA, KOMPASS™, associe des modèles visuels entraînés à un matériel de vision modulaire pour identifier les bosses sur les surfaces que votre ligne doit inspecter. La configuration permet de visualiser le défaut, d'appliquer vos critères de qualité et de transmettre le résultat aux commandes de la ligne.

Distinguer les bosses des variations de surface acceptables

  • Réglez les angles de caméra et l'éclairage en fonction de la finition et de la géométrie de la pièce
  • Entraînez le système avec des exemples conformes, défectueux et limites issus de votre production
  • Classez les bosses visibles séparément des rayures, des marques d'outils et des résidus
  • Appliquez les critères d'acceptation convenus aux zones inspectées
Vos pièces
Échantillons d'entraînement et de validation
Vos critères
Décisions visuelles cohérentes
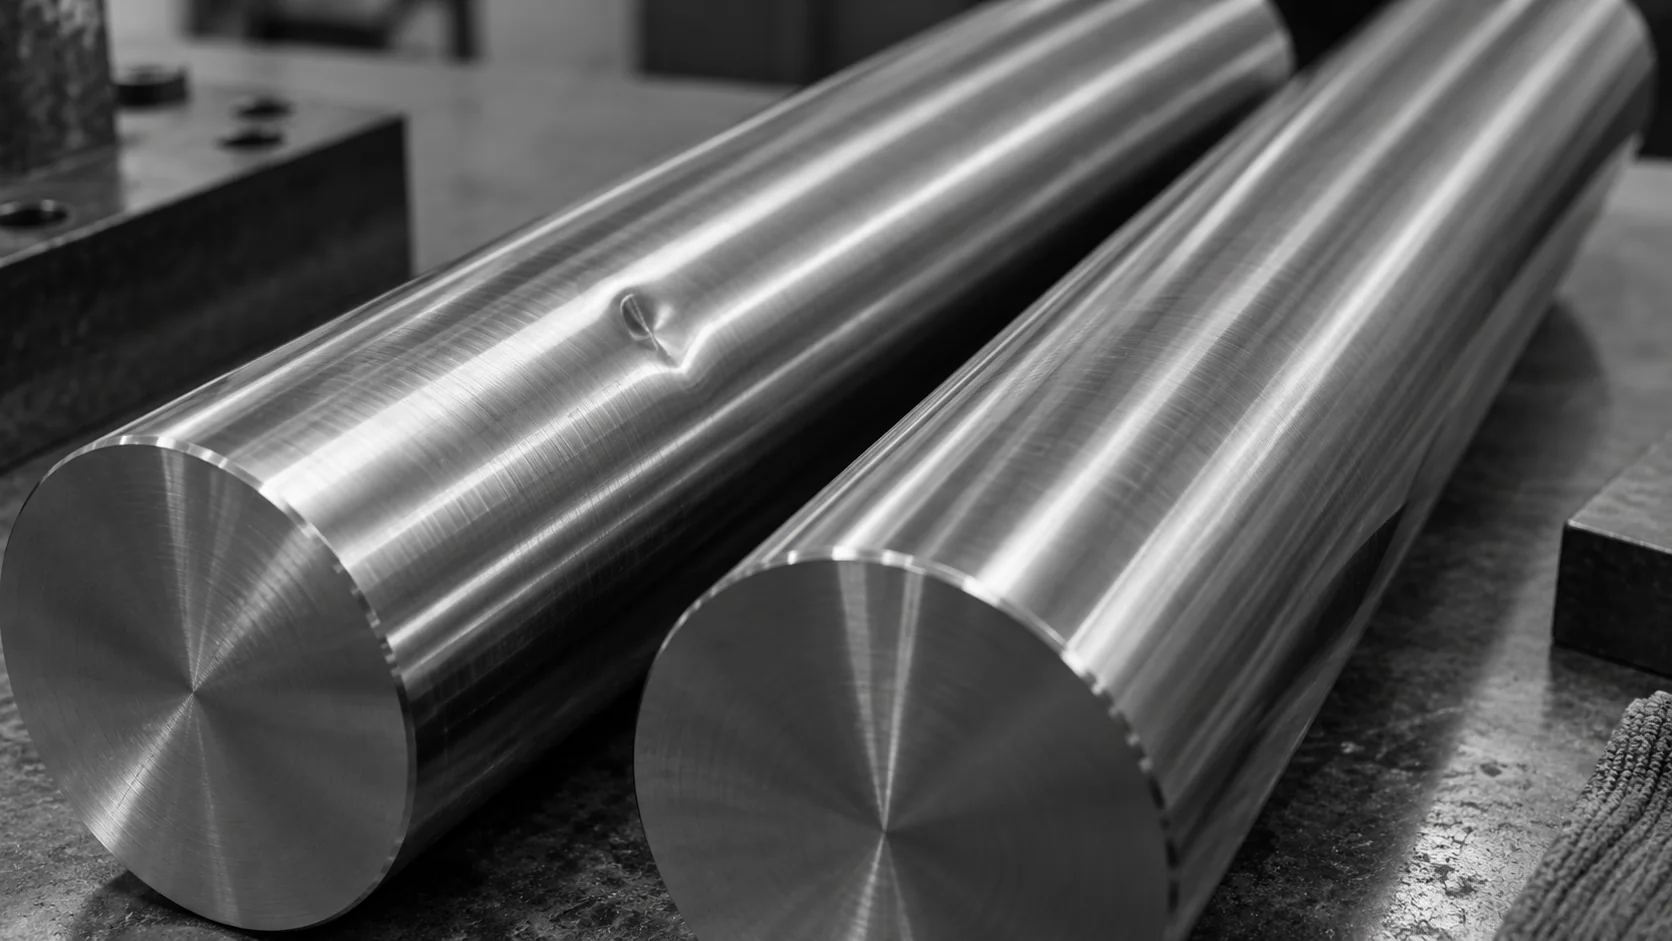
Illustration conceptuelle d'une tige polie présentant un creux localisé à côté d'une autre tige polie.
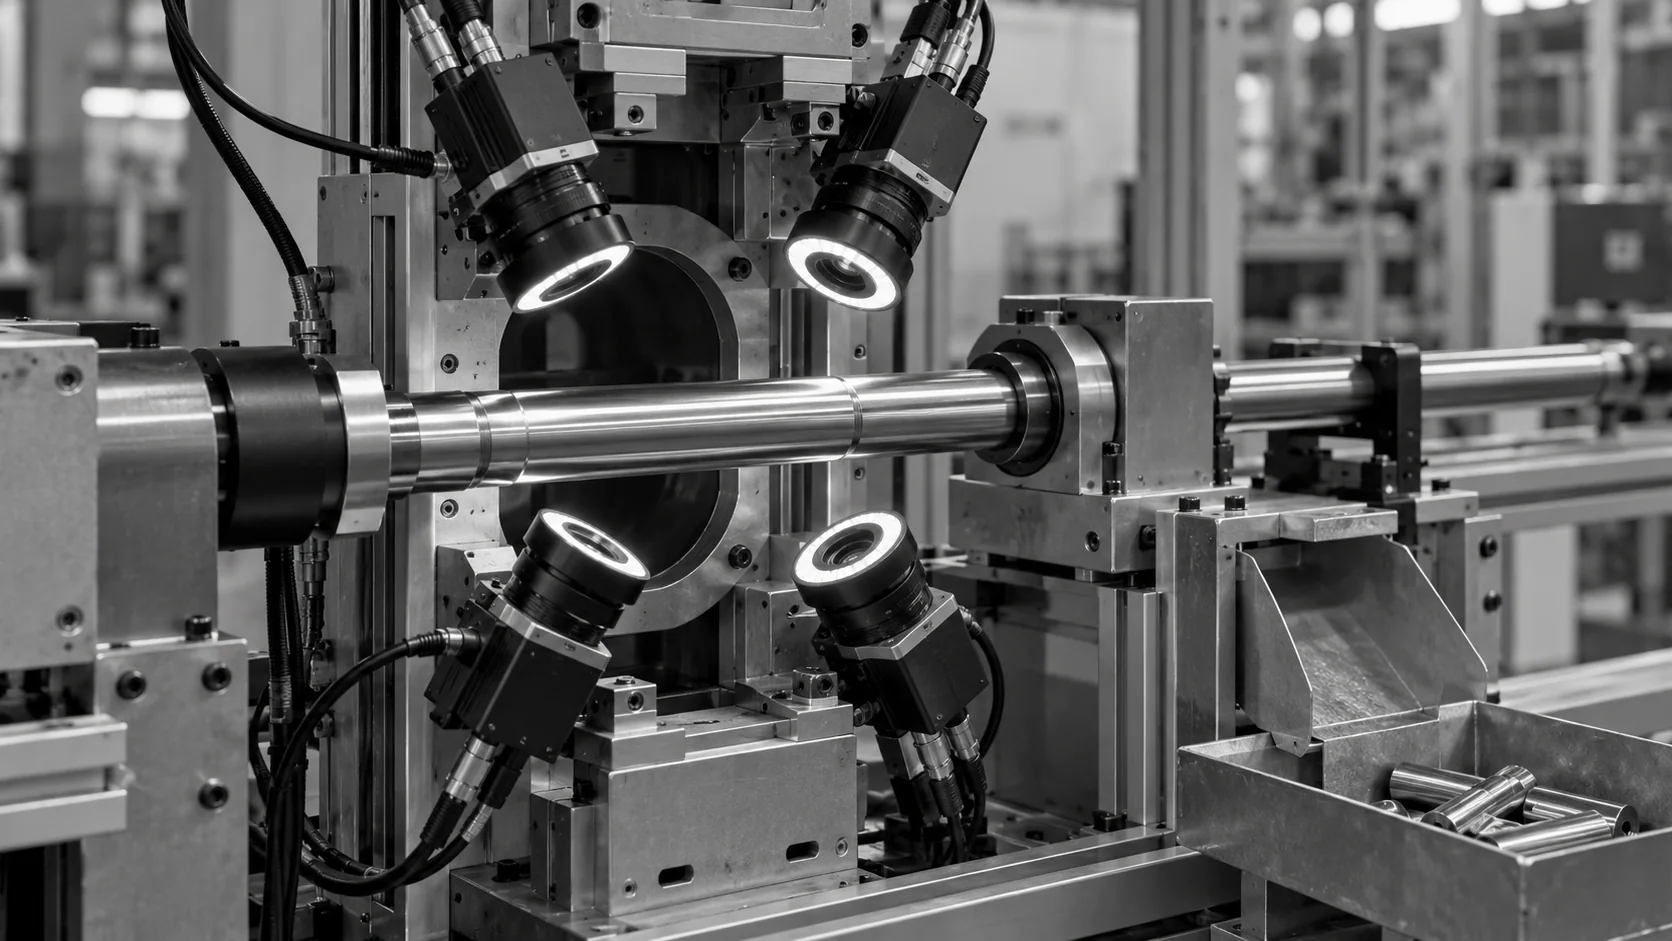
Illustration conceptuelle de plusieurs angles de caméra autour d'un arbre poli pris en charge.

Agir sur le résultat avant que la pièce ne poursuive son cycle

  • Placez le contrôle après une opération sujette aux dommages ou avant l'emballage final
  • Assurez la visibilité des faces et de la circonférence requises grâce à une manipulation adaptée
  • Reliez le résultat de l'inspection à la réponse de rejet ou de révision configurée
  • Conservez les images des défauts pour permettre aux équipes qualité d'analyser les dommages récurrents
Au point de contrôle
Dommages signalés avant traitement ultérieur
Preuve par l'image
Une marque visible à examiner
COMMENT ÇA MARCHE

Voir KOMPASS inspecter des tiges à finition miroir

Les reflets font des tiges polies une tâche d'inspection exigeante. La démonstration de Jidoka montre l'inspection automatisée de surface de ces pièces, avec les bosses parmi les types de défauts décrits. Elle combine imagerie contrôlée, classification visuelle et séparation automatisée.

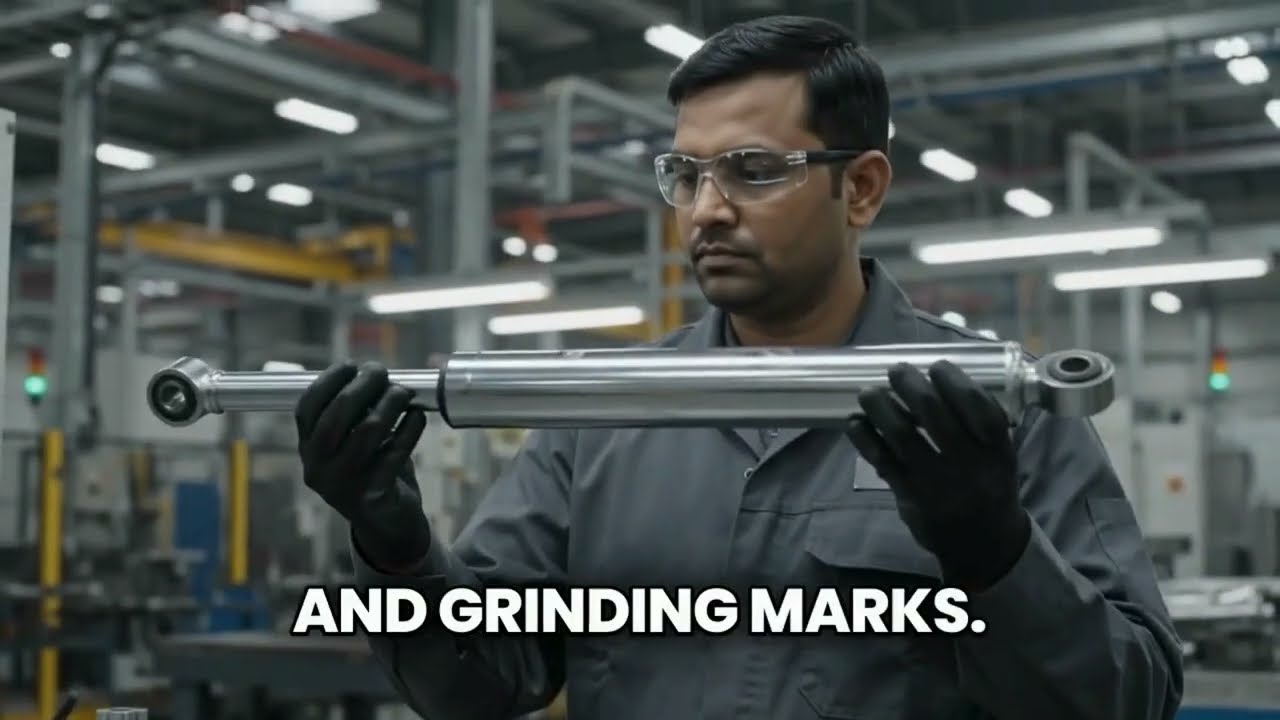
Image de la vidéo officielle d'inspection de tiges montrant un opérateur tenant une tige métallique réfléchissante
Application sur tige à finition miroir : Jidoka identifie les bosses parmi les défauts de surface inspectés. Il s'agit d'une classification visuelle de surface, et non d'une métrologie de la profondeur des bosses.
Point fort n°1

Rendre l'altération de surface visible

Choisissez des angles de caméra et d'éclairage qui révèlent le creux sur la finition réelle. Les pièces courbes nécessitent une vue de la circonférence pertinente, avec une manipulation qui la présente de manière répétable.

Point fort n°2

Évaluer la marque selon vos propres normes

KOMPASS vérifie l'image capturée en fonction des catégories de défauts apprises. Les bonnes pièces et les échantillons limites permettent d'établir quelles altérations de surface votre processus accepte et lesquelles il rejette.

Point fort n°3

Séparer la pièce et conserver la preuve

La décision d'inspection déclenche la réponse configurée sur la ligne. Une image du défaut offre aux équipes qualité un point de départ pour vérifier si des marques similaires se reproduisent après une opération spécifique.

Entrez en contact avec nous

Envoyez-nous une pièce bosselée, une pièce acceptable et les critères qui les distinguent. Nous évaluerons l'imagerie et la manipulation nécessaires à vos besoins d'inspection.

Contactez-nous

Qu'est-ce qui change lorsque la décision est prise au poste de travail ?

Chaque méthode dépend d'une vue appropriée de la surface. La différence réside dans la manière dont elle gère les variations normales et applique la décision d'acceptation pendant la production.

Besoin d'inspection
Inspection manuelle
Vision industrielle traditionnelle
KOMPASS AI
Altérations superficielles légères
Un inspecteur fait pivoter la pièce sous la lumière
L'éclairage et les outils géométriques permettent de mettre en évidence des défauts reproductibles
L'imagerie est conçue autour de la finition, avec une classification visuelle apprise
Contours et texture acceptables
L'évaluation peut varier d'un inspecteur à l'autre
Efficace lorsque la variation répond à des règles explicites
Entraîné à partir d'exemples de production et de classes de défauts convenues
Réagir face à un défaut
La pièce est retenue ou retirée par l'inspecteur
Peut déclencher un rejet automatique
Relie la décision au rejet ou à l'examen, avec images des défauts à l'appui
Conformité dès le premier essai
Repose sur des vérifications cohérentes à chaque étape
Assure un point de contrôle stable et reproductible
Favorise une détection et une analyse plus précoces des dommages récurrents
RÉUSSITE CLIENT

NSK Bearings a regroupé plusieurs surfaces sur un seul poste d'inspection

Le système d'inspection de roulements de Jidoka utilise la rotation et le retournement pour exposer les surfaces supérieure, inférieure, intérieure et extérieure. Ses catégories de défauts répertoriées incluent les bosses, les rayures, les marques d'outils et les zones mal nettoyées sur 18 variantes de roulements.

Couverture officielle de l'étude de cas Jidoka sur l'inspection des roulements NSK
NSK Bearings a regroupé plusieurs surfaces sur un seul poste d'inspection
Industrie manufacturière

Ces résultats concernent l'application complète d'inspection des roulements, et non une évaluation isolée dédiée uniquement aux bosses.

  • 98 % de précision dans la détection des défauts sur l'ensemble de l'application de roulements
  • Moins de 0,5 % de faux positifs signalés

Foire aux questions

Que vérifie la détection automatisée des bosses ?

Le système analyse la surface capturée pour identifier les creux ou déformations qui ne respectent pas vos normes de contrôle visuel. L'inspection des bosses commence par les surfaces essentielles au produit, au stade de la production où elles sont accessibles et représentatives des pièces conformes et défectueuses. KOMPASS classifie ensuite les défauts visibles et déclenche l'action configurée. L'acceptation fonctionnelle reste soumise à vos exigences techniques, notamment lorsqu'une marque pourrait affecter l'étanchéité, l'ajustement ou toute autre caractéristique critique.

Est-il possible de détecter des bosses légères sur des pièces polies ou incurvées ?

La détection des bosses légères dépend de la capacité à rendre le changement de forme visible dans l'image. L'inspection de surfaces réfléchissantes peut nécessiter plusieurs directions d'éclairage, différents angles de caméra ou une rotation de la pièce. Un léger enfoncement qui disparaît sous une configuration peut devenir clair sous une autre. Le bon test utilise votre finition réelle, incluant les exemples limites les plus difficiles, à la vitesse de production prévue. Cela permet d'établir quels défauts le poste peut distinguer de manière fiable avant d'activer le rejet automatique.

Comment distinguer les bosses des reflets et des marques d'usinage normales ?

L'éclairage en vision industrielle établit une vue reproductible, puis le modèle est entraîné avec à la fois des variations de surface acceptables et des défauts réels. Incluez les contours normaux, les marques d'outils, les conditions d'huilage et les différences de finition dans l'ensemble d'échantillons. Pour la détection de déformation de surface, testez les exemples difficiles proches de la limite d'acceptation. Examiner conjointement les défauts manqués et les bonnes pièces rejetées à tort permet d'éviter d'améliorer un résultat au détriment de l'autre lors de la validation.

Une caméra peut-elle nous indiquer la profondeur d'une bosse ?

La mesure des bosses nécessite une configuration capable de mesurer la géométrie par rapport à une référence définie. Une tache sombre visible ou un reflet déformé ne permet pas, en soi, d'établir la profondeur. Si votre décision dépend d'une tolérance de profondeur, spécifiez cette exigence dès le départ afin que l'équipe puisse évaluer les solutions de détection ou de profilage 3D adaptées. Lorsque l'exigence concerne la détection de défauts cosmétiques, une classification visuelle validée peut suffire. La méthode d'inspection doit suivre le critère d'acceptation figurant sur votre plan ou votre spécification qualité.

Le système peut-il inspecter les pièces pendant leur déplacement sur la ligne ?

Oui, si l'imagerie, la manipulation, le traitement et le rejet s'intègrent dans le cycle disponible. Une caméra de détection de bosses nécessite suffisamment de lumière et un temps d'exposition adapté pour capturer les détails pertinents sans flou de mouvement. Faire pivoter ou retourner une pièce prend également du temps. La faisabilité doit donc être vérifiée par rapport au cycle complet du poste, à l'espacement des pièces et à la position de rejet. Un chiffre d'inférence logicielle ne suffit pas à établir la cadence de production que l'inspection installée peut supporter.

Quels matériaux et finitions inclure dans l'essai ?

Incluez chaque matériau, finition et géométrie modifiant l'apparence de la zone inspectée. La topographie de surface, le brillant, la courbure et la texture normale de fabrication affectent l'image. Pour l'inspection des surfaces métalliques, cela peut signifier des échantillons issus de différentes conditions d'usinage, de polissage ou de formage. Ajoutez le plus petit défaut à rejeter ainsi que les marques acceptables qui y ressemblent. Si la ligne comporte plusieurs variantes, enregistrez leurs différences afin que la validation représente le mélange réel plutôt qu'un seul échantillon facile.

Comment évaluer la précision et les faux rejets ?

Mesurez séparément les défauts non détectés et le taux de faux rejets sur un ensemble étiqueté représentatif de la production. Examinez les résultats par catégorie de défaut, sévérité, variante de pièce et zone inspectée. Incluez de nouveaux échantillons non utilisés pour l'entraînement, puis répétez les contrôles à la vitesse et dans les conditions de présentation prévues. Le cas d'étude NSK de Jidoka rapporte les performances pour une application de roulement combinée. Votre décision d'acceptation doit s'appuyer sur les résultats mesurés pour vos propres pièces, avec des critères clairs pour passer en mode automatique.

Pouvons-nous vérifier les rayures et autres défauts au même poste ?

C'est potentiellement possible, si le système d'imagerie révèle chaque défaut important. La détection des défauts de surface peut regrouper les bosses, les rayures et autres anomalies visibles en une seule inspection, mais ils peuvent nécessiter des angles de vue ou des éclairages différents. Définissez la liste complète des défauts dès le début et validez chaque catégorie individuellement. Sinon, un poste performant sur une rayure évidente pourrait passer à côté d'un léger enfoncement. L'examen doit également identifier les zones masquées par un montage ou inaccessibles à ce stade de la production.

CONTACTEZ NOS EXPERTS

Montrez-nous la bosse que votre contrôle actuel ne détecte pas

Partagez les détails de votre pièce, sa finition, la plus petite bosse à rejeter et la cadence de ligne visée. Nous évaluerons ce qui est nécessaire pour rendre ce défaut visible et prendre une décision au point de contrôle de votre choix.

Discutez de votre inspection des bosses
Fermer la vidéo