INSPECTION DES DÉFAUTS ET ÉBRÉCHURES DE BORD

IA d'inspection des ébréchures de bord
pour détecter les dommages sur le pourtour de la pièce

KOMPASS AI vérifie l'écaillage visible des bords, les coins manquants et les arrachements sur les pièces fabriquées. Mettez en évidence les bords critiques, distinguez les dommages du profil prévu et signalez les unités affectées avant que l'assemblage ou l'emballage ne rende une nouvelle inspection plus complexe.

Discutez de votre inspection des bords

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Une bonne surface supérieure peut masquer un bord endommagé

L'écaillage des bords se situe souvent en dehors du champ utilisé pour inspecter la surface principale. Un coin cassé, un bord endommagé ou un petit arrachement le long d'un côté peut passer un contrôle de surface et atteindre l'opération suivante sans être détecté.

Le bord critique est orienté à l'opposé de la caméra

Une vue de dessus peut manquer des dommages sur le bord inférieur ou la paroi latérale. Les fixations et la manipulation peuvent masquer exactement la zone qui doit être contrôlée.

Le profil prévu ressemble à un défaut

Les chanfreins, les rayons, les encoches et la texture de coupe normale modifient le contour. L'inspection doit reconnaître la conception avant de pouvoir juger de l'absence ou de l'excès de matière.

L'éclat est découvert après l'installation de la pièce

Un bord endommagé peut affecter l'apparence ou interférer avec l'opération suivante. Une fois la pièce assemblée, l'isoler peut nécessiter un démontage et une nouvelle vérification de l'ensemble.
La solution

Inspectez les bords dont dépendent vos critères d'acceptation

Notre système d'inspection de produits par IA, KOMPASS™, associe la classification visuelle des défauts à un matériel de vision modulaire. L'inspection est conçue autour des bords accessibles, du profil prévu et du plus petit dommage que votre processus doit rejeter.

Distinguer les dommages localisés du profil conçu

  • Entraînez le système avec des chanfreins, des rayons et des variations de fabrication normaux acceptables
  • Identifiez les éclats visibles, les coins manquants et les défauts d'arrachement convenus
  • Évaluez chaque zone critique par rapport aux critères d'acceptation du produit
  • Validez les exemples à la limite de la conformité avant que la décision ne déclenche un rejet
Profil prévu
Représenté dans les échantillons de pièces conformes
Dommage localisé
Évalué par rapport à vos limites d'acceptation
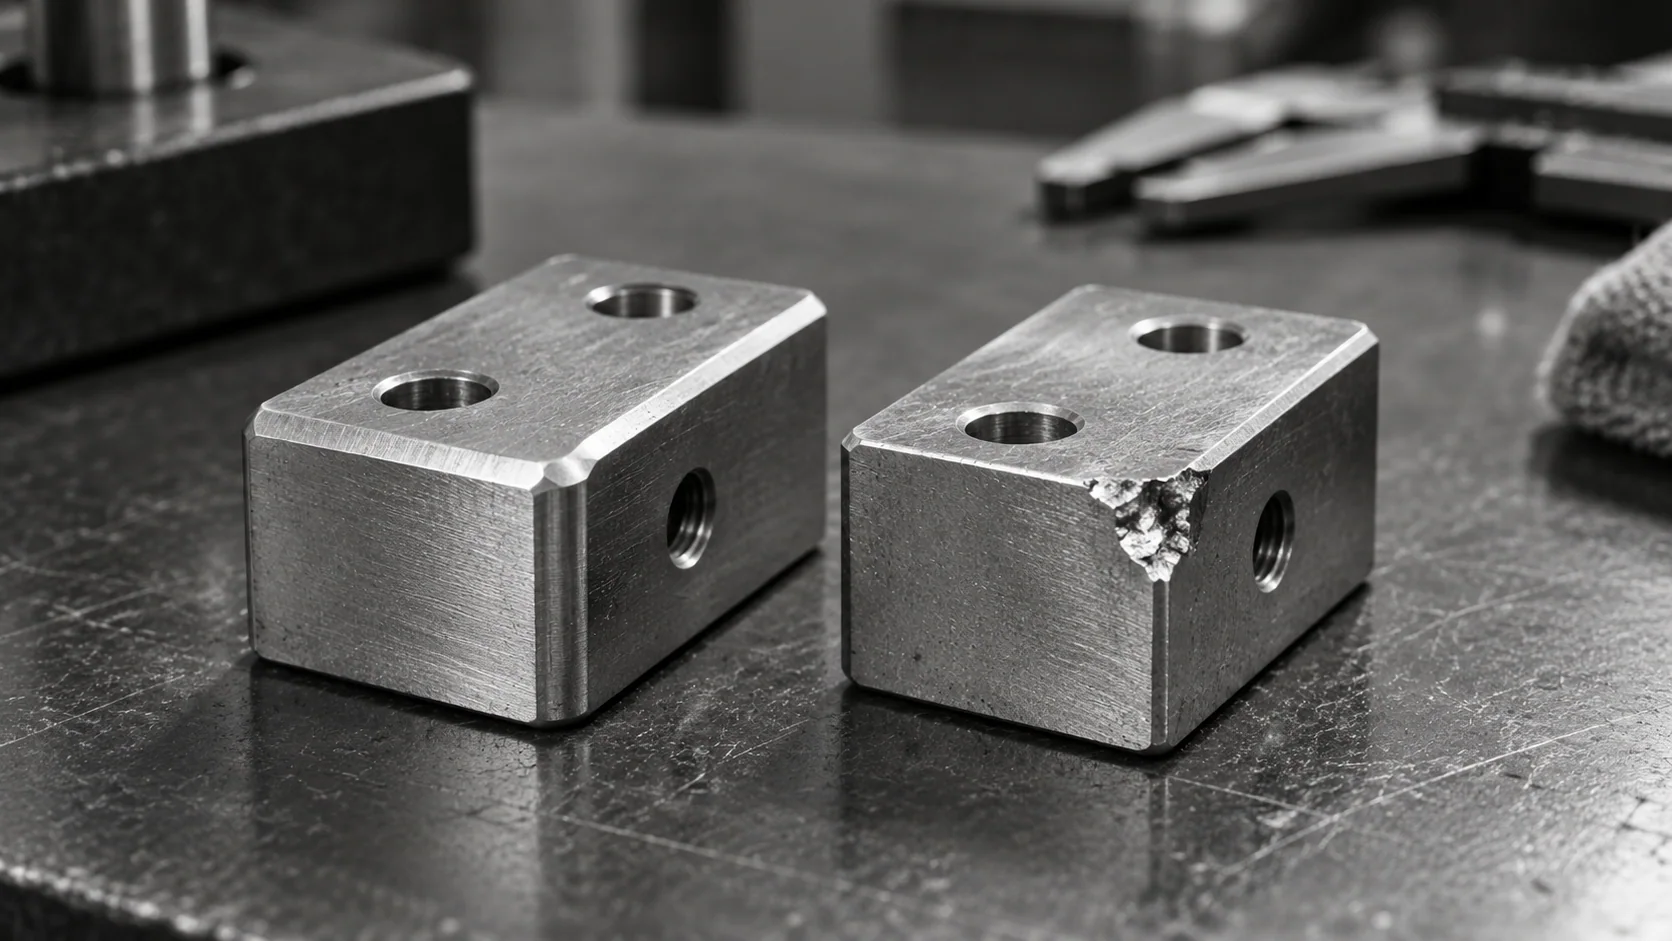
Illustration conceptuelle d'un chanfrein usiné intact à côté d'un coin ébréché.
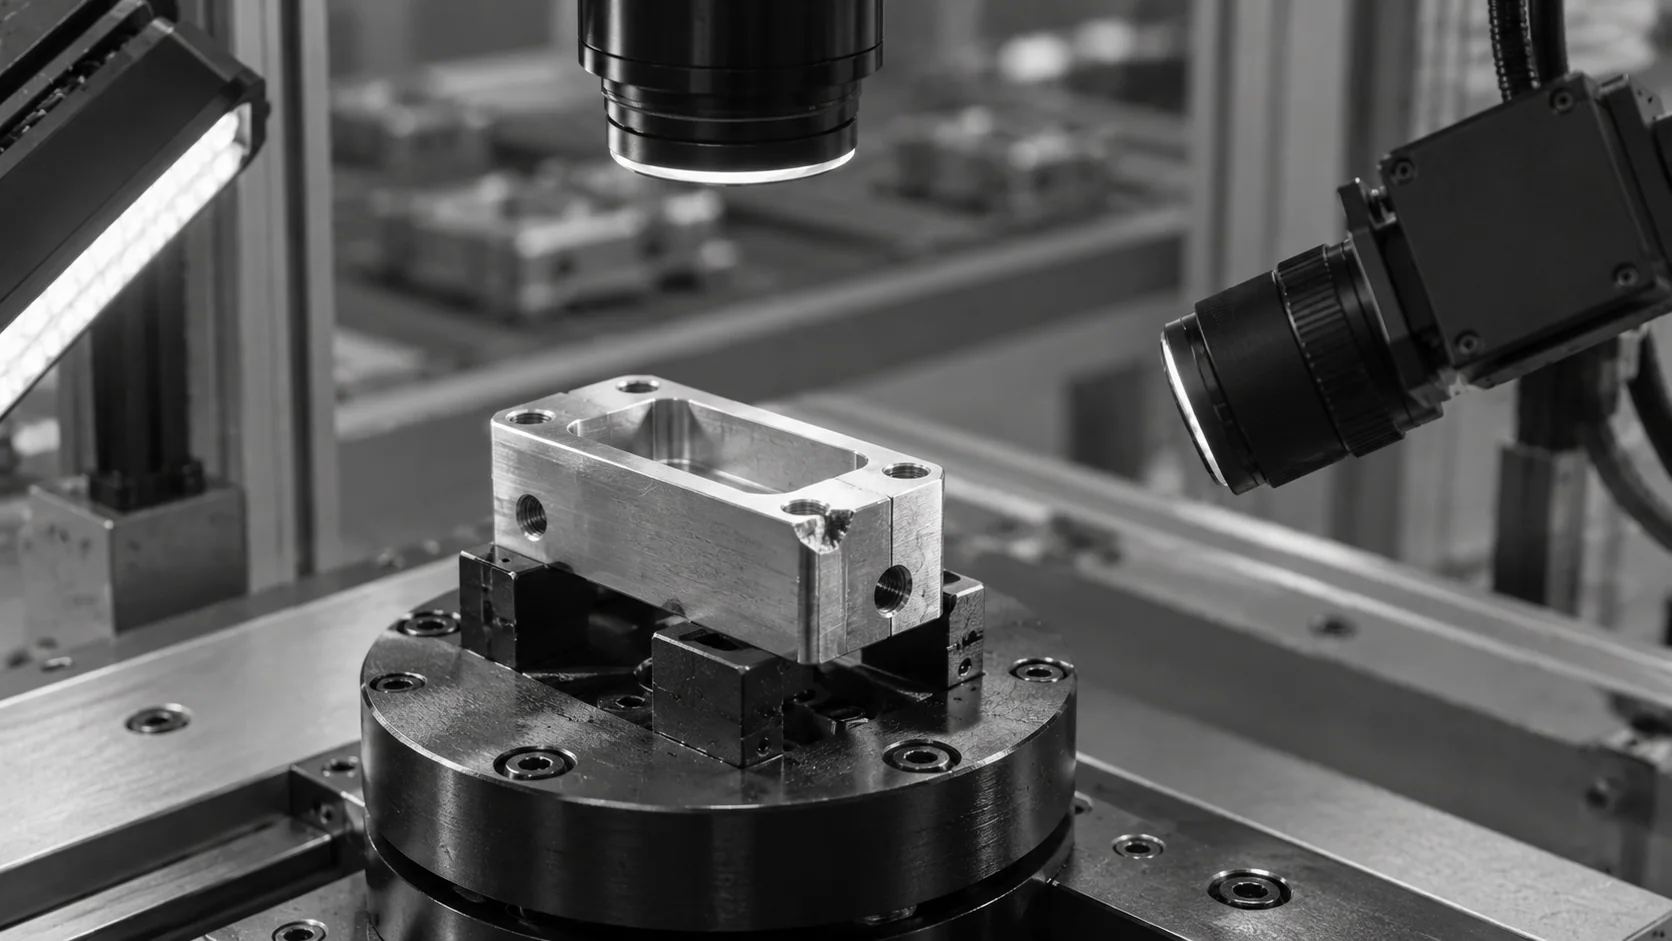
Illustration conceptuelle de caméras aériennes et inclinées face à un composant ébréché dans un montage.

Mettre le périmètre requis en vue

  • Sélectionner des vues de face, de côté et inclinées autour des bords critiques
  • Évaluer la rotation, le retournement ou toute autre manipulation lorsqu'une seule vue est insuffisante
  • Connecter la décision d'inspection à la réponse de rejet ou de révision configurée
  • Conserver les images pour montrer l'emplacement et l'aspect des dommages ayant entraîné un rejet
Vues critiques
Planifié autour de la pièce et du montage
Emplacement du défaut
Preuve visuelle pour le suivi
COMMENT ÇA MARCHE

Mettre le bord critique en vue

Un contrôle des bords nécessite une vue claire de la zone concernée. Planifiez la présentation, distinguez les dommages de la géométrie prévue et conservez l'image avec la décision d'inspection.

Point fort n°1

Exposer le bord critique

Planifiez les angles de vue des caméras autour des zones où le dommage est critique. Vérifiez si le montage masque le bord inférieur, une paroi latérale ou un coin, et si la pièce doit être retournée.

Point fort n°2

Évaluer le dommage dans son contexte

Le modèle utilise des exemples de production pour distinguer les défauts convenus de la géométrie et de la finition acceptables. Une encoche ou un chanfrein conçu fait partie des échantillons de référence.

Point fort n°3

Associer la constatation à la décision

Associez le résultat de l'inspection à la réponse définie sur la ligne et conservez l'image du défaut. Les équipes qualité peuvent ainsi examiner où le dommage s'est produit et si le même emplacement est fréquemment touché.

Entrez en contact avec nous

Montrez-nous une pièce ébréchée, un bord acceptable et la tolérance qui les sépare. Nous évaluerons les angles de vue nécessaires pour rendre cette décision reproductible.

Contactez-nous

Chaque bord nécessite sa propre décision d'acceptation

Une méthode fonctionnant sur une silhouette répétable peut suffire pour une pièce donnée. Un bord complexe à l'aspect variable nécessite une combinaison différente de vues et d'outils de décision.

Besoin d'inspection
Inspection manuelle
Vision industrielle traditionnelle
KOMPASS AI
Bords situés en dehors de la vue de dessus
L'inspecteur tourne la pièce pour examiner chaque zone
Des vues ou une manipulation supplémentaires exposent les zones requises
Les vues et la manipulation sont sélectionnées pour le périmètre critique
Caractéristiques conçues par rapport aux dommages
Repose sur la connaissance du plan et de la norme visuelle
Efficace pour les silhouettes stables et les tolérances géométriques explicites
Apprend l'aspect acceptable à partir d'exemples de défauts convenus
Preuve justifiant un rejet
Dépend de la procédure d'enregistrement
Permet d'enregistrer des images et des résultats de mesure
Conserve les preuves visuelles du défaut avec le résultat de l'inspection
Conformité dès le premier essai
Dépend de contrôles cohérents avant l'assemblage
Prend en charge un point de contrôle défini pour les bords
Aide à limiter les dommages visibles sur les bords avant l'opération suivante

Foire aux questions

Qu'est-ce qui est considéré comme une ébréchure ou un autre défaut de bordure ?

Un défaut de bordure est un écart par rapport à l'état conforme de la limite d'une pièce. Il peut s'agir d'un coin manquant, d'un arrachement local ou de toute autre irrégularité visible définie dans votre norme de qualité. La détection des ébréchures se concentre sur les pertes de matière involontaires. La décision doit tenir compte de la taille, de l'emplacement et de la fonction de la zone concernée. Apportez le plan et des pièces représentatives lors de l'examen afin que l'équipe puisse distinguer une limite esthétique d'une exigence affectant l'assemblage ou l'utilisation.

Comment distinguer un éclat d'un chanfrein ou d'une encoche conçue ?

La détection des bords ébréchés commence par une définition claire du profil souhaité. Les bons échantillons doivent inclure les chanfreins, les rayons, les encoches et la texture de coupe normale autorisés par la production. L'inspection des éclats évalue ensuite les écarts par rapport à cet aspect accepté. Incluez les rejets à la limite et les pièces acceptées qui se ressemblent. Si la décision dépend d'une tolérance géométrique mesurée, spécifiez la mesure et la référence requises afin que l'imagerie et l'étalonnage puissent être évalués parallèlement à la classification visuelle.

Une seule caméra peut-elle inspecter tout le bord ?

Uniquement si sa vue expose chaque zone requise par la norme d'acceptation. L'inspection de la qualité des bords peut nécessiter des vues de dessus, de dessous et de côté, ou une manipulation qui fait pivoter ou retourne le composant. Une fixation peut masquer un bord même si la caméra a une résolution suffisante pour voir le défaut. Vérifiez la présentation proposée en utilisant des échantillons endommagés à chaque emplacement critique. La couverture doit décrire les zones réellement inspectées, y compris toute zone inaccessible nécessitant un point de contrôle distinct.

Le système peut-il inspecter des composants en verre et en céramique ?

L'inspection des bords en verre nécessite un dispositif d'imagerie qui gère la transparence, les reflets et la position des dommages. L'inspection de la céramique dépend également de la finition, du contraste, des dimensions et de la présentation du composant. Jidoka répertorie les pièces en verre, en céramique et usinées dans le cadre de ce cas d'utilisation, mais chaque application nécessite des tests sur échantillons. Incluez des éclats sur différentes faces et coins, ainsi que les variations acceptables. L'essai doit établir la visibilité et les limites de détection pour les pièces réelles au lieu de supposer qu'une configuration fonctionne pour tous les matériaux.

Peut-il vérifier les bavures en même temps ?

La détection des bavures et la détection des bords cassés concernent différentes formes de dommages. Une bavure ajoute de la matière indésirable à la limite, tandis qu'un éclat en retire. Ils peuvent partager une station d'inspection si ses vues et son éclairage exposent clairement les deux. Gardez les catégories de défauts et les critères d'acceptation séparés lors de la validation. Cela permet d'examiner les défauts manqués et les faux rejets pour chaque tâche, et évite qu'un bon résultat global ne masque une performance médiocre sur une catégorie.

Le système mesurera-t-il la profondeur des éclats ou certifiera-t-il la géométrie des bords ?

L'inspection du profil des bords nécessite une référence définie et une capacité de mesure adaptée. Un contour visible peut montrer qu'il manque de la matière sans établir la profondeur totale de la cassure. Si l'acceptation dépend de la profondeur, du rayon, de l'angle ou d'une limite dimensionnelle calibrée, spécifiez ces exigences lors de la faisabilité. L'équipe pourra alors évaluer si une détection 3D appropriée ou une autre méthode de mesure est nécessaire. La classification visuelle seule ne doit pas être considérée comme un certificat dimensionnel ou une preuve d'intégrité interne.

S'agit-il également d'une solution d'inspection de plaquettes ou de semi-conducteurs ?

L'inspection des bords de plaquettes a des exigences spécialisées en matière de résolution, de manipulation, de propreté et de classification des défauts. Celles-ci doivent être évaluées pour le processus spécifique. La vidéo sur cette page illustre une approche d'inspection multi-surfaces et ne constitue pas une preuve de capacité pour les plaquettes. Pour les composants électroniques, partagez le matériau, les dimensions, les zones de bord critiques et les critères d'acceptation avec Jidoka. Une étude de faisabilité peut déterminer si les vues requises et les performances de détection sont réalisables pour ce composant et cet environnement de production spécifiques.

Que devons-nous mesurer pendant l'essai ?

Validez l'inspection des éclats avec un ensemble étiqueté couvrant les plus petits dommages rejetables, les variations de bord acceptées et chaque emplacement important sur la pièce. Utilisez des échantillons qui n'ont pas fait partie de l'entraînement et testez la vitesse, les fixations et les orientations prévues. Enregistrez séparément les défauts manqués et les bonnes pièces rejetées. Vérifiez également que la réponse configurée agit sur la bonne unité. Ensemble, ces contrôles permettent d'établir si la station complète peut soutenir votre décision de qualité dans les conditions de production.

CONTACTEZ NOS EXPERTS

Montrez-nous le bord qui échoue à votre contrôle qualité

Partagez vos échantillons endommagés, votre profil de bord accepté et votre cadence de production requise. Nous évaluerons comment exposer les zones critiques et valider la décision avant que la pièce ne passe à l'étape suivante.

Discutez de votre inspection des bords
Fermer la vidéo