












MESURE DU JEU ET DE L'AFFLEUREMENT

Mesure du jeu et de l'affleurement
pour détecter les défauts de finition dès le début

KOMPASS permet de mesurer le jeu et l'affleurement à chaque point défini sur les portes, panneaux, couvercles et boîtiers. Les profils 3D capturent à la fois l'ouverture entre les pièces et leur décalage de hauteur, et chaque valeur est vérifiée par rapport à vos limites avant que l'assemblage ne passe à la peinture, à l'ajustement final ou à l'expédition.

Discutez de votre contrôle d'ajustement

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Les clients voient le jeu avant tout le reste

Le jeu et l'affleurement sont jugés en quelques secondes par quiconque regarde une porte, un capot, une façade d'appareil ou un boîtier. Pourtant, de nombreuses lignes les mesurent encore à la main, sur quelques points et quelques unités.

Les jauges manuelles dépendent de l'opérateur

Les relevés varient selon l'angle de la jauge, la pression appliquée et le point précis choisi. Deux inspecteurs enregistrent rarement la même valeur.

Peu de points, peu d'unités

Les contrôles manuels couvrent un échantillon de points sur un échantillon d'unités. Un défaut d'ajustement sur un coin non mesuré passe inaperçu.

Une découverte tardive signifie retouche

Un panneau qui dépasse est moins coûteux à ajuster en atelier de carrosserie qu'après la peinture, la finition ou l'assemblage final.
La solution

Mesurez l'ajustement à chaque point, sur chaque unité

Notre système d'inspection de produits par IA, KOMPASS™, utilise du matériel de vision 3D et des modèles entraînés pour mesurer le jeu et l'affleurement à chaque point défini. Les résultats sont transmis aux commandes de ligne et enregistrés avec le profil derrière chaque valeur.

Capturez l'affleurement et le jeu en un seul scan

  • Projetez une ligne laser sur le joint pour capturer les deux bords en 3D
  • Mesurez la largeur de l'ouverture et le décalage de hauteur à partir du même scan
  • Gérez les bords arrondis, les joints et les baguettes de finition appris à partir de vos modèles
  • Appliquer des limites pour chaque point sur chaque modèle
Les deux valeurs
Jeu et affleurement en un seul scan
Chaque point
Sur chaque construction
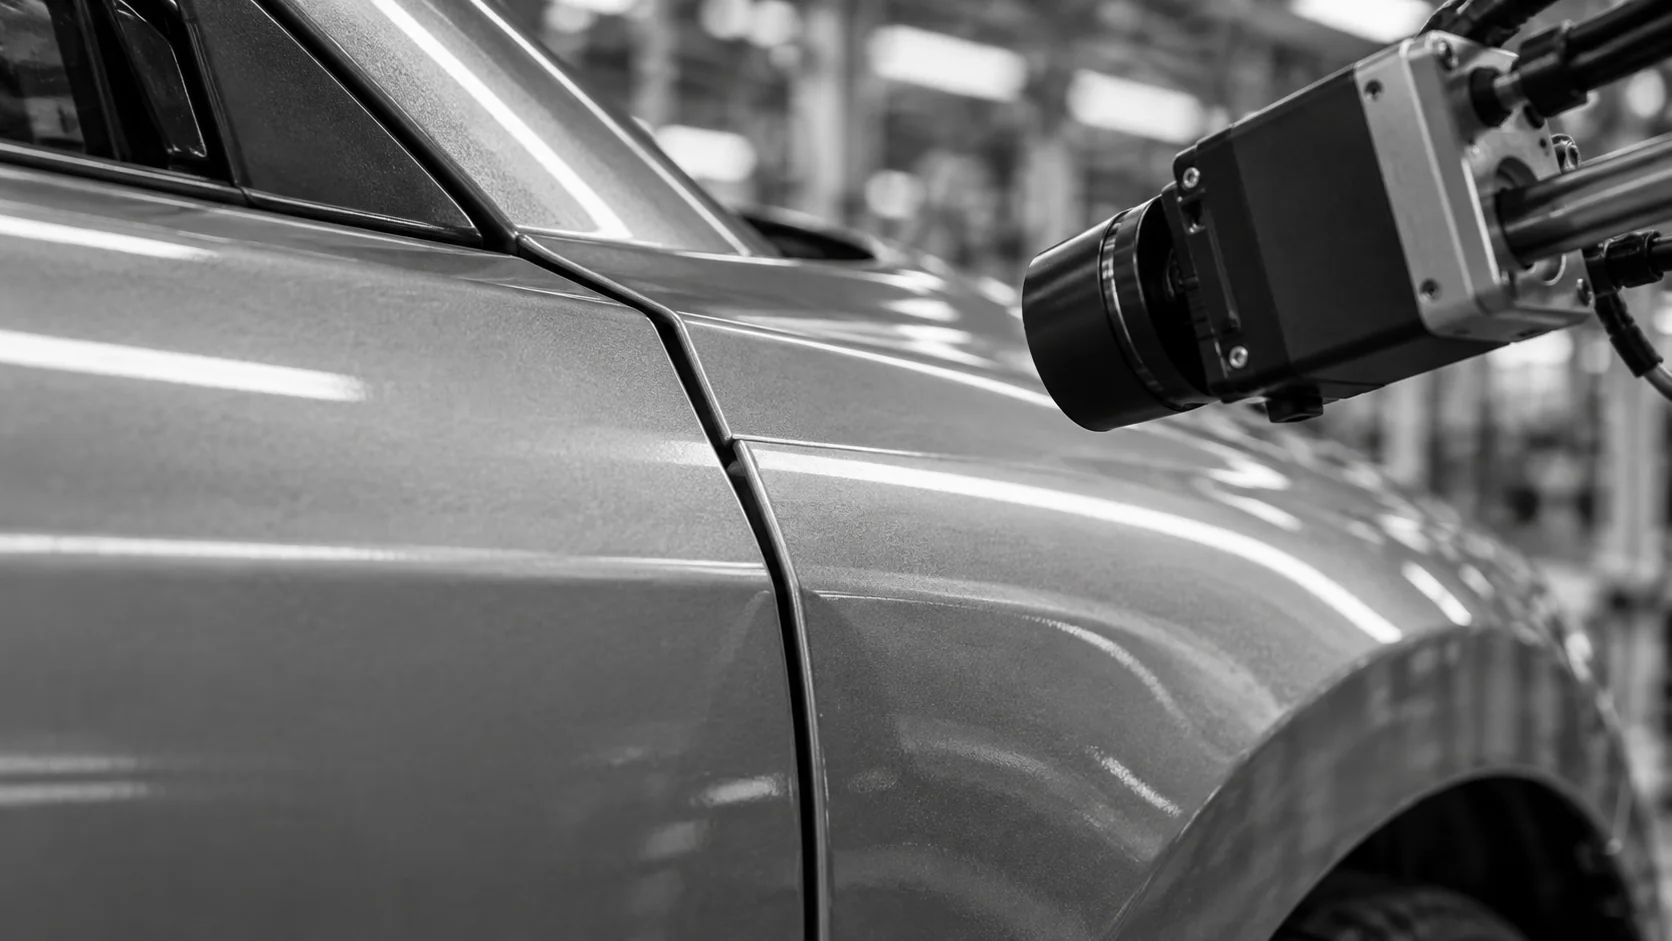
Illustration conceptuelle d'une tête optique faisant face à un jeu entre deux panneaux de véhicule adjacents.

Réinjecter le résultat tant que l'ajustement est peu coûteux

  • Signaler les points hors limites avant que l'assemblage ne passe à la peinture ou à l'ajustement final
  • Indiquer quel point et quel panneau ont échoué, au-delà d'un simple résultat conforme ou non conforme
  • Suivre la tendance de chaque point pour révéler la dérive des montages ou des charnières au fil des équipes
  • Enregistrer chaque profil pour l'audit et l'analyse des causes profondes
Par point
Direction claire pour le réglage
Tendance de décalage
Dérive des montages visible
COMMENT ÇA MARCHE

Du profil 3D à la décision d'ajustement

L'affleurement étant une différence de hauteur, la mesure du jeu et de l'affleurement nécessite des données de profondeur. KOMPASS combine la capture 3D en des points définis, des modèles entraînés sur vos joints et un lien direct avec la réponse de la ligne de production.

Point fort n°1

Définir les points

Chaque joint de chaque modèle se voit attribuer des points fixes et des limites selon vos spécifications d'ajustement. Des caméras fixes ou un capteur monté sur robot les atteignent de manière répétable.

Point fort n°2

Scanner le joint et mesurer

Un profil laser traverse le joint. Le modèle identifie les deux bords et les surfaces, puis calcule la largeur de l'écartement et le décalage d'affleurement à ce point précis.

Point fort n°3

Décider et enregistrer

Les points hors limites sont signalés à la ligne de production avec l'emplacement défaillant. Chaque profil est enregistré pour l'analyse des tendances et les audits.

Entrez en contact avec nous

Envoyez-nous vos spécifications d'ajustement, les joints critiques ainsi que quelques échantillons conformes et non conformes. Nous évaluerons la détection 3D et les positions nécessaires au contrôle.

Contactez-nous

Où placer chaque contrôle d'ajustement

Les jauges manuelles, la métrologie hors ligne et la vision 3D en ligne répondent à des besoins différents. La différence réside dans le nombre de points et d'unités mesurés, ainsi que dans la rapidité avec laquelle la ligne de production est informée.

Besoin de mesure
Contrôle manuel
MMT et systèmes hors ligne
KOMPASS AI
Couverture
Quelques points sur les unités échantillonnées
Détails complets sur les unités échantillonnées
Chaque point défini sur chaque unité produite, dans le cycle validé
Affleurement
Difficile à lire de manière cohérente
Mesuré avec précision, hors ligne
Mesuré à partir du profil de profondeur à chaque point
Retour d'information vers la ligne de production
Lors du prochain audit manuel
Après le rapport d'audit
Résultat ponctuel alors que l'ajustement est peu coûteux
Conformité dès le premier essai
Repose sur la détection tardive des non-conformités
Confirme la conformité après la production
Retient les assemblages non conformes avant la peinture ou l'ajustage final

Foire aux questions

Pourquoi l'affleurement nécessite-t-il des données de profondeur ?

L'écartement est une largeur qu'une caméra 2D peut détecter, tandis que l'affleurement est un décalage de surface entre deux panneaux, soit une différence de hauteur. Sa mesure nécessite un profil 3D à travers le joint. Un profileur laser projette une ligne sur le bord des deux pièces et capture leur forme ; l'écartement et l'affleurement sont donc issus du même scan au même point. Une caméra 2D peut toujours confirmer la largeur de l'écartement lorsque l'affleurement n'est pas spécifié, ce qui permet de simplifier les joints les plus simples.

Sur quels produits cela est-il utilisé ?

La mesure de l'écart et de l'affleurement est surtout connue sur les carrosseries automobiles, de la caisse en blanc jusqu'à l'assemblage final, mais le même contrôle s'applique aux portes d'appareils électroménagers, aux boîtiers, aux boîtiers d'appareils grand public et aux panneaux de machines. Partout où deux pièces visibles se rencontrent et où l'apparence ou l'étanchéité sont importantes, l'ajustement et la finition peuvent être mesurés au lieu d'être jugés à l'œil nu. La conception de la station change avec la taille de la pièce, mais le principe de mesure reste le même.

Comment les points sont-ils choisis ?

Les points de mesure proviennent de votre spécification d'ajustement : les joints visibles par les clients, ceux qui affectent l'étanchéité et ceux qui dérivent le plus. Chaque point possède sa propre valeur nominale d'écart, d'affleurement et ses limites. La station mesure les mêmes points sur chaque unité, de sorte que les résultats peuvent être comparés entre les quarts de travail et les modèles. Des points peuvent être ajoutés ultérieurement à mesure que les priorités de qualité évoluent. Chaque valeur est stockée en fonction de son point, de son modèle et de son heure, ce qui facilite la lecture des tendances.

Qu'en est-il des portes, capots et autres panneaux mobiles ?

Les panneaux ouvrants tels que les portes, les capots, les couvercles et les hayons sont les cibles les plus courantes car les charnières, les gâches et les fixations les déplacent. Les résultats au niveau des points montrent quelle charnière ou quel montage nécessite un ajustement. Les joints et les bandes de garniture près du joint sont inclus dans l'apprentissage afin que la station mesure le bord du panneau, et non le caoutchouc à côté. Cela évite qu'un joint souple ou une bande de garniture ne soit confondu avec un panneau mal aligné.

Pourquoi abandonner les jauges manuelles ?

Une jauge d'épaisseur et une règle donnent des relevés utiles, mais le résultat dépend de l'angle, de la pression et du point exact choisi, et les valeurs sont enregistrées manuellement. L'inspection automatisée de l'écart et de l'affleurement mesure les mêmes points de la même manière à chaque fois, stocke chaque valeur et couvre chaque unité produite au lieu d'un échantillon. Comme chaque relevé est stocké automatiquement, personne n'a besoin de transcrire les valeurs depuis un presse-papiers à la fin du quart de travail.

Un mauvais ajustement peut-il causer plus qu'une simple plainte visuelle ?

Oui. Des écarts irréguliers et des panneaux saillants peuvent laisser passer l'eau et la poussière au-delà des joints et créer des bruits de vent à haute vitesse sur les véhicules. Sur les appareils électroménagers et les boîtiers, ils peuvent affecter l'étanchéité des portes et la protection contre les intrusions. C'est pourquoi l'alignement des panneaux est souvent traité comme un contrôle fonctionnel, avec des limites fixées par l'ingénierie ainsi que par des normes esthétiques. Traiter l'ajustement comme un élément fonctionnel aide également l'ingénierie à convenir de tolérances que la ligne peut réellement respecter.

Les instruments portatifs ont-ils encore un rôle à jouer ?

Oui. Les instruments portatifs restent utiles pour les audits, les zones de réparation et la vérification des nouveaux modèles avant qu'une station ne soit configurée. Une jauge d'écart et d'affleurement aide également à valider le système en ligne lors de la mise en service, en comparant les relevés aux mêmes points. Une fois validée, la station en ligne prend en charge le contrôle systématique de chaque unité produite. Les nouveaux modèles peuvent être mesurés manuellement dans un premier temps, puis ajoutés à la station en ligne une fois leurs points définis.

Que devons-nous envoyer pour planifier le contrôle d'ajustement ?

Envoyez la spécification d'ajustement avec chaque point et limite, les modèles ou variantes, le temps de cycle de la ligne et la manière dont l'assemblage est présenté au poste proposé. Les bons assemblages et les défauts connus nous aident à tester la détection et les positions. Nous recommandons ensuite des capteurs fixes ou montés sur robot, ainsi que le flux de rejet ou de retouche pour la mesure de l'écart et de l'affleurement sur votre ligne. Les assemblages issus de différents quarts de travail aident à montrer l'ampleur de la dérive des montages que la station doit suivre.

CONTACTEZ NOS EXPERTS

Montrez-nous le joint que votre contrôle actuel ignore

Partagez vos spécifications d'ajustement, les joints critiques, vos variantes et votre temps de cycle. Nous cartographierons les points à mesurer et établirons le calendrier et les coûts. La plupart des déploiements KOMPASS sont réalisés en 6 à 8 semaines.

Discutez de votre contrôle d'ajustement
Fermer la vidéo