












MESURE DE LARGEUR

Système de mesure de largeur
pour détecter les profils hors spécifications en ligne

KOMPASS fonctionne comme un système de mesure de largeur en ligne pour les profils droits, coniques et étagés. Des caméras calibrées localisent les deux bords à chaque position définie, comparent chaque largeur avec sa limite et envoient le résultat aux commandes de la ligne avant qu'une pièce non conforme n'atteigne l'assemblage.

Discutez de votre contrôle de largeur

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

La largeur change là où personne ne mesure

Une lecture au pied à coulisse ne capture généralement qu'une seule position sur une pièce. Les sections coniques, les gradins et la dérive de refendage peuvent rendre la largeur non conforme ailleurs sur la même pièce.

Une lecture, une position

Les contrôles manuels mesurent la largeur à un endroit pratique. Une conicité, un gradin ou un renflement local ailleurs sur la pièce ne sont pas mesurés.

Dérive du refendage et du formage

L'usure des couteaux, le décalage de la bande et l'usure des matrices modifient progressivement la largeur. Les contrôles par échantillonnage détectent le changement après que de nombreuses pièces ont déjà été produites.

Les bords sont difficiles à lire

Les bavures, les coins arrondis et les matériaux à faible contraste rendent le bord réel difficile à distinguer. Différents inspecteurs l'évaluent différemment, tout comme une caméra mal éclairée.
La solution

Mesurez la largeur là où le plan l'exige

Notre système d'inspection de produits par IA, KOMPASS™, associe un matériel de vision calibré à des modèles entraînés sur vos bords, afin que le système de mesure de largeur vérifie chaque position définie par votre plan. Chaque largeur est enregistrée en fonction de sa section, avec une image pour vérification.

Mesurez à chaque position importante

  • Définissez des positions de mesure le long des sections droites, coniques et étagées
  • Localisez les deux bords à chaque position, y compris les bords ébavurés ou arrondis
  • Appliquez une limite distincte à chaque section du profil
  • Gérez plusieurs variantes de pièces, chacune avec son propre plan de mesure
Chaque position
Bien plus qu'un simple point de mesure
Par section
Des limites conformes au plan
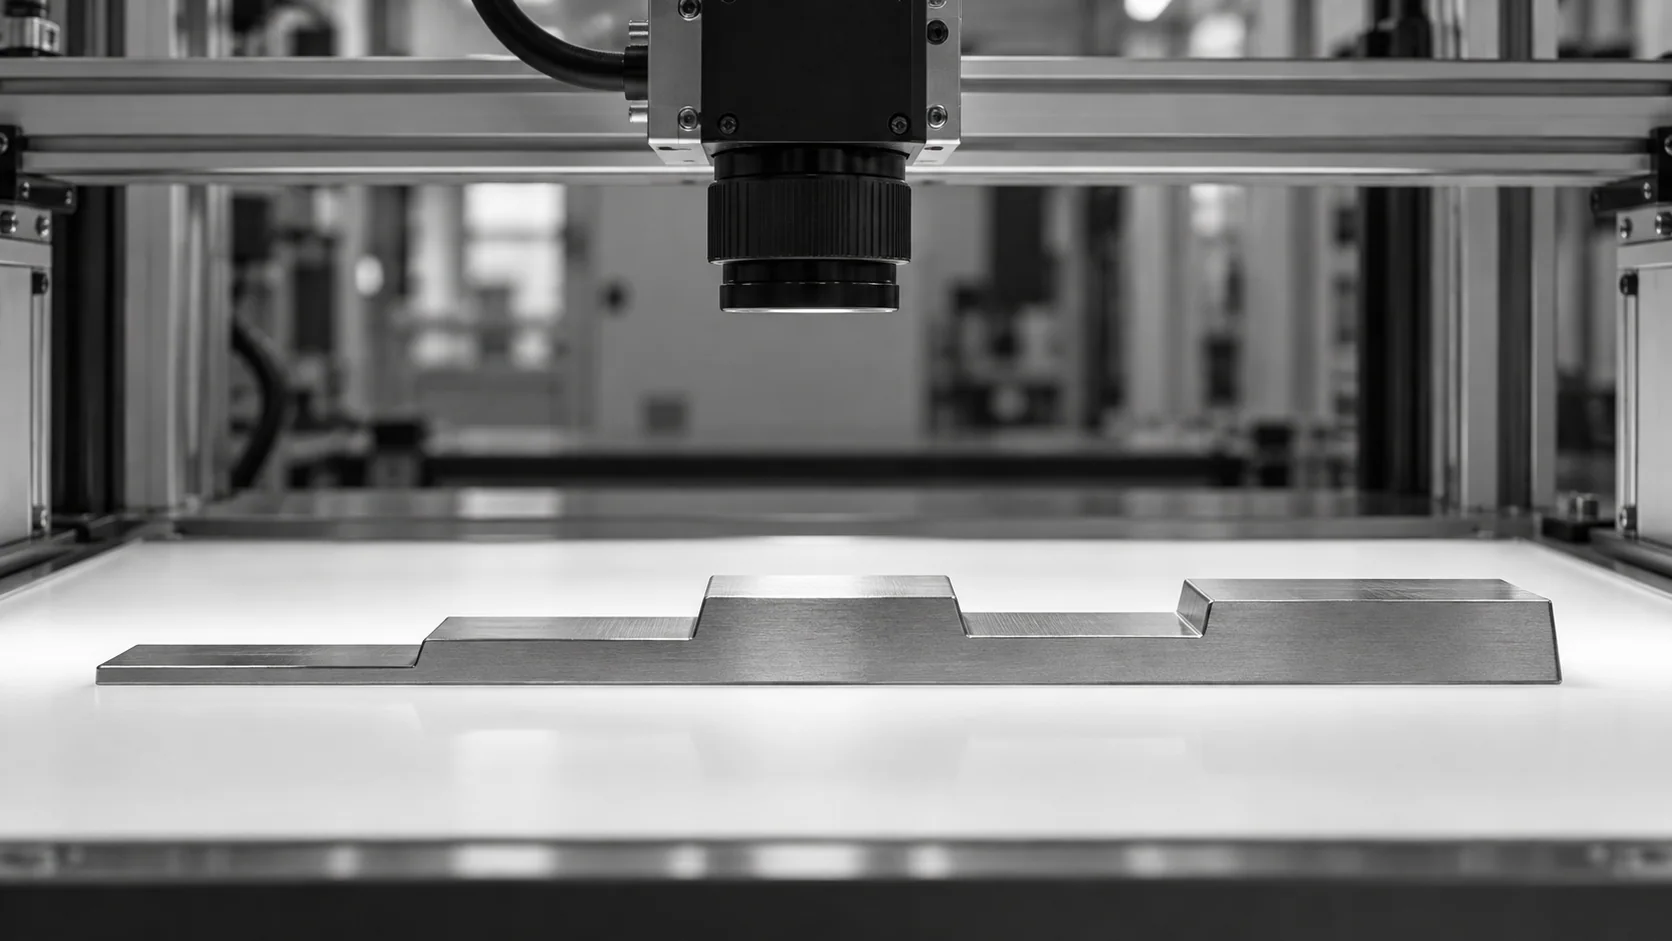
Illustration conceptuelle d'un profilé métallique étagé sous une caméra d'inspection aérienne.

Détectez la dérive avant qu'elle ne devienne un rebut

  • Analysez la tendance de la largeur par position pour révéler les dérives des couteaux, des matrices ou de la bande
  • Envoyez des signaux de réussite, d'échec ou de révision au contrôleur de ligne
  • Stockez chaque mesure avec l'image de la pièce pour une traçabilité complète
  • Alertez l'équipe lorsque les mesures approchent d'une limite
Tendance en direct
Dérive affichée par position
Image et valeur
Preuves pour chaque pièce
COMMENT ÇA MARCHE

De la détection des bords à la décision de largeur

Un système de mesure de largeur fiable commence par une vue qui affiche clairement les deux bords. KOMPASS associe cette vue à des modèles de détection de bords entraînés sur vos pièces et à une liaison directe avec la réponse de la ligne.

Point fort n°1

Afficher clairement les deux bords

Choisissez un rétroéclairage ou un éclairage frontal adapté au matériau et calibrez la vue. Les pièces larges ou longues peuvent nécessiter une caméra à balayage ou plusieurs champs de vision.

Point fort n°2

Mesurer chaque position définie

Le modèle localise les deux bords à chaque position du plan de mesure et calcule la largeur, même lorsque les coins sont arrondis ou présentent des bavures.

Point fort n°3

Décider et enregistrer

Chaque largeur est comparée à la limite de sa section. Les pièces non conformes sont mises de côté ou rejetées, et chaque mesure est enregistrée avec son image pour analyse ultérieure.

Entrez en contact avec nous

Envoyez-nous votre plan, les limites de largeur pour chaque section ainsi que quelques pièces conformes et non conformes. Nous évaluerons l'optique et la gestion des besoins de contrôle.

Contactez-nous

Où s'intègre chaque contrôle de largeur

Les pieds à coulisse, la métrologie hors ligne et la vision en ligne répondent à des besoins différents. La différence réside dans le nombre de positions et de pièces mesurées, ainsi que dans le moment où l'information est transmise à la ligne de production.

Besoin de mesure
Contrôle manuel
MMT et systèmes hors ligne
KOMPASS AI
Couverture
Une ou deux positions sur des pièces échantillonnées
De nombreuses positions sur des pièces échantillonnées
Chaque position définie sur chaque pièce, dans le cycle validé
Sections coniques et étagées
Mesure complète lente
Mesuré minutieusement, hors ligne de production
Chaque section est vérifiée par rapport à sa propre limite
Réaction à la dérive
Détecté lors du contrôle suivant
Détecté au retour des résultats de laboratoire
Visible dans la tendance par position
Conformité dès le premier essai
Dépend du hasard de l'échantillonnage
Confirme la conformité après la production
Retient les pièces hors tolérance avant l'opération suivante

Foire aux questions

Comment la largeur est-elle mesurée à partir d'une image de caméra ?

Un système de mesure de largeur par caméra commence par localiser la position des bords des deux côtés de la pièce en un point défini. L'étalonnage des pixels, effectué à l'aide d'une cible de référence, convertit la distance entre ces bords en millimètres. Les modèles KOMPASS sont entraînés sur vos bords, de sorte que les bavures, les coins arrondis et les marques de surface ne faussent pas la lecture. La largeur calculée est ensuite comparée à la limite définie pour cette section de la pièce. Chaque lecture est enregistrée, permettant à un opérateur de voir exactement où les deux bords ont été détectés.

Le système peut-il gérer des pièces dont la largeur varie sur leur longueur ?

Oui. Un profil conique est mesuré à plusieurs positions, chacune ayant sa propre valeur nominale et sa propre limite, plutôt qu'en une seule lecture à un endroit pratique. Un profil étagé avec des épaulements ou des fentes est traité de la même manière. Le plan de mesure répertorie chaque position issue du dessin, et la station indique quelle section a échoué. Cela rend le résultat utile pour ajuster l'outil qui a produit la pièce, et pas seulement pour rejeter celle-ci.

Quand faut-il utiliser le rétroéclairage ?

Le rétroéclairage, ou lumière transmise, offre les bords les plus nets sur les pièces opaques car la pièce devient une silhouette sombre sur un fond lumineux. C'est le choix habituel pour la mesure bord à bord des pièces embouties, des flans découpés et des profilés. Les optiques télécentriques sont utiles lorsque la hauteur de la pièce varie ou que les pièces sont situées à des distances légèrement différentes de la caméra. Les matériaux transparents ou très fins peuvent nécessiter un éclairage frontal ou une autre technique après essai.

Qu'en est-il des bandes longues ou continues ?

Pour les bandes coupées, les rubans ou les profilés extrudés, la mesure de largeur de bande peut s'effectuer au passage du matériau devant la caméra. Une caméra à balayage linéaire construit l'image ligne par ligne à mesure que le matériau se déplace, ce qui convient aux pièces longues ou larges. La vue doit maintenir le matériau à une hauteur stable, car les variations de hauteur modifient la largeur apparente. Un guidage des bords ou un rouleau de support au point de mesure résout généralement ce problème. Pour les pièces coupées individuellement, la même vue peut également confirmer que chaque pièce a été coupée d'équerre.

Pourquoi mesurer la largeur sans toucher la pièce ?

La mesure de largeur sans contact ne touche jamais la pièce ; ainsi, les matériaux souples, revêtus, chauds ou fragiles ne sont ni marqués ni déformés. Elle élimine également la variation liée à la force avec laquelle un inspecteur serre un pied à coulisse. Comme rien n'a besoin d'être bridé, chaque pièce peut être mesurée à la vitesse de la ligne, à condition que l'exposition, le déclenchement et l'espacement des pièces soient conçus en fonction du convoyeur.

Comment prouver que les mesures sont fiables ?

Validez la station installée par une étude de répétabilité et de reproductibilité sur des pièces couvrant toute la plage de tolérance, y compris les pièces situées juste à l'intérieur et juste à l'extérieur de chaque limite. Comparez les résultats avec votre jauge de référence. Si la variation de la station utilise une trop grande partie de la plage, changez l'objectif, la résolution ou la présentation de la pièce avant d'activer le rejet automatique. Répétez le contrôle après toute modification de l'optique ou des fixations.

Un système de mesure de largeur peut-il contrôler plusieurs variantes ?

Oui, si les variantes peuvent être présentées dans la même vue. Chaque variante dispose de son propre plan de mesure avec des positions et des limites, sélectionné par recette, code-barres ou signal provenant de la ligne. Les changements de série chargent alors automatiquement le bon plan. Des tailles de pièces très différentes peuvent nécessiter un second champ de vision ou un objectif différent, ce qui est évalué lors de la phase de définition plutôt qu'après l'installation. Les changements de recette sont enregistrés, de sorte que chaque résultat peut être retracé jusqu'au plan qui l'a produit.

Que devons-nous envoyer pour commencer ?

Envoyez le plan avec chaque position et limite de largeur, les variantes, la vitesse de ligne et une description de la manière dont les pièces arrivent au poste. Quelques bonnes pièces ainsi que des pièces connues comme étant trop étroites ou trop larges nous permettent de tester rapidement l'éclairage et l'optique. Nous recommanderons ensuite la disposition des caméras, le plan de mesure et le point de rejet pour un système de mesure de largeur sur votre ligne.

CONTACTEZ NOS EXPERTS

Montrez-nous la largeur que votre contrôle actuel ne détecte pas

Partagez votre plan, les limites de section, les variantes de pièces et la vitesse de ligne. Nous évaluerons chaque position que la station doit mesurer, puis nous établirons avec vous le calendrier et les coûts. La plupart des projets KOMPASS sont opérationnels en 6 à 8 semaines.

Discutez de votre contrôle de largeur
Fermer la vidéo