












MESURE DE HAUTEUR ET D'ÉPAISSEUR

Mesure d'épaisseur sans contact
pour détecter les pièces à hauteur incorrecte

KOMPASS intègre la mesure d'épaisseur sans contact et l'inspection de hauteur directement dans la ligne de production, là où un pied à coulisse ne peut pas accéder. La vision 3D génère une carte de hauteur de chaque pièce, compare les hauteurs, les gradins et l'épaisseur avec vos limites, et signale la ligne avant qu'une pièce non conforme ne soit assemblée.

Discutez de votre contrôle de hauteur

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

La hauteur est la dimension qu'une image plate ne peut pas voir

De nombreux contrôles de hauteur et d'épaisseur sont encore effectués avec un pied à coulisse ou un comparateur après que la pièce a quitté la machine. Une caméra standard voit la longueur et la largeur, mais la hauteur nécessite une perspective différente.

Les contrôles en cours de production interrompent la ligne

Mesurer l'épaisseur à la main implique souvent de retirer des pièces ou d'arrêter une machine. Par conséquent, le contrôle est effectué moins souvent que ce que le processus exige.

Les gradins et les empilements sont invisibles en 2D

Une cale manquante, un insert surélevé ou un empilement auquel il manque une couche peuvent sembler corrects vus d'en haut. La différence réside dans la hauteur, pas dans le contour.

Les jauges de contact marquent les pièces souples

La mousse, le caoutchouc, les pièces revêtues et moulées se compriment ou se rayent sous une jauge. La lecture varie en fonction de la pression exercée.
La solution

Mesurez la hauteur et l'épaisseur sans interrompre la production

Notre système d'inspection de produits par IA, KOMPASS™, associe des capteurs de profil 3D à des modèles entraînés pour la mesure d'épaisseur sans contact des hauteurs, des gradins et des matériaux sur chaque pièce. Les résultats sont transmis aux commandes de ligne avec une image de hauteur enregistrée.

Transformez chaque pièce en une carte de hauteur

  • Scannez la pièce avec un capteur de profil laser ou une caméra 3D lors de son passage
  • Mesurez les hauteurs par rapport à une face de référence ou une surface de référence
  • Vérifiez les hauteurs de gradins, d'inserts et d'empilements en un seul passage
  • Utilisez deux capteurs opposés lorsque vous avez besoin de la véritable épaisseur du matériau
Chaque pièce
Mesuré en cours de production
Carte de hauteur
Bien plus qu'un simple contour
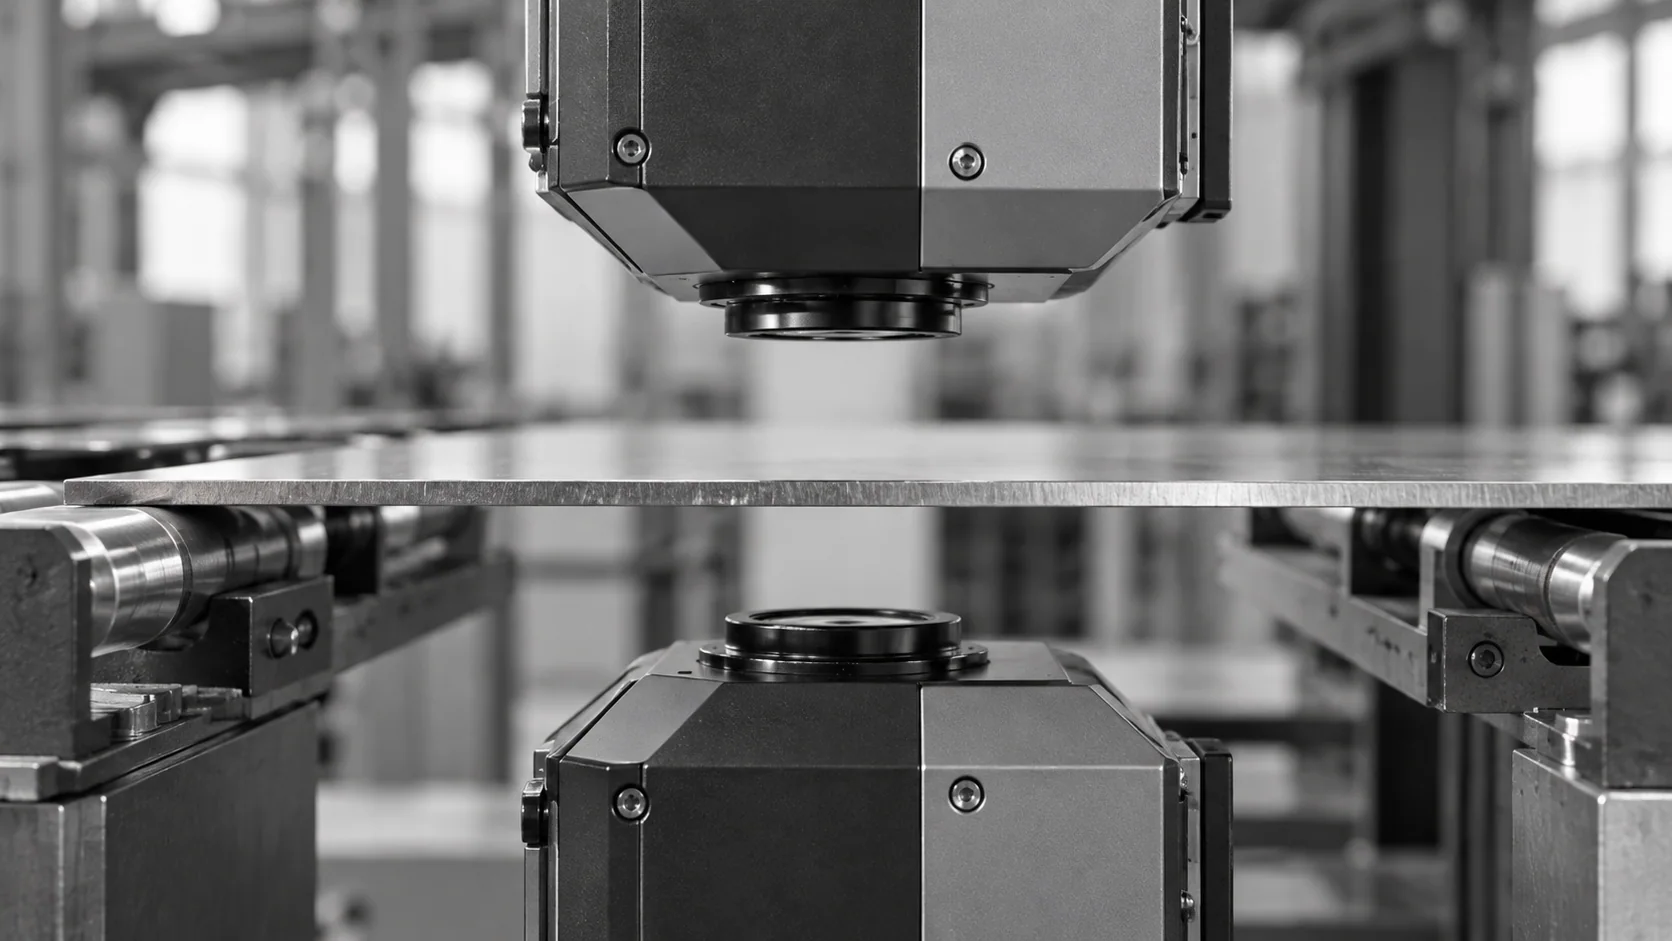
Illustration conceptuelle d'une feuille supportée entre deux têtes d'inspection optique opposées.

Distinguer les erreurs de hauteur réelles des effets de surface

  • Entraînez le système sur des surfaces brillantes, sombres et texturées issues de votre propre production
  • Ignorez les étiquettes, les impressions et les changements de couleur qui n'altèrent pas la hauteur
  • Envoyez les résultats de conformité, de non-conformité ou de contrôle à l'automate (PLC) ou au mécanisme de rejet
  • Enregistrez chaque mesure de hauteur avec son image pour analyser les tendances
La forme, pas la teinte
La couleur ne modifie pas le résultat
Image et valeur
Des preuves pour chaque décision
COMMENT ÇA MARCHE

De la carte de hauteur à la décision d'épaisseur

La mesure d'épaisseur sans contact nécessite des données de profondeur, et pas seulement une image. KOMPASS combine une capture 3D adaptée à votre surface, une mesure à partir d'une référence définie et un lien direct avec la réponse de la ligne de production.

Point fort n°1

Capturer la profondeur sur une pièce en mouvement

Un capteur de profil laser ou une caméra 3D scanne la pièce lors de son passage. Les surfaces brillantes ou sombres sont testées en priorité car elles influencent le choix du capteur.

Point fort n°2

Mesurer à partir de la bonne référence

Les hauteurs sont calculées à partir d'une face de référence ou d'une surface de référence définie sur votre plan. Deux capteurs opposés sont utilisés lorsqu'une épaisseur réelle est requise.

Point fort n°3

Décider, rejeter et enregistrer

Chaque valeur est comparée à sa limite. Les pièces non conformes sont mises de côté ou rejetées, et chaque mesure est enregistrée avec son image de hauteur.

Entrez en contact avec nous

Envoyez-nous votre plan, les limites de hauteur et d'épaisseur, ainsi que quelques pièces conformes et non conformes. Nous évaluerons la détection 3D et la manipulation nécessaires pour le contrôle.

Contactez-nous

Où s'intègre chaque contrôle de hauteur

Les jauges de contact, la métrologie hors ligne et la vision 3D en ligne ont chacune leur rôle. La différence réside dans la fréquence de mesure de la hauteur et dans le fait que la pièce soit touchée ou non.

Besoin de mesure
Contrôle manuel
MMT et systèmes hors ligne
KOMPASS AI
Couverture
Échantillonnage de pièces, souvent avec une pause
Échantillonnage de pièces, hors ligne de production
Chaque pièce, dans le respect du cycle validé
Pièces souples ou revêtues
La pression de la jauge peut modifier la lecture
Généralement sans contact, hors ligne
Sans contact sur la pièce en mouvement
Paliers, inserts et empilements
Une caractéristique à la fois
Détail complet, lentement
Plusieurs hauteurs à partir d'un seul balayage
Conformité dès le premier essai
Repose sur la détection des erreurs lors du contrôle suivant
Confirme la conformité après la production
Retient les pièces dont la hauteur est incorrecte avant l'assemblage

Foire aux questions

Comment une caméra mesure-t-elle la hauteur ?

La plupart des inspections de hauteur en ligne utilisent la triangulation laser. Une ligne laser est projetée sur la pièce et une caméra l'observe sous un angle, de sorte que la ligne se déplace à mesure que la surface monte ou descend. Chaque ligne de balayage devient un profil, et les profils se combinent pour former une carte de hauteur de la pièce entière. KOMPASS mesure ensuite les caractéristiques que vous spécifiez et les compare à leurs limites. L'image de hauteur est enregistrée avec chaque résultat, afin qu'un examinateur puisse voir pourquoi une pièce a été rejetée.

Est-ce la même chose qu'un capteur de profil ?

Un profilomètre laser est le capteur qui capture le profil. Seul, il fournit des données de hauteur. KOMPASS ajoute la couche d'inspection qui le transforme en un système de mesure d'épaisseur : localisation des caractéristiques appropriées sur des pièces variables, application de limites par variante, gestion des effets de surface et connexion de la décision à la ligne de production. Certaines applications utilisent plutôt une caméra 3D à lumière structurée, qui capture la zone complète en une seule prise au lieu de scanner ligne par ligne. Le choix entre le balayage et la capture de zone dépend de la taille de la pièce, du mouvement et du temps de cycle.

Comment mesure-t-on l'épaisseur réelle ?

La mesure d'épaisseur sans contact à partir d'un seul côté ne fonctionne que lorsque la pièce repose sur une surface connue. Lorsque la face inférieure varie, une configuration à double capteur place un capteur au-dessus et un autre en dessous de la pièce. L'épaisseur est la distance entre les deux capteurs moins les deux jeux mesurés. Cela convient aux feuilles, joints, coussinets et plaques. L'étalonnage avec une pièce de référence d'épaisseur connue permet de maintenir l'alignement des deux capteurs dans le temps.

Peut-on vérifier les marches, les inserts et les pièces empilées ?

Oui. Une hauteur de marche est mesurée comme la différence entre deux surfaces dans le même balayage ; ainsi, les épaulements, les inserts surélevés, les goupilles enfoncées et les caractéristiques en creux peuvent être vérifiés simultanément. La hauteur d'empilement fonctionne de la même manière pour les piles de rondelles, de laminations ou de paquets, où une couche manquante apparaît comme une erreur de hauteur, même si le contour semble complet vu du dessus.

À partir de quoi les hauteurs sont-elles mesurées ?

Chaque hauteur est mesurée à partir d'un plan de référence, généralement une face de référence sur la pièce, le convoyeur ou la surface du montage sur lequel elle repose. Choisir la bonne référence est plus important que la résolution du capteur, car une pièce inclinée ou soulevée fausse toutes les lectures. Le poste peut s'adapter à la référence provenant de la pièce elle-même, ce qui réduit la sensibilité à la manière dont la pièce est positionnée sur le convoyeur. Pour les pièces qui basculent ou s'inclinent, un simple guide au point de mesure élimine souvent la majeure partie de la variation.

Les pièces brillantes ou sombres posent-elles problème ?

C'est possible. La réflectivité de la surface affecte la quantité de lumière laser renvoyée au capteur. Le métal poli peut créer des réflexions parasites, tandis que le caoutchouc noir renvoie très peu de lumière. Le choix du capteur, la couleur du laser, l'exposition et l'angle sont ajustés en fonction de vos matériaux lors de l'essai. Comme la mesure est basée sur la forme, les étiquettes imprimées et les changements de couleur qui n'altèrent pas la hauteur sont ignorés.

Pourquoi remplacer une jauge manuelle sur la ligne ?

Une jauge d'épaisseur ou un comparateur à cadran donne une bonne lecture sur les pièces contrôlées manuellement. La mesure d'épaisseur sans contact sur la ligne vérifie chaque pièce, sans pression sur les matériaux souples ou revêtus et sans arrêter la machine. La jauge manuelle reste utile pour les audits et pour valider le poste en ligne par rapport à une référence connue lors de la mise en service. Elle confirme également que les lectures en ligne concordent avec la méthode sur laquelle vos audits s'appuient déjà.

Que devons-nous envoyer pour planifier les contrôles de hauteur ?

Envoyez le plan avec chaque limite de hauteur et d'épaisseur, les matériaux, la vitesse de la ligne et la manière dont les pièces sont présentées. Des pièces conformes ainsi que des exemples connus de couches hautes, basses ou manquantes nous aident à tester les capteurs. Si les caractéristiques de contour sont également importantes, nous évaluons si l'inspection par vision 3D et une caméra 2D doivent partager le poste. Nous recommandons ensuite la détection, la référence et le point de rejet pour la mesure d'épaisseur sans contact sur votre ligne. Un court essai sur vos propres pièces permet de définir le choix du capteur avant toute commande de matériel.

CONTACTEZ NOS EXPERTS

Montrez-nous la hauteur que votre contrôle actuel ne détecte pas

Partagez votre plan, vos limites de hauteur et d'épaisseur, les matériaux et la vitesse de la ligne. Nous confirmerons la détection 3D nécessaire pour vos pièces et discuterons des coûts et des délais. Un déploiement KOMPASS typique prend de 6 à 8 semaines.

Discutez de votre contrôle de hauteur
Fermer la vidéo