












MESURE DE LONGUEUR

Système de mesure de longueur
pour détecter les pièces non conformes en ligne

KOMPASS intègre un système de mesure de longueur directement sur votre ligne de production. Des caméras étalonnées détectent les deux extrémités de chaque pièce, comparent la longueur mesurée avec vos tolérances de plan et transmettent le résultat aux commandes de la ligne, permettant ainsi d'écarter les pièces trop courtes ou trop longues avant l'assemblage ou le conditionnement.

Discutez de votre contrôle de longueur

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Un contrôle par échantillonnage ne reflète pas la réalité de la production

La longueur des pièces coupées, formées ou extrudées dérive à mesure que les lames s'usent, que le matériau s'étire ou qu'une butée se déplace. Une mesure effectuée une fois par poste ne décrit que cette pièce précise, et non les centaines produites par la suite.

La dérive commence entre deux contrôles

Une fraise usée ou une avance qui glisse modifie progressivement la longueur. Les pièces produites entre deux échantillons conformes peuvent tout de même se situer hors tolérance.

Le contrôle manuel varie selon l'opérateur

Les pieds à coulisse et les mètres rubans dépendent de la manière dont l'inspecteur positionne les mâchoires et dont la pièce est tenue. Deux personnes peuvent lire une mesure différente sur la même pièce.

Une longueur incorrecte découverte lors de l'assemblage

Un tube, une tige ou un profilé trop court n'est souvent détecté que lorsqu'il ne s'assemble pas avec la pièce suivante. À ce stade, un lot entier peut déjà avoir été coupé, emballé ou expédié.
La solution

Mesurez la longueur de chaque pièce avant qu'elle ne poursuive son chemin

Notre système d'inspection de produits par IA, KOMPASS™, fonctionne comme un système de mesure de longueur en ligne : du matériel de vision calibré et des modèles entraînés localisent les extrémités des pièces de manière fiable et mesurent la longueur par rapport à votre plan. Le résultat est transmis aux commandes de ligne et stocké avec une image de la pièce.

Trouvez les extrémités réelles, même sur des bords imparfaits

  • Éclairez la pièce de manière à ce que les deux extrémités se détachent du fond et du montage
  • Entraînez le système sur les bavures, les chanfreins, les faces coupées et les finitions normales de votre propre ligne
  • Mesurez le long de l'axe de la pièce, et pas seulement à travers le cadre de l'image
  • Appliquez des limites distinctes pour chaque référence ou variante de pièce
Chaque pièce
Mesuré, pas échantillonné
Votre plan
Limites appliquées par variante
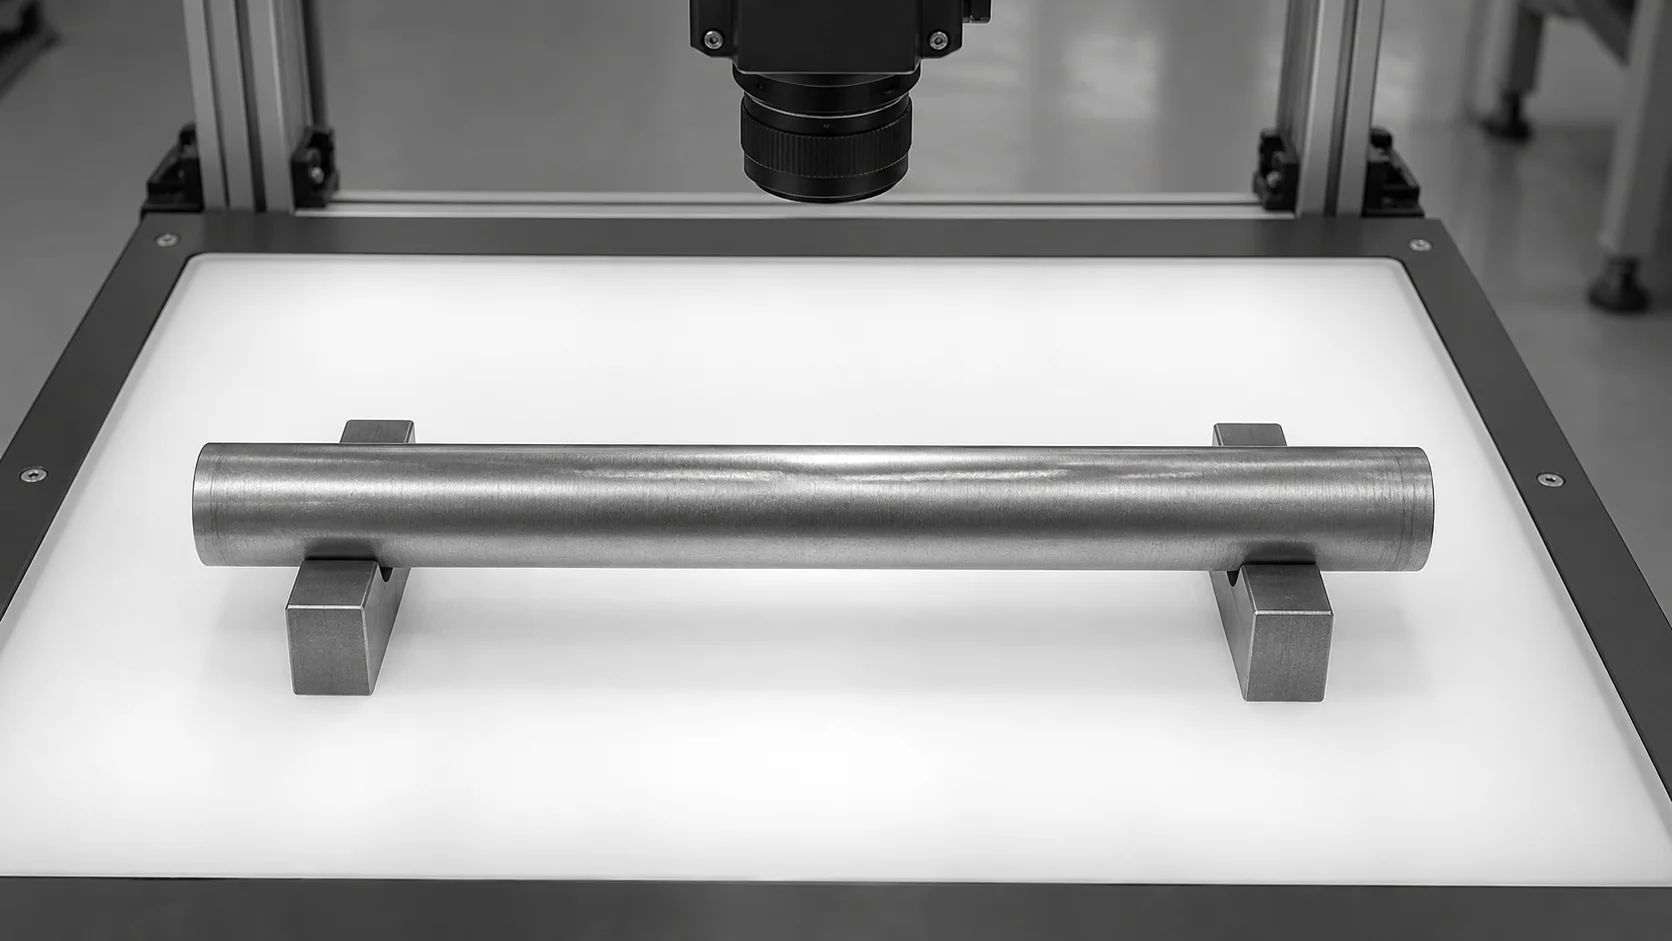
Illustration conceptuelle d'une tige métallique droite dont les deux extrémités sont visibles sur un banc d'inspection rétroéclairé.

Transformez chaque mesure en décision de ligne

  • Envoyez des signaux de réussite, d'échec ou de révision à l'automate (PLC) ou au mécanisme de rejet
  • Enregistrez chaque longueur mesurée avec l'image de la pièce et un horodatage
  • Affichez les tendances de longueur pour visualiser la dérive avant que les pièces ne dépassent les tolérances
  • Signaler une série de pièces proches des limites pour un ajustement de l'outil ou un arrêt de production
Tendance en direct
Dérive visible avant les rebuts
Image et valeur
Preuve pour chaque mesure
COMMENT ÇA MARCHE

De l'image calibrée à la décision de longueur

Un système de mesure de longueur dépend autant de la configuration de la caméra que du logiciel. KOMPASS associe une vue fixe calibrée, une détection des extrémités entraînée sur vos pièces et un lien direct avec la réponse de la ligne.

Point fort n°1

Fixer la vue et la calibrer

Installez la caméra et l'éclairage pour couvrir toute la longueur de la pièce, puis calibrez les pixels en millimètres à l'aide d'une cible de référence. Les pièces longues peuvent nécessiter deux caméras ou une vue mobile.

Point fort n°2

Localiser les deux extrémités et mesurer

Le modèle identifie chaque face d'extrémité malgré les bavures, les chanfreins ou une coupe irrégulière. La longueur est calculée le long de l'axe de la pièce et comparée aux limites définies pour cette variante.

Point fort n°3

Agir sur le résultat et conserver l'historique

Les pièces conformes poursuivent leur cycle. Les pièces non conformes sont rejetées ou mises de côté, et chaque mesure est enregistrée avec son image pour assurer la traçabilité et surveiller les dérives.

Entrez en contact avec nous

Envoyez-nous votre plan, la tolérance de longueur ainsi que quelques pièces conformes et non conformes. Nous évaluerons la caméra, l'optique et la manipulation nécessaires au contrôle.

Contactez-nous

Où intégrer chaque contrôle de longueur

Les jauges manuelles, la métrologie hors ligne et les systèmes de mesure de longueur en ligne ont chacun leur utilité. La différence réside dans le nombre de pièces mesurées et la rapidité avec laquelle le résultat est transmis à la ligne de production.

Besoin de mesure
Contrôle manuel
MMT et systèmes hors ligne
KOMPASS AI
Couverture
Échantillonnage des pièces, selon le temps disponible
Échantillonnage de pièces, hors ligne de production
Chaque pièce, dans le cycle validé de la station
Répétabilité
Dépend de l'inspecteur et de l'instrument de mesure
Élevée, dans une salle contrôlée
Vue fixe et étalonnée avec la même méthode à chaque fois
Réaction à la dérive
Découvert lors du prochain contrôle manuel
Découvert au retour des résultats de laboratoire
Visible dans la tendance de longueur en temps réel
Conformité dès le premier essai
Repose sur la détection fortuite des dérives
Confirme la conformité après coup
Retient les pièces dont la longueur est incorrecte avant l'opération suivante

Foire aux questions

Comment fonctionne le contrôle de longueur par caméra ?

Un système de mesure de longueur basé sur la vision utilise une caméra fixe, un éclairage contrôlé et une cible d'étalonnage pour convertir les pixels en millimètres. La détection des bords, appuyée par un modèle entraîné sur vos pièces, localise chaque extrémité, même lorsque la coupe est irrégulière. Le logiciel mesure la distance le long de l'axe de la pièce et la compare aux limites définies pour cette référence. Le résultat peut déclencher un rejet, une mise en attente ou une entrée dans le journal.

Quelles pièces conviennent à ce type de mesure ?

Les tubes, tiges, profilés, ressorts, fixations, bandes découpées et pièces moulées sont des candidats courants. La mesure de longueur sans contact convient aux pièces souples, chaudes, revêtues ou fragiles qu'un calibre pourrait marquer ou déformer. Elle est également adaptée aux lignes où les pièces se déplacent trop rapidement pour des contrôles manuels. Les pièces très longues peuvent nécessiter deux caméras, une à chaque extrémité, ou une vue qui suit la pièce. Les pièces transparentes ou hautement réfléchissantes nécessitent des essais d'éclairage préalables.

Pourquoi le rétroéclairage est-il si souvent utilisé ?

Placer la lumière derrière la pièce crée une silhouette en contre-jour avec des extrémités nettes et contrastées. Cela rend la position finale beaucoup moins sensible à la couleur de la surface, aux impressions ou aux marques d'usinage. Lorsque la hauteur de la pièce varie ou qu'elle ne peut pas reposer à plat, un rétroéclairage collimaté avec des optiques adaptées maintient la netteté des bords sur toute la distance de travail. L'éclairage frontal peut fonctionner, mais il nécessite généralement davantage d'exemples d'apprentissage pour gérer les reflets et les chanfreins aux extrémités.

Comment valider la station avant de lui faire confiance ?

Réalisez une étude de capabilité (R&R) sur le poste installé en utilisant des pièces qui couvrent votre tolérance de plan. Comparez les résultats avec votre jauge de référence et vérifiez la répétabilité selon les équipes, les opérateurs et les positions des pièces. En règle générale, l'incertitude de mesure ne devrait représenter qu'une petite fraction de la plage de tolérance. Si elle en utilise davantage, modifiez l'optique, la résolution ou la présentation des pièces avant que le poste ne prenne des décisions automatiques d'acceptation ou de rejet.

Le système peut-il suivre la cadence d'un convoyeur en mouvement ?

C'est possible, lorsque l'exposition, l'éclairage et l'espacement des pièces sont conçus pour la ligne. La mesure de longueur par caméra sur un convoyeur en mouvement nécessite une exposition courte pour éviter le flou et un déclencheur qui capture chaque pièce dans la même position. Le traitement et le rejet doivent également s'inscrire dans l'intervalle entre les pièces. La faisabilité doit être confirmée par rapport au cycle complet du poste, et non uniquement par rapport à la rapidité avec laquelle le modèle renvoie un résultat.

Que deviennent les pièces qui échouent au contrôle ?

Le poste signale la réponse configurée, telle qu'un soufflage d'air, un déviateur, un bac de rejet ou un arrêt de ligne. Au cours des premières semaines, les pièces hors tolérance peuvent être mises de côté pour examen au lieu d'être mises au rebut automatiquement. Chaque décision est enregistrée avec la valeur mesurée et l'image de la pièce. Cet historique aide les équipes qualité à confirmer que les rejets étaient justifiés et à identifier le moment où un processus a commencé à dériver vers sa limite.

Comment cela s'intègre-t-il dans notre plan qualité global ?

La longueur est souvent la première dimension qu'il est intéressant de mesurer en ligne, car elle dérive avec l'usure des outils et est simple à vérifier. Un système de mesure par vision sur la ligne couvre chaque pièce, tandis que votre inspection dimensionnelle existante conserve l'approbation du premier article et les audits périodiques. De nombreuses usines ajoutent ultérieurement des contrôles de largeur, de diamètre ou de perçage au même poste, à condition que le champ de vision de la caméra couvre déjà ces caractéristiques et que l'optique soit adaptée.

De quoi avez-vous besoin de notre part pour définir le périmètre du poste pour vos pièces ?

Partagez le plan avec ses limites de longueur, les variantes de pièces, la vitesse de ligne et la manière dont les pièces sont présentées au poste proposé. Un petit échantillon de pièces conformes, ainsi que des pièces trop courtes et trop longues, nous aide à tester l'optique. Nous demandons également où une pièce rejetée peut être physiquement évacuée. Avec ces éléments, nous pouvons recommander la configuration des caméras, l'éclairage et la manipulation pour votre système de mesure de longueur, et planifier la validation.

CONTACTEZ NOS EXPERTS

Montrez-nous la longueur que votre contrôle actuel ne détecte pas

Partagez votre plan, vos tolérances de longueur, les variantes de pièces et la vitesse de ligne. Nous confirmerons les besoins de votre système de mesure de longueur à votre poste de contrôle, puis nous vous présenterons le calendrier et les coûts. Le déploiement d'une solution KOMPASS prend généralement de 6 à 8 semaines.

Discutez de votre contrôle de longueur
Fermer la vidéo