MESURE DU DIAMÈTRE INTÉRIEUR ET EXTÉRIEUR

Mesure du diamètre extérieur et contrôle des alésages
pour détecter les pièces aux dimensions incorrectes

KOMPASS permet de mesurer le diamètre extérieur et de contrôler les alésages de chaque pièce ronde lors de son passage au poste de contrôle. Des caméras calibrées capturent chaque bord sur toute la circonférence, ajustent le diamètre et le comparent à vos limites, afin que les pièces trop grandes, trop petites ou ovales soient retenues avant l'assemblage.

Discutez de votre contrôle de diamètre

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Une seule lecture au pied à coulisse ne peut pas décrire un cercle

Un diamètre vérifié sous un angle peut être conforme alors que la pièce est ovale, ou que l'alésage présente une bavure à son entrée. Les pièces rondes nécessitent de nombreuses lectures de bord, et non une seule mesure.

Le défaut de circularité se cache entre les mesures

Une bague ou un arbre peut présenter des mesures correctes sur un axe et échouer sur un autre. Une seule lecture au pied à coulisse passe rarement inaperçue.

Les alésages sont lents à mesurer

Les tampons et les jauges d'alésage fonctionnent, mais chaque vérification prend du temps et nécessite une manipulation. L'échantillonnage devient la seule option pratique sur les lignes à forte cadence.

Une taille incorrecte découverte lors de l'assemblage

Un alésage trop petit ou un arbre trop grand est souvent découvert au moment de l'assemblage des pièces. À ce stade, le reste du lot est déjà en aval.
La solution

Mesurez chaque diamètre sur toute la circonférence

Notre système d'inspection de produits par IA, KOMPASS™, associe du matériel de vision calibré à des modèles entraînés pour la mesure du diamètre extérieur et le contrôle des alésages autour de chaque élément circulaire. Le résultat est transmis aux commandes de ligne avec une image de la pièce.

Ajuster le diamètre à partir de l'ensemble du bord

  • Capturez les bords extérieurs et intérieurs en une seule vue lorsque la pièce le permet
  • Ajustez un cercle sur l'ensemble du bord plutôt que de vous fier à une seule corde
  • Signalez le défaut de circularité en plus du diamètre lorsque le plan l'exige
  • Entraînez le système sur les chanfreins, les bavures et l'état de surface de vos propres pièces
Circonférence complète
Pas un seul axe de pied à coulisse
Extérieur et alésage
Mesuré en un seul passage
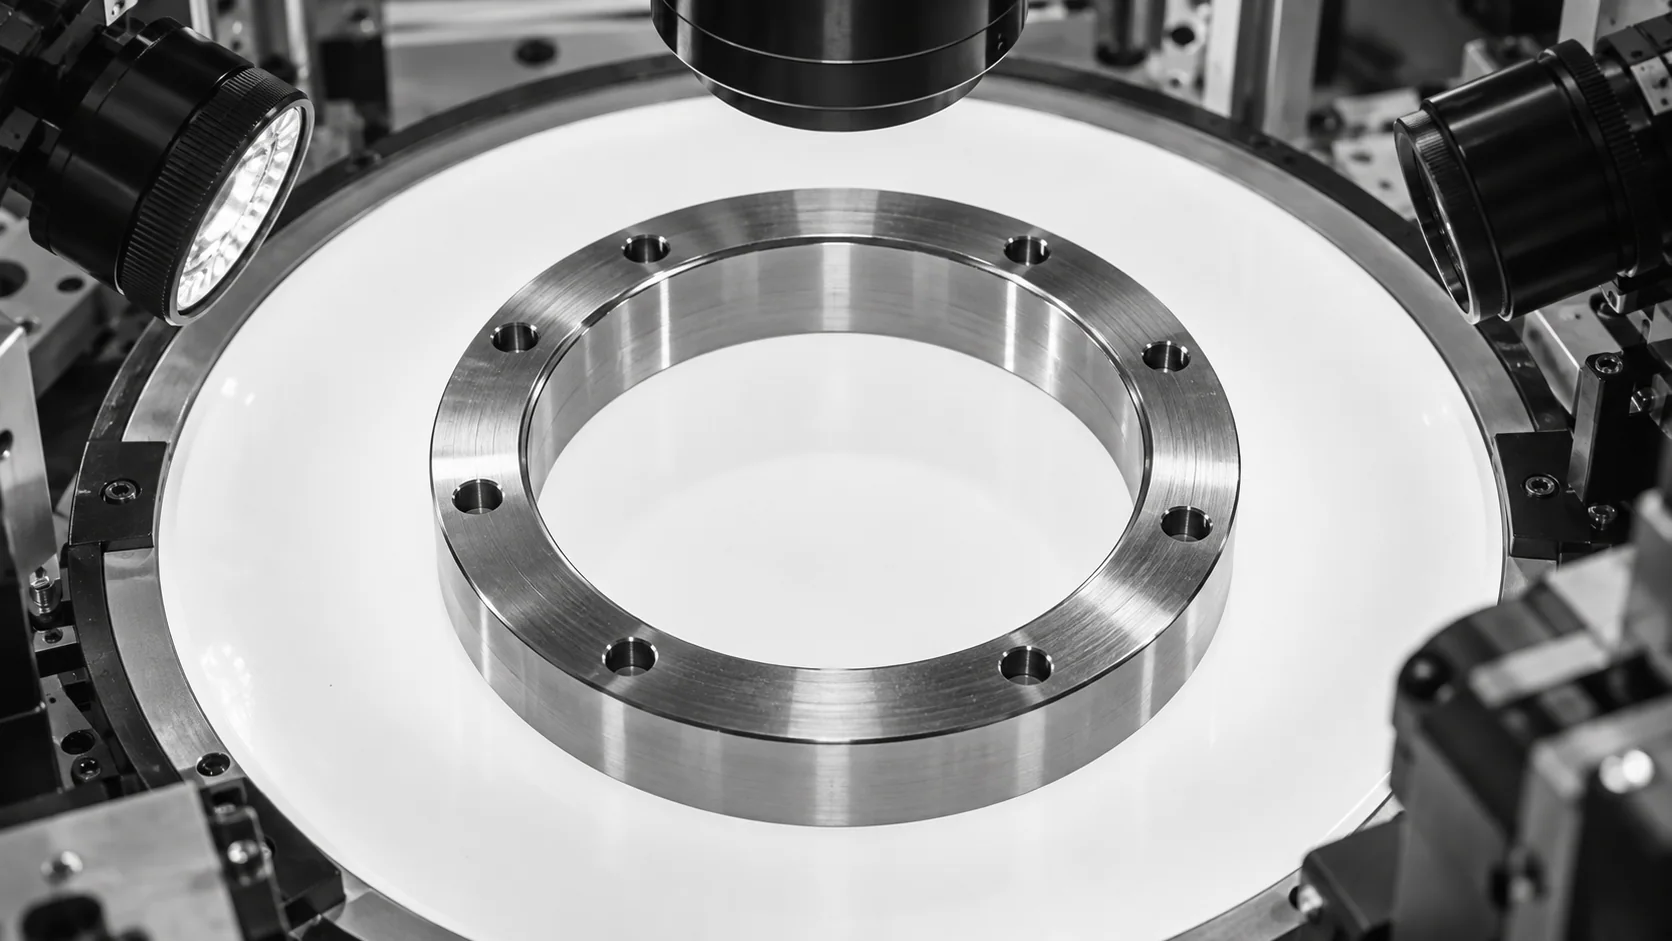
Illustration conceptuelle d'une bague usinée avec ses bords intérieur et extérieur visibles sur une platine d'inspection.
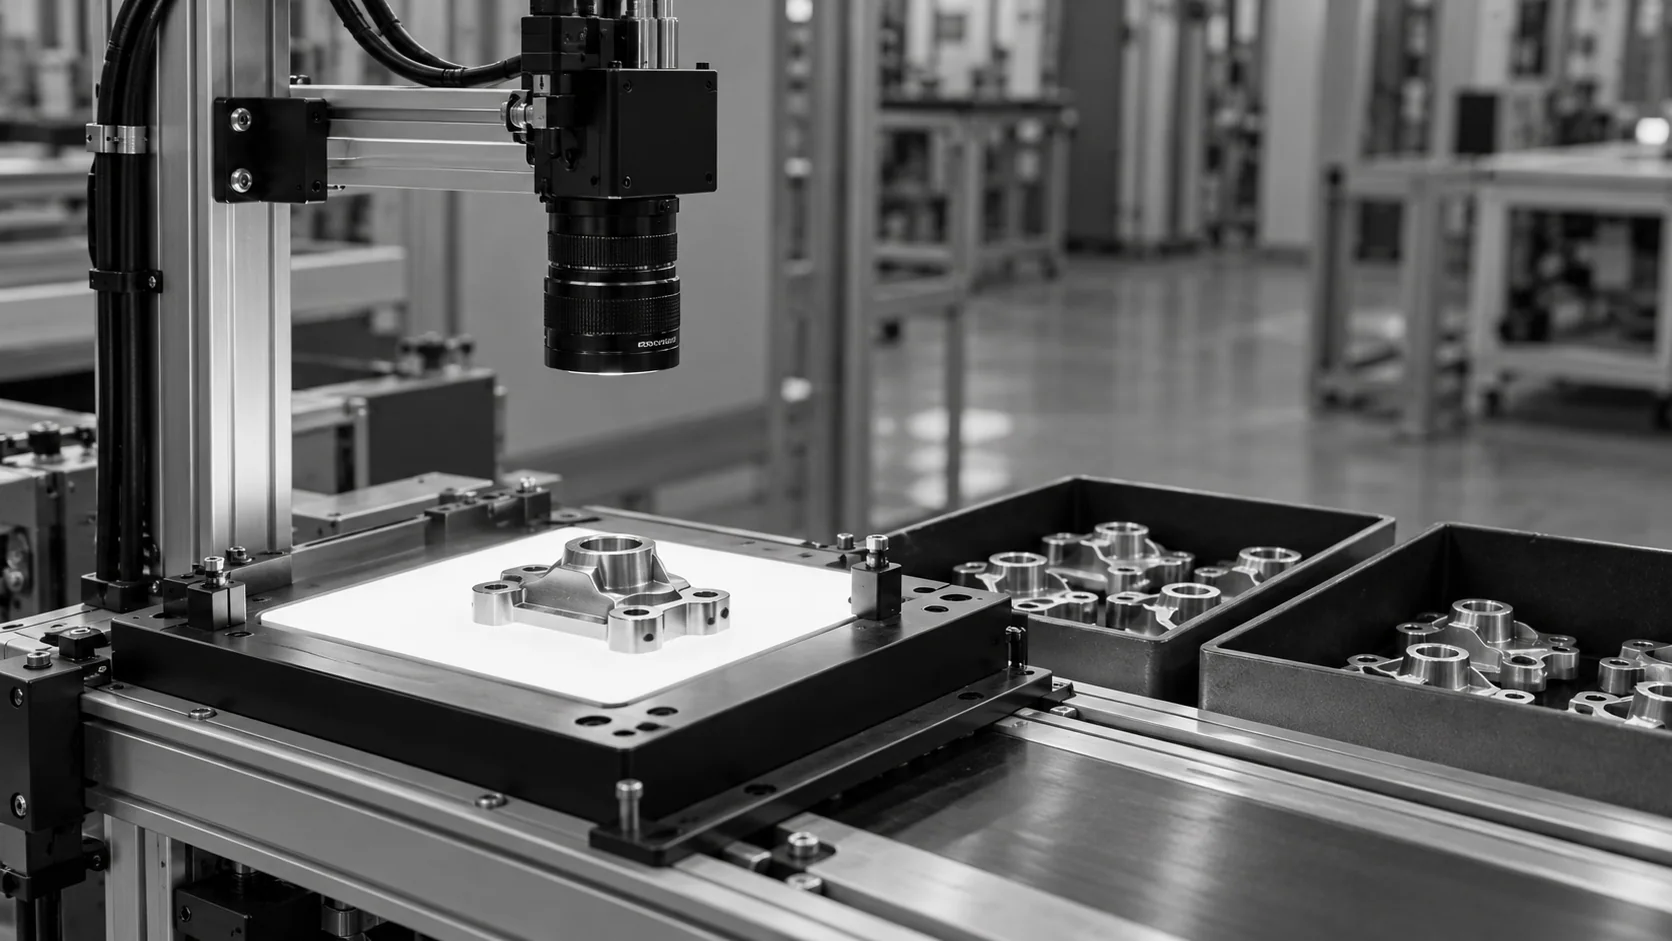
Illustration conceptuelle d'un carter usiné sous une caméra, à côté de bacs de collecte séparés.

Agissez avant qu'un alésage sous-dimensionné n'atteigne l'assemblage

  • Envoyez des signaux de réussite, d'échec ou de révision à l'automate (PLC) ou au mécanisme de rejet
  • Appliquez des limites distinctes pour chaque référence de pièce et chaque caractéristique
  • Analysez les tendances des diamètres pour identifier l'usure de l'outil avant que les pièces ne dépassent les limites
  • Enregistrez chaque mesure avec son image pour assurer la traçabilité
Tendance en direct
L'usure de l'outil rendue visible
Par caractéristique
Limites issues de votre plan
COMMENT ÇA MARCHE

Du bord à la décision sur le diamètre

La mesure du diamètre extérieur dépend d'une vue nette et sans distorsion du bord arrondi. KOMPASS associe cette vue à des modèles de bords entraînés sur vos propres pièces et à une liaison directe avec la réponse de la ligne.

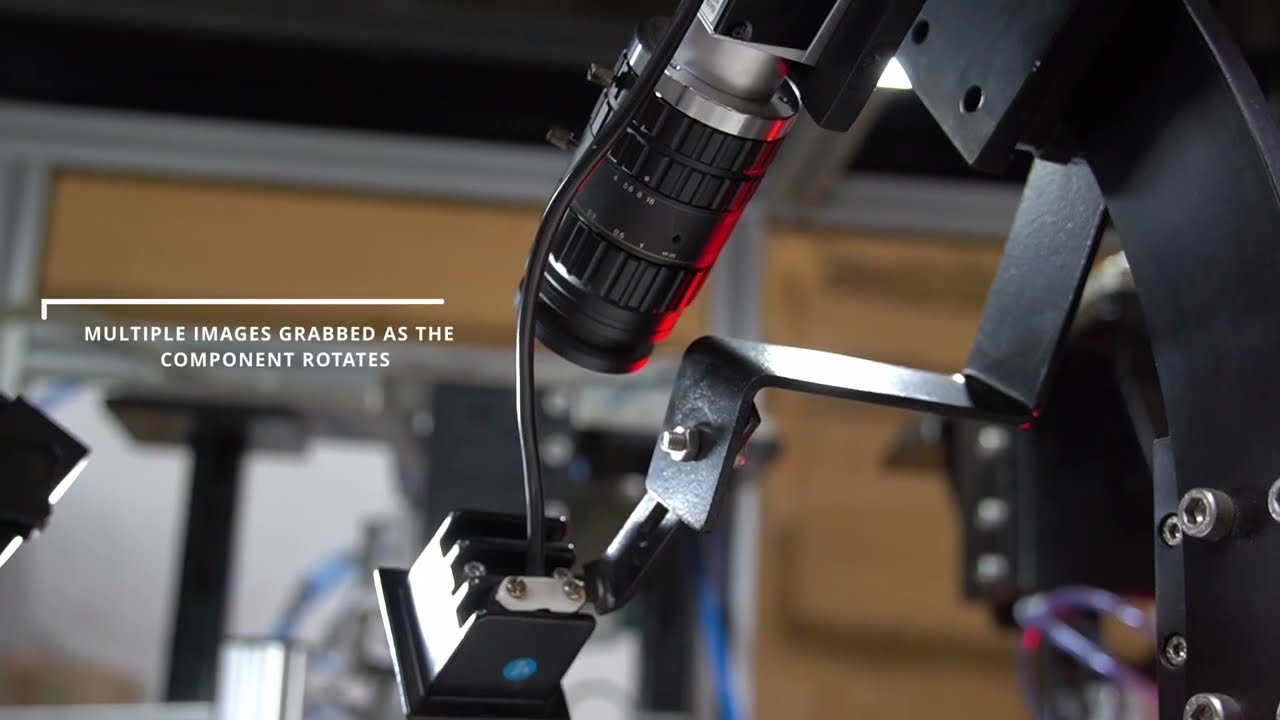
Image vidéo officielle montrant des caméras positionnées autour d'un poussoir de moteur pendant sa rotation
Application sur poussoir de soupape : les relevés du diamètre extérieur et du diamètre de gorge apparaissent vers 03:12. La mesure du diamètre d'alésage et les tolérances pour d'autres pièces ne sont pas présentées.
Point fort n°1

Présenter la pièce et étalonner

Les pièces plates sont placées sur une platine rétroéclairée, tandis que les arbres sont observés de profil. La vue est étalonnée à l'aide d'une cible de référence afin que les pixels soient convertis en millimètres.

Point fort n°2

Détecter le bord et calculer le cercle

Le modèle localise le bord autour de chaque élément circulaire malgré les chanfreins et les bavures, puis calcule le diamètre et signale tout défaut de circularité.

Point fort n°3

Décider et enregistrer

Chaque diamètre est vérifié par rapport à ses limites. Les pièces non conformes sont retenues ou rejetées, et chaque mesure est enregistrée avec son image.

Entrez en contact avec nous

Envoyez-nous votre plan, les limites de diamètre ainsi que quelques pièces conformes et non conformes. Nous évaluerons l'optique et la présentation nécessaires au contrôle.

Contactez-nous

Où s'intègre chaque contrôle de diamètre

Les calibres tampons, la métrologie hors ligne et la mesure du diamètre extérieur en ligne ont chacun leur utilité. La différence réside dans le nombre de pièces contrôlées et la portion de chaque cercle mesurée.

Besoin de mesure
Contrôle manuel
MMT et systèmes hors ligne
KOMPASS AI
Couverture
Échantillonnage de pièces, un ou deux axes
Échantillonnage de pièces, forme complète
Chaque pièce, circonférence complète, dans le cycle validé
Pièces non circulaires
Facilement ignoré
Mesuré avec précision, hors ligne
Signalé avec chaque relevé de diamètre
Réaction à l'usure de l'outil
Détecté lors du contrôle suivant
Détecté au retour des résultats de laboratoire
Visible dans la tendance du diamètre
Conformité dès le premier essai
Repose sur la détection des erreurs de dimension lors de l'ajustement
Confirme la conformité après la production
Retient les pièces aux dimensions incorrectes avant l'assemblage

Foire aux questions

Comment la vision mesure-t-elle un diamètre ?

La mesure du diamètre extérieur par vision identifie le bord arrondi comme une limite à fort contraste, généralement par imagerie en silhouette avec un éclairage placé derrière la pièce. Le logiciel détecte des centaines de points sur la circonférence et calcule le cercle optimal correspondant. Le diamètre obtenu est ensuite comparé à vos limites. Comme un grand nombre de points est utilisé, une bavure ou une poussière isolée n'a que peu d'impact sur le résultat. Chaque image enregistrée affiche le cercle calculé, permettant à un opérateur de confirmer que le bord a été correctement détecté.

Peut-il mesurer les alésages ainsi que les diamètres extérieurs ?

Oui, pour les trous débouchants et les ouvertures que la caméra peut voir clairement. La mesure du diamètre intérieur fonctionne mieux lorsque la lumière passe à travers l'alésage ou lorsque l'entrée de l'alésage est bien éclairée par rapport à une face plus sombre. Les alésages borgnes profonds, les rainures internes et les caractéristiques situées loin à l'intérieur de la pièce sont mieux adaptés aux sondes d'alésage ou à d'autres capteurs ; leur faisabilité est donc vérifiée lors de l'étude. La station confirme également que le trou est présent et ouvert, ce qui permet de détecter les perçages manqués ou les alésages obstrués.

Peut-il détecter quand une pièce n'est pas ronde ?

Il peut signaler l'ovalisation en plus du diamètre, car la mesure couvre toute la circonférence. La différence entre les largeurs mesurées la plus grande et la plus petite montre si la pièce n'est pas ronde. C'est important pour les bagues, les douilles et les joints, où une pièce peut passer sur un axe et ne pas convenir au montage. L'analyse complète de la circularité selon les normes formelles reste une tâche réservée à la salle de métrologie.

Pourquoi le choix de l'objectif est-il important pour le diamètre ?

Un objectif standard fait paraître les arêtes proches plus grandes, de sorte qu'un léger changement dans la hauteur de la pièce modifie la lecture. Un objectif télécentrique maintient un grossissement constant sur toute sa profondeur de champ, ce qui explique pourquoi il est courant pour les pièces rondes de précision. Il évite également de visualiser la paroi intérieure d'un alésage sous un angle, ce qui peut faire paraître l'ouverture plus petite qu'elle ne l'est réellement. Le compromis est un champ de vision plus restreint, l'objectif est donc choisi en fonction de votre plus grande pièce.

Comment les chanfreins et les bavures affectent-ils la lecture ?

Les alésages chanfreinés présentent deux arêtes, le chanfrein et la paroi réelle de l'alésage ; la station doit donc savoir laquelle votre plan spécifie. KOMPASS est entraîné sur des exemples incluant des chanfreins normaux et des bavures, et le plan de mesure indique quelle arête utiliser. Sans cette instruction, une mesure de diamètre d'alésage peut signaler le chanfrein au lieu de la dimension fonctionnelle.

Quelle est la place des tampons et des appareils de mesure pneumatiques ?

Un tampon ou un appareil de mesure pneumatique fournit des relevés très précis sur les pièces contrôlées par un opérateur, et reste la référence pour les audits et l'étalonnage. La vision en ligne ajoute une couverture : chaque pièce est mesurée à la cadence de la ligne, avec chaque résultat enregistré. De nombreuses usines conservent leurs appareils de mesure pour le premier article et les contrôles périodiques, tandis que la station de vision inspecte chaque pièce produite entre ces contrôles. Cette combinaison préserve la précision de l'appareil de référence tout en ajoutant la couverture qu'un contrôle en ligne seul peut offrir.

Une seule station peut-elle contrôler les deux diamètres ?

Souvent, oui. Les rondelles, bagues, douilles et pièces à bride peuvent présenter un diamètre extérieur et intérieur dans une même vue, permettant ainsi de mesurer les deux à partir de la même image. Les arbres et les pièces comportant des caractéristiques sur différents plans peuvent nécessiter une seconde caméra ou une vue latérale. Le plan de mesure définit chaque diamètre sur la pièce, sa limite et l'arête à partir de laquelle il est pris. Lorsqu'une caractéristique ne peut être vue d'une seule direction, le plan enregistre quelle caméra la mesure.

De quoi avez-vous besoin pour définir un contrôle de diamètre ?

Envoyez le plan avec chaque diamètre et limite, les variantes de pièces, la cadence de la ligne et la manière dont les pièces sont présentées. Des pièces conformes ainsi que des exemples connus de surcote, sous-cote et ovalisation nous aident à tester rapidement l'optique. Avec ces éléments, nous recommandons la configuration de la caméra, l'éclairage et le point de rejet pour la mesure du diamètre extérieur et les contrôles d'alésage sur votre ligne. Les pièces ovales connues sont particulièrement utiles, car elles montrent comment la station signale le défaut de circularité.

CONTACTEZ NOS EXPERTS

Montrez-nous le diamètre que votre contrôle actuel ne détecte pas

Partagez votre plan, vos limites de diamètre, les variantes de pièces et la cadence de la ligne. Nous évaluerons l'optique nécessaire pour chaque caractéristique circulaire et vous fournirons un plan clair avec les délais et les coûts. Le déploiement prend généralement de 6 à 8 semaines.

Discutez de votre contrôle de diamètre
Fermer la vidéo