












INSPECTION DU REPÉRAGE D'IMPRESSION

Inspection du repérage d'impression
pour détecter rapidement les défauts d'alignement

KOMPASS apporte une inspection du repérage d'impression à chaque emballage, étiquette et contenant imprimé. La vision par IA mesure l'alignement des couleurs et des éléments graphiques entre eux et par rapport au visuel original, signale le décalage d'impression dès son apparition et indique aux opérateurs ce qu'il faut corriger.

Discutez de votre contrôle d'impression

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Un demi-millimètre de décalage suffit à gâcher tout le design

Lorsque les couleurs ou les stations d'impression se décalent, les bords deviennent flous, des espaces blancs apparaissent et le texte se dédouble. L'emballage est complet mais semble de mauvaise qualité, et chaque article produit après le début de la dérive présente ce défaut.

La dérive survient entre deux contrôles

La tension de la bande, la température et l'usure des plaques provoquent une dérive progressive du repérage. Les opérateurs qui contrôlent des échantillons ne s'en aperçoivent qu'après que des centaines d'articles ont été affectés.

Les petits décalages sont difficiles à évaluer

Un léger décalage de couleur est facile à manquer à l'œil nu, surtout sur des visuels complexes. Il est difficile de s'accorder sur le seuil à partir duquel cela devient inacceptable.

L'impression et la décoration doivent être parfaitement alignées

Sur les contenants décorés et les étiquettes découpées, une impression qui dévie par rapport à la forme ou à la ligne de coupe entraîne des designs décentrés ou rognés.
La solution

Mesurez l'alignement sur chaque impression

Notre système d'inspection de produits par IA, KOMPASS™, effectue un contrôle du repérage d'impression grâce à des modèles de vision entraînés sur vos visuels. Il localise les éléments graphiques et mesure leur alignement sur chaque article imprimé. Les décalages sont enregistrés avec une image de chaque impression pour examen.

Mesurez le positionnement de chaque élément

  • Localisez les couches de couleur, le texte et les éléments graphiques sur chaque impression
  • Mesurez les décalages entre les éléments et par rapport au visuel de référence
  • Travaillez à partir de repères de calage ou du design lui-même
  • Appliquez vos limites de décalage par produit et par élément
Chaque impression
L'alignement est mesuré, pas simplement évalué
Par élément
Des limites adaptées à vos visuels
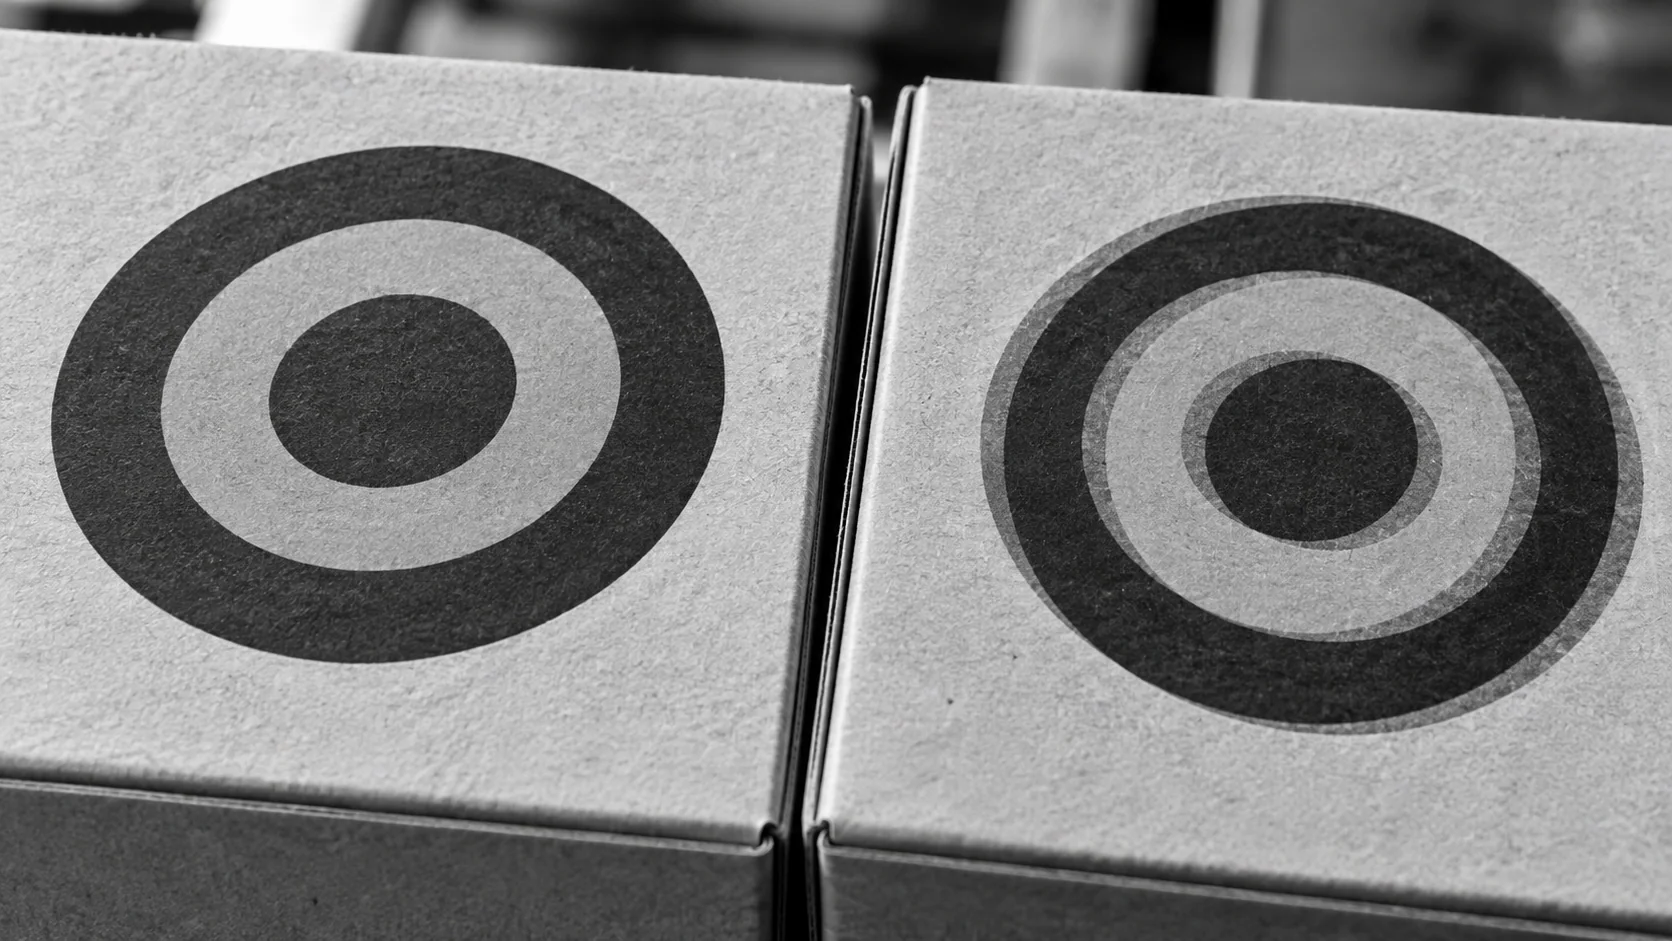
Illustration conceptuelle de couches d'impression géométriques alignées et décalées sur des cartons.

Détecter la dérive avant qu'elle ne devienne un déchet

  • Suivre les décalages de repérage pour visualiser la dérive dès son apparition
  • Alerter les opérateurs sur la direction et l'ampleur du décalage
  • Rejeter ou marquer les articles hors tolérance
  • Enregistrez chaque résultat avec son image pour examen
Tendance en direct
Détection des dérives avant le rejet
Direction et ampleur
Des instructions claires pour corriger
COMMENT ÇA MARCHE

De l'article imprimé à la décision d'alignement

L'inspection du repérage d'impression consiste à mesurer la distance entre les éléments ; le poste nécessite donc une vue stable et une référence claire. KOMPASS combine ces deux aspects grâce à des modèles entraînés sur vos visuels et une connexion directe à la ligne de production.

Point fort n°1

Capturer chaque impression de manière cohérente

La caméra capture chaque article après l'impression, grâce à un éclairage et un déclencheur qui maintiennent l'impression au même endroit sur chaque image.

Point fort n°2

Localiser les éléments et mesurer les décalages

Le modèle identifie les repères ou les éléments graphiques et mesure leurs décalages les uns par rapport aux autres ainsi que par rapport au modèle de référence.

Point fort n°3

Alerter, rejeter et enregistrer

Les opérateurs visualisent la direction de toute dérive, les articles hors limites sont rejetés ou marqués, et chaque résultat est enregistré.

Entrez en contact avec nous

Envoyez-nous de bonnes impressions, des exemples de défauts de repérage et vos limites de tolérance. Nous évaluerons l'imagerie et le positionnement nécessaires pour votre contrôle d'impression.

Contactez-nous

Qu'est-ce qui change lorsque le repérage est mesuré sur chaque impression ?

Chaque méthode repose sur une vision claire de l'impression. La différence réside dans la manière dont le contrôle de repérage mesure l'alignement et dans la rapidité avec laquelle la dérive est détectée.

Besoin d'inspection
Inspection manuelle
Vision industrielle traditionnelle
KOMPASS AI
Légers décalages de couleur
Jugé différemment par chaque personne
Mesuré à partir de repères lorsqu'ils sont visibles
Mesuré à partir de repères ou d'éléments du design
Dérive progressive
Visible après un grand nombre d'articles
Visible lorsqu'une limite est franchie
Suivi des tendances pour détecter les dérives précocement
Conseils pour la correction
L'opérateur estime le décalage
Validation ou rejet avec une valeur chiffrée
Direction et ampleur du décalage
Conformité dès le premier essai
Dépend d'un échantillonnage fréquent
Stable avec de bons repères
Signale les défauts de repérage avant l'accumulation de gâche

Foire aux questions

Que vérifie-t-on lors d'un contrôle de repérage ?

Le repérage d'impression décrit la précision avec laquelle les couleurs, les couches et les éléments du design s'alignent entre eux, ainsi qu'avec le support ou la ligne de coupe. Le poste mesure ces décalages sur chaque article imprimé et les compare à vos limites. Il indique l'ampleur et la direction du déplacement des éléments, ce qui permet à l'opérateur de savoir quoi corriger et s'il doit rejeter l'article. Le résultat est ainsi utile pour ajuster la presse, et pas seulement pour rejeter les produits.

Faut-il des repères d'impression ?

Pas toujours. Les repères de calage offrent une référence précise lorsqu'ils sont imprimés et visibles, mais de nombreux emballages finis n'en comportent pas. Dans ce cas, le modèle localise des éléments du design, tels que les bords de texte, les logos ou les blocs de couleur, et mesure leurs positions par rapport au modèle de référence. Cela permet d'effectuer des contrôles de repérage sur des articles finis plutôt que sur les rebuts de presse. L'utilisation du design lui-même évite également d'avoir à imprimer des repères supplémentaires.

Quels types de repérage peut-on mesurer ?

Le repérage couleur sur couleur vérifie que chaque couche de couleur se positionne correctement par rapport aux autres. Le repérage recto-verso vérifie l'impression sur les deux faces d'un matériau, et le repérage impression-découpe vérifie l'impression par rapport au bord ou à la découpe d'une étiquette ou d'un carton. Le poste peut mesurer un ou plusieurs de ces paramètres, selon les besoins de votre produit. Chaque type possède ses propres limites, car un décalage de ligne de coupe et un décalage de couleur ne sont pas évalués de la même manière.

Quelles sont les causes de la dérive de repérage ?

Le décalage d'impression provient de variations de la tension de la bande, de la température, de l'usure des plaques ou des écrans, de l'étirement du support et du jeu mécanique de la presse. En impression flexographique, il s'installe souvent progressivement à mesure que la presse chauffe, tandis que sur les bouteilles imprimées, une erreur de fixation ou d'indexation peut provoquer un décalage soudain. La vue des tendances montre à quel type de schéma vous avez affaire. Connaître ce schéma aide les opérateurs à décider s'il faut effectuer un réglage immédiat ou surveiller une éventuelle dérive supplémentaire.

Peut-on contrôler des bouteilles et des gobelets imprimés ?

Oui. Les contenants décorés, tels que les bouteilles sérigraphiées, les gobelets ou les tubes imprimés, sont inspectés en les faisant pivoter devant la caméra. Le poste vérifie que chaque élément imprimé est correctement positionné par rapport aux autres et au contenant, ce qui permet de détecter les postes d'impression qui se sont déréglés. Chaque poste d'impression peut être contrôlé par rapport aux autres dans la même image.

Comment les limites sont-elles définies ?

Partez de vos spécifications de maquette et de la tolérance acceptée par votre marque ou votre client. La tolérance de décalage peut varier selon les éléments : une surimpression de texte fin peut nécessiter des limites plus strictes qu'une couleur de fond. Validez avec des impressions situées juste à l'intérieur et juste à l'extérieur de chaque limite, et convenez avec votre équipe qualité du seuil à partir duquel le rejet automatique commence. Les limites peuvent être révisées après quelques semaines de données, une fois la variation réelle connue.

Est-ce la même chose que le contrôle des défauts d'impression ?

Non, bien que les deux puissent être effectués au même poste. Un défaut de repérage signifie que les éléments sont imprimés correctement, mais mal positionnés les uns par rapport aux autres. Les défauts d'impression tels que les bavures, les taches et les manques d'encre sont des défauts de surface couverts par le cas d'utilisation de l'inspection des défauts d'impression. Effectuer les deux contrôles simultanément offre une vision complète de l'impression sur chaque article. Une seule caméra peut souvent suffire aux deux contrôles lorsque l'impression est clairement visible.

Que devons-nous envoyer pour planifier les contrôles de repérage ?

Envoyez-nous des impressions conformes, des exemples de défauts de repérage, vos maquettes multicolores et les limites de décalage que vous appliquez. Précisez le procédé d'impression, la vitesse de la ligne et l'emplacement possible du poste après l'impression. Avec ces informations, nous pourrons recommander l'imagerie, les références et le positionnement pour l'inspection du repérage d'impression et le contrôle du repérage des couleurs sur votre ligne. Les impressions du début et de la fin d'un tirage montrent l'ampleur de la dérive de la presse lors de sa montée en température.

CONTACTEZ NOS EXPERTS

Montrez-nous la dérive de repérage que vous souhaitez détecter

Partagez vos impressions conformes et non conformes, vos maquettes, vos limites de décalage et la vitesse de votre ligne. Nous définirons le périmètre de l'inspection de repérage d'impression pour votre processus et vous présenterons le calendrier et les coûts. Les projets KOMPASS durent généralement de 6 à 8 semaines.

Discutez de votre contrôle d'impression
Fermer la vidéo