TRI ET REJET BASÉS SUR LES DÉFAUTS

Tri des défauts pour éliminer les produits non conformes avant leur emballage

KOMPASS assure le tri des défauts pour chaque article sur la ligne, en retirant les produits défectueux sans interrompre la production. La vision par IA classifie chaque défaut, suit l'article jusqu'au point de rejet et déclenche le mécanisme approprié au moment précis, garantissant que les produits défectueux sont éliminés avant l'emballage.

Discutez de votre configuration de rejet

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Détecter un défaut n'est que la moitié du travail

Une inspection qui détecte un défaut mais ne parvient pas à retirer le bon article à temps laisse passer des produits non conformes. Le tri des défauts sur les lignes rapides dépend autant du timing, du suivi et du mécanisme de rejet que de la détection elle-même.

Le retrait manuel ne suit plus la cadence

Les opérateurs qui retirent les produits défectueux sur un convoyeur rapide en manquent certains et ralentissent au fil de leur poste. Certains défauts passent entre les mailles du filet pendant que les mains sont occupées.

Le mauvais article est rejeté

Si le suivi dérive, le mécanisme s'active sur un bon article et laisse passer le produit défectueux. Le gaspillage et les erreurs augmentent.

Personne ne confirme le rejet

Sans vérification, un pousseur bloqué ou une alimentation en air défaillante laisse passer les articles rejetés sur la ligne sans être détectés.
La solution

Inspecter, suivre et éliminer en un seul système

Notre système d'inspection de produits par IA, KOMPASS™, gère le tri des défauts de bout en bout : des modèles d'IA entraînés sur vos produits classent les défauts, chaque article non conforme est suivi le long du convoyeur et le mécanisme de rejet est activé au moment précis. Chaque décision est enregistrée avec une image.

Classer chaque défaut à la vitesse de la ligne

  • Détecter les fissures, éclats, brûlures, déformations et éléments manquants
  • Classer les défauts par type et par gravité
  • Envoyer les défauts mineurs vers une ligne de retouche ou de second choix
  • Apprendre la variation normale pour éviter de rejeter les bons produits
Chaque article
Inspecté, pas échantillonné
Par gravité
Rebut, retouche ou acceptation
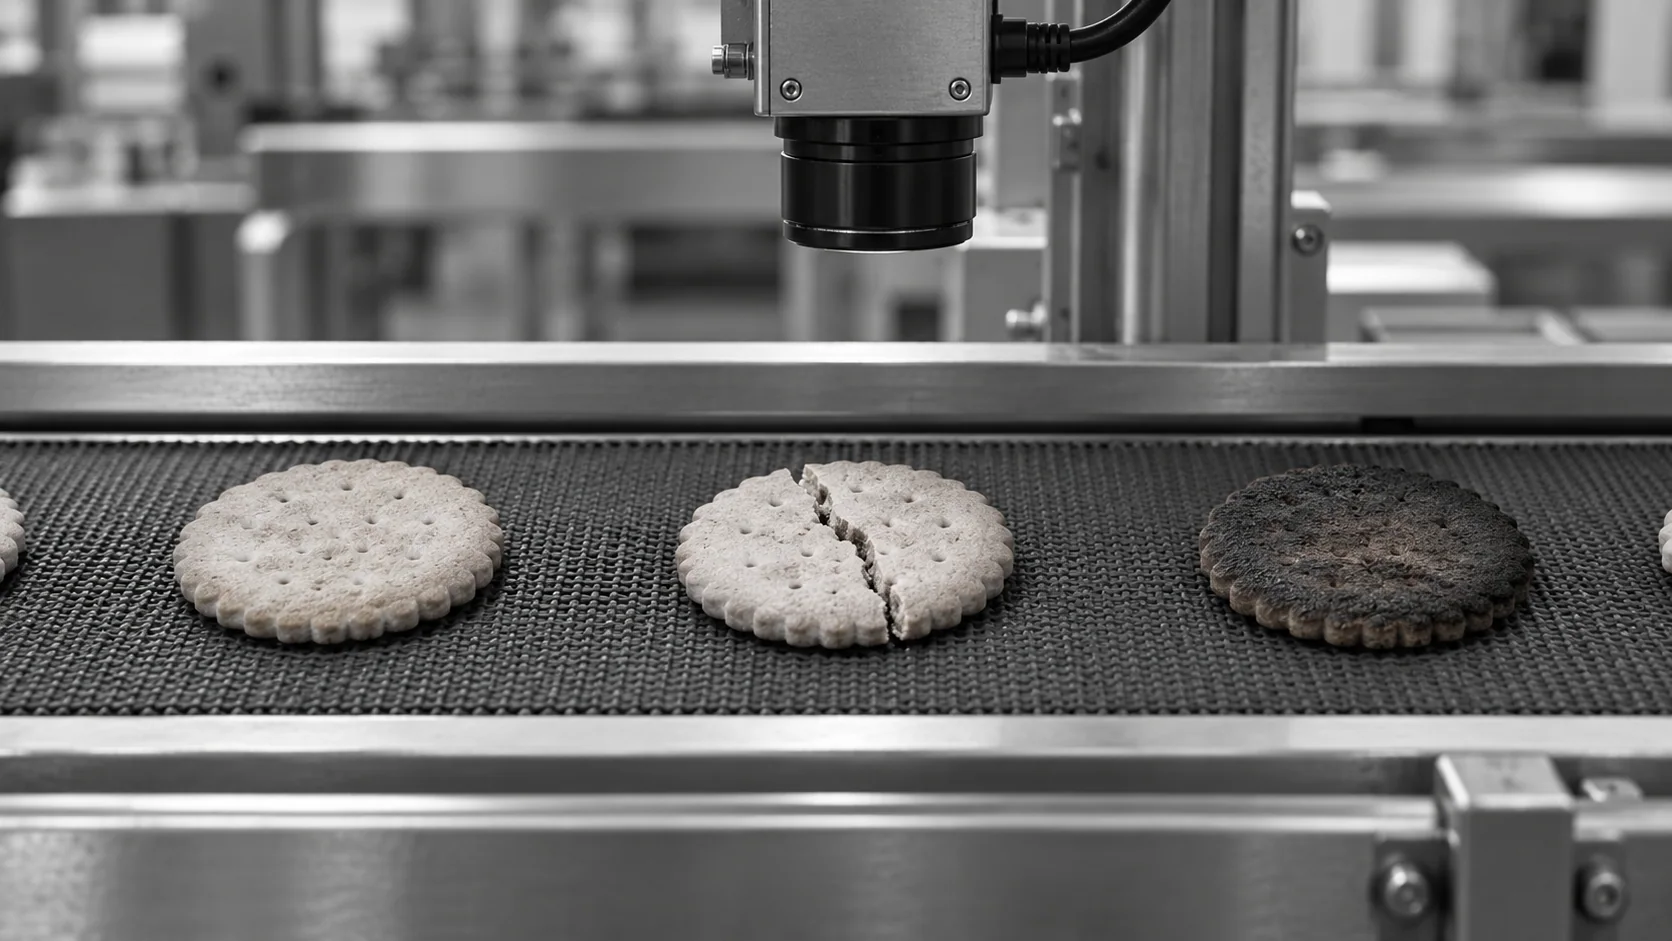
Illustration conceptuelle de biscuits intacts, fissurés et trop cuits sur une bande d'inspection.
Image officielle montrant une galerie de photos d'inspection de tourillons en bois avec défauts marqués
Application sur tourillons en bois : les résultats de l'inspection pilotent l'éjection automatique, avec une distance caméra-rejet inférieure à 100 mm. La détection indépendante de confirmation de rejet n'est pas illustrée.

Éliminer le bon article et prouver sa sortie

  • Suivre chaque article défectueux de la caméra jusqu'au point de rejet
  • Déclencher des jets d'air, des pousseurs ou des déviateurs synchronisés avec l'article
  • Confirmer que les articles rejetés ont bien quitté la ligne
  • Comptabiliser les rebuts par type de défaut pour le retour d'information sur le processus
Rebut suivi
Le bon article, au bon moment
Élimination confirmée
Aucun échec silencieux
COMMENT ÇA MARCHE

Voir KOMPASS inspecter et éjecter des biscuits

La démonstration de Jidoka illustre le tri des défauts sur une ligne de biscuits à haute vitesse. KOMPASS détecte les fissures, les bords ébréchés, les marques de brûlure, les taches sombres, les erreurs d'orientation et les défauts de crème, et les biscuits défectueux sont suivis et éjectés automatiquement.

Capture d'écran vidéo officielle montrant des images d'inspection de biscuits avec les articles acceptés et défectueux marqués
Application sur ligne de biscuits : les défauts sont classifiés et les biscuits concernés sont suivis pour être éjectés. Les voies séparées pour le retraitement ou le déclassement ne sont pas présentées ici.
Point fort n°1

Inspecter chaque article

Des caméras couvrant toute la largeur du convoyeur capturent chaque article, et le modèle classifie tout défaut par rapport à vos normes.

Point fort n°2

Suivi jusqu'au point d'éjection

Chaque article non conforme est suivi le long du convoyeur afin que le mécanisme se déclenche exactement sur le bon produit.

Point fort n°3

Éjecter, confirmer et enregistrer

L'article est éliminé, l'élimination est confirmée et chaque décision est enregistrée avec son image et le type de défaut associé.

Entrez en contact avec nous

Envoyez-nous des exemples des défauts que vous devez éliminer, ainsi que la vitesse de votre ligne et l'espacement entre vos produits. Nous évaluerons les options d'inspection et les mécanismes d'éjection pour le tri des défauts sur votre ligne.

Contactez-nous

Qu'est-ce qui change lorsque l'inspection et l'éjection fonctionnent de concert ?

Chaque méthode permet d'éliminer les produits défectueux. La différence réside dans la fiabilité avec laquelle le tri des défauts écarte le bon article à haute vitesse.

Besoin d'inspection
Inspection manuelle
Vision industrielle traditionnelle
KOMPASS AI
Élimination à haute vitesse
Manqué à mesure que la vitesse augmente
Rapide, avec des règles fixes
Rapide, avec des classes de défauts entraînées
Défauts limites
Jugé de manière incohérente
Souvent sur-rejeté
Orienté vers le rejet ou la retouche selon la gravité
Confirmation de l'élimination
L'opérateur le voit
Souvent non vérifié
Confirmé pour chaque rejet
Conformité dès le premier essai
Dépend de l'attention humaine
Stable sur les défauts simples
Élimine les produits défectueux avant l'emballage
RÉUSSITE CLIENT

Britannia élimine les biscuits défectueux à la volée

KOMPASS détecte les fissures, les éclats et les traces de brûlure sur les lignes de biscuits de Britannia, et l'unité d'éjection automatique Tigris retire les pièces défectueuses sans interrompre la production.

Couverture officielle de l'étude de cas Jidoka sur l'inspection des biscuits Britannia
Britannia élimine les biscuits défectueux à la volée
FMCG

Résultats publiés concernant le tri et l'éjection en ligne des biscuits chez Britannia.

  • 90 % de précision dans la détection de tous les défauts critiques
  • 0,01 % de faux positifs, pour un gaspillage quasi nul

Foire aux questions

En quoi consiste l'élimination basée sur les défauts ?

Le tri des défauts combine trois étapes : l'inspection de chaque article, la décision de conformité selon vos normes et l'élimination physique des articles non conformes. KOMPASS gère l'inspection et la prise de décision grâce à des modèles d'IA entraînés sur vos produits, puis suit chaque article défectueux et déclenche le mécanisme d'éjection. Les articles peuvent également être orientés vers des flux de rejet, de retouche ou de validation en fonction du type et de la gravité du défaut. Chaque décision est enregistrée avec son image, permettant aux équipes qualité de vérifier précisément pourquoi un article a été retiré.

Quels mécanismes d'éjection peut-il piloter ?

Les jets d'air conviennent aux articles légers tels que les biscuits, les snacks et les petites pièces. Les bras poussoirs et les basculeurs sont adaptés aux cartons, bouteilles et articles plus lourds, tandis que les portes de déviation conviennent aux articles nécessitant un acheminement vers un convoyeur séparé. Les robots peuvent saisir les articles lorsque la manipulation délicate est primordiale. Le choix dépend de la taille, du poids, de la fragilité, de l'espacement et de la vitesse de la ligne. Les mécanismes sont choisis de manière à retirer l'article défectueux sans perturber ses voisins.

Comment s'assurer que le bon article est retiré ?

Chaque article non conforme est suivi de la caméra jusqu'au point de rejet. Le suivi par encodeur mesure précisément le mouvement du convoyeur, de sorte que le mécanisme s'active lorsque cet article spécifique arrive, même si la vitesse de la bande change. Le timing inclut le temps de réponse propre au mécanisme. C'est crucial lorsque les articles sont proches les uns des autres et qu'une légère erreur pourrait toucher un bon article voisin. Le suivi est testé lors de la mise en service avec des articles de test marqués à pleine vitesse.

Pourquoi confirmer qu'un rejet a bien eu lieu ?

Un poussoir bloqué, une buse obstruée ou une faible pression d'air peuvent interrompre un rejet sans que personne ne s'en aperçoive. La confirmation de rejet utilise un capteur ou une caméra au point de rejet pour vérifier que chaque article rejeté a bien quitté la ligne. Si ce n'est pas le cas, la ligne peut s'arrêter ou alerter l'équipe, afin qu'un article défectueux ne continue jamais son chemin sans être détecté. Le résultat de la confirmation est également consigné, permettant à la maintenance de détecter le début d'une défaillance mécanique.

Les défauts mineurs peuvent-ils être traités différemment ?

Oui. Tout défaut ne signifie pas nécessairement mise au rebut. Les articles présentant des défauts cosmétiques ou mineurs peuvent être dirigés vers une voie de retouche ou emballés en tant que produit de second choix, tandis que les défauts graves sont envoyés vers le bac de rejet. Les classes de défauts et leurs destinations sont convenues avec votre équipe qualité, ce qui réduit le gaspillage sans laisser passer de défauts graves. Ce type de tri qualitatif transforme certains rebuts potentiels en produits commercialisables.

Comment les bons articles sont-ils protégés contre le rejet ?

L'entraînement inclut des articles acceptables présentant des variations normales, afin que le modèle apprenne ce qui ne constitue pas un défaut. Le sur-rejet est mesuré séparément des défauts manqués lors de la validation, et les limites sont ajustées jusqu'à ce que les deux répondent à vos objectifs. Une voie de contrôle peut être utilisée pendant les premières semaines avant l'activation du rejet entièrement automatique. Des exemples convenus de variations acceptables aident également les opérateurs à accorder rapidement leur confiance à la station.

Le système suit-il la cadence sur les lignes rapides ?

L'inspection et le rejet sont conçus conjointement pour votre convoyeur. Plusieurs caméras peuvent couvrir un convoyeur large, et le mécanisme est choisi pour agir dans l'espace disponible entre les articles. La faisabilité est confirmée en tenant compte du cycle complet de capture, de décision, de suivi et d'élimination, et non de la seule vitesse d'inspection, comme le montre la ligne de biscuits à haute vitesse de Jidoka. Lorsque l'espacement est trop restreint pour un mécanisme, la disposition est ajustée avant l'installation.

Que devons-nous envoyer pour planifier l'élimination des défauts ?

Envoyez des exemples des défauts à éliminer, accompagnés d'articles acceptables pour comparaison, de votre débit, de l'espacement des produits et de la disposition du convoyeur. Indiquez-nous où les flux de rejet, de retouche et de validation peuvent être dirigés. Avec ces informations, nous pourrons recommander des caméras, un système de suivi et le mécanisme de rejet adapté à votre ligne. Les articles acceptables proches de la limite de rejet sont tout aussi importants que les défauts évidents pour l'entraînement du modèle.

CONTACTEZ NOS EXPERTS

Montrez-nous les défauts que vous devez éliminer

Partagez vos exemples de défauts, la vitesse de votre ligne, l'espacement des produits et votre disposition. Nous concevrons le tri des défauts pour vos produits et établirons le calendrier et les coûts. Les déploiements KOMPASS prennent généralement de 6 à 8 semaines.

Discutez de votre configuration de rejet
Fermer la vidéo