












TRI PAR DIMENSION

Tri dimensionnel pour acheminer chaque pièce vers la bonne catégorie

KOMPASS automatise le tri dimensionnel des pièces et produits lors de leur passage sur la ligne. La vision par IA mesure chaque article, l'affecte à la catégorie de taille définie par vos limites de calibre et déclenche l'aiguillage vers la voie correspondante, séparant ainsi automatiquement les tailles mélangées.

Discutez de votre tri

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Les tailles mélangées posent problème à chaque étape suivante

Lorsque des pièces ou des produits de tailles différentes sont mélangés, cela provoque des blocages lors de l'assemblage, des lots à l'aspect irrégulier et des clients qui reçoivent le mauvais calibre. Le tri manuel ou par écartements fixes est lent et imprécis.

Dérives du calibrage manuel

Le tri manuel, à l'œil ou au gabarit, ralentit la cadence et génère des désaccords sur les articles limites, surtout à la frontière entre deux catégories.

Les écartements fixes s'usent et s'obstruent

Les rouleaux, tamis et fentes s'usent avec le temps et ne trient que sur une seule dimension. Les formes irrégulières se retrouvent dans la mauvaise catégorie.

Mauvaise catégorie, mauvais client

Une pièce trop grande dans un bac trop petit entraîne des défauts d'assemblage en aval, et un lot mélangé devient une source de réclamations.
La solution

Mesurez chaque article, puis acheminez-le

Notre système d'inspection de produits par IA, KOMPASS™, effectue le tri dimensionnel grâce à une vision calibrée et des modèles entraînés qui mesurent chaque article et l'affectent à une catégorie. La décision pilote l'aiguillage et est enregistrée avec une image de chaque article.

Affectez chaque article à la bonne catégorie

  • Mesurez la longueur, la largeur, le diamètre ou la surface au passage de chaque article
  • Utilisez la dimension, ou la combinaison, qui définit vos calibres
  • Affecter chaque article à une catégorie selon vos limites de calibre
  • Signaler pour examen les articles hors catégorie
Chaque article
Mesuré et classé
Vos calibres
Limites que vous définissez
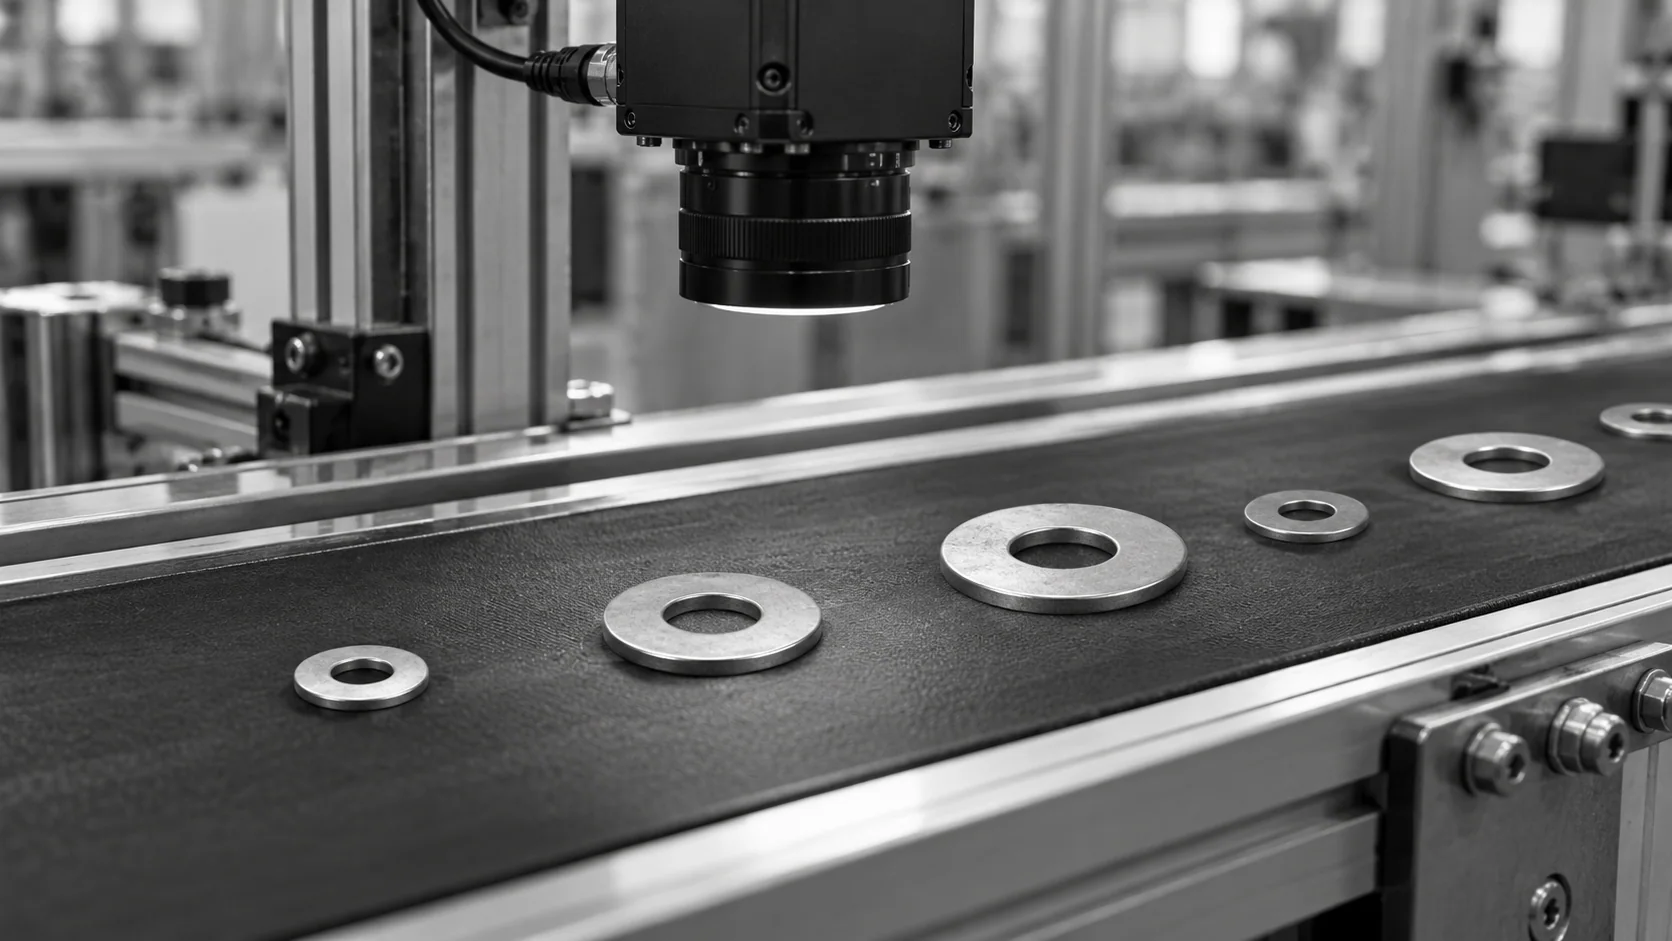
Illustration conceptuelle de rondelles de différents diamètres sous une caméra d'inspection.

Piloter le déviateur pour chaque voie

  • Déclenchez les portes de déviation, les jets d'air ou les pousseurs par catégorie
  • Suivez chaque article de la caméra jusqu'à sa voie
  • Rapportez les comptages par catégorie pour vos registres de production
  • Enregistrez chaque décision avec son image pour examen
Par catégorie
Comptages et tendances
Preuve par l'image
Chaque décision est vérifiable
COMMENT ÇA MARCHE

De la caméra à la voie de tri

Le tri dimensionnel combine mesure, classification et synchronisation. KOMPASS les réunit grâce à une vue calibrée, des modèles entraînés sur vos articles et une liaison directe avec les déviateurs.

Point fort n°1

Présenter les articles un par un

Les articles sont espacés sur le convoyeur afin que chacun soit clairement visible. La vue de la caméra est calibrée pour convertir les pixels en millimètres.

Point fort n°2

Mesurer et affecter une catégorie

Le modèle mesure les dimensions caractéristiques et affecte chaque article à la catégorie définie par vos limites de qualité.

Point fort n°3

Détourner et enregistrer

L'article est suivi jusqu'à sa voie et dévié, tandis que le comptage par catégorie et chaque image sont enregistrés.

Entrez en contact avec nous

Envoyez-nous des échantillons représentatifs de votre gamme de tailles, de vos limites de qualité et du débit souhaité. Nous évaluerons la présentation et la synchronisation des déviateurs pour le tri dimensionnel sur votre ligne.

Contactez-nous

Qu'est-ce qui change lorsque le tri est basé sur la mesure ?

Le tri manuel, le calibrage mécanique et le tri dimensionnel par vision ont chacun leur utilité. La différence réside dans la précision et la flexibilité avec lesquelles les articles sont classés.

Besoin de tri
Tri manuel
Calibrage mécanique
KOMPASS AI
Précision proche des limites de classe
Varie selon la personne
Dépend de l'usure des espaces et des rouleaux
Mesuré par rapport à vos limites
Dimension utilisée
Jugé à l'œil nu
Généralement une seule dimension
La dimension ou la combinaison que vous choisissez
Changement de catégories
Former à nouveau le personnel
Changer le matériel
Modifier les limites dans le logiciel
Conformité dès le premier essai
Dépend de l'attention humaine
Stable jusqu'à l'usure des pièces
Achemine chaque article vers la bonne classe

Foire aux questions

Comment la vision détermine-t-elle la classe à laquelle appartient un article ?

Le tri par taille par vision mesure chaque article à partir d'une image calibrée, en utilisant la dimension ou la combinaison de dimensions qui définit vos catégories, comme le diamètre, la longueur ou la surface. La mesure est comparée à vos limites de catégorie pour attribuer l'une de vos classes de taille. La décision est ensuite envoyée au dispositif d'aiguillage correspondant à cette classe, synchronisé avec le moment où l'article atteint sa voie. Chaque décision est enregistrée avec son image et sa mesure, ce qui permet de vérifier ultérieurement toute attribution de classe.

Quels articles peuvent être triés par taille ?

Les rondelles, bagues, fixations, pièces moulées, pièces de fonderie, graines, noix et de nombreux produits alimentaires en sont des exemples courants. Les articles doivent être présentés un par un ou avec suffisamment d'espace entre eux pour que la caméra puisse les distinguer clairement. La singulation, à l'aide d'un alimentateur ou d'un convoyeur espacé, est généralement la première étape de la conception du poste, car la mesure en dépend. L'essai permet de confirmer le comportement des articles sur l'alimentateur avant toute commande de matériel.

Pourquoi abandonner les tamis et les rouleaux ?

Pour le calibrage, les trieurs mécaniques fonctionnent en faisant passer les articles à travers des ouvertures, ce qui convient aux formes simples mais s'use avec le temps et ne prend généralement en compte qu'une seule dimension. Les formes irrégulières peuvent passer dans la mauvaise orientation. La vision mesure l'article réel et applique des limites logicielles, de sorte que les catégories restent cohérentes et peuvent être modifiées pour un nouveau produit sans changer le matériel. Cela évite également d'avoir à arrêter la ligne pour ajuster les ouvertures lors des changements de produit.

Que deviennent les articles qui ne correspondent à aucune catégorie ?

Les pièces trop grandes ou trop petites qui ne correspondent à aucune catégorie sont dirigées vers une voie séparée pour examen ou mise au rebut. Les articles qui ne peuvent pas être mesurés de manière fiable, par exemple parce que deux d'entre eux se touchent, sont acheminés vers une voie de recirculation ou d'examen plutôt que de faire l'objet d'une estimation. Le comptage des articles hors gabarit permet également de détecter une dérive du processus en amont. Cela fait de la voie des articles hors gabarit un outil d'alerte précoce utile, et non un simple bac à déchets.

Comment les articles sont-ils acheminés vers leurs voies ?

Des portillons, des déviateurs pneumatiques, des pousseurs ou des basculeurs dirigent chaque article vers les voies de tri correspondant à sa catégorie. La station suit chaque article de la caméra jusqu'au déviateur en utilisant la vitesse du convoyeur ou un encodeur, de sorte que le bon article soit déplacé même lorsqu'ils sont proches les uns des autres. Le choix du mécanisme dépend de la taille, du poids et de la fragilité de l'article.

Est-il possible de séparer des stocks provenant de plusieurs sources ?

Oui. Les lots de tailles mixtes, tels que les stocks retournés, les séries de production combinées ou les pièces provenant de plusieurs machines, peuvent être séparés en catégories en un seul passage. Le comptage par catégorie permet d'analyser la composition du mélange. Lorsque les articles diffèrent également par leur type, le tri par taille peut être combiné à une identification du produit au niveau de la même station. La station peut également enregistrer la source de chaque catégorie lorsque cette information est disponible.

Comment la précision du tri est-elle validée ?

Faites passer des articles de tailles connues dans chaque catégorie, y compris ceux situés juste à l'intérieur et juste à l'extérieur de chaque limite. Comparez les catégories attribuées avec les mesures de référence et vérifiez les résultats au débit prévu. Les limites de catégorie peuvent nécessiter une légère marge, à convenir avec votre équipe qualité, selon la manière dont la variation de mesure se compare à la largeur de la catégorie. Les résultats sont répétés sur plusieurs équipes pour confirmer que la station maintient sa précision.

Que devons-nous envoyer pour planifier un tri par taille ?

Envoyez des échantillons couvrant toute votre gamme de tailles, les limites de catégories, le débit requis et la manière dont les articles arrivent actuellement. Indiquez-nous le nombre de catégories souhaité et l'emplacement possible des voies. Avec ces informations, nous pourrons vous recommander le système de présentation, la configuration des caméras et les déviateurs adaptés à une machine de tri dimensionnel sur votre ligne. Les échantillons proches de chaque limite de catégorie sont les plus importants, car ils permettent de tester la précision de la station.

CONTACTEZ NOS EXPERTS

Montrez-nous les tailles que vous devez séparer

Partagez vos échantillons, vos limites de calibrage, votre débit et la manière dont les articles arrivent. Nous concevrons le tri dimensionnel en fonction de vos catégories et nous examinerons les délais et les coûts. La plupart des projets KOMPASS sont opérationnels en 6 à 8 semaines.

Discutez de votre tri
Fermer la vidéo