












INSPECTION DE PRÉSENCE ET DE POSE DES RIVETS

Inspection des rivets
pour détecter rapidement les rivets manquants ou mal posés

KOMPASS assure l'inspection des rivets sur chaque assemblage sortant du poste de rivetage. La vision par IA compte les rivets, confirme leur bon positionnement et vérifie l'assise, l'inclinaison et la saillie de chaque tête. Ainsi, les rivets manquants ou mal posés sont détectés avant l'opération suivante.

Discutez de votre contrôle de rivetage

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Un seul rivet manquant compromet la conception de l'assemblage

Les assemblages rivetés sont conçus avec un nombre précis de rivets placés à des endroits définis. Sans inspection systématique de chaque pièce, un rivet manquant, incliné ou saillant passe facilement inaperçu parmi des dizaines de têtes identiques.

Le comptage visuel est inefficace à haut volume

Un inspecteur qui examine des rangées de têtes de rivets identiques finit par perdre le fil. Un rivet manquant passe alors entre les mailles du filet.

Des défauts de pose difficiles à déceler

Une tête légèrement saillante ou inclinée semble presque correcte. Sans mesure précise, elle passe inaperçue.

Les contrôles destructifs ne couvrent que des échantillons

La coupe transversale permet de vérifier la qualité des joints sur quelques pièces par équipe. Pour toutes les autres, on se fie à la stabilité du processus.
La solution

Vérifier chaque rivet, pas seulement un échantillon

Notre système d'inspection de produits par IA, KOMPASS™, effectue l'inspection des rivets à l'aide de caméras et, lorsque la hauteur est importante, d'une détection 3D, en utilisant des modèles d'IA entraînés sur vos assemblages pour vérifier la présence, la position et la pose. Chaque résultat d'assemblage est stocké avec son image pour assurer la traçabilité.

Compter et localiser chaque rivet

  • Compter les rivets par rapport à la configuration attendue pour chaque pièce
  • Confirmer que chaque rivet est bien positionné dans son trou désigné
  • Signaler les rivets manquants, en trop ou mal placés
  • Gérer plusieurs variantes de pièces avec leurs propres configurations
Chaque rivet
Comptés et localisés
Par variante
Le bon plan pour chaque pièce
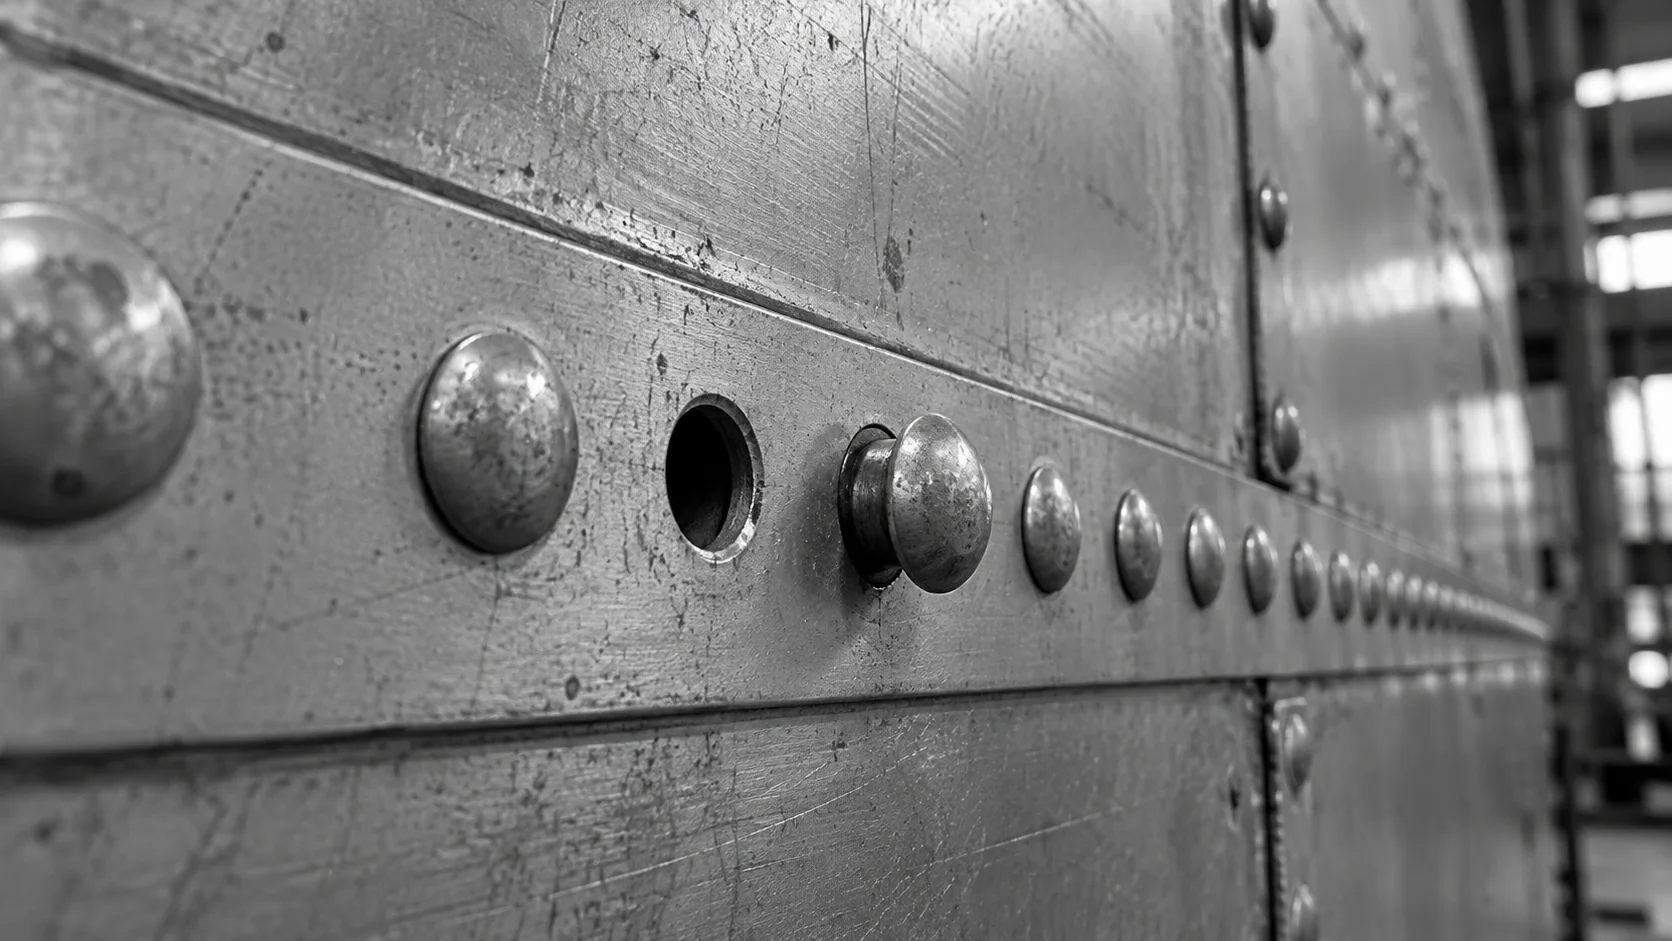
Illustration conceptuelle d'une rangée de rivets avec un trou vide et une tête saillante.

Vérifier comment chaque rivet a été posé

  • Mesurer la saillie et l'inclinaison de la tête avec une détection 3D si nécessaire
  • Détecter les têtes fissurées, déformées ou endommagées
  • Confirmer que les têtes fraisées sont affleurantes
  • Stocker chaque résultat avec son image pour la traçabilité
Assise vérifiée
Bien plus que la simple présence
Preuve par l'image
Chaque décision est vérifiable
COMMENT ÇA MARCHE

De l'assemblage riveté à la décision conjointe

L'inspection des rivets combine le comptage, la position et la pose. KOMPASS les réunit grâce à des modèles entraînés sur vos assemblages et une liaison directe avec la station d'assemblage.

Point fort n°1

Capturer la zone rivetée

Des caméras capturent chaque assemblage après le rivetage. Lorsque la hauteur de la tête est critique, un capteur 3D ajoute un profil de chaque tête.

Point fort n°2

Compter, localiser et évaluer la pose

Le modèle compte les rivets par rapport au plan, vérifie chaque position et classifie l'assise de la tête, l'inclinaison et les dommages.

Point fort n°3

Mise en attente, analyse des tendances et archivage

Les assemblages non conformes sont bloqués, les tendances permettent d'identifier les problèmes liés à l'outil de rivetage et chaque résultat est archivé avec son image.

Entrez en contact avec nous

Envoyez-nous des assemblages rivetés comportant des rivets conformes et défectueux, ainsi que vos plans et critères d'acceptation. Nous évaluerons la vue et la détection nécessaires à votre inspection de rivets.

Contactez-nous

La place du contrôle des rivets en ligne

Les contrôles visuels, l'échantillonnage destructif et l'inspection des rivets en ligne ont chacun leur utilité. La différence réside dans le fait que chaque rivet de chaque pièce soit contrôlé ou non.

Besoin d'inspection
Contrôles visuels manuels
CND et échantillonnage destructif
KOMPASS AI
Rivets manquants
Manqués lors d'un comptage visuel
Détectés sur des échantillons
Comptés sur chaque pièce
Assise et inclinaison de la tête
Évalué de manière approximative
Mesuré sur des sections
Mesuré là où la détection 3D est installée
Qualité interne du joint
Non visible
Confirmé par coupe micrographique
Non visible, réservé à la coupe micrographique
Conformité dès le premier essai
Dépend d'un comptage minutieux
Confirme après coup
Bloque les assemblages défectueux au poste de travail

Foire aux questions

Que confirme un contrôle automatisé des rivets ?

L'inspection des rivets avec KOMPASS confirme que chaque rivet est présent, bien positionné dans son logement et correctement posé. Cela inclut le comptage des rivets par rapport au plan, leur position, l'assise de la tête, l'inclinaison, la saillie et les dommages visibles tels que les fissures sur les têtes. Chaque rivet est contrôlé individuellement, ce qui permet d'identifier précisément lequel est défectueux et pourquoi, plutôt que d'obtenir un simple résultat conforme ou non conforme pour l'ensemble de la pièce. Les résultats sont enregistrés avec des images, offrant ainsi aux équipes qualité un historique pour chaque assemblage.

Quels types de rivets peut-on contrôler ?

Les rivets pleins, les rivets aveugles, les rivets auto-perceurs, les écrous à sertir et les fixations à clin sont des applications courantes. Chaque type présente un aspect différent du côté inspecté : les types auto-perceurs laissent une tête lisse sur le dessus et un bouton en dessous, tandis que les types aveugles montrent un mandrin posé. L'entraînement couvre les types et matériaux que vous utilisez, et chaque côté est inspecté selon vos exigences. Les types de fixations mixtes sur une même pièce sont contrôlés simultanément lorsqu'ils partagent la même vue.

Comment mesure-t-on la hauteur de la tête ?

La saillie et l'inclinaison de la tête sont mesurées à l'aide de capteurs 3D, tels qu'un profilomètre laser ou une projection de lumière structurée sur la tête. Le capteur capture la hauteur de la tête par rapport à la surface et son angle. Une image 2D classique ne permet pas de mesurer la hauteur de manière fiable ; c'est pourquoi la détection 3D est ajoutée lorsque les limites de pose sont critiques. Si seule la présence est importante, une caméra standard suffit et aucun capteur 3D n'est nécessaire.

Peut-on vérifier si les têtes sont affleurantes ?

Oui. Les rivets à tête fraisée doivent être affleurants ou respecter une tolérance étroite par rapport à la surface, en particulier sur les panneaux aérodynamiques ou visibles. L'affleurement est mesuré à partir du profil 3D de la tête par rapport au panneau environnant. Les têtes qui dépassent ou sont en retrait sont signalées avec la valeur mesurée pour examen. Les limites d'affleurement sont définies selon vos plans et appliquées pour chaque position de rivet.

Quelles sont les causes des rivets manquants ou mal posés ?

La plupart des défauts de rivetage proviennent de l'outil ou de l'alimentation. Les problèmes d'alimentation, les chargeurs vides et les positions sautées entraînent des rivets manquants, tandis que les matrices usées, une force de pose incorrecte ou un mauvais empilement des tôles provoquent des têtes inclinées et une assise médiocre. Les changements de matériaux et les revêtements peuvent également affecter la pose. Les tendances par outil et par poste permettent d'identifier la cause du problème, aidant ainsi la maintenance à intervenir avant que le défaut ne se propage. Agir sur ces tendances évite qu'une matrice usée n'affecte toute une série de pièces.

Cela remplace-t-il la coupe transversale ou le contrôle par courants de Foucault ?

Non. La coupe transversale permet de visualiser la géométrie interne du joint, comme l'interverrouillage et l'épaisseur de matériau restante sous le rivet, tandis que les courants de Foucault détectent les fissures autour des trous de fixation ; deux aspects qu'une caméra ne peut pas voir. L'inspection en ligne des rivets complète ces méthodes en vérifiant chaque rivet sur chaque pièce pour confirmer sa présence, sa position et sa pose visible, tandis que les autres méthodes continuent de valider la qualité interne sur des échantillons. Ensemble, ils offrent une couverture complète et une qualité interne confirmée.

Où placer la caméra ?

Le meilleur moment est généralement au niveau ou juste après le poste d'assemblage, afin qu'un rivet manquant ou mal posé puisse être corrigé avant que l'opération suivante ne le recouvre. Lorsque les rivets sont posés par un robot, l'inspection peut également confirmer que le robot a bien traité chaque position de son programme. Le dessous peut nécessiter une vue spécifique pour les boutons de rivets auto-perceurs. Placer le contrôle à proximité de l'outil permet également de retracer facilement la cause d'un défaut.

Que devons-nous envoyer pour planifier les contrôles de rivetage ?

Envoyez-nous des assemblages rivetés avec des rivets conformes et défectueux, des plans indiquant chaque position de rivet, vos critères d'acceptation et les variantes que vous utilisez. Précisez le temps de cycle et la destination des pièces retenues. Avec ces éléments, nous pourrons recommander des caméras, des capteurs 3D et l'intégration nécessaire pour détecter les rivets manquants et vérifier leur pose sur votre ligne. Les exemples de défauts causés par des matrices usées sont particulièrement utiles pour l'entraînement.

CONTACTEZ NOS EXPERTS

Montrez-nous le défaut de rivetage que vous souhaitez détecter

Partagez vos assemblages rivetés, plans, critères d'acceptation et temps de cycle. Nous planifierons l'inspection des rivets à votre poste d'assemblage et définirons le calendrier et les coûts. Les déploiements KOMPASS prennent généralement de 6 à 8 semaines.

Discutez de votre contrôle de rivetage
Fermer la vidéo