












INSPECTION DES POINTS DE SOUDURE

Inspection des points de soudure
pour détecter les soudures manquantes et mal placées

KOMPASS automatise l'inspection de chaque point de soudure sur chaque assemblage, en les comparant au plan de soudage. La vision par IA confirme la présence et le positionnement de chaque soudure et signale les défauts de surface visibles, tels que les projections ou les enfoncements excessifs, permettant ainsi de détecter les soudures manquantes ou mal placées directement au poste de travail.

Discutez de votre contrôle de soudure par points

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Un point de soudure manquant reste invisible jusqu'au démontage de la pièce

Les assemblages en tôle comportent de nombreux points de soudure qui se ressemblent. Lorsqu'un point est omis ou mal positionné, rien sur la ligne ne le signale, et l'échantillonnage ne le détecte que sur les rares pièces démontées.

Les compteurs de soudure peuvent être trompeurs

Un contrôleur enregistre une soudure même si le pistolet a tiré à côté ou si le signal a été perdu. Le compteur est juste, mais la pièce ne l'est pas.

L'échantillonnage ne couvre qu'une fraction de la production

Les tests au burin et les démontages ne concernent que quelques assemblages par équipe. Tout le reste est expédié en supposant que le processus est resté stable.

L'usure des électrodes modifie progressivement les soudures

À mesure que les électrodes s'usent, la taille et l'aspect des soudures varient. Cette dérive s'accumule sur des centaines de pièces avant qu'un contrôle ne la détecte.
La solution

Vérifiez chaque point de soudure par rapport au plan de soudage

Notre système d'inspection par IA, KOMPASS™, effectue une inspection visuelle des points de soudure à l'aide de modèles entraînés sur vos assemblages, en faisant correspondre chaque soudure à la carte de soudage et en classifiant les défauts de surface. Chaque décision relative aux soudures est enregistrée avec une image de l'assemblage.

Confirmer la présence et le bon positionnement de chaque soudure

  • Compter les points de soudure par rapport à la carte de soudage pour chaque référence de pièce
  • Mesurer la position de chaque soudure par rapport à son emplacement désigné
  • Signaler les soudures manquantes, supplémentaires ou hors bride
  • Gérer plusieurs variantes avec leurs propres cartes de soudage
Chaque soudure
Comptés et localisés
Par variante
La bonne carte de soudage pour chaque pièce
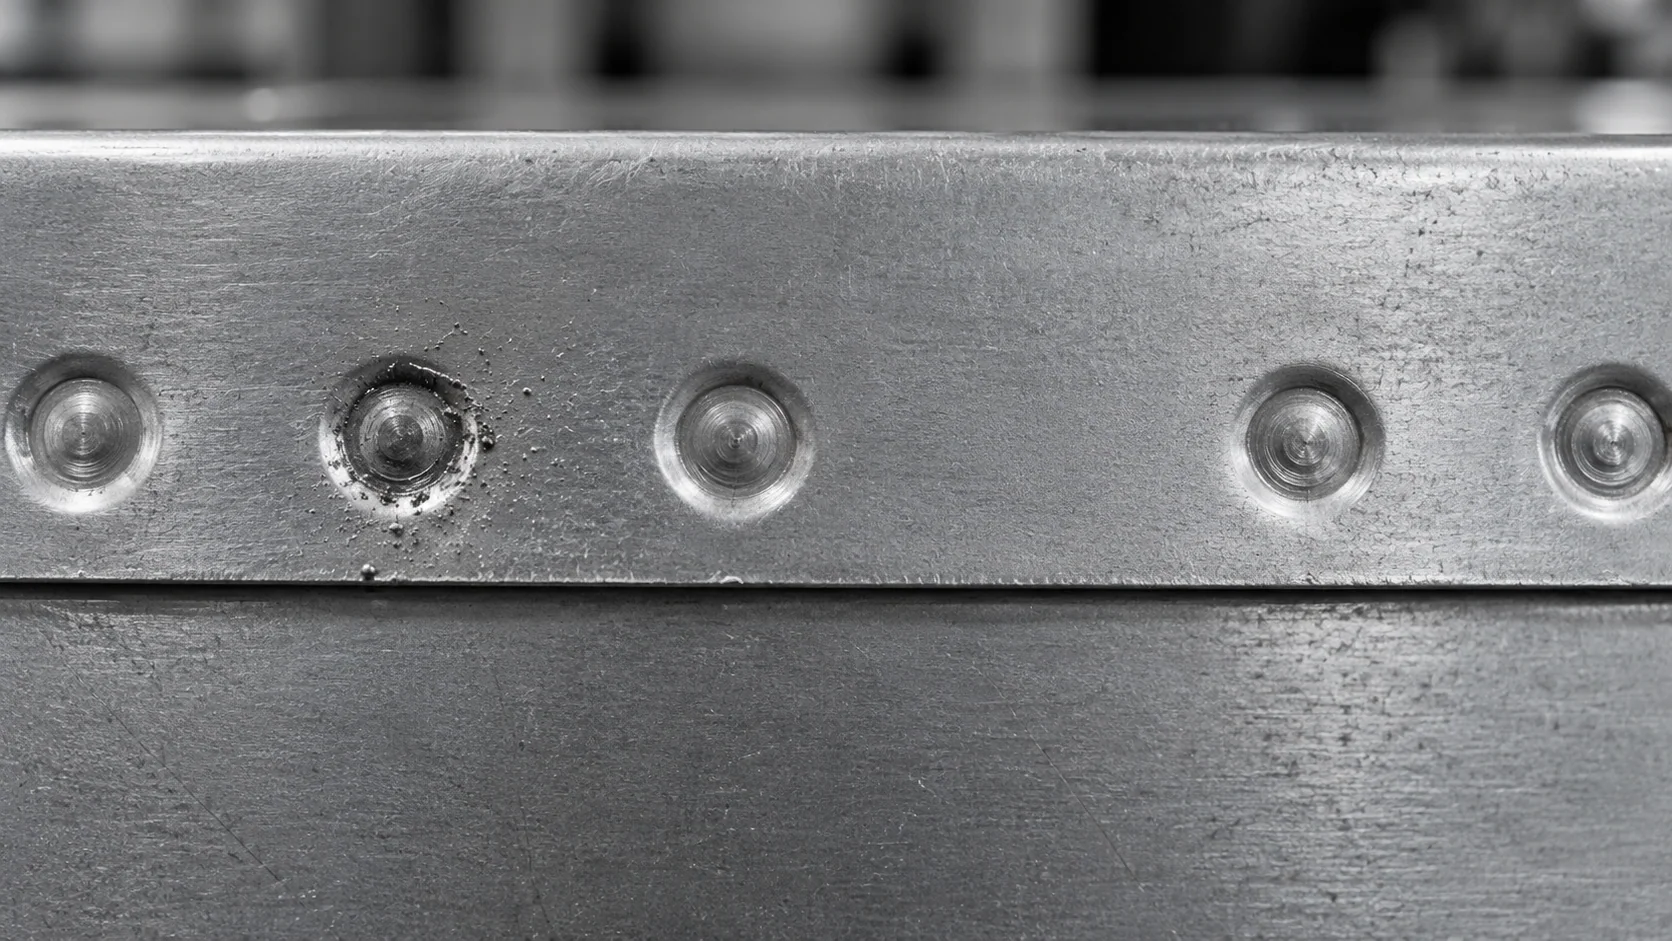
Illustration conceptuelle d'empreintes de soudure circulaires et d'une marque sombre irrégulière sur une tôle.

Signaler les défauts de surface visibles

  • Détecter les projections, les brûlures et les fissures autour de la soudure
  • Signaler les empreintes profondes et les marques de soudure irrégulières
  • Suivre l'aspect des soudures par pince pour identifier l'usure des électrodes
  • Enregistrer chaque résultat avec son image pour les audits
Par pince
Détecter l'usure précocement
Preuve par l'image
Chaque décision est vérifiable
COMMENT ÇA MARCHE

De l'assemblage soudé à la décision sur la carte de soudage

L'inspection des points de soudure sur la ligne combine le comptage, la position et l'état de surface. KOMPASS les réunit grâce à des modèles entraînés sur vos assemblages et une liaison directe avec la ligne.

Point fort n°1

Capturer les brides soudées

Des caméras fixes ou montées sur robot capturent chaque zone de soudure après l'opération, avec un éclairage choisi pour révéler les marques de soudure sur l'acier nu ou revêtu.

Point fort n°2

Faire correspondre les soudures à la carte

Le modèle localise chaque soudure, la fait correspondre à la carte de soudage et classifie les défauts de surface visibles.

Point fort n°3

Mise en attente, analyse des tendances et archivage

Les assemblages présentant des points de soudure manquants ou mal placés sont mis de côté pour réparation, les tendances sont signalées au pistolet de soudage et chaque résultat est enregistré.

Entrez en contact avec nous

Envoyez-nous vos plans de soudure, vos assemblages avec des points corrects et défectueux, ainsi que vos critères d'acceptation. Nous évaluerons les positions des caméras et l'éclairage.

Contactez-nous

Où s'intègrent les contrôles de points de soudure en ligne

Les contrôles visuels, les tests destructifs et l'inspection par IA en ligne répondent à des questions différentes. La différence réside dans la couverture et dans ce qui est visible depuis la surface.

Besoin d'inspection
Contrôles visuels manuels
CND et échantillonnage destructif
KOMPASS AI
Points de soudure manquants ou mal placés
Facile à manquer parmi de nombreux points de soudure
Trouvé sur des pièces échantillonnées
Vérifié par rapport à la carte de soudure sur chaque pièce
Défauts de surface visibles
Jugé de manière incohérente
Observé sur des échantillons
Classé sur chaque point de soudure
Taille et résistance du noyau
Non visible
Mesuré sur des échantillons
Non visible, l'échantillonnage conserve ce rôle
Conformité dès le premier essai
Dépend de contrôles minutieux
Confirme après coup
Retient les assemblages défectueux avant le poste suivant

Foire aux questions

Que peut confirmer une caméra sur chaque point de soudure ?

L'inspection des points de soudure avec KOMPASS confirme ce qui est visible en surface : chaque point est présent, situé à l'emplacement prévu et ne présente aucun défaut visible tel qu'une expulsion, une fissure, une brûlure ou une indentation profonde. Le système ne pouvant pas voir à l'intérieur du joint, il ne mesure ni la taille ni la résistance du noyau. Ces aspects restent du ressort de l'échantillonnage destructif ou par ultrasons. Définir clairement cette limite permet à chaque méthode de se concentrer sur ce qu'elle fait de mieux.

Comment les soudures manquantes sont-elles détectées ?

La station compare les soudures détectées avec la cartographie de soudure correspondant à la référence de la pièce, position par position. Toute position prévue sans soudure est signalée, tout comme toute soudure apparaissant là où il ne devrait pas y en avoir. Cela permet de détecter les points de soudure manquants qu'un comptage par contrôleur ne voit pas, comme une pince ayant tiré hors cible ou une étape de programme sautée après une reprise suite à un défaut. La position signalée est affichée sur l'image de la pièce, permettant une réparation directe.

Pourquoi ne pas se fier uniquement aux données du contrôleur de soudage ?

Les données du contrôleur indiquent que la pince a été activée avec un courant et une durée spécifiques, ce qui est précieux. Cependant, elles n'indiquent pas où la soudure a été réalisée sur la pièce ni si celle-ci était correctement positionnée dans le montage. La combinaison des données du contrôleur avec un contrôle visuel de chaque soudure fournit un enregistrement complet de chaque assemblage. Ensemble, ils aident à distinguer un problème de processus d'un problème de pièce ou de montage.

Quels défauts de surface le système classe-t-il ?

Les défauts de soudure par points visibles courants incluent les projections autour de la soudure, les fissures, les perçages, une indentation excessive, des marques de soudure irrégulières ou déformées et des soudures trop proches du bord de la bride. Chaque défaut est classé séparément. Les limites pour chacun proviennent de vos critères d'acceptation, convenus avec votre équipe qualité avant le début des décisions automatiques. Des classes distinctes permettent également d'identifier les défauts en augmentation, ce qui aide à en déterminer la cause.

Est-il possible de visualiser l'usure des pointes ?

Cela permet de visualiser les effets de l'usure des électrodes. À mesure que les pointes s'usent et s'écrasent, les marques de soudure s'agrandissent et changent d'aspect. Le suivi de l'aspect des soudures par pince montre l'évolution au cours d'une équipe, permettant ainsi de planifier le dressage ou le remplacement des pointes en fonction des données plutôt que sur la base d'intervalles fixes uniquement. Des changements soudains indiquent un problème différent, tel qu'un défaut d'alignement. La planification basée sur les données peut prolonger la durée de vie des pointes tout en maintenant une apparence de soudure constante.

Comment cela s'intègre-t-il avec les tests par ultrasons et les tests destructifs ?

Les tests par ultrasons, la thermographie et les tests au burin mesurent ce qu'une caméra ne peut pas voir : le diamètre du noyau, la fusion et la résistance, généralement sur des échantillons de soudures. La vision en ligne couvre chaque soudure sur chaque pièce pour vérifier la présence, la position et l'état visible. Ainsi, ces méthodes peuvent se concentrer sur la confirmation de la qualité de la soudure par points plutôt que d'être le seul moyen de détecter une soudure manquante. Cet équilibre offre une couverture complète sans perdre la confirmation de résistance fournie par l'échantillonnage.

Au-delà des carrosseries automobiles, dans quels domaines cela s'applique-t-il ?

Le soudage par points par résistance est utilisé pour les carters d'appareils électroménagers, les armoires, les structures de sièges, les boîtiers de batteries, les composants CVC et de nombreux autres assemblages en tôle. Partout où une pièce comporte plusieurs points de soudure à des positions définies, le même contrôle de configuration s'applique. Les aciers revêtus et galvanisés nécessitent un éclairage adapté à la finition de surface. Chaque famille de produits dispose de sa propre cartographie, ce qui permet de gérer les lignes mixtes de la même manière.

Que devons-nous envoyer pour planifier les contrôles de soudure par points ?

Envoyez vos plans de soudure, vos assemblages avec des soudures correctes, manquantes ou mal placées, des exemples de défauts de surface et vos critères d'acceptation. Ajoutez les variantes, le temps de cycle et l'implantation de la cellule. Avec ces éléments, nous pourrons recommander des caméras fixes ou montées sur robot, l'éclairage et l'intégration nécessaires à l'inspection des soudures par points sur votre ligne. Les assemblages présentant des soudures manquantes connues sont les exemples les plus utiles pour configurer le contrôle.

CONTACTEZ NOS EXPERTS

Montrez-nous le problème de soudure par points que vous souhaitez détecter

Partagez vos plans de soudure, assemblages, critères d'acceptation et temps de cycle. Nous planifierons l'inspection de chaque point de soudure et vous fournirons les délais et les coûts. Les déploiements KOMPASS typiques prennent de 6 à 8 semaines.

Discutez de votre contrôle de soudure par points
Fermer la vidéo