DÉTECTION DU MAUVAIS ALIGNEMENT ET DU DÉCALAGE DES SOUDURES

Détection du mauvais alignement des soudures
pour identifier les erreurs d'ajustement et de décalage

KOMPASS vérifie le mauvais alignement des soudures sur chaque pièce : les bords de joint qui ne sont pas alignés avant le soudage, et les soudures qui se déposent hors du joint après. La vision par IA mesure l'ajustement et la position de la soudure par rapport à la pièce et à votre plan, puis signale la pièce tant que la cause est facile à identifier.

Discutez de votre contrôle de soudure

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Le mauvais alignement fragilise un joint même lorsque la soudure semble correcte

Le mauvais alignement des soudures commence par l'ajustement : des plaques, des tubes ou des supports qui sont décalés avant l'amorçage de l'arc. Ajoutez à cela une soudure qui se dépose à quelques millimètres du joint, et un côté peut ne jamais fusionner alors que le cordon lui-même semble lisse.

L'ajustement dérive avec les montages

L'usure des positionneurs et le desserrage des brides entraînent un décalage des pièces à assembler. La soudure suit le mauvais bord et le défaut se répète sur chaque pièce.

Les variantes multiplient les risques

Les références de pièces différentes comportent des soudures à des emplacements différents. Une soudure bien placée pour une variante est incorrecte pour une autre.

Les décalages sont difficiles à évaluer à l'œil nu

Les inspecteurs vérifient la présence des soudures, mais pas si les bords sont alignés ou si chaque soudure est placée exactement là où le plan l'indique.
La solution

Mesurer l'ajustement et la position de la soudure sur chaque pièce

Notre système d'inspection de produits par IA, KOMPASS™, détecte le mauvais alignement des soudures grâce à des modèles de vision entraînés sur vos pièces, mesurant l'alignement des bords avant le soudage et la position de la soudure après celui-ci. Les résultats sont transmis aux commandes de ligne avec une image de chaque pièce.

Mesurer l'alignement des joints et la position de la soudure

  • Mesurer le décalage des bords entre les pièces à assembler avant le soudage
  • Mesurer le décalage de chaque soudure le long et en travers du joint
  • Signaler les soudures manquantes, en trop ou mal positionnées
  • Appliquer le plan de soudage correct pour chaque référence de pièce
Chaque soudure
Position mesurée
Par variante
Le bon plan pour chaque pièce
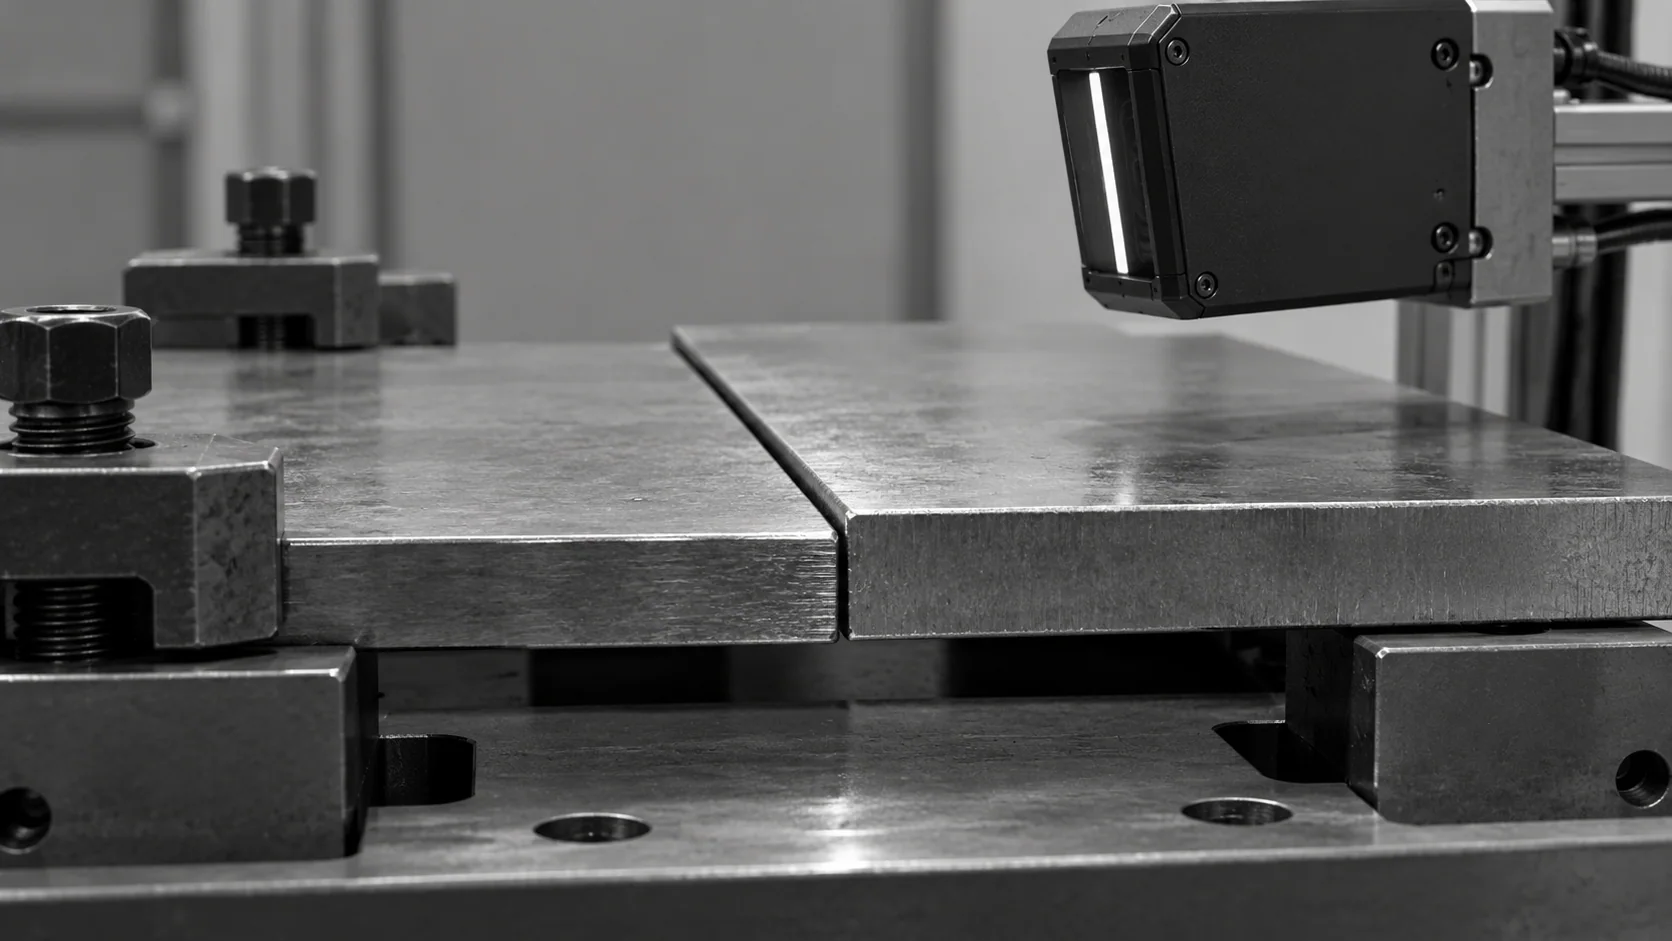
Illustration conceptuelle d'un décalage de hauteur entre les bords de plaques d'acier à assembler avant soudage.
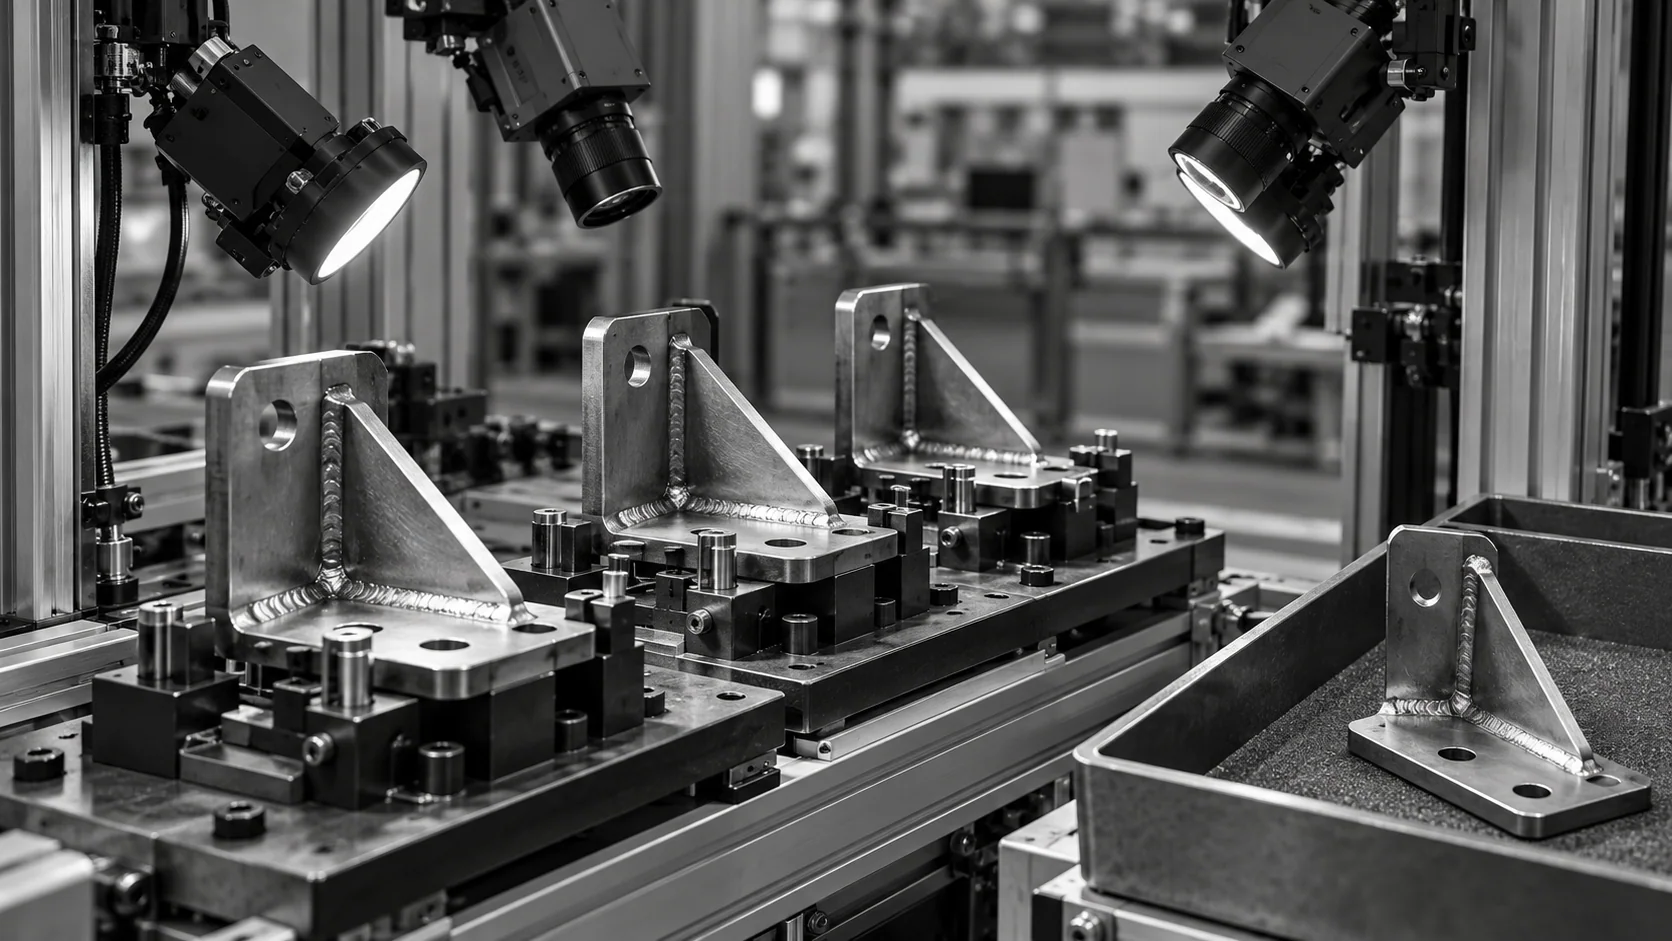
Illustration conceptuelle de supports soudés dans des montages d'inspection à côté d'un bac de collecte séparé.

Identifier la cause tant qu'elle est encore mineure

  • Suivre les tendances des positions de soudure par poste, robot et montage
  • Alerter l'équipe lorsque les décalages approchent d'une limite
  • Retenir les pièces dont les soudures dépassent les limites
  • Enregistrez chaque résultat avec son image pour examen
Tendance en direct
Détection des dérives avant le rejet
Par poste
Cause facile à identifier
COMMENT ÇA MARCHE

De la pièce soudée à la décision de positionnement

Le contrôle du mauvais alignement des soudures nécessite une vue stable et des références de pièces claires. KOMPASS combine les deux grâce à des modèles entraînés sur vos soudures et une liaison directe avec la ligne et la cellule.

Point fort n°1

Capturer l'assemblage et la soudure finie

Les caméras capturent chaque pièce avant le soudage, après le soudage, ou les deux, avec un éclairage choisi pour mettre en évidence les bords et les soudures.

Point fort n°2

Mesurer les décalages par rapport au plan

Le modèle identifie les bords, les soudures et les points de référence, puis mesure chaque décalage par rapport au plan de cette variante.

Point fort n°3

Mise en attente, analyse des tendances et archivage

Les pièces hors tolérance sont mises de côté, les tendances de décalage permettent d'identifier le montage ou le robot en cause, et chaque résultat est archivé.

Entrez en contact avec nous

Envoyez-nous vos plans, des pièces avec des joints conformes et défectueux, ainsi que vos tolérances. Nous évaluerons comment intégrer les contrôles de défaut d'alignement de soudure dans votre processus.

Contactez-nous

Où intégrer les contrôles de position en ligne

Les contrôles visuels, l'échantillonnage et l'inspection par IA en ligne ont chacun leur utilité. La différence réside dans le fait que le défaut d'alignement de la soudure soit mesuré ou non sur chaque pièce.

Besoin d'inspection
Contrôles visuels manuels
CND et échantillonnage destructif
KOMPASS AI
Ajustement du joint
Vérifié avec des jauges sur certaines pièces
Visible sur des sections
Décalage des bords mesuré avant soudage
Position de la soudure
Évalué de manière approximative
Mesuré sur des sections
Mesuré par rapport au plan sur chaque pièce
Dérive progressive
Remarqués uniquement lorsqu'ils sont évidents
Découvert lors de l'audit suivant
Suivi des tendances par poste et par montage
Conformité dès le premier essai
Repose sur une inspection visuelle attentive
Confirme après coup
Retient les soudures mal positionnées avant l'assemblage

Foire aux questions

Qu'est-ce qu'un défaut d'alignement de soudure ?

Le défaut d'alignement de soudure désigne tout décalage entre l'emplacement théorique du joint ou de la soudure et sa position réelle. Cela inclut le défaut d'alignement des joints, où les bords à assembler sont décalés avant le soudage (souvent appelé « high-low » sur les tôles et les tuyaux), ainsi qu'un cordon de soudure qui se trouve en dehors de la ligne de joint. Les soudures manquantes ou supplémentaires sont également signalées, car elles sont détectées lors du même contrôle de positionnement. Chaque défaut est visualisé sur l'image de la pièce, permettant à l'équipe d'identifier précisément quel joint ou quelle soudure est mal positionné.

Pourquoi la position est-elle importante si la soudure semble correcte ?

Un cordon bien formé mais décalé par rapport au joint peut ne fusionner qu'un seul côté. Ce manque de fusion sur le flanc est difficile à voir en surface et peut fragiliser considérablement le joint. Le contrôle de la position de la soudure permet de détecter les conditions qui en sont la cause, ce qui est moins coûteux que de découvrir la faiblesse lors d'essais destructifs ou sur le terrain. Cela fournit également à l'équipe de soudage des preuves pour ajuster les montages avant que la résistance ne soit altérée.

Comment la position est-elle mesurée ?

La station localise chaque soudure et les caractéristiques de la pièce à proximité, telles que les bords, les trous ou la ligne de joint, puis mesure la distance entre eux. Le décalage de la soudure est comparé à la limite définie pour cette soudure sur cette variante. Mesurer à partir de la pièce elle-même, plutôt qu'à partir d'un point fixe dans l'image, évite que les mouvements normaux de la pièce ne provoquent de faux rejets. La même méthode fonctionne sur les supports, les cadres, les tubes et les assemblages mécano-soudés.

Quelles sont les causes du déplacement des soudures ?

L'usure des montages et le desserrage des localisateurs, l'alignement de la torche après une collision ou un changement de buse, la dérive de la trajectoire du robot et un mauvais ajustement des joints en sont les causes habituelles. Chacune laisse une signature dans les données : un problème de montage affecte une station, tandis qu'un choc sur la torche décale toutes les soudures d'un robot. Les tendances rendent ce schéma rapidement visible. Connaître ce schéma permet à la maintenance d'intervenir directement sur le bon montage ou le bon robot.

Cela fonctionne-t-il pour plusieurs produits ?

Oui. Chaque variante de pièce dispose de son propre schéma de soudage, listant chaque soudure, sa zone et ses limites. La carte appropriée est sélectionnée par recette, code-barres ou signal provenant de la cellule, évitant ainsi tout réglage manuel lors des changements de série. Une pièce soudée avec le schéma d'une autre variante est immédiatement rejetée. Les schémas sont mis à jour en un seul endroit lorsqu'une modification technique déplace une soudure.

Peut-on détecter des plaques ou des joints mal alignés ?

Le désalignement des bords entre des plaques ou des tubes, avant ou après soudage, peut être mesuré lorsque les deux bords sont visibles. Lorsque la hauteur est importante, comme pour un dénivelé entre deux plaques, une détection 3D est ajoutée. Le contrôle du joint avant soudage permet de détecter rapidement un mauvais ajustement, tandis que le contrôle après soudage confirme que la soudure a bien suivi le joint. Détecter les problèmes d'ajustement avant le soudage permet également d'économiser du fil, du gaz et du temps de cycle.

Est-ce la même chose que le suivi de joint ?

Non. Le suivi de joint guide la torche pendant le soudage en suivant le joint en temps réel. L'inspection de position vérifie le résultat après coup sur chaque pièce. Ils fonctionnent bien ensemble : les données d'inspection indiquent quand le suivi de joint ou la programmation nécessitent une attention particulière, et permettent de détecter les erreurs sur les cellules dépourvues de suivi. De nombreuses usines utilisent les deux, les résultats d'inspection servant à déterminer quand recalibrer le suivi.

De quoi avez-vous besoin de notre part pour définir le périmètre de l'inspection de position des soudures ?

Envoyez-nous les plans indiquant chaque soudure et ses limites de position, des pièces soudées avec des soudures correctes et mal positionnées, les variantes que vous produisez et l'agencement de la cellule. Ajoutez le temps de cycle et l'emplacement prévu pour la pièce maintenue. Avec ces éléments, nous pourrons recommander les caméras, les références et l'intégration nécessaires aux contrôles d'ajustement et de position sur votre ligne. Les pièces issues des deux extrémités d'un intervalle de maintenance du montage montrent l'ampleur de la dérive que la station doit pouvoir suivre.

CONTACTEZ NOS EXPERTS

Montrez-nous le problème de position de soudure que vous souhaitez résoudre

Partagez vos plans, schémas de soudage, variantes et temps de cycle. Nous planifierons les contrôles de désalignement pour l'ajustement et la position des soudures, avec un calendrier et un coût clairs. Un projet KOMPASS de ce type dure généralement de 6 à 8 semaines.

Discutez de votre contrôle de soudure
Fermer la vidéo