INSPECTION DES CORDONS ET DES SOUDURES

Inspection des cordons de soudure
pour détecter les défauts au poste de travail

KOMPASS assure l'inspection de chaque cordon de soudure dès que les pièces quittent le poste de soudage. Les modèles d'IA entraînés sur vos soudures détectent la porosité de surface, les caniveaux, les projections, les manques et les cordons irréguliers, puis signalent la pièce avant qu'elle ne passe à l'assemblage, au revêtement ou à l'expédition.

Discutez de votre contrôle de soudure

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Une soudure peut sembler terminée tout en étant non conforme

Les soudures réalisées par des soudeurs ou des robots se ressemblent au premier coup d'œil. Les petits défauts de surface, un cordon trop court ou un manque à l'extrémité d'une soudure sont faciles à manquer, surtout en changeant d'équipe ou de variante de pièce.

Le jugement des opérateurs varie

Le contrôle visuel des soudures dépend de l'opérateur, de sa fatigue et de l'éclairage de la pièce. Un même cordon peut être accepté par une équipe et refusé par la suivante.

Les défauts se cachent parmi les variantes

Chaque référence de pièce implique des longueurs et des positions de soudure différentes. Vérifier manuellement chaque pièce par rapport à la norme appropriée est un processus lent.

Les défauts apparaissent après le revêtement

La porosité, les manques et les cordons trop courts découverts après la peinture ou l'assemblage entraînent des retouches, des rebuts ou des défaillances sur le terrain qui auraient pu être évités plus tôt.
La solution

Vérifiez chaque cordon par rapport à la soudure conforme

Notre système d'inspection de produits par IA, KOMPASS™, effectue le contrôle des cordons de soudure à l'aide de caméras, de capteurs 3D et de modèles d'IA entraînés sur vos propres soudures, vérifiant la surface et la géométrie du cordon visible sur chaque pièce. Les résultats sont transmis aux commandes de ligne avec des images de chaque cordon.

Détectez les défauts de surface qui échappent aux inspecteurs

  • Détectez la porosité de surface, les caniveaux, les projections et les fissures sur le cordon
  • Confirmez que chaque cordon est continu du début à la fin
  • Vérifiez la largeur et la forme du cordon avec des profils 3D si nécessaire
  • Entraînez le système sur des soudures conformes et défectueuses issues de votre propre processus
Chaque cordon
Inspecté, pas échantillonné
Vos soudures
Entraînement à partir de pièces réelles
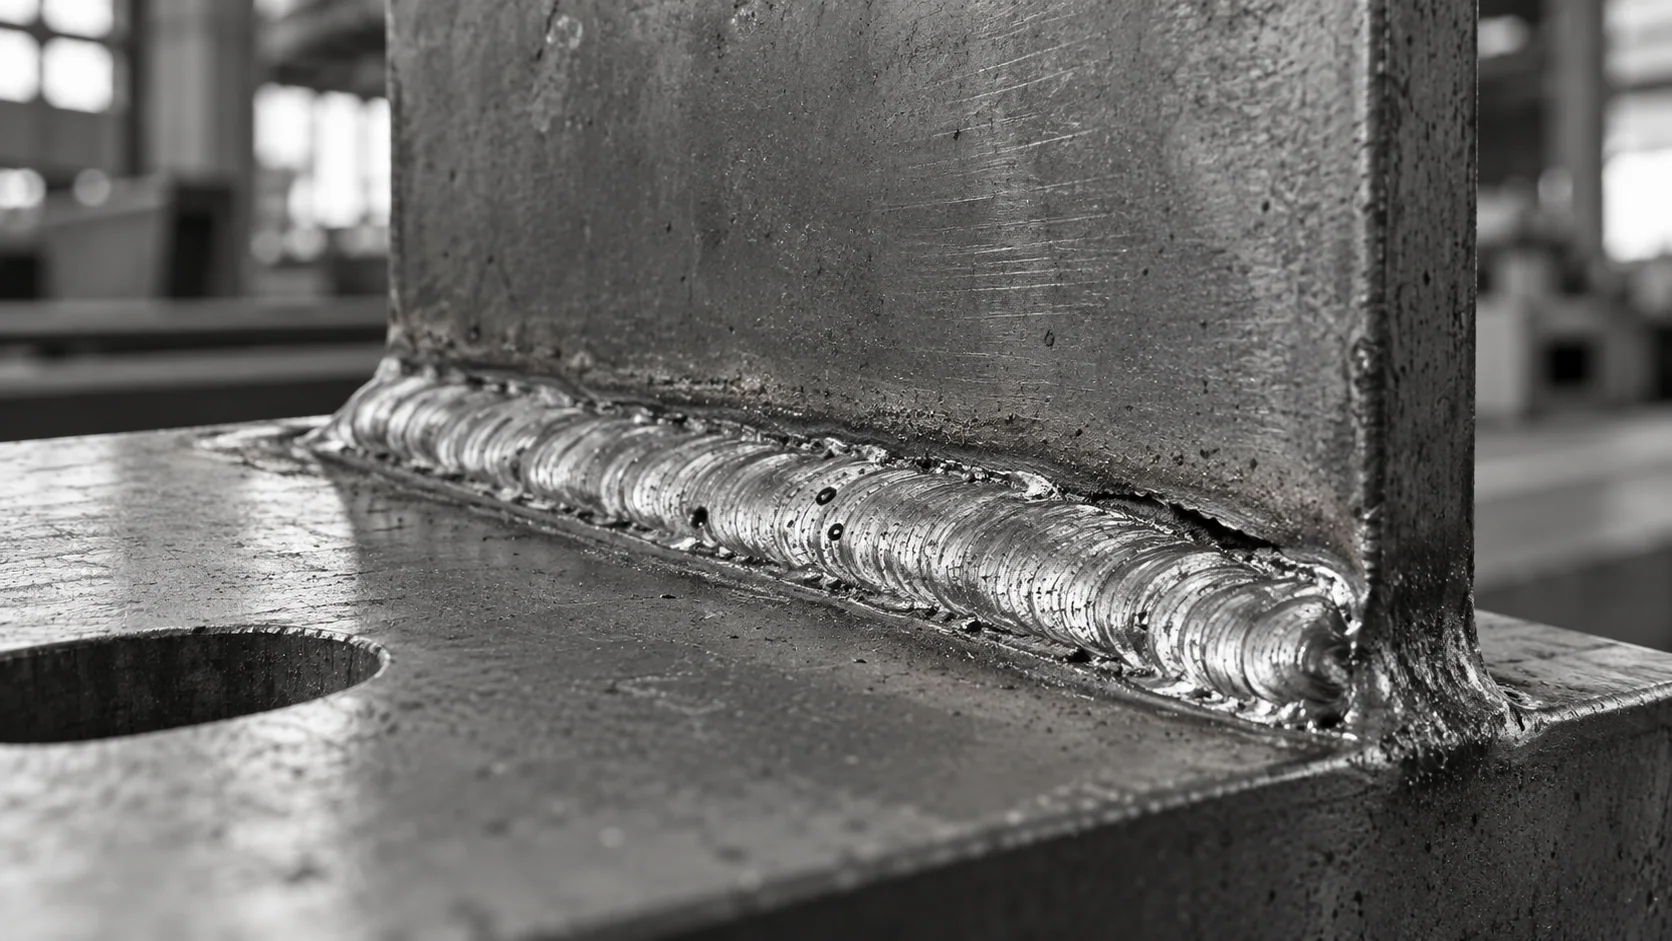
Illustration conceptuelle d'un cordon de soudure avec des piqûres de surface visibles et une rainure le long de son bord.
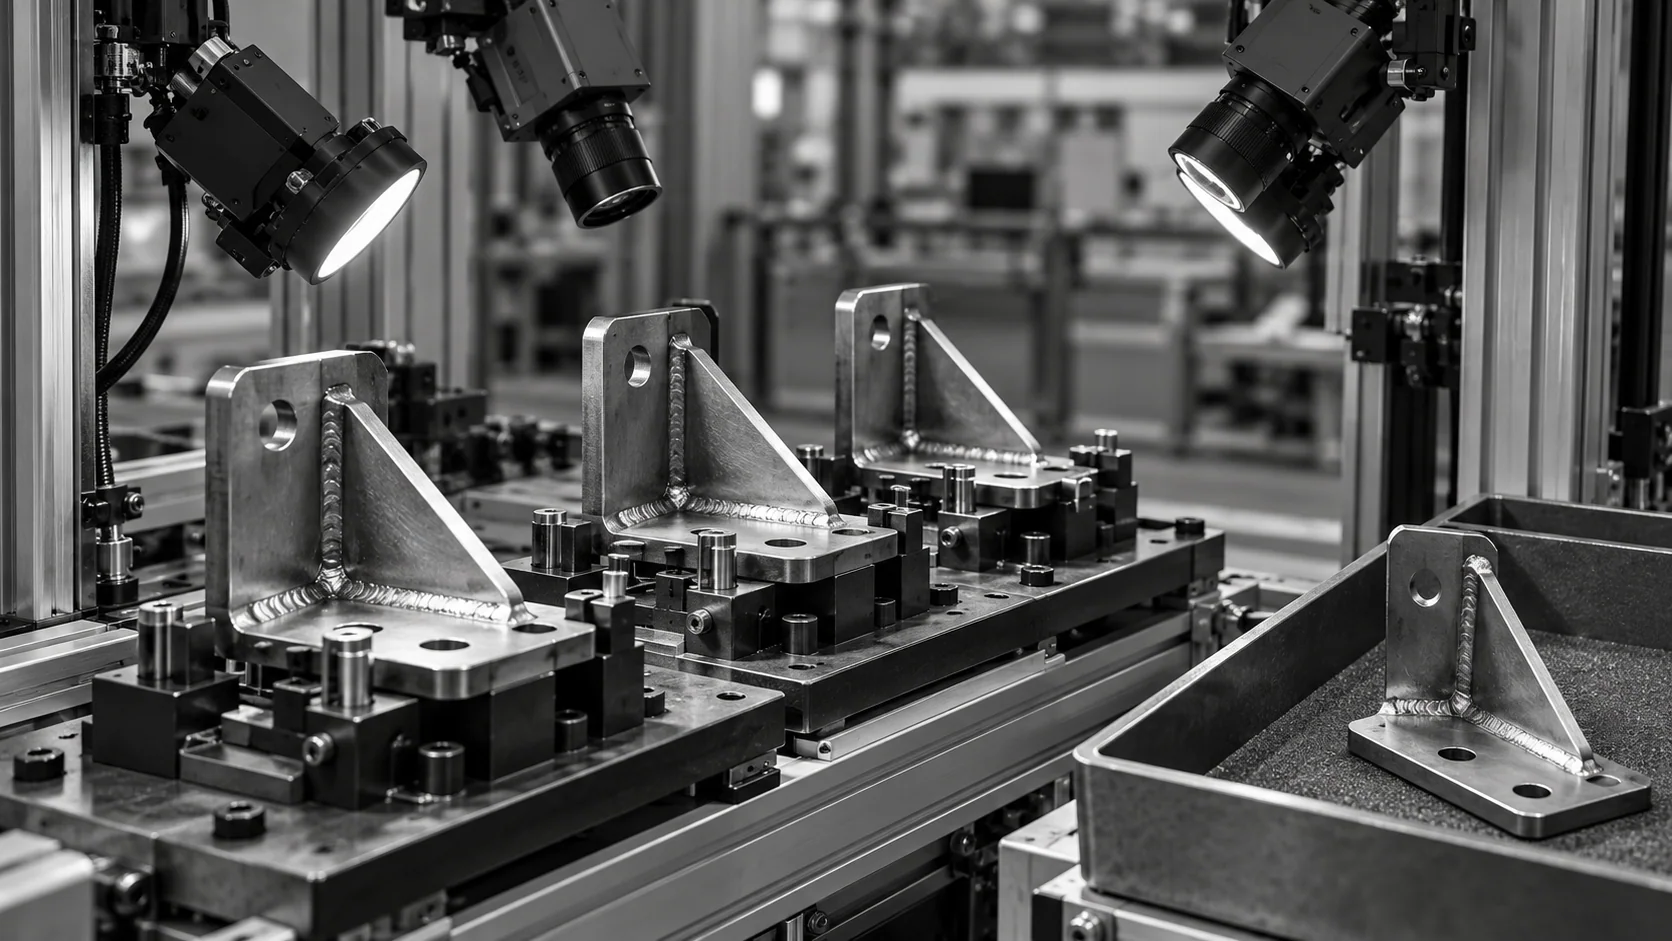
Illustration conceptuelle de supports soudés dans des montages d'inspection à côté d'un bac de collecte séparé.

Arrêtez la pièce avant l'opération suivante

  • Signalez les pièces non conformes sur la ligne avant le revêtement ou l'assemblage
  • Identifiez quel cordon et quel défaut ont causé l'échec sur chaque pièce
  • Analysez les tendances des défauts par poste, robot et équipe
  • Stockez les images des soudures pour les audits et l'analyse des causes profondes
Par cordon
Localisation précise de chaque défaut
Preuve par l'image
Chaque décision est vérifiable
COMMENT ÇA MARCHE

De la pièce soudée à la décision sur le cordon

L'inspection des cordons de soudure dépend autant de la vue que du modèle, car les surfaces soudées sont brillantes, texturées et courbes. KOMPASS associe un éclairage et une détection 3D adaptés à vos soudures, des modèles entraînés et une liaison directe avec la ligne de production.

Point fort n°1

Capturez chaque cordon avec précision

Des caméras et, lorsque la géométrie l'exige, un capteur de profil 3D capturent chaque cordon après le soudage, avec un éclairage choisi pour maîtriser les reflets.

Point fort n°2

Classer chaque défaut

Le modèle vérifie la continuité du cordon, la forme du bourrelet et l'état de surface, puis classifie la porosité, les caniveaux, les projections et les manques.

Point fort n°3

Mise en attente, analyse des tendances et archivage

Les pièces défectueuses sont mises de côté pour réparation ou mise au rebut, les tendances des défauts permettent d'identifier le poste concerné et l'image de chaque cordon est archivée.

Entrez en contact avec nous

Envoyez-nous des pièces soudées présentant des défauts types, vos critères d'acceptation et les cordons les plus critiques. Nous évaluerons l'imagerie nécessaire pour vos soudures.

Contactez-nous

Où s'intègre l'inspection en ligne des cordons

Les contrôles visuels, les CND et l'inspection en ligne des cordons de soudure répondent à des besoins différents. La différence réside dans la couverture et la rapidité avec laquelle un défaut de surface est détecté sur la ligne.

Besoin d'inspection
Contrôles visuels manuels
CND et échantillonnage destructif
KOMPASS AI
Défauts de surface
Dépend de l'inspecteur
Pas l'objectif principal
Classé sur chaque cordon
Couverture
Échantillons ou pièces complètes, de manière irrégulière
Échantillons restreints
Chaque cordon visible, chaque pièce
Intégrité interne
Non visible
Confirmé sur échantillons
Non visible, le CND conserve ce rôle
Conformité dès le premier essai
Dépend de la vigilance au fil des équipes
Confirme le procédé a posteriori
Retient les soudures défectueuses avant l'opération suivante
RÉUSSITE CLIENT

Inspection automatisée des soudures de crochets de levage chez un fabricant américain de technologies énergétiques

Les crochets de levage soudés sur des composants d'échappement étaient contrôlés par le jugement des opérateurs, avec des variations constantes concernant les modèles, les positions des crochets et l'aspect des soudures. Un poste KOMPASS à deux caméras prend désormais cette décision.

Couverture officielle de l'étude de cas Jidoka pour l'inspection des soudures d'échappement chez un fabricant américain anonyme de technologies énergétiques
Inspection automatisée des soudures de crochets de levage chez un fabricant américain de technologies énergétiques
Automobile

Résultats publiés pour l'application d'inspection des cordons de soudure de crochets de levage.

  • Plus de 95 % de taux de rappel pour la détection des défauts sur les soudures de crochets de levage
  • Au moins 99 % de sélection automatique des images avec un taux de fausse alerte de 5 % ou moins

Foire aux questions

Que vérifie l'inspection automatisée des cordons de soudure ?

L'inspection des cordons de soudure avec KOMPASS vérifie ce qui est visible sur la soudure : porosité de surface, caniveau, projections, fissures, cratères d'extrémité, manques et cordons irréguliers ou trop courts. Il confirme également la continuité du cordon du début à la fin ; ainsi, une soudure interrompue prématurément ou présentant une section manquante est rejetée. Chaque défaut est classé séparément, ce qui vous permet d'appliquer des limites différentes pour une marque esthétique et pour un défaut structurel. Le résultat de chaque cordon est enregistré avec son image, permettant ainsi de baser les réparations et les audits sur des preuves concrètes.

Mesure-t-il également la géométrie du cordon ?

Oui, lorsqu'un capteur 3D est ajouté. Un capteur de profil laser capture la section transversale de la soudure, ce qui permet de mesurer la largeur, la hauteur et la forme du cordon le long du joint. Un profil de cordon de soudure trop étroit, trop haut ou irrégulier indique souvent une vitesse d'avance ou une alimentation en fil inadaptée. La classification de surface et la mesure de profil peuvent être effectuées simultanément au même poste. Les données de profil sont également analysées pour identifier les tendances, permettant ainsi de détecter une dérive du procédé avant que les cordons ne sortent des tolérances.

Quels procédés de soudage sont couverts ?

Les soudures MIG et TIG, les soudures laser, les joints brasés et les soudures à l'arc robotisées sont des applications courantes. Chaque procédé a un aspect différent : les cordons TIG sont lisses et brillants, tandis que les cordons MIG présentent plus de texture. La formation inclut les procédés et les matériaux que vous utilisez, et l'éclairage est ajusté pour chacun d'eux, afin que le modèle apprenne à quoi ressemble une bonne soudure dans votre usine. Différents postes peuvent exécuter différents modèles, de sorte que chaque soudure est évaluée selon la norme appropriée.

Comment le système gère-t-il l'éblouissement dû aux soudures lumineuses ?

Les soudures sont réfléchissantes et courbes, ce qui crée des reflets pouvant être confondus avec des défauts. Un éclairage diffus, la polarisation et des angles de vue multiples réduisent ces reflets, et l'entraînement inclut des soudures conformes présentant des reflets normaux afin que le modèle apprenne à les ignorer. Lorsqu'un cordon fait le tour d'une pièce, plusieurs caméras ou une vue mobile permettent de capturer toute sa longueur. L'éclairage est fixe une fois réglé, garantissant que chaque pièce est examinée dans les mêmes conditions.

Le système peut-il détecter les défauts sur les bords du cordon ?

Oui. Ce défaut apparaît généralement sous forme de caniveau le long de la ligne de fusion, là où le cordon rencontre le métal de base. Il est plus facile à identifier via un profil 3D que sur une image plane ; c'est pourquoi la détection de profil est recommandée lorsque les caniveaux sont une préoccupation. Les percements et la pénétration excessive visibles depuis le côté inspecté sont classés de la même manière. Les images de chaque défaillance indiquent précisément à l'équipe de réparation quelle partie du cordon nécessite une intervention.

Que se passe-t-il lorsqu'un cordon est défaillant ?

Le poste signale la réponse configurée, telle qu'une mise en attente, un renvoi vers une zone de retouche ou un rejet. Chaque résultat enregistre le cordon défaillant et le type de défaut, afin que les équipes de réparation sachent exactement où intervenir. Les tendances par poste et par robot permettent de déterminer si un défaut est aléatoire ou lié à une torche, un lot de fil ou un montage spécifique, réduisant ainsi le temps de résolution. Chaque rejet devient alors une information exploitable par l'équipe de soudage.

Comment la validation est-elle effectuée avant la mise en service ?

La validation s'appuie sur un ensemble étiqueté de soudures conformes et défectueuses issues de votre production, incluant les cas limites validés par votre équipe qualité. Les défauts non détectés et les faux rejets sont mesurés séparément par type de défaut et par variante de pièce. Les décisions automatiques ne sont activées que lorsque les résultats atteignent vos objectifs, avec une phase de revue durant les premières semaines. Les résultats sont analysés par type de défaut, permettant ainsi de renforcer l'entraînement sur les catégories les plus faibles avant la mise en service.

Que devons-nous envoyer pour planifier les contrôles de cordons ?

Envoyez-nous des pièces soudées présentant des défauts types, vos critères d'acceptation et les plans indiquant les cordons critiques. Précisez les processus de soudage, les variantes de pièces, le temps de cycle et la destination des pièces non conformes. Sur cette base, nous pourrons recommander les caméras, l'éclairage et les capteurs 3D adaptés à l'inspection des cordons et des joints sur votre ligne. Les pièces provenant de différents robots ou soudeurs permettent au modèle d'intégrer la variabilité normale à accepter.

CONTACTEZ NOS EXPERTS

Montrez-nous le défaut de soudure que votre contrôle actuel ne détecte pas

Partagez vos pièces soudées, vos critères d'acceptation, vos processus et vos temps de cycle. Nous planifierons l'inspection des cordons de soudure au poste approprié et définirons les délais et les coûts. Le déploiement d'une solution KOMPASS prend généralement de 6 à 8 semaines.

Discutez de votre contrôle de soudure
Fermer la vidéo