












INSPECTION DES JOINTS DE SOUDURE

Inspection des joints de soudure
pour détecter les mauvaises connexions avant les tests

KOMPASS apporte l'inspection des joints de soudure aux cartes traversantes, aux bornes, aux connecteurs et aux terminaisons de fils. Les modèles d'IA entraînés sur vos joints identifient le manque de soudure, les ponts, les soudures froides et l'excès de soudure, distinguant les défauts réels des variations normales de congé avant que l'assemblage n'atteigne l'étape de test.

Discutez de votre contrôle de soudure

La confiance des fabricants pour améliorer la qualité sur la ligne de production

LE PROBLÈME

Un seul mauvais joint peut compromettre tout l'assemblage

Un assemblage peut comporter des dizaines, voire des centaines de joints. La plupart sont corrects, mais un seul pont ou un joint sous-alimenté peut provoquer un court-circuit, une panne intermittente ou un retour client.

Les contrôles manuels manquent les défauts subtils

Les inspecteurs qui doivent examiner un grand nombre de joints par carte se fatiguent rapidement. Les soudures froides ternes et les ponts fins sont les premiers éléments à passer inaperçus.

Les outils basés sur des règles signalent les bons joints

Les variations normales de forme et de brillance du congé sont interprétées comme des défauts par les règles fixes, ce qui multiplie les fausses alertes et ralentit la ligne de production.

Les tests en détectent certains, mais pas tous

Les tests électriques permettent de détecter les courts-circuits francs et les circuits ouverts, mais un joint faible ou froid peut passer le test et défaillir plus tard sous l'effet des vibrations ou de la chaleur.
La solution

Évaluez chaque joint comme le ferait un inspecteur expérimenté

Notre système d'inspection de produits par IA, KOMPASS™, effectue l'inspection des joints de soudure grâce à des caméras et un éclairage adaptés aux surfaces réfléchissantes, ainsi qu'à des modèles d'IA entraînés sur vos propres joints. Les résultats sont transmis aux contrôles de ligne avec une image de chaque joint défectueux.

Classer chaque joint par type de défaut

  • Détectez le manque ou l'excès de soudure, les ponts et les soudures froides
  • Vérifiez la forme du congé et le mouillage sur les joints traversants et les bornes
  • Apprenez les variations normales pour éviter de signaler les bons joints
  • Inspectez chaque type de joint selon les vues nécessaires
Chaque joint
Inspecté, pas échantillonné
Défaut par type
Instruction de réparation claire
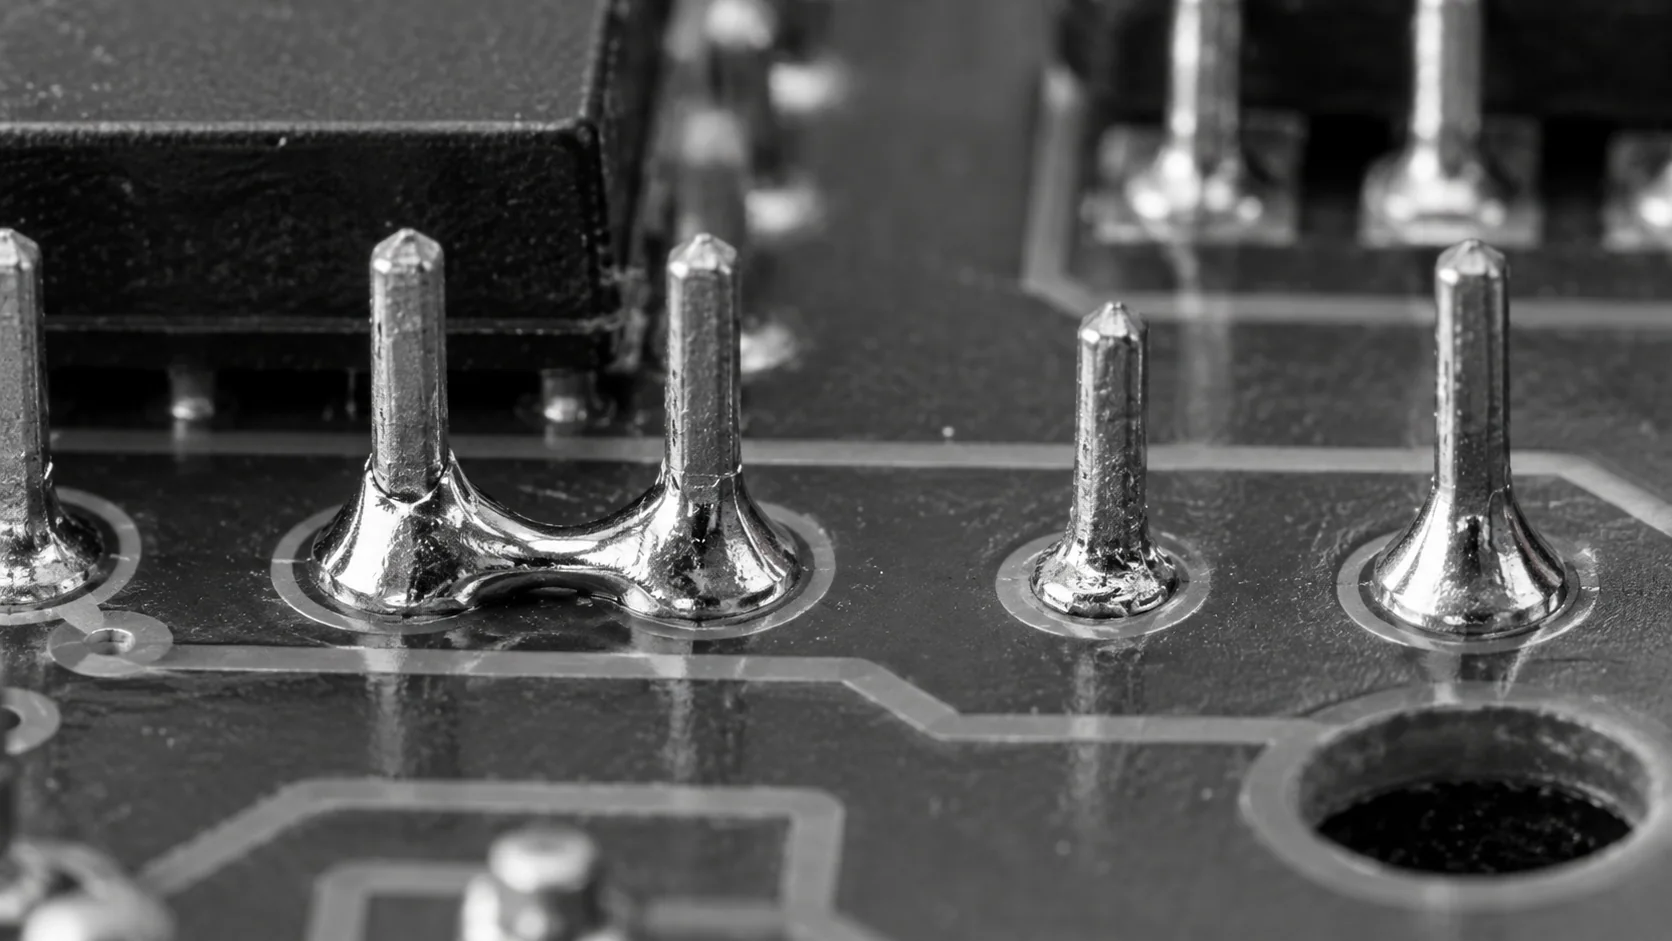
Illustration conceptuelle de broches traversantes avec un pont de soudure et des congés de soudure variés.

Envoyer les réparations vers le bon joint

  • Marquer les joints défectueux et leur emplacement pour la retouche
  • Suivre les tendances des défauts par processus de soudure, buse et produit
  • Retenir les assemblages non conformes avant le test électrique
  • Enregistrer l'image de chaque joint pour la traçabilité
Emplacement du joint
La retouche va droit au but
Tendance du processus
Identifier la cause rapidement
COMMENT ÇA MARCHE

De l'assemblage soudé à la décision sur le joint

L'inspection des joints de soudure dépend de l'éclairage et de la formation, car la soudure est réfléchissante et les joints varient en forme. KOMPASS combine ces deux aspects avec un lien direct vers la retouche et la ligne de production.

Point fort n°1

Éclairer les joints sous plusieurs angles

L'éclairage multi-angle révèle la forme du congé et le mouillage sur la soudure brillante. Les joints sont capturés du côté où les défauts apparaissent.

Point fort n°2

Classer chaque joint

Le modèle vérifie chaque joint et classe les joints insuffisants, excessifs, pontés ou froids selon vos normes d'acceptation.

Point fort n°3

Acheminement vers la retouche et enregistrement

Les assemblages non conformes sont envoyés en retouche avec les emplacements des joints marqués, et chaque image est enregistrée pour assurer la traçabilité.

Entrez en contact avec nous

Envoyez-nous des assemblages présentant des défauts de soudure typiques ainsi que vos critères d'acceptation. Nous évaluerons l'éclairage et les angles de vue nécessaires pour vos connexions.

Contactez-nous

Où s'intègrent les contrôles de soudure par IA

Les contrôles visuels, l'échantillonnage et l'inspection en ligne des joints de soudure jouent chacun un rôle. La différence réside dans la constance avec laquelle les défauts de surface subtils sont évalués.

Besoin d'inspection
Contrôles visuels manuels
CND et échantillonnage destructif
KOMPASS AI
Défauts de connexion visibles
Manqué lorsque l'attention diminue
Pas l'objectif principal
Classé sur chaque connexion
Variation normale du ménisque
Jugé selon l'expérience
Non applicable
Appris à partir de vos connexions
Vides cachés
Non visible
Détecté par rayons X ou coupe transversale
Non visible, les rayons X conservent ce rôle
Conformité dès le premier essai
Dépend de l'endurance de l'inspecteur
Confirme après coup
Envoie les connexions défectueuses en retouche avant le test

Foire aux questions

Quels défauts le contrôle automatisé des connexions permet-il de détecter ?

L'inspection des joints de soudure avec KOMPASS détecte les défauts visibles à la surface de la connexion : manque de soudure, excès de soudure, ponts de soudure entre connexions adjacentes, joints froids ou mal mouillés, joints manquants, billes de soudure et pattes soulevées. Chaque défaut est classé séparément afin que les équipes de réparation sachent ce qu'elles doivent corriger. Les vides internes ne sont pas visibles par caméra et restent du ressort de l'inspection par rayons X lorsque cela est nécessaire. Le résultat pour chaque connexion est enregistré avec son image, permettant ainsi aux opérations de retouche et aux audits de s'appuyer sur des preuves concrètes.

Quels types de connexions peut-il contrôler ?

Les connexions traversantes après soudure à la vague ou soudure sélective sont des applications courantes, tout comme les borniers, les broches de connecteurs, les bornes de relais et de transformateurs, ainsi que les terminaisons de fils sur faisceaux. Le brasage par thermode de circuits flexibles et de câbles en nappe en est une autre. Chaque type de connexion nécessite un éclairage et des angles de vue spécifiques, qui sont déterminés lors des essais avec vos assemblages. Les assemblages mixtes comportant plusieurs types de connexions peuvent être contrôlés sur un seul poste lorsque les angles de vue le permettent.

Comment reconnaît-elle un joint froid ?

Les joints froids ont un aspect terne, granuleux ou grumeleux, et la soudure ne s'écoule pas uniformément sur la broche et la plage d'accueil. Ces différences sont subtiles et varient selon l'alliage, le flux et l'éclairage. L'entraînement sur vos propres exemples de joints corrects et mal mouillés apprend au modèle ce qui est important dans votre processus, ce qui est plus fiable que des seuils fixes de luminosité ou de forme. Les exemples limites sont étiquetés avec vos inspecteurs afin que le modèle suive leur jugement.

Pourquoi les outils basés sur des règles génèrent-ils autant de fausses alertes ?

Les systèmes basés sur des règles comparent les joints à des limites fixes de forme et de luminosité. Les variations normales de la hauteur du congé, de la brillance et de la position de la broche enfreignent ces règles, ce qui entraîne le marquage de bons joints. Un modèle d'IA entraîné sur les variations acceptables sépare les défauts réels des joints de soudure des différences inoffensives, ce qui réduit les files d'attente de retravail sans laisser passer les mauvais joints. Cela permet aux équipes de retravail de se concentrer sur les joints qui nécessitent réellement une intervention.

Peut-elle détecter les ponts entre des broches à pas fin ?

Oui, lorsque la résolution de la caméra et l'éclairage permettent de distinguer l'espace entre les broches. Les ponts sur les connecteurs à pas fin et les joints soudés par thermocompression peuvent être masqués par des reflets ; la vue est donc configurée pour observer entre les broches selon un angle approprié. Les pas très fins sont testés au début de l'essai pour confirmer que l'imagerie peut les distinguer. Si un pas est trop fin pour être résolu, l'essai l'indique clairement avant tout engagement.

Quelle norme d'acceptation applique-t-elle ?

Elle applique la norme utilisée par votre équipe qualité. De nombreux fabricants d'électronique travaillent selon les classes IPC-A-610, tandis que les fabricants de faisceaux et de terminaux peuvent utiliser leurs propres critères. Les exemples de formation sont étiquetés selon cette norme avec vos inspecteurs, et la validation compare les décisions de la station avec les leurs avant l'activation des décisions automatiques. Différentes lignes de produits peuvent suivre des classes différentes si vos clients l'exigent.

Où la station doit-elle être placée ?

Juste après le processus de soudure est généralement le meilleur moment, afin que les défauts soient détectés avant les tests électriques, le vernissage de protection ou l'assemblage final. Sur les cartes soudées à la vague, l'inspection du côté soudure permet de détecter les ponts et le remplissage insuffisant. Une seconde vue du côté des composants aide à confirmer le remplissage des trous sur les composants traversants lorsque votre norme l'exige. Placer la station avant les tests évite également que des cartes défectueuses n'occupent inutilement les capacités de test.

Que devons-nous envoyer pour planifier les contrôles de joints ?

Envoyez-nous des assemblages présentant des défauts types, vos normes d'acceptation, des plans ou des images montrant l'emplacement des joints, ainsi que les processus de soudure que vous utilisez. Indiquez le temps de cycle et la manière dont le retravail est organisé. Avec ces éléments, nous pourrons vous recommander les caméras, l'éclairage et les angles de vue adaptés à l'inspection de soudure sur votre ligne. Des cartes provenant de différents bains ou buses de soudure permettent de montrer comment les variations du processus affectent les joints.

CONTACTEZ NOS EXPERTS

Montrez-nous le défaut de soudure que votre contrôle actuel ne détecte pas

Partagez vos assemblages présentant des défauts types, vos normes d'acceptation, vos processus et vos temps de cycle. Nous définirons le périmètre de l'inspection des joints de soudure avant les tests et établirons le calendrier et les coûts. Prévoyez environ 6 à 8 semaines pour le déploiement.

Discutez de votre contrôle de soudure
Fermer la vidéo