米国の製造業において、わずか1つの微小な欠陥が数百万ドルもの損失につながることがあります。ペットボトルの飲み口に極小の欠けがあるだけで、中身の漏れや容器の破損を引き起こします。これが製品リコールへと発展し、2024年のレポートでは直接費用だけで19億2,000万ドルを超える損失が生じると推定されています。そのため、100%の品質管理を求めるプレッシャーは極めて切実です。
製造業の65%が自動化を急ぐ中、優れたマシンビジョンによる品質管理 の必要性は明白です。しかし、高速ラインで全ての欠陥を捉えるにはどうすればよいのでしょうか?重要なのは欠陥を見つけることだけでなく、それを効率的に行うことです。
本ブログでは、VisionProなどのシステムを用いたペットボトルの口部欠陥検査において、最高の効率を実現するための5つの方法を解説します。
ペットボトルの口部欠陥検査とは(なぜこれほど難しいのか?)
この検査が実際に何を行っているのかを見ていきましょう。
求められるのは、単なるひび割れのチェックにとどまりません。最新のペットボトル口部欠陥検出技術では、高速カメラとインテリジェントなソフトウェアを駆使して、ボトルの「シール面」をスキャンします。これはキャップと密着する極めて重要な縁の部分であり、ここにわずかでも欠陥があれば密閉性が損なわれ、製品として成り立たなくなります。ここで直面する課題は大きく2点あります。
1. 高速化の課題:スピードと精度の両立
まず、製造ラインの速度を落とすことはできません。最新の飲料ラインは毎分600本(BPM)以上のスピードで稼働しています。つまりマシンビジョン品質管理システムは、ボトルが高速移動する中で、わずか数ナノ秒の間に画像を取得・解析し、良品・不良品の判定を下さなければなりません。
2. 「目に見えにくい」欠陥
最も危険な欠陥は、透明なプラスチック上の透明な傷であることが多く、あらゆるペットボトル口部欠陥検査システムにとって、その分類を非常に困難にしています。私たちが探しているのは以下の通りです:
- ショートショット(充填不足): プラスチックが金型に行き渡らず、成形が不完全になる現象。
- バリ: 密閉を妨げる、ヒゲ状の極薄な余剰プラスチック。
- 異物混入: ボトルの縁に埋め込まれた炭化プラスチックの「黒点」。
- 真円度不良: 飲み口が真円でなく、キャップの締まりが悪くなる現象。
- ピンホール: 空気や細菌の侵入を許してしまう、シール面の微細な穴。
こうした欠陥を600 BPMという超高速で見つけ出すのは並大抵のことではありません。では、優れたシステムはどのようにしてこの高効率を実現しているのでしょうか?
検査効率を最大化する5つのベストプラクティス
マシンビジョンによる品質管理における効率とは、ラインの速度を落とすことなく、100%の欠陥検出率と0%の誤検出率を達成することを意味します。優れたシステムがどのようにこれを実現しているかをご紹介します。
方法1:AIとディープラーニングの活用(従来のビジョン技術を超えて)
従来のビジョンシステムは、厳密なルールベースのアルゴリズムを採用しています。影が0.1mmずれただけでも「欠陥」と判定してしまうため、「過検出(誤判定)」率が高くなり、良品まで無駄に廃棄されていました。しかし、VisionProペットボトル口部欠陥検出ソフトウェアなどを活用したAI搭載システムなら、まったく異なるアプローチが可能です。
AIは、「良品」と「不良品」のボトル口部の例を学習することで、複雑な新しい欠陥を見つけ出し、無害な外観上のノイズを無視し、誤検出を劇的に減らすことができます。この欠陥分類は、従来よりもはるかに高精度です。
| 機能 | 従来のルールベースビジョン | AI(ディープラーニング)ビジョン |
|---|---|---|
| 仕組み | 「0.5mm以上の黒点があれば拒否」といった、厳格で事前にプログラムされたルールに従います。 | 良品と不良品の例から学習し、複雑な欠陥パターンを識別します。 |
| 欠陥検出 | 事前に定義された欠陥のみを検出し、予期せぬ複雑な欠陥は見逃してしまいます。 | AI主導のパターン認識により、微妙で予測不可能な欠陥を分類・発見します。 |
| 過剰検知(誤判定) | 高:影や反射によって良品を誤って不良品と判定することが多い。 | 低:外観上のノイズを無視するように学習するため、不要な廃棄や誤判定を削減できる。 |
| 適応性 | 固定型:製品や仕様が変更されるたびに手動での再プログラミングが必要。 | 高い柔軟性:新しい画像で再学習させることで、変化する生産ラインに適応可能。 |
| 主な目的 | あらかじめ定義された特定の欠陥のみを検出する。 | 製品の「完全な状態」を理解し、そこからの逸脱を動的に特定する。</w0 |
方法2:マルチカメラおよび3D検査の導入
真上からの単一カメラだけでは死角が生まれます。ボトルの口部の側面を確認したり、平坦度を測定したりすることはできません。効率的な構成ではマルチカメラアレイを採用し、通常は真上から1台、斜め横から4台のカメラを配置して360度の視野を確保します。さらに、3Dレーザー変位センサーを組み合わせることで、シール面をミクロン単位の精度でスキャンできます。
これは、ボトルの幾何学的な歪み(真円度)を検査し、シール面が完全に平らであることを確認するための唯一の方法です。
方法3:高度な照明と光学系の最適化
これはマシンビジョン品質管理における秘密兵器です。見えないものは検査できません。「透明な対象物上の透明な欠陥」を捉えるには、特殊な照明が不可欠です。
- 同軸拡散照明: 明るく影のない均一な視野を作り出します。正常な平坦面は光を正反射して明るく映る一方、欠けやバリは傾斜しているため光を散乱させ、コントラストの強い暗い欠陥として浮かび上がります。
- バックライト照明: ボトル口部の背面から光を透過させることで、黒点の混入やピンホールを一瞬で浮き彫りにします。この高速検査では、適切な照明によって欠陥をカメラ上でいかに際立たせるかが成否を分けます。
方法4:高速排出およびフィードバックループの統合
欠陥を見つけても、排除できなければ意味がありません。高効率なシステムは、高速エアジェットやサーボプッシャーと直接連動し、不良と判定されたボトル1本だけを確実にラインから排出します。
これは品質管理自動化における重要な要素です。データ収集は検出だけにとどまらず、リアルタイムのダッシュボードを通じてどのような欠陥がどこで発生しているかを可視化します。このフィードバックループにより、オペレーターは前工程にある特定の不良金型など、根本原因にすぐさま対処できます。
方法5:検査ソフトウェアの統合
ボトル口の検査を独立した「孤立した工程」にしてはなりません。最も効率的な運用では、このタスクを単一のマシンビジョン品質管理プラットフォームに統合しています。
口部を検査する同じソフトウェアで、包装ラベルの検査や包装向けOCR(日付コードの読み取り)もカバーするのが理想的です。これによりデータを一元化し、オペレーターのトレーニングをシンプルにし、総所有コスト(TCO)を抑えることができます。
これら5つの手法を組み合わせることで強力なシステムが構築されます。しかし、この産業オートメーションを次のレベルへと引き上げる製造原則が存在します。
自働化(Jidoka)が生産ラインをどのように変革するか
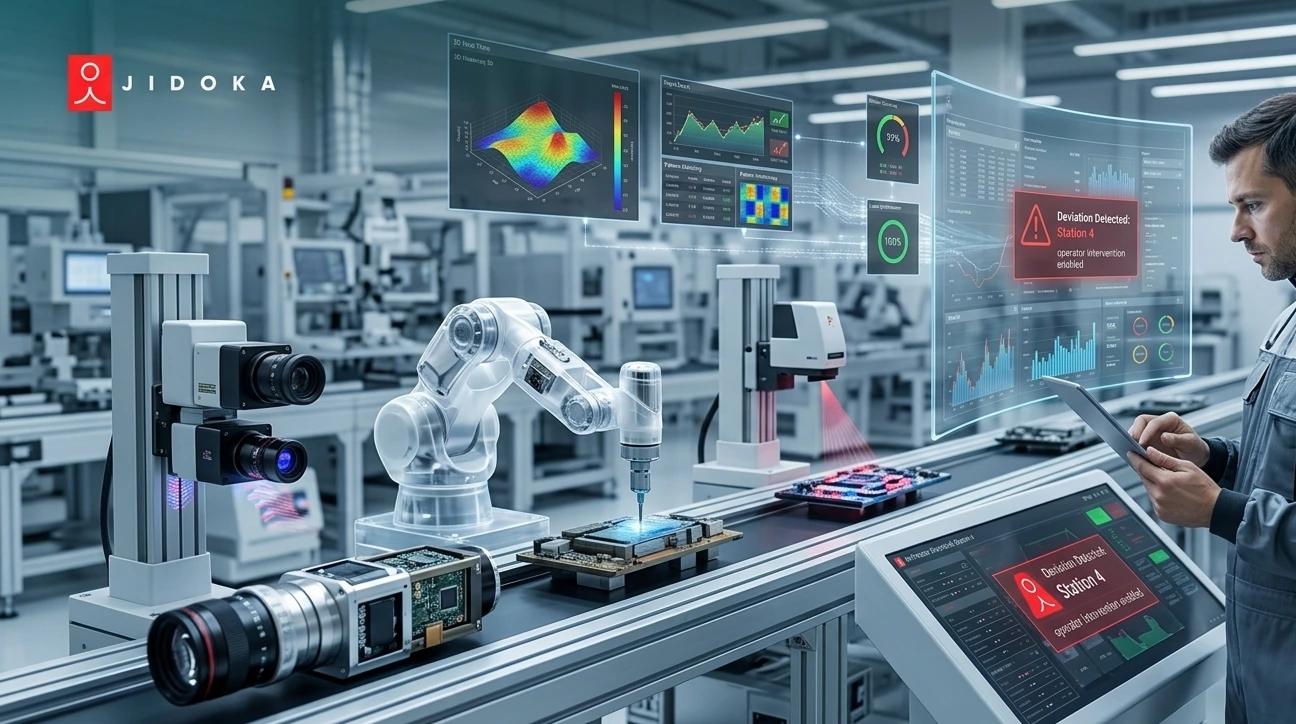
自働化(Jidoka)は、品質管理の自動化に最適なリーン生産方式の原則です。それは「ニンベンの付いた自働化(人間の知恵を付与した自動化)」を意味します。単に不良品を排除するだけでなく、システム自らが判断して行動できるように賢く進化させるアプローチです。
- 従来の自動化: 1,000本の不良ボトルを排出し、数時間後にオペレーターがそれに気付く。
- 自働化(Jidoka): システムが最初の不良ボトルを検知した時点でラインを自動停止し、根本原因を解決するようオペレーターに警告する。
このアプローチは、欠陥品の大量生産を未然に防ぎます。プラスチックボトルの口の欠陥検出システムを真のプロセス改善ツールへと変え、長期的には生産ラインのダウンタイムを削減します。
私たちはこの原則の実効性を実証しており、世界で48社以上の信頼できるお客様と100件以上の導入成功実績を誇ります。
この手法により、不良品の「発見」から「未然防止」への転換を実現します → 自働化(Jidoka)。
結論
多くのマシンビジョン品質管理システムは、実際の現場では機能しません。過剰な誤判定により良品とコストを無駄にし、重要な「透明な対象物上の透明な欠陥」を見逃してしまいます。また、高速検査の要求に対応できず、専門家による絶え間ない調整が必要となります。
こうした失敗は、最悪の事態を招きます。プラスチックボトルの口の欠陥検出で一つでも見逃しがあれば、そのボトルは出荷され、液漏れが発生し、顧客に被害が及びます。その結果、製品回収(リコール)に追い込まれ、ブランドは壊滅的なダメージを受けます。リコールは決して許されません。
解決策は、欠陥を「見つける」だけでなく「防ぐ」ことにあります。VisionProのようなAI駆動のプラスチックボトル口欠陥検出ソフトウェア、マルチカメラ3Dハードウェア、そして自働化の原則を統合することで、完全なシステムが構築されます。
今すぐJidokaを導入し、欠陥ゼロの生産ラインを構築しましょう。
よくある質問(FAQ)
1. AIと従来の画像処理による欠陥検出の主な違いは何ですか?
従来の画像処理による品質管理は厳格なルールに基づいているため、誤判定による過剰な廃棄が発生しがちです。製造現場におけるAIは、事例から学習することで欠陥分類を改善し、複雑な欠陥を見つけ出しつつ、外観上のノイズを無視することができます。この高度な品質管理の自動化により、優れたパッケージング品質保証を実現し、廃棄を削減します。
2. VisionProのペットボトル口部欠陥検出システムはどの程度の速度で動作しますか?
VisionProのペットボトル口部欠陥検出システムは、超高速検査に対応するように構築されており、生産のボトルネックにはなりません。この強力な画像処理品質管理システムは、毎分最大1,200本のボトルを検査でき、生産速度を落とすことなく100%のボトル完全性検査を保証します。
3. 1つのシステムでボトルの口部とラベルの両方を検査できますか?
もちろんです。統合型の画像処理品質管理プラットフォームは非常に効率的です。ペットボトルの口部欠陥検出、キャップ検査、パッケージラベル検査、およびパッケージの日付コードのOCRを実行するように構成できます。この単一のシステムで、ライン全体のパッケージング品質保証を実現します。
4. ペットボトル検査における最大の課題は何ですか?
最大の課題は、透明な縁のバリなど、コントラストが低く「透明なものに透明な欠陥」がある状態を確実に検出することです。これを正確に分類するには、欠陥を可視化するための高度な照明ソリューションが必要です。高速検査中にこれを実現することが、品質管理自動化の主要な目標です。
5. 3D画像処理はどのようにボトル口部の欠陥検出に役立ちますか?
2Dカメラは平面しか捉えられないため、シール面の歪みや楕円形を検出できません。3D画像処理は3Dモデルを作成して高さ、平面度、形状を測定します。これが真のボトル完全性検査を行い、完璧なシールを保証する唯一の方法であり、画像処理による品質管理を次のレベルへと引き上げます。