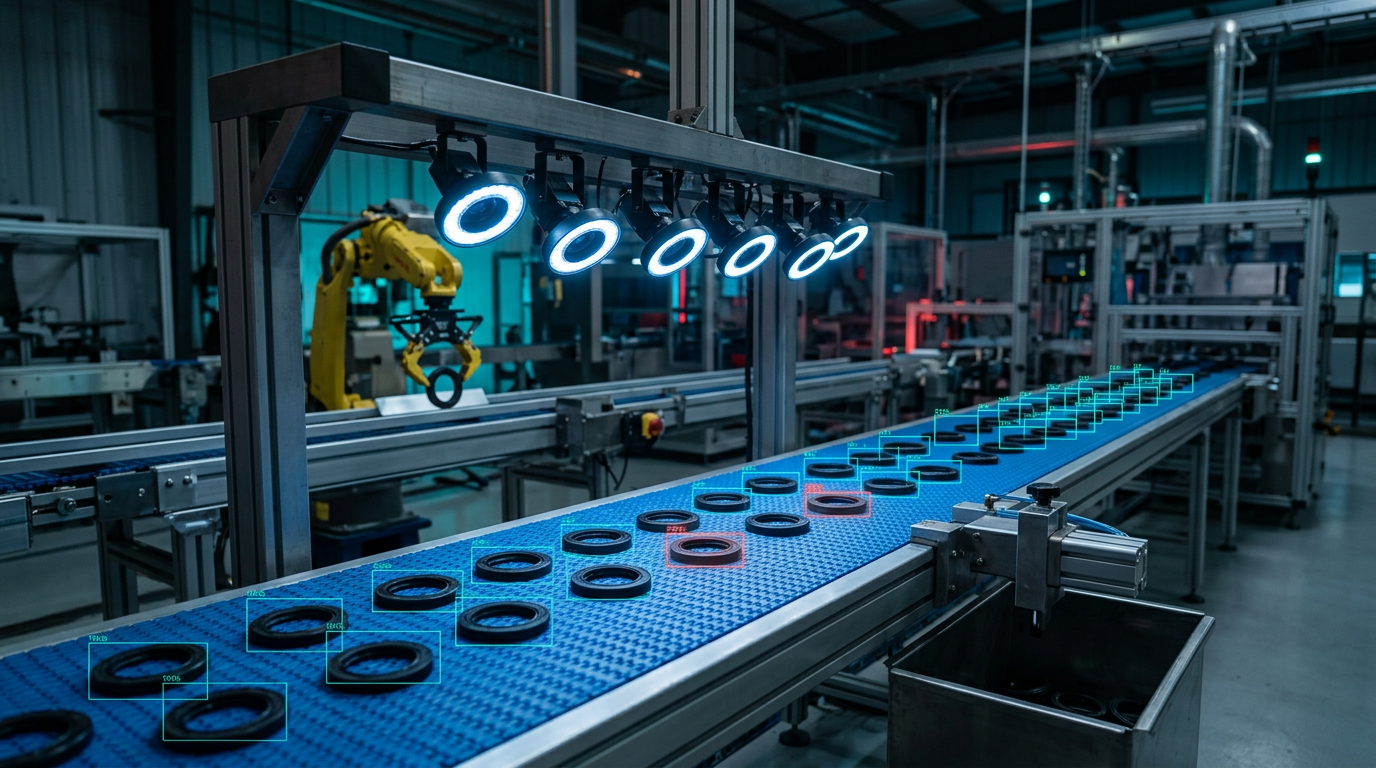
Overzicht
De klant is een toonaangevende fabrikant van afdichtingssystemen in de VS, die precisie-afdichtingscomponenten produceert voor veeleisende industriële en automobieltoepassingen. Een constante afdichtingskwaliteit is cruciaal, omdat visuele defecten in het rubber, de rand of de veer de prestaties van het onderdeel en de betrouwbaarheid in latere fasen kunnen beïnvloeden.
De fabrikant zocht een geautomatiseerde inspectieoplossing die meerdere afdichtingsvarianten kon verwerken en onderdelen vanaf meerdere kanten kon inspecteren. De uitdaging was om consistent een breed scala aan visuele defecten te identificeren, waaronder kleine braamvorming, scheuren, materiaalgebreken, veerdefecten en onregelmatige afwerking. Automatisering was nodig om de inspectieconsistentie te verbeteren en het productietempo bij te houden.
De kans
Voor het automatiseren van de inspectie van dynamische afdichtingen moest het systeem verschillende uitdagingen op het gebied van inspectie en handling aanpakken:
- Inspectie van zes verschillende afdichtingsvariantenmet een diameterbereik van 60–125 mm.
- Inspectie van de bovenzijde, onderzijde, binnendiameter en buitendiameter van elke afdichting.
- Het vastleggen van de veerzone en andere kritieke oppervlakken vanuit de vereiste hoeken.
- Het mechanisch omdraaien van elk onderdeel om inspectie van de andere zijde mogelijk te maken.
- Het behouden van consistente inspectieprestaties bij verschillende afmetingen.
- Het uitwerpen van defecte onderdelen zonder de inspectiestroom te onderbreken.
- Voorkomen dat overtollig vet op de transportband de beeldvorming beïnvloedt.
De aanpak van JIDOKA
Beeldverwerving met meerdere camera's
Station 1 – 5 camera's
Zodra de afdichtingen het eerste inspectiestation binnenkomen, leggen vijf camera's de onderzijde en buitendiameter (OD) vanuit meerdere hoeken vast. De camera's zijn op vaste afstanden en hoeken geplaatst om een consistente beeldkwaliteit te behouden terwijl de onderdelen door het inspectiestation bewegen.
Station 2 – 9 camera's
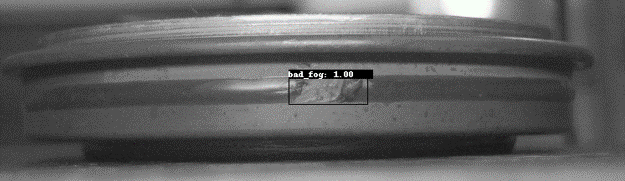
Na het omdraaien leggen negen camera's de bovenzijde, binnendiameter (ID) en het zijprofiel van de afdichting vast. De camera's voor het zijaanzicht bieden specifieke dekking voor het detecteren van FOG-gerelateerde defecten, terwijl de beelden van de boven- en binnenzijde de inspectie van de overige kritieke oppervlakken voltooien.
Deze tweetraps inspectiearchitectuur met 14 camera's biedt een volledige visuele dekking van de afdichting in beide oriëntaties.
Geautomatiseerd keren van onderdelen
Een dubbel pick-and-place-mechanisme verplaatst en draait elke afdichting om naar een tweede transportband. Camera's op de tweede transportband leggen de onderzijde en de omtrek van de binnendiameter vast, waardoor het systeem de resterende kritieke oppervlakken kan inspecteren zonder handmatige handelingen. Deze tweefasige architectuur zorgt voor een volledige visuele dekking van de afdichting.
AI-gebaseerde defectdetectie
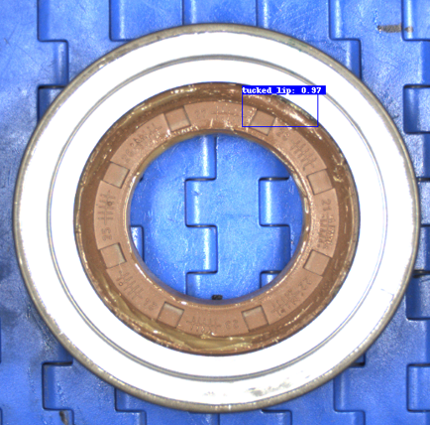
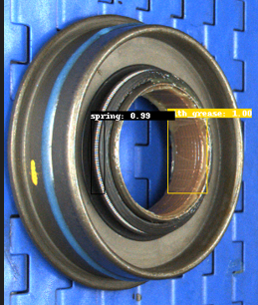
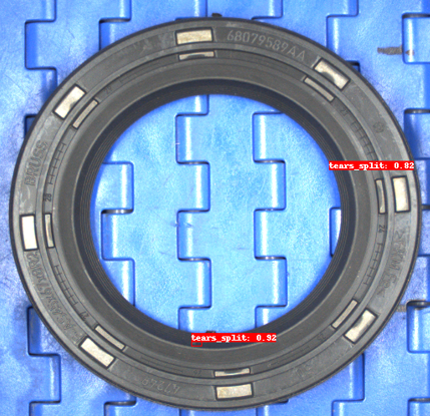
De vastgelegde beelden worden verwerkt op een industriële computer op locatie met behulp van een deep-learning algoritme voor edge-detectie. De AI-inspectie identificeert defecten in de gedefinieerde inspectiezones, waaronder:
- Losse of schilferige braam
- Overtollige braam groter dan 0,7 mm
- Splijtingen en scheuren zichtbaar zonder uitrekken
- Materiaalgebreken
- Onregelmatige of ontbrekende FOG
- Ontbrekende of dubbele veren
- Beschadigde veren
- Verroeste veren
- Omgeklapte lippen
- Ontbrekend vet
- Overtollige was
- Beschadigde of onregelmatige afwerking
- Onvolledige vulling
- Beschadigd rubber
Elke geïnspecteerde afdichting wordt geclassificeerd op basis van de inspectiebeslissing.
Real-time PLC-integratie
Het AI-inspectieresultaat wordt in real-time gecommuniceerd naar de PLC van de machine. Wanneer een defecte afdichting wordt geïdentificeerd, activeert de PLC een pneumatische duwer om het afgekeurde onderdeel uit de productiestroom te verwijderen. Dit creëert een geautomatiseerde reeks van beeldacquisitie tot definitieve afkeuring.
Automatische productwissel
Het inspectiesysteem ondersteunt zes afdichtingsvarianten met verschillende vereisten voor de camerapositie. Bij het wisselen tussen verschillende maten passen actuatoren de cameraposities automatisch aan om de juiste werkafstand voor de geselecteerde variant in te stellen. Deze posities zijn vooraf geprogrammeerd voor de ondersteunde productvarianten. De operator selecteert de gewenste variant in de software voordat de productiebatch wordt gestart.
Productiemonitoring en rapportage
Een monitoringscherm biedt live productie-informatie, inclusief het aantal goedgekeurde en afgekeurde onderdelen per type. Inspectierapporten kunnen ook worden gedownload in Excel- of CSV-formaat, waardoor productie- en kwaliteitsteams toegang hebben tot inspectiegegevens voor verdere analyse.
Reiniging van de transportband
Omdat afdichtingen overtollig vet kunnen bevatten, reinigt een wismeganisme onder elke inspectieband continu de transportband. Dit helpt om een schoner inspectieoppervlak te behouden en ondersteunt een consistente beeldacquisitie tijdens de productie. Systeemarchitectuur voor handling: de toevoer- en stapelunit laadt afdichtingen op de inspectieband, terwijl grijpers, een houder en een duwmechanisme zorgen voor een gecontroleerde verwerking van de onderdelen tijdens het inspectieproces.


Grote voordelen van geautomatiseerde inspectie van dynamische afdichtingen
Snellere doorvoer, bredere variantdekking en real-time afkeuring — alles in één inspectiestation.
60 onderdelen per minuut
De inspectiemachine is ontworpen voor maximaal 60 onderdelen per minuut, afhankelijk van de toevoersnelheid.
Zes afdichtingsvarianten, 60–125 mm
Eén enkel inspectieplatform ondersteunt zes dynamische afdichtingsvarianten binnen een diameterbereik van 60–125 mm, met automatische camera-aanpassing voor verschillende onderdeelgroottes.
Geautomatiseerde 360°-inspectie
Bovenkant, onderkant, binnendiameter, buitendiameter en veergebieden worden geïnspecteerd via een camera-architectuur met twee fasen en geautomatiseerd omdraaien van onderdelen.
Geautomatiseerde OK/NOK-afkeuring
AI-inspectieresultaten worden gecommuniceerd naar de PLC, die een pneumatische duwer activeert om defecte onderdelen automatisch te verwijderen.
Met het geautomatiseerde visuele inspectiesysteem van JIDOKA heeft de toonaangevende Amerikaanse fabrikant van afdichtingssystemen de inspectie van dynamische afdichtingen getransformeerd tot een gestructureerd, geautomatiseerd proces dat meerdere oppervlakken en zes productvarianten dekt. Het systeem combineert beeldacquisitie in meerdere fasen, mechanisch omdraaien, op AI gebaseerde defectdetectie, automatische camera-aanpassing en PLC-gestuurde afkeuring, met een ontworpen doorvoer van 60 onderdelen per minuut en een beoogde inspectieprestatie van 99% gevoeligheid. Het resultaat is een schaalbaar inspectieplatform dat is ontworpen om consistentie te verbeteren, defectdetectie te automatiseren en betrouwbare kwaliteitscontrole tijdens de productie te ondersteunen.