VOORKOMEN VAN ASSEMBLAGEFOUTEN

Assemblagefouten voorkomen om nabewerking bij de bron te verminderen

NAGARE brengt controles voor het voorkomen van assemblagefouten naar stations waar kostbare fouten kunnen ontstaan. Geconfigureerde camerabeelden vergelijken zichtbare onderdelen en handelingen met de goedgekeurde methode en markeren herkende afwijkingen terwijl ze nog kunnen worden onderzocht of gecorrigeerd voordat ze door later werk worden afgedekt.

Rangschik uw escapes met ons

Vertrouwd door fabrikanten voor foutloze handmatige operaties

HET PROBLEEM

De meeste bouwfouten worden te laat ontdekt

Productielijnen investeren in inspectie aan het einde, waar een fout al is ingebouwd. Tegen die tijd kost het herstel demontage, afval of een retourzending uit het veld, en is de oorzaak alweer doorgeschoven naar de volgende eenheid.

Variatie vermenigvuldigt fouten

Elke nieuwe variant voegt op elkaar lijkende onderdelen en licht afwijkende methoden toe, en het aantal fouten stijgt naarmate het assortiment groter wordt.

Druk vermindert de aandacht

Een snellere takt en langere diensten vergroten de kans op een fout, hoe goed de operator ook getraind is.

Inspectie sorteert, het voorkomt niet

Controles aan het einde van de lijn scheiden goede eenheden van slechte. Ze doen niets om te voorkomen dat de volgende eenheid verkeerd wordt gebouwd.
De oplossing

Voorkom fouten waar ze ontstaan

Onze AI-procesbewakingssoftware, NAGARE™, ondersteunt het voorkomen van assemblagefouten door middel van geconfigureerde controles van zichtbare onderdelen en handelingen. Waarschuwingen helpen de operator een afwijking te beoordelen terwijl het werk nog toegankelijk is. De station-test bepaalt de dekking en de acceptabele correctie. De cijfers voor nabewerking en ontsnapte fouten beschrijven NAGARE op productniveau. Het zijn geen voorspellingen voor de specifieke faalwijzen binnen het bereik.

Richt u op de fouten die het meest kosten

  • Begin met de fouten die leiden tot de meeste nabewerkingen en retourzendingen
  • Dek verkeerde, ontbrekende, verkeerd geplaatste en omgekeerde onderdelen af
  • Voeg controles station voor station toe, niet lijn voor lijn
  • Meet de opbrengst bij elk station, zowel ervoor als erna
35%
Reductie van herbewerking
50%
Minder ontsnapte defecten binnen 12 maanden
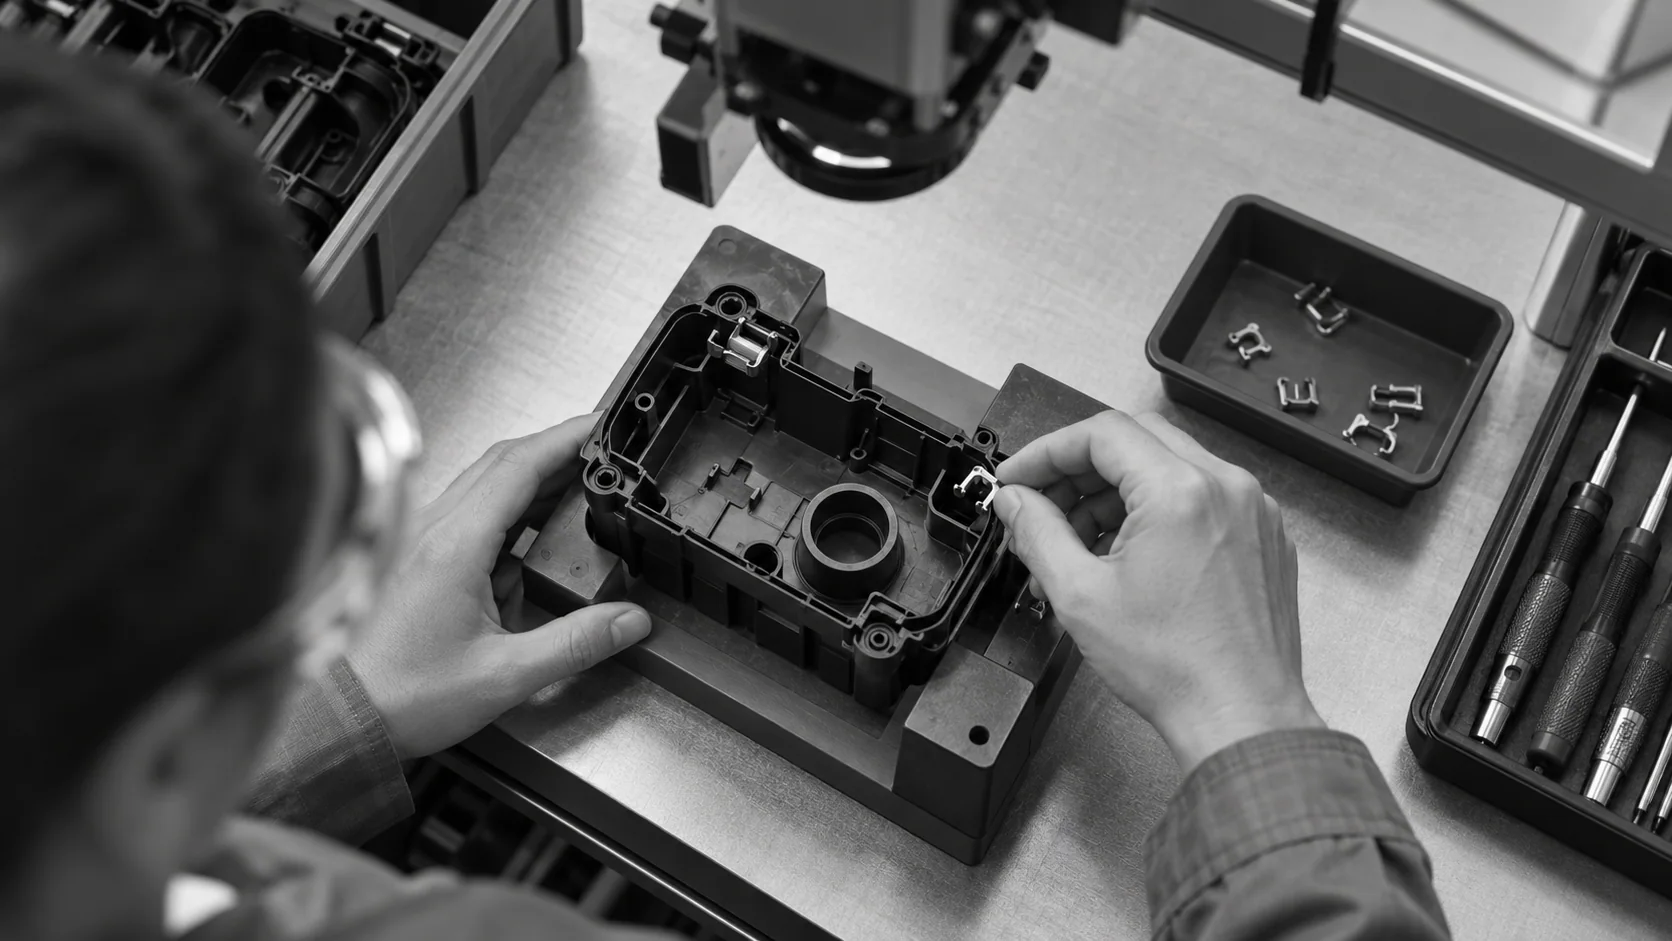
Conceptuele illustratie van een operator die een borgclip in een open behuizing plaatst onder een inspectiecamera.

Stop de fout voordat deze verborgen raakt

  • Waarschuw de operator zodra er een afwijking optreedt
  • Houd de eenheid vast totdat de fout is gecorrigeerd
  • Sla elke gebeurtenis op met de bijbehorende clip en het station
  • Toon fouttrends per variant, ploeg en station
Op het station
Fouten binnen seconden gecorrigeerd
Elke gebeurtenis
Clip en context opgeslagen
HOE HET WERKT

Hoe preventie late detectie vervangt

Het voorkomen van assemblagefouten met NAGARE begint bij uw gegevens over ontsnapte defecten, plaatst camera's waar fouten ontstaan en sluit de cirkel met waarschuwingen en trendrapportages.

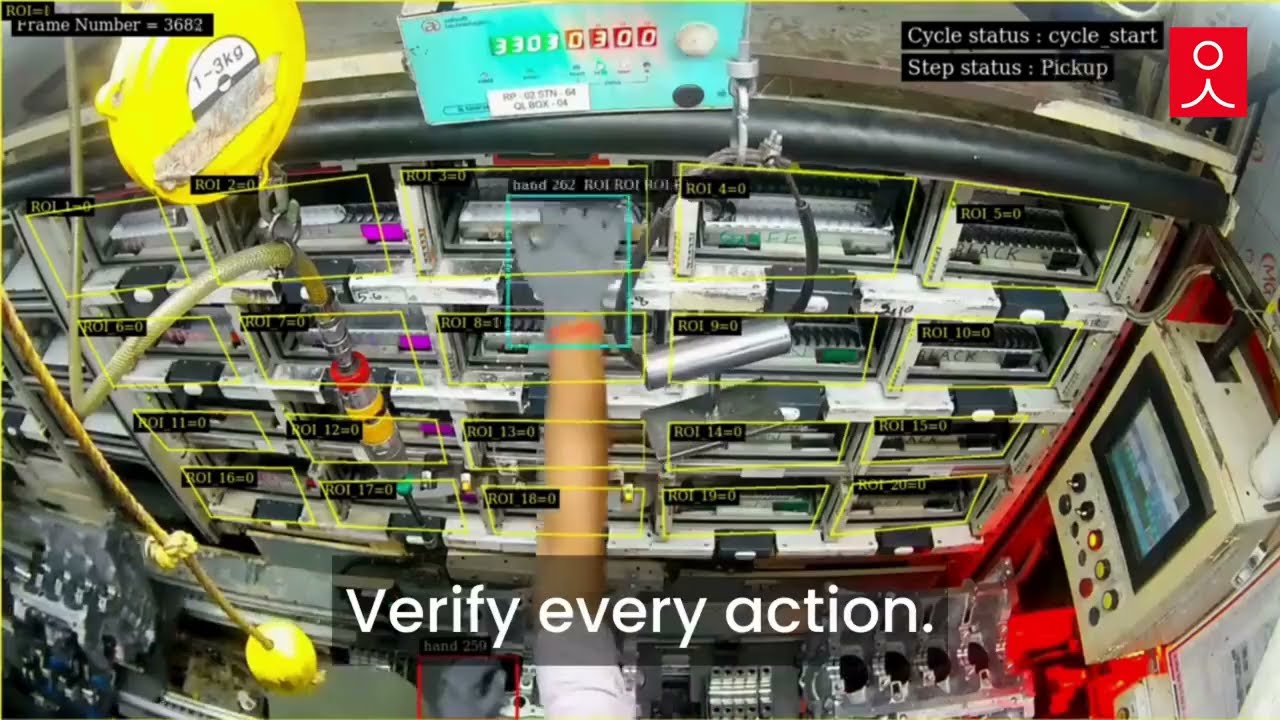
Officiële video-opname van een motorlager-assemblage met gevolgde onderdelen en cyclusstatus
Toepassing bij de assemblage van motorlagers: NAGARE detecteert afwijkingen in selectie en plaatsing en biedt de operator begeleiding vóór de volgende handeling.
Hoogtepunt #1

Rangschik fouten op basis van kosten

Uw gegevens over herbewerking, uitval en retourzendingen laten zien welke fouten en stations het belangrijkst zijn, zodat de eerste camera's worden geplaatst waar ze het snelst rendement opleveren.

Hoogtepunt #2

Bekijk de handelingen die ze veroorzaken

Modellen die zijn getraind op uw cycli herkennen de onderdelen en handelingen en signaleren afwijkingen zodra ze zich voordoen.

Hoogtepunt #3

Waarschuw, corrigeer en analyseer trends

Operators herstellen fouten ter plekke en trendrapporten laten zien of elke tegenmaatregel effectief is.

Neem contact met ons op

Stuur uw topfouten en een video van de stations waar ze plaatsvinden. Wij laten zien welke fouten de camera als eerste kan voorkomen.

Neem contact op

Preventie vergeleken met detectie aan het einde van de lijn

Elke aanpak vermindert het aantal ontsnapte fouten. Preventie verandert de kosten van elke fout en de snelheid waarmee oorzaken worden verholpen.

Monitoring vereist
Handmatige methoden
Traditionele machinevisie
NAGARE AI
Wanneer de fout wordt gevonden
Bij de eindcontrole
Bij de eindcontrole of test
Op het station, terwijl het gebeurt
Kosten van correctie
Demontage of afkeur
Demontage of afkeur
Seconden op het station
Leren van fouten
Defectentellingen
Afbeelding van het resultaat
Clip van de handeling die het veroorzaakte
First-Time-Right
Gemeten, niet verbeterd
Gedetecteerd bij de bron

Veelgestelde vragen

Wat zijn de meest voorkomende fouten bij handmatige assemblage?

Onderzoeken naar handmatig werk wijzen steeds weer op dezelfde groepen fouten: het verkeerde onderdeel gemonteerd, een ontbrekend onderdeel, een onderdeel op de verkeerde plek of in de verkeerde stand geplaatst, en handelingen die in de verkeerde volgorde zijn uitgevoerd of zijn overgeslagen. Een verwisseld onderdeel is vaak het duurst, omdat het de plek kan opvullen en bij een vluchtige blik niet opvalt. Weten welke groepen het meest voorkomen op uw lijn is de eerste stap naar het kiezen van tegenmaatregelen die zichzelf terugverdienen.

Is preventie beter dan detectie?

Preventie is overal waar het praktisch is beter, omdat de fout dan nooit een defect wordt. Detectie blijft nodig, omdat mensen fouten maken die door geen enkel ontwerp volledig kunnen worden weggenomen. Preventie van montagefouten combineert beide op het station: de operator wordt gewaarschuwd op het moment van afwijking, wat preventie is voor die eenheid, en de gebeurtenis wordt geregistreerd, wat detectie is die leidt tot verbetering voor elke volgende eenheid.

Hoe past dit in een faalwijzeanalyse?

Een proces-FMEA identificeert en evalueert faalwijzen volgens de methode die door uw fabriek en klanten wordt vereist. Een gevalideerde cameracontrole kan bewijs leveren voor detectiecontrole voor de handelingen die het daadwerkelijk dekt. Het wijzigt niet automatisch een risicobeoordeling. Kwaliteitsteams moeten de dekking, gemiste en onterechte gebeurtenissen, actieplannen en andere controles beoordelen voordat de analyse wordt herzien. Gebruik bevestigde incidentgegevens in combinatie met de productieomvang en bewaar bewijs van reparatiekosten en downstream-fouten voor de montagefouten die worden beoordeeld.

Waarom nemen fouten toe naarmate het productassortiment groeit?

Elke extra variant voegt onderdelen toe die op elkaar lijken, zorgt voor kleine verschillen in de methode en vereist meer beslissingen van de operator. Onderzoek naar handmatige montage koppelt deze toenemende variantcomplexiteit, samen met tijdsdruk, aan hogere foutpercentages. Camera's verminderen de variëteit niet, maar nemen de last van de controle op zich, zodat de operator niet elk verschil tussen modellen hoeft te onthouden. Nieuwe varianten worden toegevoegd door normale cycli op te nemen, zodat de dekking gelijke tred houdt met het assortiment.

Heeft de lijnsnelheid invloed op fouten?

Sommige studies naar handmatige montage leggen een verband tussen werktempo en fouten, maar dat betekent niet dat er een vaste relatie is voor elke lijn of operator. Geconfigureerde cameracontroles hebben ook hun grenzen: toon de dekking en waarschuwingstijden aan bij de beoogde productiesnelheid. Evalueer vergelijkbare output, geaccepteerde kwaliteit en gebeurtenisverslagen bij wijzigingen in takt, personeelsbezetting of pauzes. Een snellere lijn en een veranderd foutpercentage kunnen meerdere oorzaken hebben; onderzoek daarom de context in plaats van het een als bewijs voor het ander te zien.

Hoe verhoudt dit zich tot begeleidingstools op het station?

Montageondersteuning zoals pick-to-light, projectie en digitale instructies leidt de operator naar de juiste handeling. Cameracontrole bevestigt dat de juiste handeling is uitgevoerd. De twee werken goed samen: begeleiding verkleint de kans op een fout, en controle vangt de fouten op die toch nog optreden. Foutgevoelige factoren zoals verlichting, lay-out en de duidelijkheid van instructies worden tijdens de inventarisatie beoordeeld, omdat het aanpakken daarvan vaak de goedkoopste winst oplevert.

Hoe meten we de resultaten?

Houd de 'first-pass yield' bij op de beveiligde stations, de rework-kosten per eenheid en het aantal defecten dat doorstroomt naar latere stations of klanten. Garantieclaims bieden een trager signaal. Bepaal een nulmeting en vergelijk vergelijkbare producten, volumes, observatieperiodes en rapportageregels na de wijziging. Registreer andere interventies en veranderingen in productmix of productiesnelheid. Een verbeterende trend is nuttig bewijs, maar een nulmeting alleen bewijst niet dat de cameracontrole de oorzaak van de verandering is.

Wat moeten we aanleveren om de preventie van montagefouten te plannen?

Stuur ons uw belangrijkste escapes van de afgelopen maanden, inclusief de kosten, de stations waar ze ontstaan en een korte video van elk station. Voeg uw huidige kwaliteitscontroleprocedures voor de montage toe. Hiermee kunnen we de stations rangschikken, cameraposities voorstellen en het effect op rework en escapes inschatten voordat er hardware wordt geïnstalleerd.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons de escapes zien die u het meeste kosten

Deel uw belangrijkste escapes, de bijbehorende stations en uw huidige rework-gegevens. Wij plannen de preventie van montagefouten voor deze stations en lichten de planning en kosten toe. Reken op ongeveer 4 weken tot het eerste beveiligde station.

Rangschik uw escapes met ons
Video sluiten