












SPALTMAẞ- UND BÜNDIGKEITSMESSUNG

Messung von Spaltmaß und Bündigkeit
zur frühzeitigen Erkennung von Fehlern bei Passform und Finish

KOMPASS ermöglicht die Messung von Spaltmaß und Bündigkeit an jedem definierten Punkt von Türen, Paneelen, Klappen und Gehäusen. 3D-Profile erfassen sowohl die Öffnung zwischen den Bauteilen als auch deren Höhenversatz. Jeder Wert wird mit Ihren Grenzwerten abgeglichen, bevor die Baugruppe zur Lackierung, Endmontage oder zum Versand weitergeleitet wird.

Besprechen Sie Ihre Passformprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Kunden sehen das Spaltmaß, bevor sie alles andere wahrnehmen

Spaltmaß und Bündigkeit werden von jedem, der eine Tür, eine Motorhaube, eine Gerätefront oder ein Gehäuse betrachtet, in Sekunden beurteilt. Dennoch messen viele Fertigungslinien diese Werte immer noch manuell, an wenigen Punkten und bei wenigen Einheiten.

Manuelle Messgeräte sind von der Handhabung abhängig

Die Messwerte variieren je nach Winkel des Messgeräts, dem ausgeübten Druck und dem gewählten Messpunkt. Zwei Prüfer kommen selten zum gleichen Ergebnis.

Wenige Punkte, wenige Einheiten

Manuelle Prüfungen decken nur eine Stichprobe von Punkten an einer Stichprobe von Einheiten ab. Eine Fehlpassung an einer nicht gemessenen Ecke bleibt unbemerkt.

Späte Entdeckung bedeutet Nacharbeit

Ein hervorstehendes Bauteil lässt sich im Karosseriebau kostengünstiger korrigieren als nach der Lackierung, der Montage oder der Endmontage.
Die Lösung

Passgenauigkeit an jedem Punkt und bei jedem Modell messen

Unser KI-Produktinspektionssystem KOMPASS™ nutzt 3D-Vision-Hardware und trainierte Modelle zur Messung von Spaltmaß und Bündigkeit an jedem definierten Punkt. Die Ergebnisse werden an die Liniensteuerung übermittelt und zusammen mit dem Profil hinter jedem Messwert gespeichert.

Spaltmaß und Bündigkeit in einem Scan erfassen

  • Projizieren Sie eine Laserlinie über die Fuge, um beide Kanten in 3D zu erfassen
  • Messen Sie die Öffnungsbreite und den Höhenversatz mit demselben Scan
  • Erfassen Sie abgerundete Kanten, Dichtungen und Zierleisten basierend auf Ihren Modellen
  • Grenzwerte für jeden Punkt an jedem Modell anwenden
Beide Werte
Spaltmaß und Versatz aus einem Scan
Jeder Punkt
Bei jedem Bau
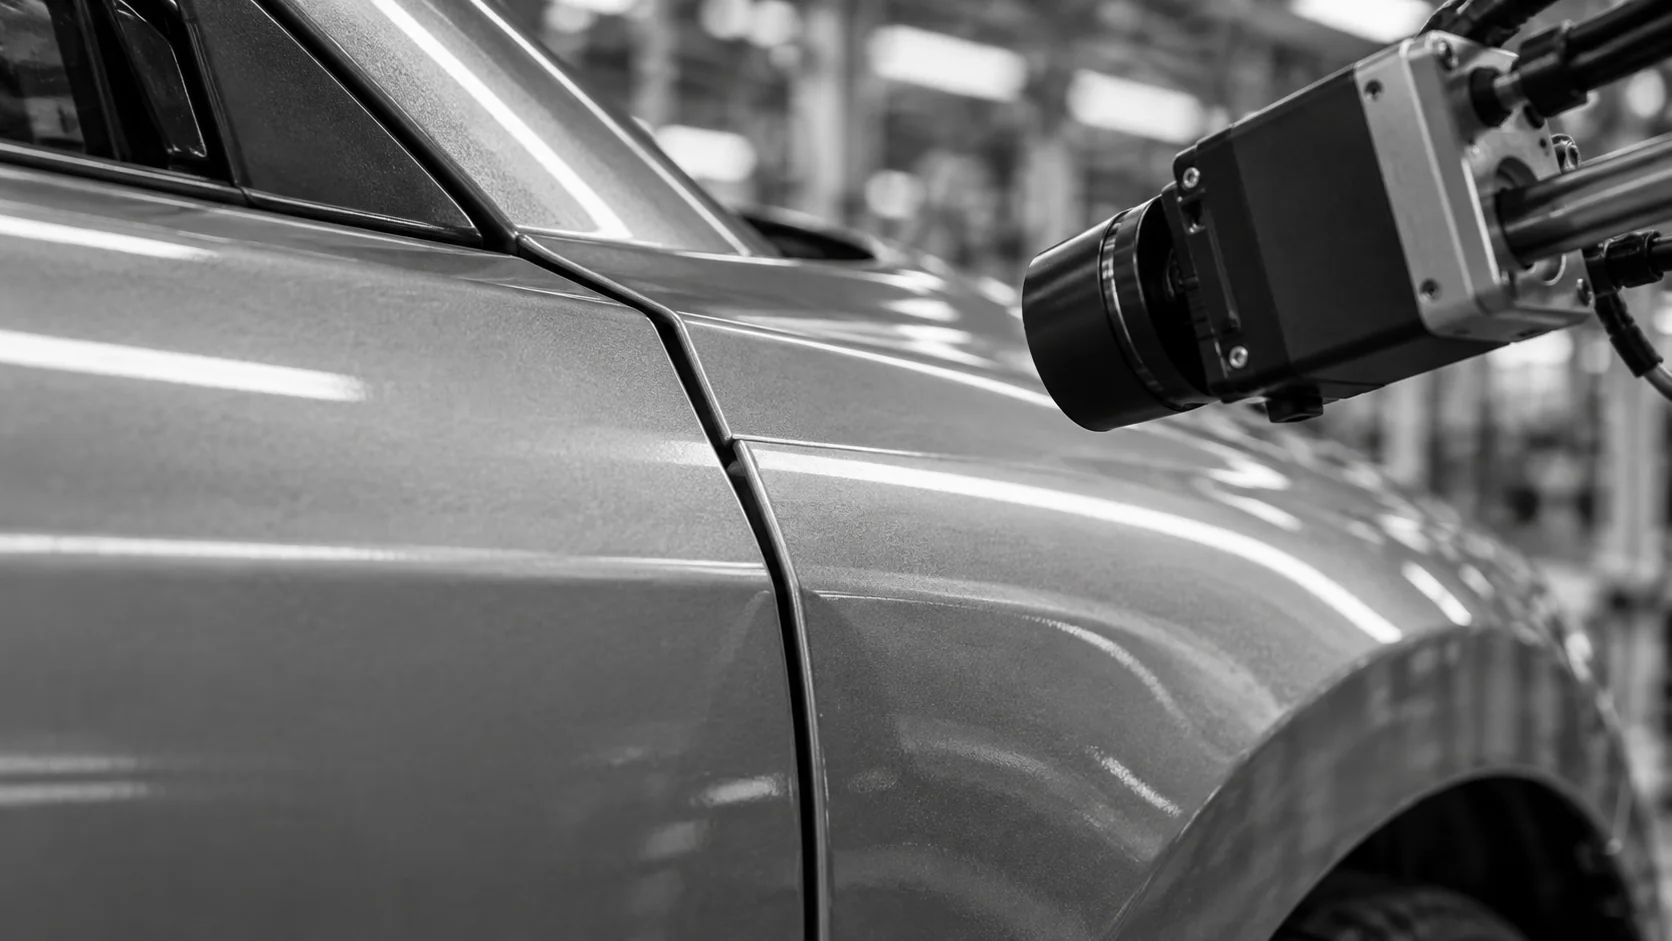
Konzeptionelle Darstellung eines optischen Messkopfs vor einem Spalt zwischen zwei Fahrzeugkarosserieteilen.

Ergebnisse zurückmelden, solange die Anpassung noch kostengünstig ist

  • Markieren Sie Punkte außerhalb der Grenzwerte, bevor die Baugruppe in die Lackierung oder Endmontage gelangt
  • Zeigen Sie genau an, welcher Punkt und welches Bauteil nicht in Ordnung sind, statt nur ein Gut/Schlecht-Ergebnis auszugeben
  • Analysieren Sie den Trend jedes Punktes, um Vorrichtungs- oder Scharnierdrift über Schichten hinweg aufzudecken
  • Speichern Sie jedes Profil für Audits und Ursachenanalysen
Pro Punkt
Klare Anweisungen für die Justierung
Schichttrend
Vorrichtungsdrift sichtbar machen
FUNKTIONSWEISE

Vom 3D-Profil zur Passungsentscheidung

Der Versatz ist ein Höhenunterschied, daher erfordert die Messung von Spaltmaß und Versatz Tiefendaten. KOMPASS kombiniert 3D-Erfassung an definierten Punkten, auf Ihre Fugen trainierte Modelle und eine direkte Anbindung an die Rückmeldung aus der Fertigungslinie.

Highlight #1

Punkte definieren

Jede Fuge an jedem Modell erhält feste Punkte und Grenzwerte aus Ihrer Passungsspezifikation. Stationäre Kameras oder ein robotergeführter Sensor erreichen diese reproduzierbar.

Highlight #2

Fuge scannen und messen

Ein Laserprofil verläuft über die Fuge. Das Modell erkennt beide Kanten und Oberflächen und berechnet anschließend die Spaltbreite sowie den Versatz an diesem Punkt.

Highlight #3

Entscheiden und protokollieren

Punkte außerhalb der Grenzwerte werden der Fertigungslinie mit der fehlerhaften Stelle gemeldet. Jedes Profil wird für Trendanalysen und Audits gespeichert.

Kontaktieren Sie uns

Senden Sie uns Ihre Spezifikationen zur Passform, die relevanten Verbindungsstellen sowie einige Beispiele für gute und fehlerhafte Teile. Wir bewerten die 3D-Sensorik und die Positionen, die für die Prüfung erforderlich sind.

Kontakt aufnehmen

Wo jede Passformprüfung hingehört

Handmessgeräte, Offline-Messtechnik und Inline-3D-Vision beantworten unterschiedliche Fragen. Der Unterschied liegt in der Anzahl der gemessenen Punkte und Bauten sowie in der Geschwindigkeit, mit der die Fertigungslinie informiert wird.

Messbedarf
Manuelle Messung
KMG & Offline-Systeme
KOMPASS AI
Abdeckung
Einige wenige Punkte bei stichprobenartigen Bauten
Volle Details bei stichprobenartigen Bauten
Jeder definierte Punkt bei jedem Bau innerhalb des validierten Zyklus
Bündigkeit
Schwer konsistent abzulesen
Präzise Messung, offline
Gemessen anhand des Tiefenprofils an jedem Punkt
Rückmeldung an die Fertigungslinie
Beim nächsten manuellen Audit
Nach dem Audit-Bericht
Ergebnisse auf Punktbasis, solange Anpassungen kostengünstig sind
First-Time-Right
Verlässt sich darauf, Fehler erst spät zu erkennen
Bestätigt die Prozessfähigkeit nach der Produktion
Hält fehlerhafte Baugruppen vor der Lackierung oder Endmontage zurück

Häufig gestellte Fragen

Warum benötigt der Versatz Tiefendaten?

Der Spalt ist die Breite, die eine 2D-Kamera erfassen kann, während der Versatz (Flush) den Höhenunterschied zwischen zwei Paneelen beschreibt. Um diesen zu messen, ist ein 3D-Profil über die Fuge hinweg erforderlich. Ein Laser-Profiler projiziert eine Linie über die Kanten beider Bauteile und erfasst deren Form, sodass Spaltmaß und Versatz aus demselben Scan am selben Punkt ermittelt werden. Eine 2D-Kamera kann weiterhin die Spaltbreite bestätigen, sofern kein Versatz spezifiziert ist, was einfache Verbindungen unkompliziert hält.

Bei welchen Produkten wird dies eingesetzt?

Die Spalt- und Bündigkeitsmessung ist vor allem bei Karosserien bekannt, vom Rohbau bis zur Endmontage, aber dieselbe Prüfung gilt auch für Gerätetüren, Gehäuse, Gehäuse von Verbrauchergeräten und Maschinenverkleidungen. Überall dort, wo zwei sichtbare Teile aufeinandertreffen und das Aussehen oder die Abdichtung wichtig sind, kann die Passform und das Finish gemessen werden, anstatt sie mit dem bloßen Auge zu beurteilen. Das Design der Station ändert sich je nach Teilgröße, aber das Messprinzip bleibt gleich.

Wie werden die Punkte ausgewählt?

Die Messpunkte stammen aus Ihren Passformvorgaben: die Verbindungsstellen, die Kunden sehen, die für die Abdichtung relevanten und die, die am stärksten driften. Jeder Punkt hat seinen eigenen Nennwert für Spalt und Bündigkeit sowie entsprechende Grenzwerte. Die Station misst bei jedem Bauteil dieselben Punkte, sodass die Ergebnisse über Schichten und Modelle hinweg vergleichbar sind. Punkte können später hinzugefügt werden, wenn sich die Qualitätsprioritäten ändern. Jeder Wert wird zusammen mit dem zugehörigen Punkt, Modell und Zeitpunkt gespeichert, sodass Trends leicht ablesbar sind.

Was ist mit Türen, Motorhauben und anderen beweglichen Paneelen?

Verschlusspaneele wie Türen, Motorhauben, Deckel und Heckklappen sind die häufigsten Ziele, da Scharniere, Schließkeile und Vorrichtungen diese verschieben können. Die Ergebnisse auf Punkt-Ebene zeigen, welches Scharnier oder welche Vorrichtung nachjustiert werden muss. Dichtungen und Zierleisten in der Nähe der Verbindungsstelle werden beim Training berücksichtigt, sodass die Station die Paneelkante misst und nicht das Gummi daneben. So wird verhindert, dass eine weiche Dichtung oder Zierleiste fälschlicherweise als falsch ausgerichtetes Paneel erkannt wird.

Warum sollte man von manuellen Messgeräten wegkommen?

Fühlerlehren und Richtscheite liefern nützliche Messwerte, doch das Ergebnis hängt von Winkel, Druck und dem exakten Messpunkt ab, zudem werden die Werte manuell erfasst. Die automatisierte Spalt- und Bündigkeitsprüfung misst jedes Mal dieselben Punkte auf dieselbe Weise, speichert jeden Wert und erfasst jedes Bauteil anstelle einer Stichprobe. Da jeder Messwert automatisch gespeichert wird, muss am Ende der Schicht niemand mehr Werte von einem Klemmbrett übertragen.

Kann eine schlechte Passform mehr als nur ein optischer Mangel sein?

Ja. Ungleichmäßige Spalte und hervorstehende Paneele können dazu führen, dass Wasser und Staub Dichtungen passieren, und bei hohen Geschwindigkeiten Windgeräusche an Fahrzeugen verursachen. Bei Geräten und Gehäusen können sie die Türabdichtung und den Schutz gegen Eindringen beeinträchtigen. Deshalb wird die Paneelausrichtung oft als Funktionsprüfung behandelt, deren Grenzwerte sowohl von der Technik als auch von optischen Standards festgelegt werden. Die Betrachtung der Passform als funktionale Eigenschaft hilft der Technik zudem, Toleranzen zu vereinbaren, die in der Fertigungslinie tatsächlich eingehalten werden können.

Spielen Handmessgeräte noch eine Rolle?

Ja. Handmessgeräte bleiben nützlich für Audits, Reparaturarbeitsplätze und die Überprüfung neuer Modelle, bevor eine Station eingelernt wird. Ein Spalt- und Bündigkeitsmessgerät hilft zudem bei der Validierung des Inline-Systems während der Inbetriebnahme, indem die Messwerte an denselben Punkten verglichen werden. Sobald das System validiert ist, übernimmt die Inline-Station die routinemäßige Überprüfung jedes Bauteils. Neue Modelle können zunächst manuell vermessen und nach der Definition ihrer Messpunkte in die Inline-Station aufgenommen werden.

Was sollten wir zur Planung der Passformprüfung einsenden?

Senden Sie uns die Passformvorgaben mit allen Punkten und Grenzwerten, den Modellen oder Varianten, der Taktzeit der Linie und der Art und Weise, wie die Baugruppe an der geplanten Station präsentiert wird. Gute Bauteile und bekannte Fehlpassungen helfen uns, die Sensorik und Positionierung zu testen. Wir empfehlen Ihnen dann stationäre oder robotergeführte Sensoren sowie den Ablauf für Ausschuss oder Nacharbeit bei der Spalt- und Bündigkeitsmessung an Ihrer Linie. Bauteile aus verschiedenen Schichten helfen dabei aufzuzeigen, wie stark die Vorrichtungsdrift an der Station ausgeglichen werden muss.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns die Verbindungsstelle, die Ihre aktuelle Prüfung übersieht

Teilen Sie uns Ihre Passformvorgaben, die relevanten Verbindungsstellen, Ihre Varianten und die Taktzeit mit. Wir legen die Messpunkte fest und erstellen einen Zeit- und Kostenplan. Die meisten KOMPASS-Implementierungen sind in 6 bis 8 Wochen abgeschlossen.

Besprechen Sie Ihre Passformprüfung
Video schließen