












HÖHEN- & DICKENMESSUNG

Berührungslose Dickenmessung
zur Erkennung von Teilen mit falscher Höhe

KOMPASS integriert die berührungslose Dickenmessung und Höhenprüfung direkt in den Produktionsablauf, wo ein Messschieber nicht hinkommt. Die 3D-Bildverarbeitung erstellt eine Höhenkarte jedes Teils, vergleicht Höhen, Stufen und Dicke mit Ihren Grenzwerten und gibt ein Signal an die Linie, bevor ein fehlerhaftes Teil verbaut wird.

Besprechen Sie Ihre Höhenprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Die Höhe ist die Dimension, die ein flaches Bild nicht erfassen kann

Viele Höhen- und Dickenprüfungen erfolgen nach Verlassen der Maschine noch immer mit einem Messschieber oder einer Messuhr. Eine Standardkamera erfasst Länge und Breite, aber für die Höhe ist eine andere Perspektive erforderlich.

Prüfungen während des Betriebs unterbrechen die Fertigungslinie

Die manuelle Dickenmessung erfordert oft das Entnehmen von Teilen oder das Anhalten einer Maschine. Daher erfolgt die Prüfung seltener, als es der Prozess erfordern würde.

Stufen und Stapel sind in 2D nicht erkennbar

Ein fehlendes Distanzstück, ein hervorstehender Einsatz oder ein Stapel, dem eine Schicht fehlt, können von oben betrachtet korrekt aussehen. Der Unterschied liegt in der Höhe, nicht in der Kontur.

Kontaktmessgeräte hinterlassen Spuren auf weichen Teilen

Schaumstoff, Gummi, beschichtete und geformte Teile werden unter einem Messgerät zusammengedrückt oder zerkratzt. Der Messwert ändert sich je nach Anpressdruck.
Die Lösung

Höhe und Dicke messen, ohne den Betrieb zu unterbrechen

Unser KI-Produktinspektionssystem KOMPASS™ kombiniert 3D-Profilsensoren mit trainierten Modellen für die berührungslose Dickenmessung von Höhen, Stufen und Material bei jedem Teil. Die Ergebnisse erreichen die Anlagensteuerung zusammen mit einem gespeicherten Höhenbild.

Verwandeln Sie jedes Teil in eine Höhenkarte

  • Scannen Sie das Teil mit einem Laser-Profilsensor oder einer 3D-Kamera, während es vorbeibewegt wird
  • Messen Sie Höhen relativ zu einer Bezugsfläche oder Referenzoberfläche
  • Prüfen Sie Stufen-, Einsatz- und Stapelhöhen in einem Durchgang
  • Verwenden Sie zwei gegenüberliegende Sensoren, wenn die tatsächliche Materialstärke erforderlich ist
Jedes Teil
Während des laufenden Betriebs gemessen
Höhenkarte
Mehr als nur ein Umriss
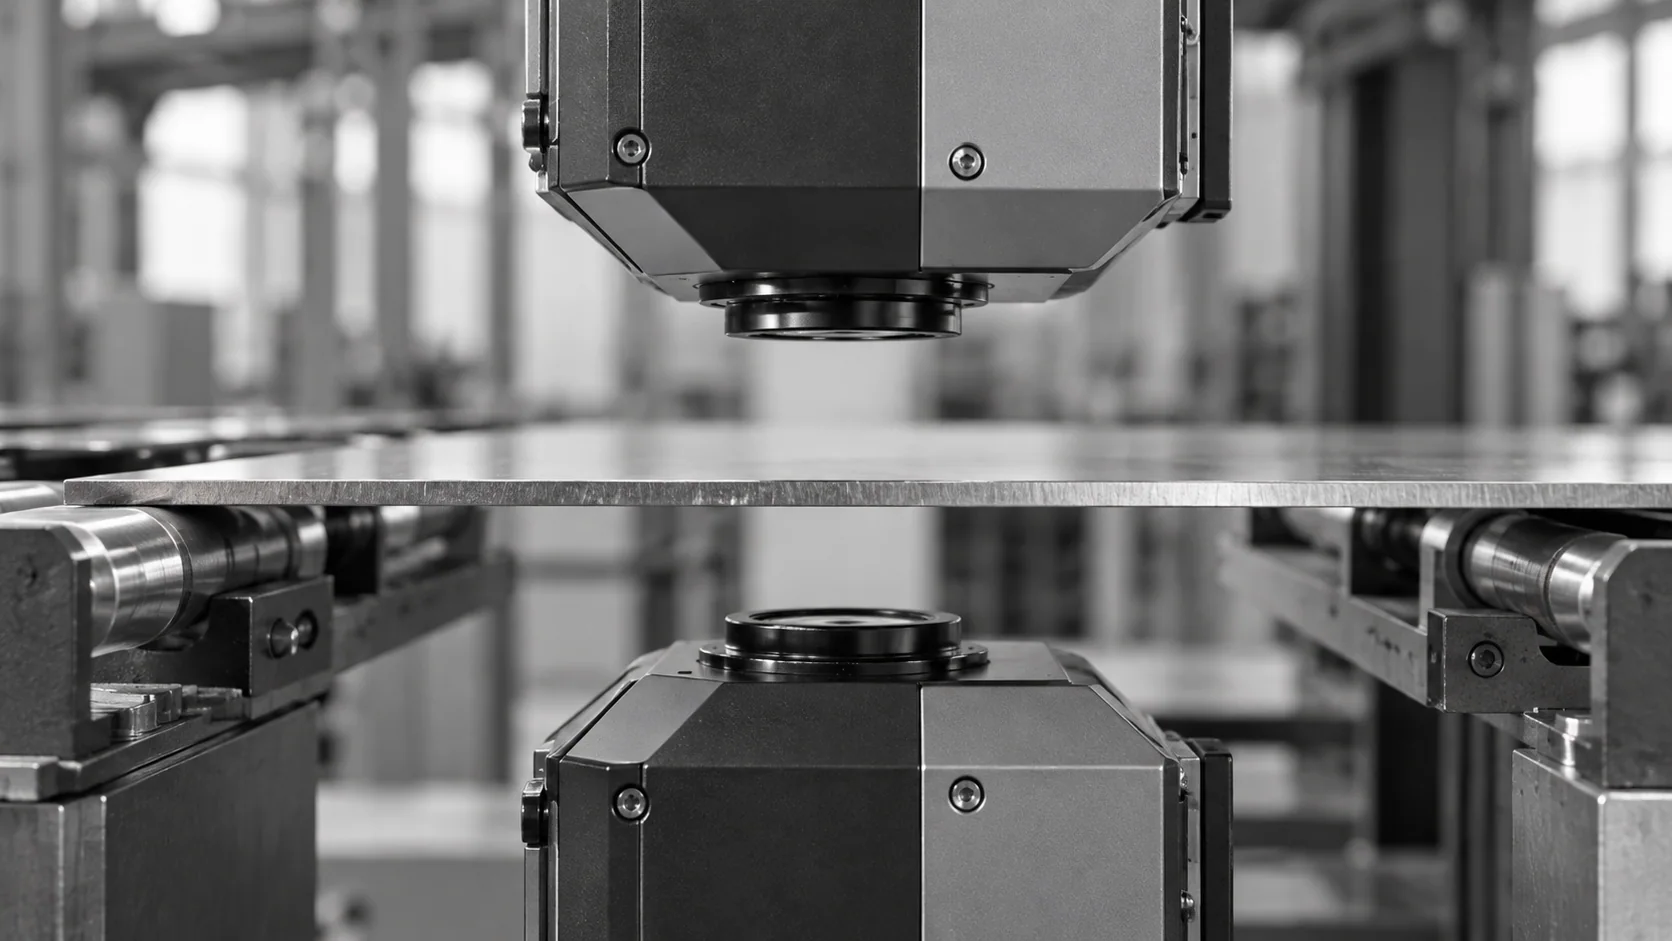
Konzeptionelle Darstellung eines gestützten Blechs zwischen gegenüberliegenden optischen Prüfköpfen.

Echte Höhenfehler von Oberflächeneffekten unterscheiden

  • Trainieren Sie das System mit glänzenden, dunklen und strukturierten Oberflächen aus Ihrer eigenen Produktion
  • Ignorieren Sie Etiketten, Aufdrucke und Farbveränderungen, die die Höhe nicht beeinflussen
  • Senden Sie Gut-, Schlecht- oder Prüfergebnisse an die SPS oder den Aussortiermechanismus
  • Protokollieren Sie jeden Höhenmesswert mit dem zugehörigen Bild zur Trendanalyse
Form statt Farbe
Farbe beeinflusst das Ergebnis nicht
Bild und Messwert
Nachweise für jede Entscheidung
FUNKTIONSWEISE

Von der Höhenkarte zur Dickenentscheidung

Die berührungslose Dickenmessung erfordert Tiefendaten, nicht nur ein Bild. KOMPASS kombiniert eine für Ihre Oberfläche geeignete 3D-Erfassung, eine Messung ab einer definierten Referenz und eine direkte Anbindung an die Liniensteuerung.

Highlight #1

Tiefenerfassung am bewegten Teil

Ein Laserprofilsensor oder eine 3D-Kamera scannt das Teil während des Durchlaufs. Glänzende oder dunkle Oberflächen werden vorab getestet, da sie die Wahl des Sensors beeinflussen.

Highlight #2

Messen ab der richtigen Referenz

Die Höhen werden von einer Bezugsfläche oder Referenzebene aus berechnet, die in Ihrer Zeichnung definiert ist. Wenn die tatsächliche Dicke gemessen werden soll, werden zwei gegenüberliegende Sensoren verwendet.

Highlight #3

Entscheiden, Aussortieren und Protokollieren

Jeder Wert wird mit seinem Grenzwert abgeglichen. Fehlerhafte Teile werden aussortiert oder zurückgehalten, und jeder Messwert wird zusammen mit dem zugehörigen Höhenbild gespeichert.

Kontaktieren Sie uns

Senden Sie uns Ihre Zeichnung, die Grenzwerte für Höhe und Dicke sowie einige gute und fehlerhafte Teile. Wir bewerten die für die Prüfung erforderliche 3D-Sensorik und Handhabung.

Kontakt aufnehmen

Wo die jeweilige Höhenprüfung zum Einsatz kommt

Kontaktmessgeräte, Offline-Messtechnik und Inline-3D-Vision haben jeweils ihre Berechtigung. Der Unterschied liegt darin, wie oft die Höhe gemessen wird und ob das Bauteil berührt wird.

Messbedarf
Manuelle Messung
KMG & Offline-Systeme
KOMPASS AI
Abdeckung
Stichproben, oft mit Unterbrechung
Stichproben, abseits der Fertigungslinie
Jedes Bauteil, innerhalb des validierten Takts
Weiche oder beschichtete Bauteile
Der Anpressdruck kann das Messergebnis verfälschen
Meist berührungslos, offline
Berührungslos am bewegten Bauteil
Stufen, Einsätze und Stapel
Ein Merkmal nach dem anderen
Volles Detail, langsam
Mehrere Höhen aus einem Scan
First-Time-Right
Verlässt sich darauf, Fehler bei der nächsten Prüfung zu finden
Bestätigt die Qualität nach der Produktion
Hält Bauteile mit falscher Höhe vor der Montage zurück

Häufig gestellte Fragen

Wie misst eine Kamera die Höhe?

Die meisten Inline-Höhenprüfungen nutzen Laser-Triangulation. Eine Laserlinie wird auf das Bauteil projiziert und von einer Kamera aus einem Winkel betrachtet, sodass sich die Linie verschiebt, wenn die Oberfläche ansteigt oder abfällt. Jede Scanzeile wird zu einem Profil, und die Profile werden zu einer Höhenkarte des gesamten Bauteils kombiniert. KOMPASS misst dann die von Ihnen festgelegten Merkmale und vergleicht sie mit deren Grenzwerten. Das Höhenbild wird mit jedem Ergebnis gespeichert, sodass ein Prüfer nachvollziehen kann, warum ein Bauteil fehlerhaft war.

Ist das dasselbe wie ein Profilsensor?

Ein Laser-Profilometer ist der Sensor, der das Profil erfasst. Für sich genommen liefert er Höhendaten. KOMPASS fügt die Inspektionsebene hinzu, die daraus ein System zur Dickenmessung macht: Es lokalisiert die richtigen Merkmale auf unterschiedlichen Bauteilen, wendet variantenspezifische Grenzwerte an, verarbeitet Oberflächeneffekte und verknüpft die Entscheidung mit der Fertigungslinie. Manche Anwendungen nutzen stattdessen eine 3D-Kamera mit strukturiertem Licht, die den gesamten Bereich in einer Aufnahme erfasst, anstatt zeilenweise zu scannen. Die Wahl zwischen Scannen und Flächenaufnahme hängt von der Bauteilgröße, der Bewegung und der Taktzeit ab.

Wie wird die tatsächliche Dicke gemessen?

Die berührungslose Dickenmessung von einer Seite funktioniert nur, wenn das Teil auf einer bekannten Oberfläche liegt. Wenn die Unterseite variiert, platziert ein Dual-Sensor-System einen Sensor über und einen unter dem Teil. Die Dicke ist der Abstand zwischen den beiden Sensoren abzüglich der beiden gemessenen Abstände. Dies eignet sich für Bleche, Dichtungen, Polster und Platten. Die Kalibrierung mit einem Referenzstück bekannter Dicke hält beide Sensoren über die Zeit hinweg ausgerichtet.

Können Stufen, Einsätze und gestapelte Teile geprüft werden?

Ja. Eine Stufenhöhe wird als Differenz zwischen zwei Oberflächen im selben Scan gemessen, sodass Schultern, erhabene Einsätze, eingepresste Stifte und vertiefte Merkmale gemeinsam geprüft werden können. Die Stapelhöhe funktioniert bei Stapeln von Unterlegscheiben, Lamellen oder Paketen auf die gleiche Weise, wobei eine fehlende Schicht als Höhenfehler erkannt wird, selbst wenn die Kontur von oben vollständig aussieht.

Wovon werden Höhen gemessen?

Jede Höhe wird von einer Referenzebene aus gemessen, normalerweise eine Bezugsfläche am Teil oder die Oberfläche des Förderbands bzw. der Vorrichtung, auf der es aufliegt. Die Wahl der richtigen Referenz ist wichtiger als die Sensorauflösung, da ein gekipptes oder angehobenes Teil jeden Messwert verschiebt. Die Station kann die Referenz vom Teil selbst ableiten, was die Empfindlichkeit gegenüber der Lage des Teils auf dem Förderband verringert. Bei Teilen, die wackeln oder kippen, beseitigt eine einfache Führung am Messpunkt oft den Großteil der Abweichungen.

Verursachen glänzende oder dunkle Teile Probleme?

Das können sie. Die Oberflächenreflexion beeinflusst, wie viel Laserlicht zum Sensor zurückkehrt. Poliertes Metall kann Streureflexionen erzeugen, während schwarzer Gummi nur sehr wenig Licht zurückwirft. Sensorauswahl, Laserfarbe, Belichtung und Winkel werden während des Testlaufs an Ihre Materialien angepasst. Da die Messung auf der Form basiert, werden gedruckte Etiketten und Farbänderungen, die die Höhe nicht verändern, ignoriert.

Warum ein Handmessgerät an der Linie ersetzen?

Ein Dickenmessgerät oder eine Messuhr liefert gute Werte für die Teile, die manuell geprüft werden. Die berührungslose Dickenmessung an der Linie prüft jedes Teil, ohne auf weiches oder beschichtetes Material zu drücken und ohne die Maschine anzuhalten. Das Handmessgerät bleibt nützlich für Audits und zur Validierung der Inline-Station gegen eine bekannte Referenz während der Inbetriebnahme. Es bestätigt zudem, dass die Inline-Messwerte mit der Methode übereinstimmen, der Ihre Audits bereits vertrauen.

Was sollten wir senden, um Höhenprüfungen zu planen?

Senden Sie die Zeichnung mit allen Höhen- und Dickengrenzwerten, den Materialien, der Liniengeschwindigkeit und der Art der Teilezuführung. Gute Teile sowie bekannte Beispiele für zu hohe, zu niedrige oder fehlende Schichten helfen uns beim Testen der Sensoren. Wenn auch Konturmerkmale wichtig sind, prüfen wir, ob die 3D-Inspektion und eine 2D-Kamera sich die Station teilen sollten. Anschließend empfehlen wir die Sensorik, den Referenzpunkt und den Ausschusspunkt für die berührungslose Dickenmessung an Ihrer Linie. Ein kurzer Testlauf mit Ihren eigenen Teilen klärt die Sensorauswahl, bevor Hardware bestellt wird.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns die Höhe, die Ihre aktuelle Prüfung übersieht

Teilen Sie uns Ihre Zeichnung, die Grenzwerte für Höhe und Dicke, die Materialien sowie die Liniengeschwindigkeit mit. Wir bestätigen die für Ihre Teile erforderliche 3D-Sensorik und besprechen Kosten und Zeitplan. Eine typische KOMPASS-Einführung dauert 6 bis 8 Wochen.

Besprechen Sie Ihre Höhenprüfung
Video schließen