INNEN- & AUSSENDURCHMESSERMESSUNG

Außendurchmessermessung und Bohrungsprüfung
zur Erkennung fehlerhafter Bauteilgrößen

KOMPASS ermöglicht die Außendurchmessermessung und Bohrungsprüfung für jedes runde Bauteil, während es die Station passiert. Kalibrierte Kameras erfassen jede Kante rund um den Umfang, bestimmen den Durchmesser und vergleichen ihn mit Ihren Grenzwerten, sodass zu große, zu kleine oder ovale Bauteile vor der Montage aussortiert werden.

Besprechen Sie Ihre Durchmesserprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Eine einzelne Messung mit dem Messschieber kann einen Kreis nicht beschreiben

Ein in einem bestimmten Winkel gemessener Durchmesser kann innerhalb der Toleranz liegen, obwohl das Bauteil oval ist oder die Bohrung einen Grat am Eingang aufweist. Runde Bauteile erfordern viele Kantenmessungen, nicht nur eine einzelne Messung.

Unrundheit verbirgt sich zwischen den Messpunkten

Ein Ring oder eine Welle kann entlang einer Achse korrekt gemessen werden und entlang einer anderen außerhalb der Toleranz liegen. Eine einzelne Messung mit dem Messschieber erkennt dies selten.

Bohrungen sind zeitaufwendig zu prüfen

Lehrdorne und Bohrungsmessgeräte funktionieren zwar, aber jede Prüfung erfordert Zeit und Handhabung. Bei ausgelasteten Fertigungslinien ist eine Stichprobenprüfung daher oft die einzige praktikable Option.

Falsche Größe wird erst bei der Montage entdeckt

Eine zu kleine Bohrung oder eine zu große Welle wird oft erst bei der Montage bemerkt. Zu diesem Zeitpunkt befindet sich der Rest der Charge bereits weiter im Prozess.
Die Lösung

Jeden Durchmesser über den gesamten Umfang messen

Unser KI-gestütztes Produktinspektionssystem KOMPASS™ kombiniert kalibrierte Bildverarbeitungshardware mit trainierten Modellen für die Außendurchmessermessung und Bohrungsprüfung rund um jedes runde Merkmal. Das Ergebnis wird zusammen mit einem Bild des Bauteils an die Liniensteuerung übermittelt.

Durchmesser über die gesamte Kante bestimmen

  • Äußere und innere Kanten in einer Ansicht erfassen, sofern das Bauteil dies zulässt
  • Einen Kreis an die gesamte Kante anpassen, anstatt sich auf eine einzelne Sehne zu verlassen
  • Melden Sie die Unrundheit zusammen mit dem Durchmesser, wenn die Zeichnung dies erfordert
  • Trainieren Sie das System auf Fasen, Grate und Oberflächenbeschaffenheit Ihrer eigenen Teile
Gesamter Umfang
Nicht nur eine Messschieberachse
Außen- und Bohrungsmaß
In einem Durchgang gemessen
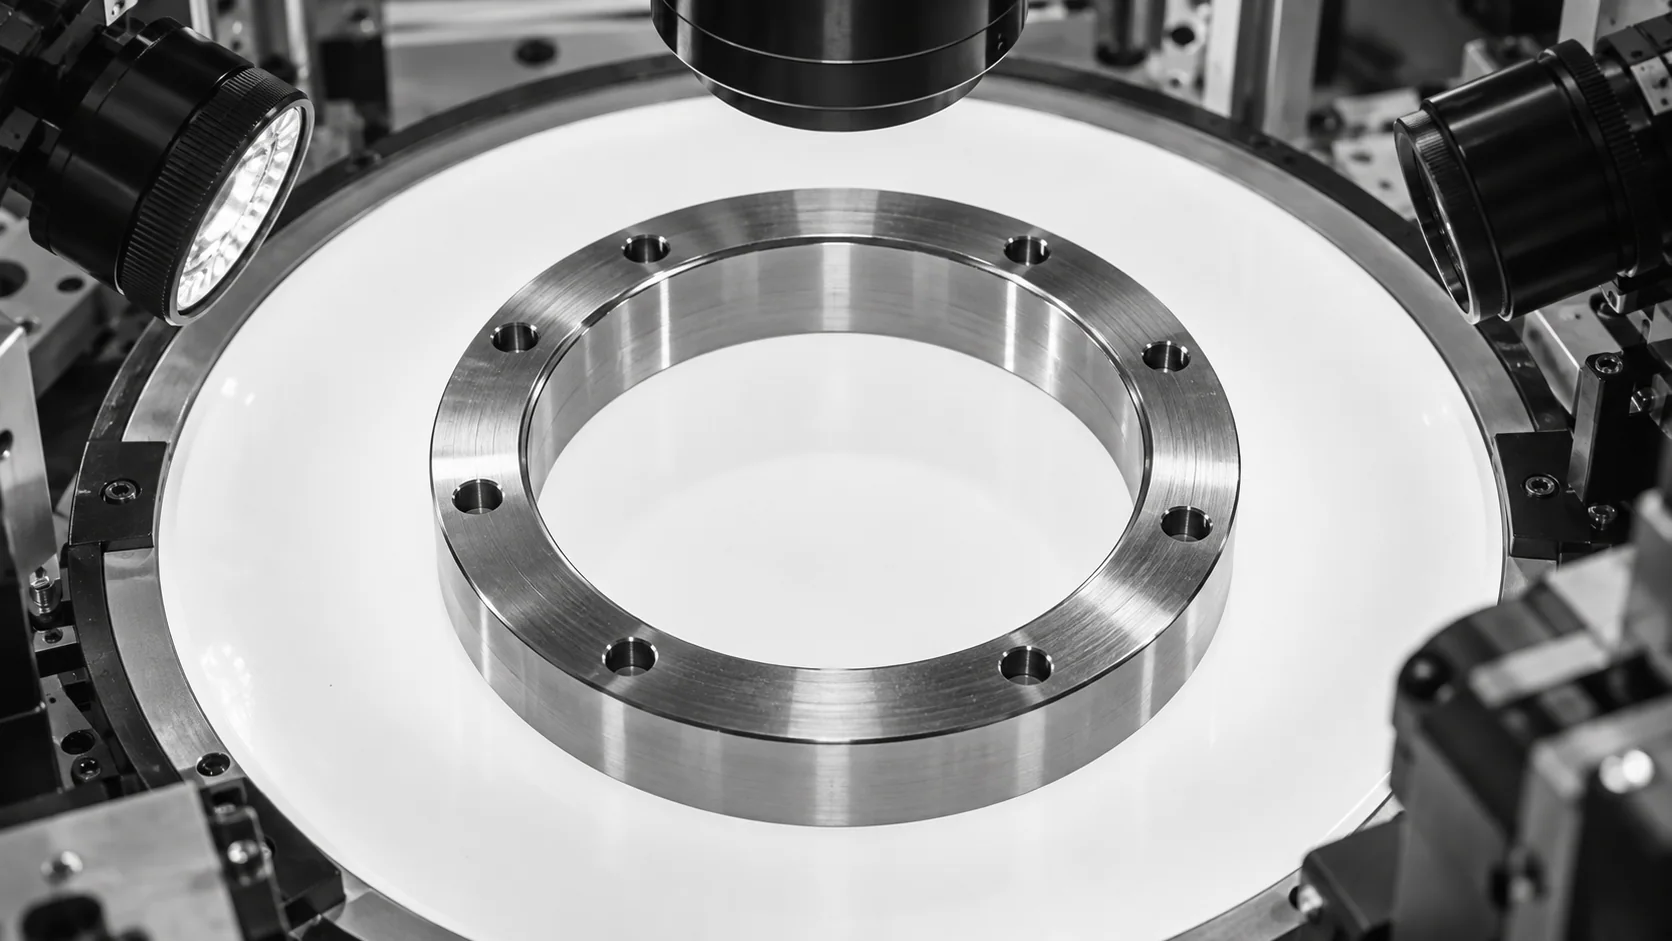
Konzeptionelle Darstellung eines bearbeiteten Rings mit sichtbaren Innen- und Außenkanten auf einem Prüftisch.
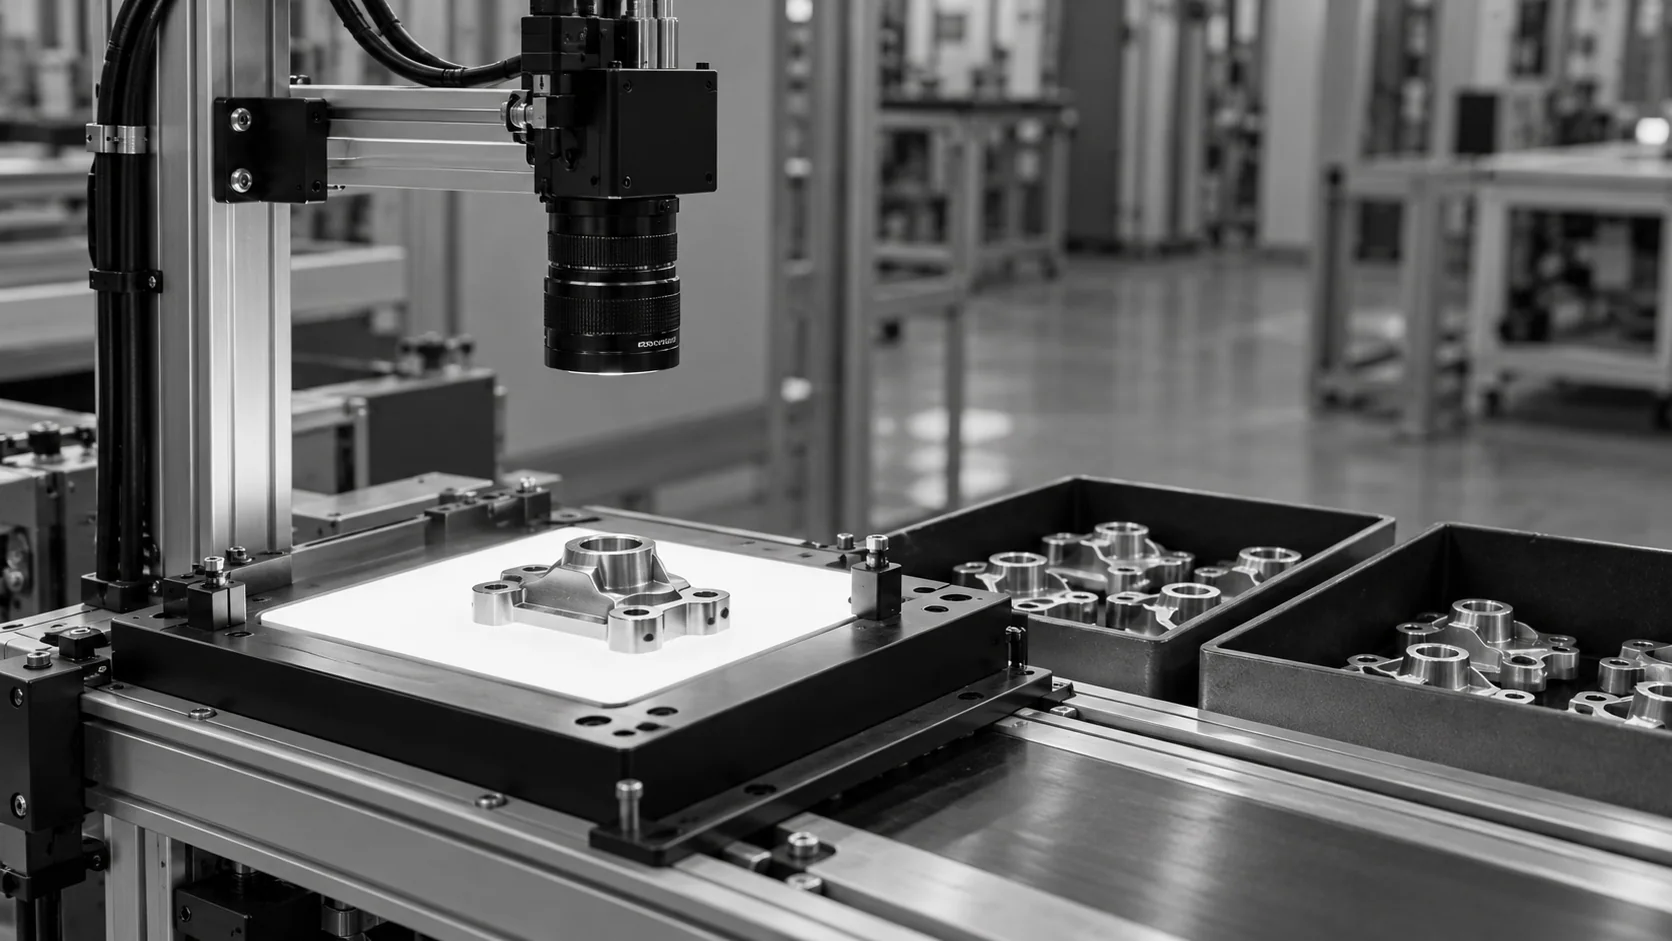
Konzeptionelle Darstellung eines bearbeiteten Gehäuses unter einer Kamera neben separaten Auffangbehältern.

Handeln Sie, bevor eine zu kleine Bohrung die Montage erreicht

  • Senden Sie Gut-, Schlecht- oder Prüfsignale an die SPS oder den Aussortiermechanismus
  • Wenden Sie separate Grenzwerte für jede Teilenummer und jedes Merkmal an
  • Analysieren Sie Durchmesser-Trends, um Werkzeugverschleiß zu erkennen, bevor Teile die Toleranzgrenzen überschreiten
  • Speichern Sie jeden Messwert zusammen mit dem zugehörigen Bild zur Rückverfolgbarkeit
Live-Trend
Werkzeugverschleiß sichtbar machen
Pro Merkmal
Grenzwerte aus Ihrer Zeichnung
FUNKTIONSWEISE

Von der Kante zur Durchmesserentscheidung

Die Messung des Außendurchmessers hängt von einer scharfen, unverzerrten Ansicht der runden Kante ab. KOMPASS kombiniert diese Ansicht mit Kantenmodellen, die auf Ihre Teile trainiert wurden, sowie einer direkten Verbindung zur Linienantwort.

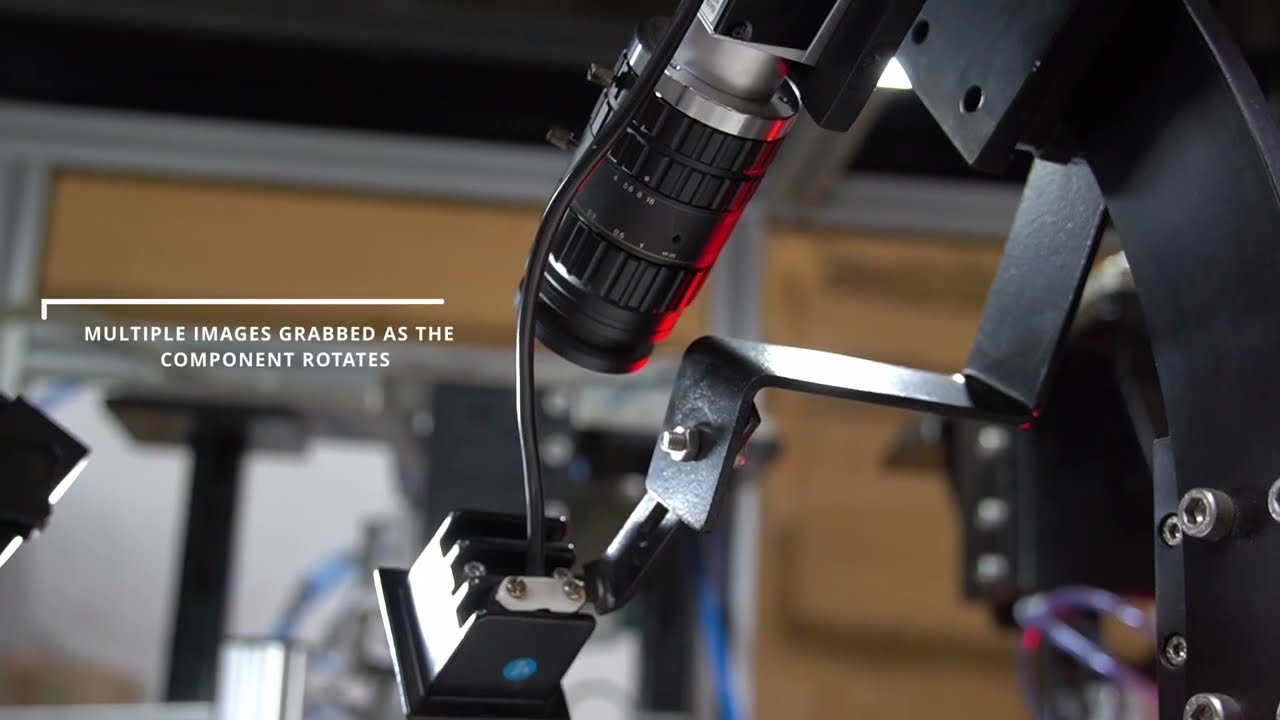
Offizieller Video-Frame, der Kameras zeigt, die um einen rotierenden Ventilstößel positioniert sind
Anwendung bei Ventilstößeln: Messwerte für Außendurchmesser und Nutdurchmesser erscheinen bei 03:12. Die Messung des Bohrungsdurchmessers und Toleranzen für andere Teile werden nicht gezeigt.
Highlight #1

Teil präsentieren und kalibrieren

Flache Teile liegen auf einem hintergrundbeleuchteten Tisch, während Wellen von der Seite betrachtet werden. Die Ansicht wird mit einem Referenzziel kalibriert, sodass Pixel in Millimeter umgerechnet werden.

Highlight #2

Kante finden und Kreis anpassen

Das Modell lokalisiert die Kante um jedes runde Merkmal trotz Fasen und Graten, berechnet dann den Durchmesser und meldet Unrundheiten.

Highlight #3

Entscheiden und protokollieren

Jeder Durchmesser wird anhand seiner Grenzwerte geprüft. Fehlerhafte Teile werden zurückgehalten oder aussortiert, und jeder Messwert wird zusammen mit dem zugehörigen Bild gespeichert.

Kontaktieren Sie uns

Senden Sie uns Ihre Zeichnung, die Durchmesser-Grenzwerte sowie einige Gut- und Schlechtteile. Wir bewerten die Optik und die Präsentation, die für die Prüfung erforderlich sind.

Kontakt aufnehmen

Wo die jeweilige Durchmesserprüfung zum Einsatz kommt

Lehren, Offline-Messtechnik und die Inline-Außendurchmessermessung haben jeweils ihre Berechtigung. Der Unterschied liegt darin, wie viele Teile und welcher Anteil des jeweiligen Kreises gemessen werden.

Messbedarf
Manuelle Messung
KMG & Offline-Systeme
KOMPASS AI
Abdeckung
Stichprobenartige Teile, ein oder zwei Achsen
Stichprobenartige Teile, vollständige Form
Jedes Teil, voller Umfang, innerhalb des validierten Zyklus
Unrunde Teile
Leicht zu übersehen
Präzise Messung, offline
Wird mit jedem Durchmesser-Messwert protokolliert
Reaktion auf Werkzeugverschleiß
Wird bei der nächsten Prüfung gefunden
Wird erst bei Rückkehr der Laborergebnisse festgestellt
Sichtbar im Durchmesser-Trend
First-Time-Right
Verlässt sich darauf, Größenfehler bei der Montage zu erkennen
Bestätigt die Prozessfähigkeit nach der Produktion
Hält Teile mit falscher Größe vor der Montage zurück

Häufig gestellte Fragen

Wie misst ein optisches System einen Durchmesser?

Die optische Messung des Außendurchmessers erfasst die runde Kante als scharfe Kontrastgrenze, üblicherweise durch Silhouettenabbildung, bei der sich die Lichtquelle hinter dem Bauteil befindet. Die Software ermittelt hunderte Kantenpunkte entlang des Umfangs und legt einen optimalen Kreis durch diese Punkte. Der Durchmesser wird anschließend mit Ihren Grenzwerten verglichen. Da eine Vielzahl von Punkten verwendet wird, haben einzelne Grate oder Verunreinigungen kaum Auswirkungen auf das Ergebnis. Jedes gespeicherte Bild zeigt den angepassten Kreis, sodass ein Prüfer bestätigen kann, dass die Kante korrekt erfasst wurde.

Kann das System sowohl Bohrungen als auch Außendurchmesser messen?

Ja, bei Durchgangslöchern und Öffnungen, die die Kamera klar erfassen kann. Die Innendurchmessermessung funktioniert am besten, wenn Licht durch die Bohrung fällt oder wenn der Bohrungseingang vor einer dunkleren Stirnfläche gut ausgeleuchtet ist. Tiefe Sacklöcher, Innenrillen und Merkmale tief im Inneren des Teils eignen sich besser für Bohrungstaster oder andere Sensoren, weshalb deren Machbarkeit während der Planung geprüft wird. Die Station bestätigt zudem, dass das Loch vorhanden und offen ist, wodurch nicht gebohrte oder blockierte Bohrungen erkannt werden.

Kann das System erkennen, wenn ein Teil unrund ist?

Das System kann neben dem Durchmesser auch die Ovalität melden, da die Messung den gesamten Umfang abdeckt. Die Differenz zwischen der größten und kleinsten gemessenen Breite zeigt, ob das Teil unrund ist. Dies ist wichtig für Ringe, Buchsen und Dichtungen, bei denen ein Teil in einer Achse passen, aber dennoch die Passformanforderungen verfehlen kann. Eine vollständige Rundheitsanalyse nach formellen Normen bleibt eine Aufgabe für den Messraum.

Warum ist die Objektivwahl für den Durchmesser wichtig?

Ein Standardobjektiv lässt nähere Kanten größer erscheinen, sodass eine leichte Änderung der Teilehöhe das Messergebnis verfälscht. Ein telezentrisches Objektiv hält die Vergrößerung über die gesamte Arbeitstiefe konstant, weshalb es bei präzisen Rundteilen üblich ist. Zudem verhindert es, dass die Innenwand einer Bohrung in einem Winkel betrachtet wird, was die Öffnung kleiner erscheinen lassen könnte, als sie tatsächlich ist. Der Kompromiss ist ein kleineres Sichtfeld, weshalb das Objektiv passend zu Ihrem größten Teil gewählt wird.

Wie beeinflussen Fasen und Grate das Messergebnis?

Angefasten Bohrungen zeigen zwei Kanten: die Fase und die eigentliche Bohrungswand. Die Station muss daher wissen, welche davon in Ihrer Zeichnung spezifiziert ist. KOMPASS wird anhand von Beispielen trainiert, die normale Fasen und Grate enthalten, und der Messplan legt fest, welche Kante verwendet werden soll. Ohne diese Anweisung kann eine Bohrungsdurchmessermessung die Fase anstelle des funktionalen Maßes erfassen.

Wo haben Bohrungs- und Luftmessgeräte weiterhin ihren Platz?

Ein Bohrungsmessgerät oder ein Luftmessdorn liefert sehr präzise Messwerte für die stichprobenartig geprüften Teile und bleibt die Referenz für Audits und Kalibrierungen. Die Inline-Bildverarbeitung ergänzt dies durch eine lückenlose Abdeckung: Jedes Teil wird bei laufender Produktion gemessen und jedes Ergebnis gespeichert. Viele Werke behalten ihre Messgeräte für die Erstmuster- und periodische Prüfung bei, während die Bildverarbeitungsstation jedes Teil dazwischen kontrolliert. Diese Kombination bewahrt die Präzision des Referenzmessgeräts und bietet die vollständige Abdeckung, die nur eine Inline-Prüfung leisten kann.

Kann eine Station beide Durchmesser prüfen?

Oft ja. Unterlegscheiben, Ringe, Buchsen und Flanschteile können Außen- und Innendurchmesser in einer Ansicht präsentieren, sodass beide aus demselben Bild gemessen werden. Wellen und Teile mit Merkmalen auf verschiedenen Ebenen erfordern möglicherweise eine zweite Kamera oder eine Seitenansicht. Der Messplan definiert jeden Durchmesser am Teil, seinen Grenzwert und die Kante, von der aus gemessen wird. Wenn ein Merkmal aus einer Richtung nicht sichtbar ist, legt der Plan fest, welche Kamera es misst.

Was benötigen Sie für die Planung einer Durchmesserprüfung?

Senden Sie die Zeichnung mit jedem Durchmesser und Grenzwert, den Teilevarianten, der Taktzeit und der Art der Teilezuführung. Gute Teile sowie bekannte Beispiele für Übermaß, Untermaß und Ovalität helfen uns, die Optik schnell zu testen. Auf dieser Basis empfehlen wir das Kamera-Layout, die Beleuchtung und den Ausschleuspunkt für die Außendurchmesser- und Bohrungsprüfung an Ihrer Linie. Bekannte ovale Teile sind besonders nützlich, da sie zeigen, wie die Station Unrundheiten meldet.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns, welchen Durchmesser Ihre aktuelle Prüfung übersieht

Teilen Sie uns Ihre Zeichnung, Durchmesser-Grenzwerte, Teilevarianten und die Taktzeit mit. Wir bewerten die für jedes runde Merkmal erforderliche Optik und erstellen einen klaren Plan mit Zeitrahmen und Kosten. Die Implementierung dauert in der Regel 6 bis 8 Wochen.

Besprechen Sie Ihre Durchmesserprüfung
Video schließen