












LÄNGENMESSUNG

Längenmesssystem
zur Inline-Erkennung von fehlerhaften Längenmaßen

KOMPASS bringt ein Längenmesssystem direkt in die Fertigungslinie. Kalibrierte Kameras erfassen beide Enden jedes Teils, vergleichen die gemessene Länge mit Ihren Zeichnungstoleranzen und übermitteln das Ergebnis an die Anlagensteuerung, sodass zu kurze oder zu lange Teile vor der Montage oder Verpackung aussortiert werden.

Besprechen Sie Ihre Längenprüfung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Stichprobenartige Längenprüfungen treffen keine Aussage über die gesamte Produktion

Bei geschnittenen, geformten und stranggepressten Teilen verändert sich die Länge durch Werkzeugverschleiß, Materialdehnung oder verrutschende Anschläge. Eine einmal pro Schicht durchgeführte Längenmessung beschreibt nur dieses eine Teil, nicht die Hunderte, die danach produziert werden.

Die Abweichung beginnt zwischen den Prüfungen

Ein verschlissenes Werkzeug oder ein rutschender Vorschub verändert die Länge schleichend. Teile, die zwischen zwei innerhalb der Toleranz liegenden Stichproben gefertigt wurden, können dennoch außerhalb der Grenzwerte liegen.

Manuelle Messungen sind subjektiv

Messschieber und Maßbänder hängen davon ab, wie der Prüfer die Messschenkel ansetzt und wie das Teil gehalten wird. Zwei Personen können bei demselben Teil zu unterschiedlichen Messergebnissen kommen.

Falsche Länge fällt erst bei der Montage auf

Ein zu kurzes Rohr, eine zu kurze Stange oder ein zu kurzes Profil fällt oft erst auf, wenn es nicht zum nächsten Bauteil passt. Bis dahin ist eine ganze Charge möglicherweise bereits geschnitten, verpackt oder versandt.
Die Lösung

Messen Sie die Länge jedes Teils, bevor es weiterverarbeitet wird

Unser KI-Produktinspektionssystem KOMPASS™ fungiert als Inline-Längenmesssystem: Kalibrierte Bildverarbeitungshardware und trainierte Modelle lokalisieren Teileenden zuverlässig und messen die Länge gemäß Ihrer Zeichnung. Das Ergebnis wird an die Liniensteuerung übermittelt und zusammen mit einem Bild des Teils gespeichert.

Die wahren Enden finden – selbst bei unsauberen Kanten

  • Beleuchten Sie das Teil so, dass sich beide Enden vom Hintergrund und der Vorrichtung abheben
  • Trainieren Sie das System auf Grate, Fasen, Schnittflächen und die normale Oberflächenbeschaffenheit Ihrer eigenen Fertigungslinie
  • Messen Sie entlang der Teileachse, nicht nur über den Bildausschnitt
  • Wenden Sie separate Grenzwerte für jede Teilenummer oder Variante an
Jedes Teil
Gemessen, nicht stichprobenartig geprüft
Ihre Zeichnung
Variantenabhängige Grenzwerte
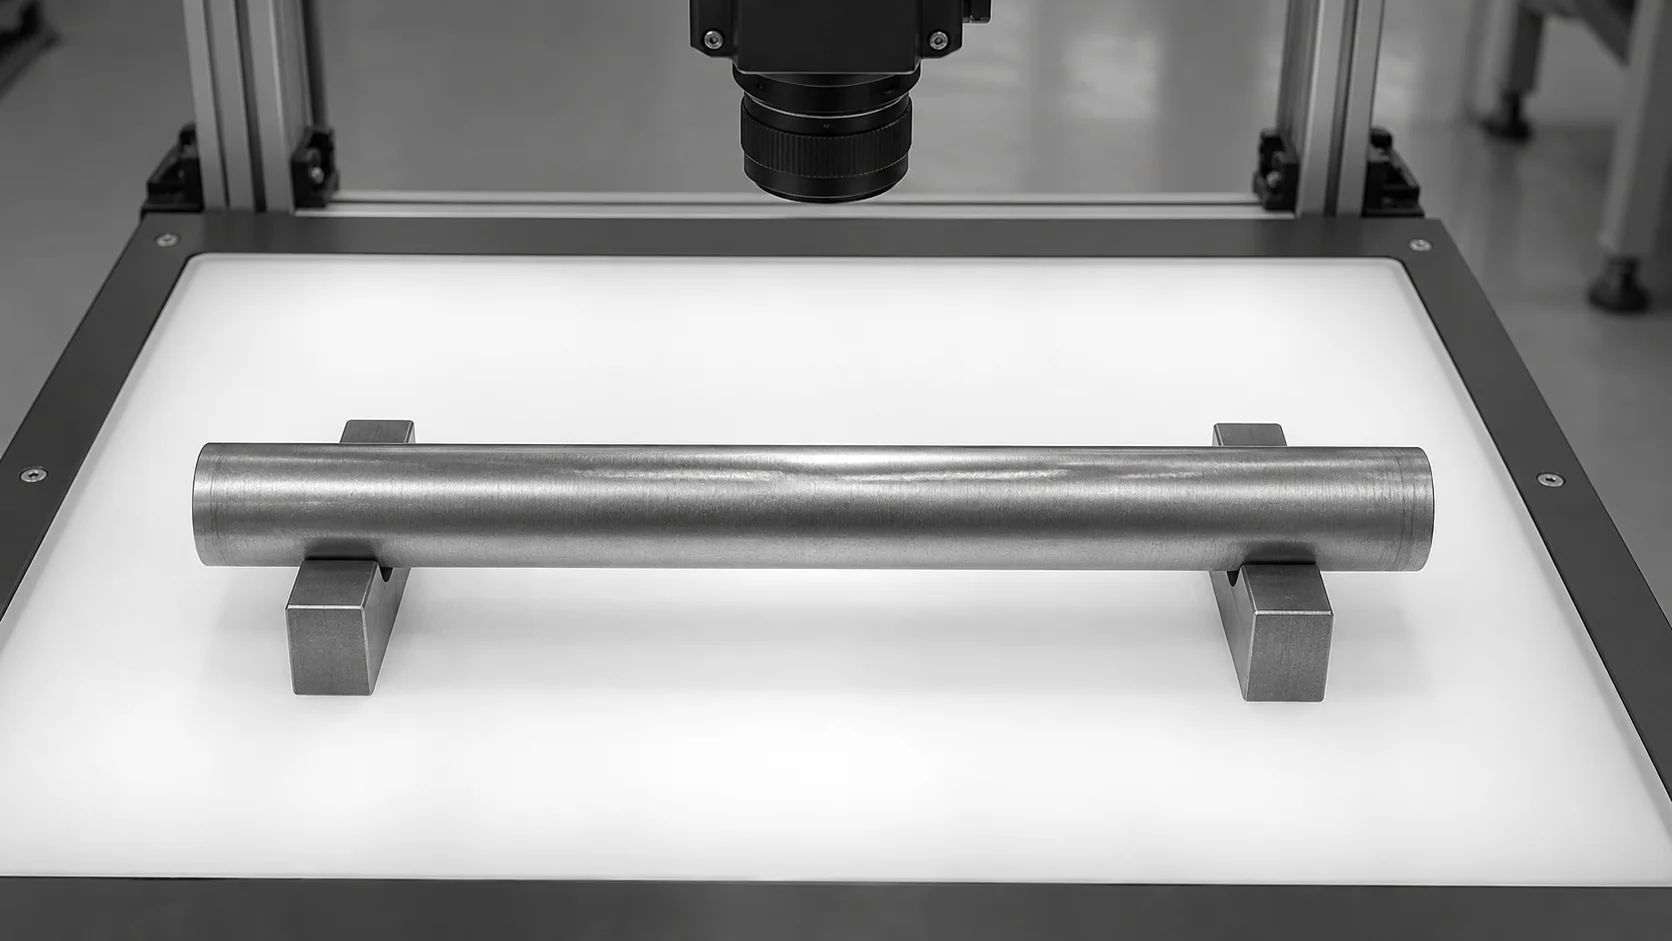
Konzeptionelle Darstellung eines geraden Metallstabs, bei dem beide Endpunkte auf einem hintergrundbeleuchteten Prüftisch sichtbar sind.

Jeden Messwert in eine Entscheidung für die Fertigungslinie umwandeln

  • Senden Sie Gut-, Schlecht- oder Prüfsignale an die SPS oder den Aussortiermechanismus
  • Protokollieren Sie jede gemessene Länge mit Teilebild und Zeitstempel
  • Zeigen Sie Längentrends an, um Abweichungen sichtbar zu machen, bevor Teile die Toleranzgrenze überschreiten
  • Markieren Sie eine Serie von Teilen nahe der Toleranzgrenze für eine Anpassung von Schneidwerkzeug oder Anschlag
Live-Trend
Drift erkennbar, bevor Ausschuss entsteht
Bild und Messwert
Nachweis für jeden Messwert
FUNKTIONSWEISE

Vom kalibrierten Bild zur Längenentscheidung

Ein Längenmesssystem hängt ebenso sehr vom Kameraaufbau wie von der Software ab. KOMPASS kombiniert eine feste, kalibrierte Ansicht, eine auf Ihre Teile trainierte Kantenerkennung und eine direkte Anbindung an die Liniensteuerung.

Highlight #1

Ansicht fixieren und kalibrieren

Montieren Sie Kamera und Beleuchtung für die gesamte Bauteillänge und kalibrieren Sie die Pixel mit einem Referenzziel auf Millimeter. Bei langen Teilen können zwei Kameras oder eine bewegliche Ansicht erforderlich sein.

Highlight #2

Beide Enden lokalisieren und messen

Das Modell erkennt jede Stirnfläche trotz Graten, Fasen oder rauen Schnittkanten. Die Länge wird entlang der Bauteilachse berechnet und mit den Grenzwerten für die jeweilige Variante abgeglichen.

Highlight #3

Ergebnisse umsetzen und Aufzeichnungen sichern

Teile innerhalb der Grenzwerte laufen weiter. Teile außerhalb der Grenzwerte werden aussortiert oder zurückgehalten, und jeder Messwert wird zusammen mit dem zugehörigen Bild zur Rückverfolgbarkeit und Driftanalyse gespeichert.

Kontaktieren Sie uns

Senden Sie uns Ihre Zeichnung, die Längentoleranz sowie einige Teile innerhalb und außerhalb der Grenzwerte. Wir bewerten die für die Prüfung erforderliche Kamera, Optik und Handhabung.

Kontakt aufnehmen

Wo welches Längenprüfverfahren passt

Handmessmittel, Offline-Messtechnik und Inline-Längenmesssysteme haben jeweils ihre Berechtigung. Der Unterschied liegt darin, wie viele Teile gemessen werden und wie schnell ein Ergebnis an der Fertigungslinie vorliegt.

Messbedarf
Manuelle Messung
KMG & Offline-Systeme
KOMPASS AI
Abdeckung
Stichprobenartige Prüfung, sofern es die Zeit erlaubt
Stichproben, abseits der Fertigungslinie
Jedes Teil, innerhalb des validierten Zyklus der Station
Wiederholgenauigkeit
Hängt vom Prüfer und dem Messmittel ab
Hoch, in einem kontrollierten Raum
Feste, kalibrierte Ansicht mit stets gleicher Methode
Reaktion auf Abweichungen
Wird bei der nächsten manuellen Prüfung entdeckt
Wird entdeckt, wenn das Laborergebnis vorliegt
Sichtbar im Live-Längentrend
First-Time-Right
Verlässt sich darauf, Abweichungen durch Zufall zu entdecken
Bestätigt die Leistungsfähigkeit im Nachhinein
Hält Teile mit falscher Länge vor dem nächsten Arbeitsschritt an

Häufig gestellte Fragen

Wie funktioniert die kamerabasierte Längenprüfung?

Ein bildbasiertes Längenmesssystem verwendet eine fest installierte Kamera, kontrollierte Beleuchtung und ein Kalibrierziel, um Pixel in Millimeter umzurechnen. Eine Kantenerkennung, die auf einem für Ihre Teile trainierten Modell basiert, findet jedes Ende des Teils, selbst bei unsauberen Schnitten. Die Software misst den Abstand entlang der Bauteilachse und vergleicht ihn mit den Grenzwerten für die jeweilige Artikelnummer. Das Ergebnis kann eine Ausschleusung, einen Stopp oder einen Protokolleintrag auslösen.

Welche Teile eignen sich für diese Art der Messung?

Rohre, Stangen, Profile, Federn, Verbindungselemente, zugeschnittene Streifen und Formteile sind typische Kandidaten. Die berührungslose Längenmessung eignet sich für weiche, heiße, beschichtete oder empfindliche Teile, die durch ein Messgerät markiert oder verformt werden könnten. Sie eignet sich auch für Fertigungslinien, auf denen sich Teile zu schnell für manuelle Prüfungen bewegen. Sehr lange Teile erfordern möglicherweise zwei Kameras, eine an jedem Ende, oder eine Ansicht, die dem Teil folgt. Bei transparenten oder stark reflektierenden Teilen sind vorab Beleuchtungstests erforderlich.

Warum wird so häufig eine Hintergrundbeleuchtung verwendet?

Die Platzierung der Lichtquelle hinter dem Bauteil erzeugt eine Silhouette mit scharfen, kontrastreichen Kanten. Dadurch ist die Endposition weit weniger anfällig für Oberflächenfarbe, Aufdrucke oder Bearbeitungsspuren. Wenn die Bauteilhöhe variiert oder das Teil nicht flach aufliegen kann, sorgt eine kollimierte Hintergrundbeleuchtung mit abgestimmter Optik für eine scharfe Kante über den gesamten Arbeitsabstand. Auflicht kann ebenfalls funktionieren, erfordert jedoch meist mehr Trainingsbeispiele, um Reflexionen und Fasen an den Enden korrekt zu verarbeiten.

Wie sollten wir die Station validieren, bevor wir ihr vertrauen?

Führen Sie eine Messsystemanalyse (MSA) an der installierten Station mit Teilen durch, die Ihre Zeichnungstoleranzen abdecken. Vergleichen Sie die Ergebnisse mit Ihrem Referenzmessgerät und prüfen Sie die Wiederholgenauigkeit über verschiedene Schichten, Bediener und Teilepositionen hinweg. Als Faustregel gilt: Die Messunsicherheit sollte nur einen kleinen Bruchteil des Toleranzbereichs beanspruchen. Ist dies nicht der Fall, sollten Optik, Auflösung oder Teilezuführung angepasst werden, bevor die Station automatische Gut-/Schlecht-Entscheidungen trifft.

Kann das System mit einem bewegten Förderband Schritt halten?

Das ist möglich, wenn Belichtung, Beleuchtung und Teileabstand auf die Linie abgestimmt sind. Die kamerabasierte Längenmessung auf einem bewegten Förderband erfordert eine kurze Belichtungszeit, um Bewegungsunschärfe zu vermeiden, sowie einen Trigger, der jedes Teil an der gleichen Position erfasst. Auch die Verarbeitung und die Ausschleusung müssen in die Lücke zwischen den Teilen passen. Die Machbarkeit sollte anhand des gesamten Stationszyklus geprüft werden, nicht nur anhand der Verarbeitungsgeschwindigkeit des Modells.

Was passiert mit Teilen, die die Prüfung nicht bestehen?

Die Station löst die konfigurierte Reaktion aus, wie z. B. ein Ausblasen per Druckluft, eine Weiche, einen Ausschussbehälter oder einen Bandstopp. In den ersten Wochen können fehlerhafte Teile zur Überprüfung zurückgehalten werden, anstatt sie automatisch auszusortieren. Jede Entscheidung wird zusammen mit dem Messwert und dem Bild des Teils gespeichert. Dieser Datensatz hilft Qualitätsteams zu bestätigen, dass Ausschleusungen korrekt waren, und den Zeitpunkt zu identifizieren, an dem ein Prozess begann, sich in Richtung der Toleranzgrenze zu verschieben.

Wie fügt sich das in unser übergeordnetes Qualitätskonzept ein?

Die Länge ist oft die erste Dimension, die sich für eine Inline-Messung anbietet, da sie durch Werkzeugverschleiß variieren kann und einfach zu verifizieren ist. Ein bildverarbeitendes Messsystem in der Linie erfasst jedes Teil, während Ihre bestehende Dimensionsprüfung für die Erstmusterfreigabe und regelmäßige Audits erhalten bleibt. Viele Werke ergänzen die Station später um Breiten-, Durchmesser- oder Bohrungsprüfungen, sofern die Kameraansicht diese Merkmale bereits abdeckt und die Optik dafür geeignet ist.

Was benötigen Sie von uns, um die Station für unsere Teile zu spezifizieren?

Stellen Sie uns die Zeichnung mit den Längentoleranzen, den Teilevarianten, der Taktzeit und Informationen zur Teilezuführung an der geplanten Station zur Verfügung. Ein kleiner Satz an Gutteilen sowie bekannte Schlechtteile (zu kurz/zu lang) helfen uns bei der Prüfung der Optik. Wir fragen zudem ab, an welcher Stelle eine Ausschleusung physisch möglich ist. Auf dieser Basis können wir das Kamera-Layout, die Beleuchtung und das Handling für Ihr Längenmesssystem empfehlen und die Validierung planen.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns, welche Längen Ihre aktuelle Prüfung übersieht

Teilen Sie uns Ihre Zeichnung, Längentoleranzen, Teilevarianten und Taktzeiten mit. Wir bestätigen Ihnen, was für ein Längenmesssystem an Ihrem Prüfpunkt erforderlich ist, und gehen anschließend den Zeitplan sowie die Kosten mit Ihnen durch. Die Implementierung von KOMPASS dauert in der Regel 6 bis 8 Wochen.

Besprechen Sie Ihre Längenprüfung
Video schließen