












GRÖSSENBASIERTE SORTIERUNG

Größensortierung zur Zuweisung jedes Teils in die richtige Klasse

KOMPASS ermöglicht die Größensortierung von Teilen und Produkten während des Transports auf dem Förderband. Die KI-Bildverarbeitung vermisst jeden Artikel, weist ihn der durch Ihre Grenzwerte definierten Größenklasse zu und steuert die entsprechende Weiche an, sodass gemischte Größen automatisch getrennt werden.

Besprechen Sie Ihre Sortierung

Hersteller vertrauen auf uns, um die Qualität in der Fertigung zu steigern

DAS PROBLEM

Gemischte Größen verursachen Probleme in jedem nachfolgenden Schritt

Wenn Teile oder Produkte unterschiedlicher Größe zusammen gelangen, kommt es zu Montagestaus, Packungen wirken ungleichmäßig und Kunden erhalten die falsche Qualität. Die Sortierung von Hand oder mit festen Abständen ist langsam und unpräzise.

Manuelle Sortierung ist unbeständig

Die manuelle Sortierung nach Augenmaß oder mit Lehren ist langsam und führt bei Grenzfällen, insbesondere an der Schwelle zwischen zwei Klassen, zu Uneinigkeiten.

Feste Abstände verschleißen und verstopfen

Rollen, Siebe und Schlitze verändern sich durch Verschleiß und sortieren nur nach einer Dimension. Ungewöhnliche Formen rutschen so in die falsche Klasse.

Falsche Klasse, falscher Kunde

Ein zu großes Teil in einem zu kleinen Behälter führt zu Montagefehlern in nachgelagerten Prozessen, und eine gemischte Packung führt zu Kundenbeschwerden.
Die Lösung

Jeden Artikel messen und anschließend weiterleiten

Unser KI-gestütztes Produktinspektionssystem KOMPASS™ führt eine Größensortierung mittels kalibrierter Bildverarbeitung und trainierter Modelle durch, die jeden Artikel vermessen und einer Klasse zuordnen. Die Entscheidung steuert die Weiche und wird zusammen mit einem Bild jedes Artikels gespeichert.

Weisen Sie jeden Artikel der richtigen Klasse zu

  • Messen Sie Länge, Breite, Durchmesser oder Fläche bei jedem durchlaufenden Artikel
  • Verwenden Sie die Dimension oder Kombination, die Ihre Qualitätsstufen definiert
  • Weisen Sie jeden Artikel einer Klasse gemäß Ihren Qualitätsgrenzwerten zu
  • Markieren Sie Artikel außerhalb jeder Klasse zur Überprüfung
Jeder Artikel
Gemessen und klassifiziert
Ihre Qualitätsstufen
Von Ihnen definierte Grenzwerte
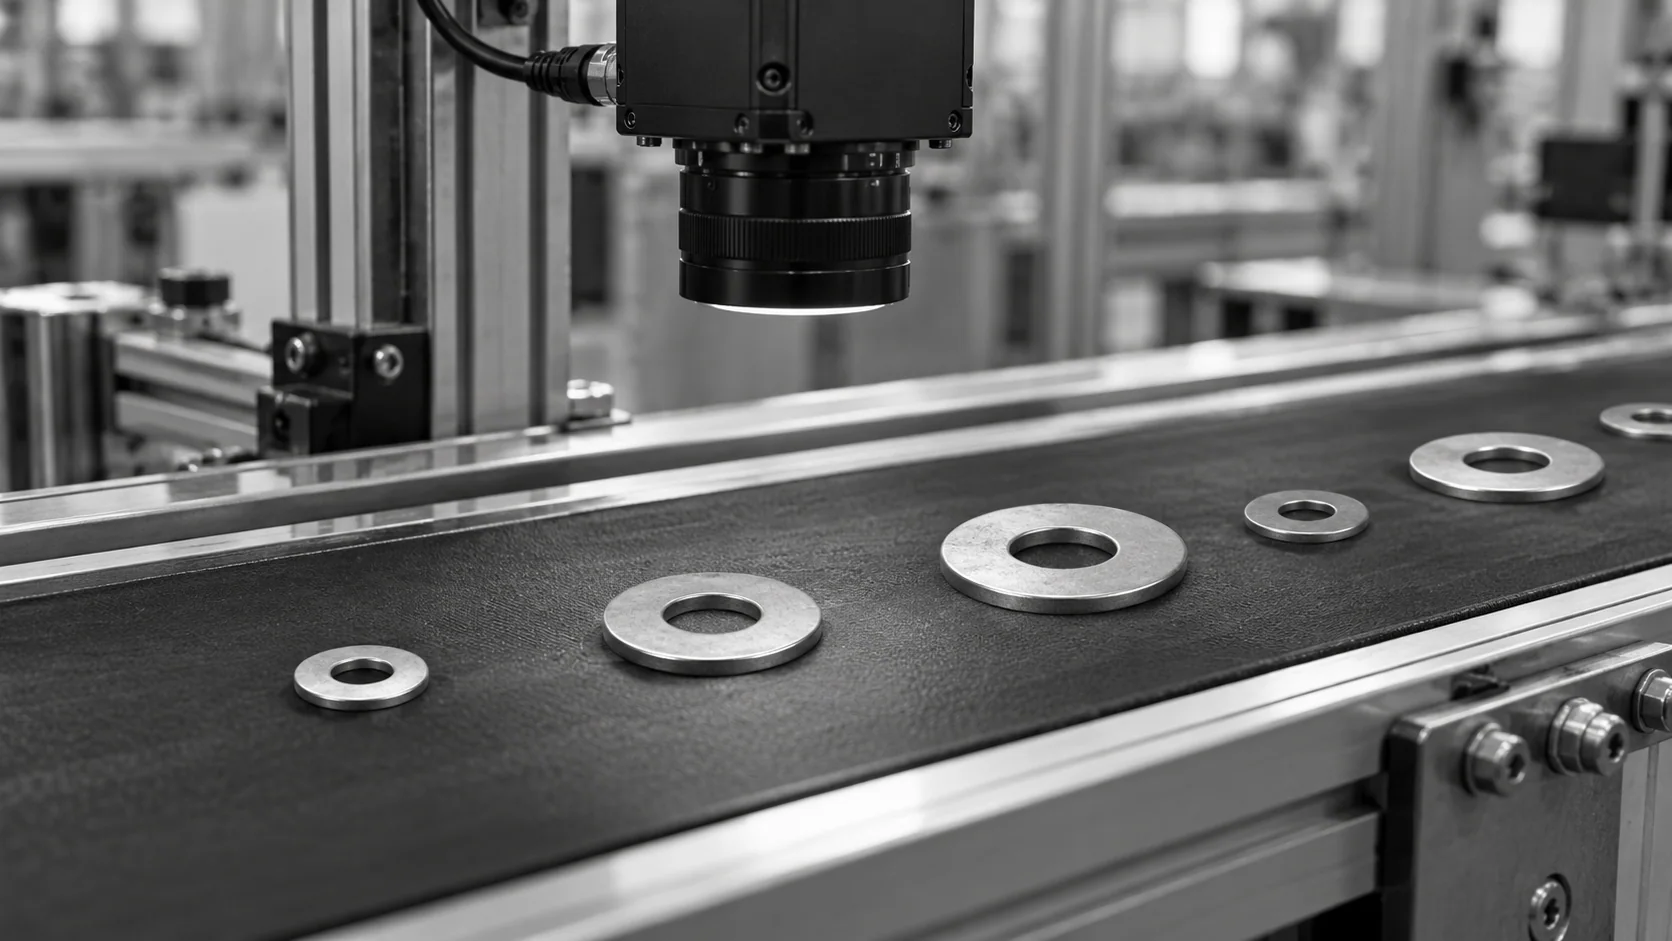
Konzeptionelle Darstellung von Unterlegscheiben mit unterschiedlichen Durchmessern unter einer Inspektionskamera.

Ansteuerung der Ausschleusung für jede Bahn

  • Steuern Sie Ausschleusweichen, Luftdüsen oder Schieber klassenspezifisch an
  • Verfolgen Sie jeden Artikel von der Kamera bis zur jeweiligen Bahn
  • Erfassen Sie Stückzahlen pro Klasse für Ihre Produktionsunterlagen
  • Speichern Sie jede Entscheidung samt Bild zur Überprüfung
Pro Klasse
Stückzahlen und Trends
Bildnachweis
Jede Entscheidung ist nachvollziehbar
FUNKTIONSWEISE

Von der Kamera zur Sortierbahn

Die Größensortierung kombiniert Messung, Klassifizierung und Timing. KOMPASS führt diese Aspekte durch eine kalibrierte Ansicht, auf Ihre Artikel trainierte Modelle und eine direkte Anbindung an die Ausschleusung zusammen.

Highlight #1

Artikel einzeln präsentieren

Die Artikel werden auf dem Förderband so verteilt, dass jeder einzelne klar erkennbar ist. Die Kameraansicht ist kalibriert, sodass Pixel in Millimeter umgerechnet werden.

Highlight #2

Messen und Klassifizieren

Das Modell misst die entscheidenden Dimensionen und weist jeden Artikel der durch Ihre Sortiergrenzen festgelegten Klasse zu.

Highlight #3

Aussortieren und Aufzeichnen

Der Artikel wird bis zu seiner Bahn verfolgt und ausgeschleust, während die Stückzahlen pro Klasse und jedes Bild gespeichert werden.

Kontaktieren Sie uns

Senden Sie uns Muster Ihres gesamten Größenspektrums, Ihre Sortiergrenzen und den gewünschten Durchsatz. Wir bewerten die Präsentation und das Timing der Ausschleusung für die Größensortierung auf Ihrer Anlage.

Kontakt aufnehmen

Was ändert sich bei einer messbasierten Sortierung?

Manuelle Sortierung, mechanische Größenbestimmung und bildbasierte Größensortierung haben jeweils ihre Berechtigung. Der Unterschied liegt in der Präzision und Flexibilität, mit der die Artikel klassifiziert werden.

Sortieranforderungen
Manuelle Sortierung
Mechanische Sortierung
KOMPASS AI
Präzision nahe der Klassengrenzen
Variiert je nach Person
Abhängig vom Verschleiß der Spalte und Rollen
Messung anhand Ihrer Grenzwerte
Verwendete Dimension
Nach Augenmaß beurteilt
Meist eine Dimension
Die von Ihnen gewählte Dimension oder Kombination
Änderung der Qualitätsstufen
Personal umschulen
Hardware austauschen
Grenzwerte per Software ändern
First-Time-Right
Hängt von der Aufmerksamkeit ab
Stabil bis zum Verschleiß der Teile
Leitet jedes Teil in die richtige Klasse

Häufig gestellte Fragen

Wie entscheidet das Bildverarbeitungssystem, zu welcher Klasse ein Teil gehört?

Die Größensortierung mittels Bildverarbeitung vermisst jedes Teil anhand eines kalibrierten Bildes. Dabei wird die Dimension oder Kombination von Dimensionen verwendet, die Ihre Qualitätsstufen definiert, wie etwa Durchmesser, Länge oder Fläche. Der Messwert wird mit Ihren Grenzwerten verglichen, um eine entsprechende Größenklasse zuzuweisen. Die Entscheidung wird dann an die Weiche für diese Klasse übermittelt und zeitlich genau auf den Moment abgestimmt, in dem das Teil seine Spur erreicht. Jede Entscheidung wird zusammen mit dem zugehörigen Bild und Messwert gespeichert, sodass jede Klassenzuweisung nachträglich überprüft werden kann.

Welche Artikel können nach Größe sortiert werden?

Unterlegscheiben, Buchsen, Befestigungselemente, Formteile, Gussteile, Saatgut, Nüsse und viele Lebensmittel sind gängige Beispiele. Die Teile sollten einzeln oder mit ausreichendem Abstand zueinander präsentiert werden, damit die Kamera jedes Objekt klar erfassen kann. Die Vereinzelung mittels Zuführsystem oder getaktetem Förderband ist meist der erste Schritt bei der Konzeption der Station, da die Messgenauigkeit davon abhängt. Ein Testlauf bestätigt das Verhalten der Teile auf dem Zuführsystem, bevor Hardware bestellt wird.

Warum sollte man auf Siebe und Rollen verzichten?

Bei der mechanischen Sortierung werden Teile durch Spalte geleitet. Das funktioniert bei einfachen Formen, unterliegt aber mit der Zeit dem Verschleiß und berücksichtigt meist nur eine Dimension. Unregelmäßige Formen können in der falschen Ausrichtung durchrutschen. Die Bildverarbeitung vermisst das tatsächliche Teil und wendet die Grenzwerte per Software an. Dadurch bleiben die Klassen konsistent und können für neue Produkte angepasst werden, ohne die Hardware zu verändern. Zudem entfällt das Anhalten der Linie zur Spaltanpassung bei Produktwechseln.

Was passiert mit Teilen, die in keine Klasse passen?

Zu große oder zu kleine Teile, die in keine Klasse passen, werden zur Überprüfung oder Entsorgung in eine separate Bahn geleitet. Teile, die nicht zuverlässig gemessen werden können – etwa weil zwei aneinanderhaften –, werden zur erneuten Zuführung oder manuellen Prüfung geleitet, anstatt eine Schätzung vorzunehmen. Die Zählung der außerhalb des Bereichs liegenden Teile zeigt zudem, wenn der vorgelagerte Prozess abweicht. Das macht die Ausschussbahn zu einem nützlichen Frühwarnsystem und nicht nur zu einem Abfallbehälter.

Wie werden die Teile in ihre Bahnen geleitet?

Weichen, pneumatische Auswerfer, Schieber oder Klappen befördern jedes Teil in die Sortierbahn seiner Klasse. Die Station verfolgt jedes Teil mittels Fördergeschwindigkeit oder Encoder von der Kamera bis zur Weiche, sodass auch bei geringen Abständen zwischen den Teilen das richtige Objekt bewegt wird. Die Wahl des Mechanismus hängt von Größe, Gewicht und Empfindlichkeit des Teils ab.

Können Bestände aus verschiedenen Quellen getrennt werden?

Ja. Chargen mit gemischten Größen, wie etwa Retouren, kombinierte Produktionsläufe oder Teile von verschiedenen Maschinen, können in einem Durchgang in Klassen getrennt werden. Die Zählungen pro Klasse zeigen die Zusammensetzung der Mischung auf. Wenn sich die Teile auch in der Art unterscheiden, kann die Größensortierung an derselben Station mit einer Produktidentifizierung kombiniert werden. Die Station kann zudem erfassen, aus welcher Quelle die jeweilige Klasse stammt, sofern diese Information verfügbar ist.

Wie wird die Sortierpräzision validiert?

Lassen Sie Teile mit bekannten Größen durch jede Klasse laufen, einschließlich solcher, die knapp innerhalb und knapp außerhalb jeder Grenze liegen. Vergleichen Sie die zugewiesenen Klassen mit Referenzmessungen und prüfen Sie die Ergebnisse beim angestrebten Durchsatz. Je nachdem, wie die Messabweichung im Verhältnis zur Klassenbreite steht, können in Absprache mit Ihrem Qualitätsteam kleine Toleranzen an den Klassengrenzen erforderlich sein. Die Ergebnisse werden über verschiedene Schichten hinweg wiederholt, um sicherzustellen, dass die Station ihre Präzision beibehält.

Was sollten wir für die Planung der Größensortierung einsenden?

Senden Sie uns Muster über Ihren gesamten Größenbereich, die Klassengrenzen, den benötigten Durchsatz und Informationen zur aktuellen Zuführung. Teilen Sie uns mit, in wie viele Klassen sortiert werden soll und wo die Bahnen verlaufen können. Auf dieser Basis empfehlen wir Ihnen die Zuführung, das Kamera-Setup und die Weichen für eine Größensortiermaschine in Ihrer Linie. Muster nahe der Klassengrenzen sind am wichtigsten, da sie die Präzision der Station auf die Probe stellen.

KONTAKT ZU UNSEREN EXPERTEN

Zeigen Sie uns die Größen, die Sie trennen müssen

Teilen Sie uns Muster, Klassengrenzen, Durchsatz und die Art der Zuführung mit. Wir konzipieren die Größensortierung passend zu Ihren Klassen und gehen Zeitplan sowie Kosten durch. Die meisten KOMPASS-Projekte sind innerhalb von 6 bis 8 Wochen einsatzbereit.

Besprechen Sie Ihre Sortierung
Video schließen