DETECCIÓN DE ABOLLADURAS

IA para la detección de abolladuras
y localizar daños superficiales antes del montaje

KOMPASS AI permite detectar abolladuras en piezas conformadas, mecanizadas y acabadas. Las cámaras y la iluminación revelan cambios en la superficie, mientras que el modelo los contrasta con sus criterios de aceptación, de modo que las piezas dañadas pueden separarse antes de que el recubrimiento, el montaje o el embalaje añadan más costes.

Hable sobre su inspección de abolladuras

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una abolladura puede desaparecer en el reflejo

Detectar abolladuras resulta complicado cuando una hendidura poco profunda refleja la luz casi igual que la superficie circundante. Una pieza puede superar una inspección visual rápida, llegar a la siguiente fase del proceso y revelar el daño solo cuando alguien la gira.

Los daños superficiales pasan una inspección frontal

Una hendidura en una pieza curva o pulida puede mostrarse solo desde un ángulo determinado. Una vista única puede hacer que esa zona parezca aceptable.

La forma normal se marca como daño

Los contornos formados, la textura del mecanizado y los reflejos cambiantes pueden parecer una abolladura. Un límite de inspección que ignore esas diferencias envía piezas utilizables a una nueva revisión.

El daño se detecta después de haber realizado más trabajo

Una vez que una pieza se recubre, ensambla o empaqueta, una abolladura visible se convierte en un rechazo más costoso. Además, el equipo debe determinar en qué etapa de manipulación o producción se produjo.
La solución

Compruebe la superficie antes de que la siguiente operación la oculte

Nuestro sistema de inspección de productos por IA, KOMPASS™, combina modelos visuales entrenados con hardware de visión modular para identificar abolladuras en las superficies que su línea necesita inspeccionar. La configuración muestra el defecto, aplica sus criterios de calidad y envía el resultado a los controles de la línea.

Separe las abolladuras de las variaciones superficiales aceptables

  • Configure las vistas de cámara y la iluminación en función del acabado y la geometría de la pieza
  • Entrene con ejemplos buenos, defectuosos y dudosos de su producción
  • Clasifique las abolladuras visibles por separado de los arañazos, marcas de herramientas y residuos
  • Aplique los criterios de aceptación acordados a las regiones inspeccionadas
Sus piezas
Muestras de entrenamiento y validación
Sus criterios
Decisiones visuales coherentes
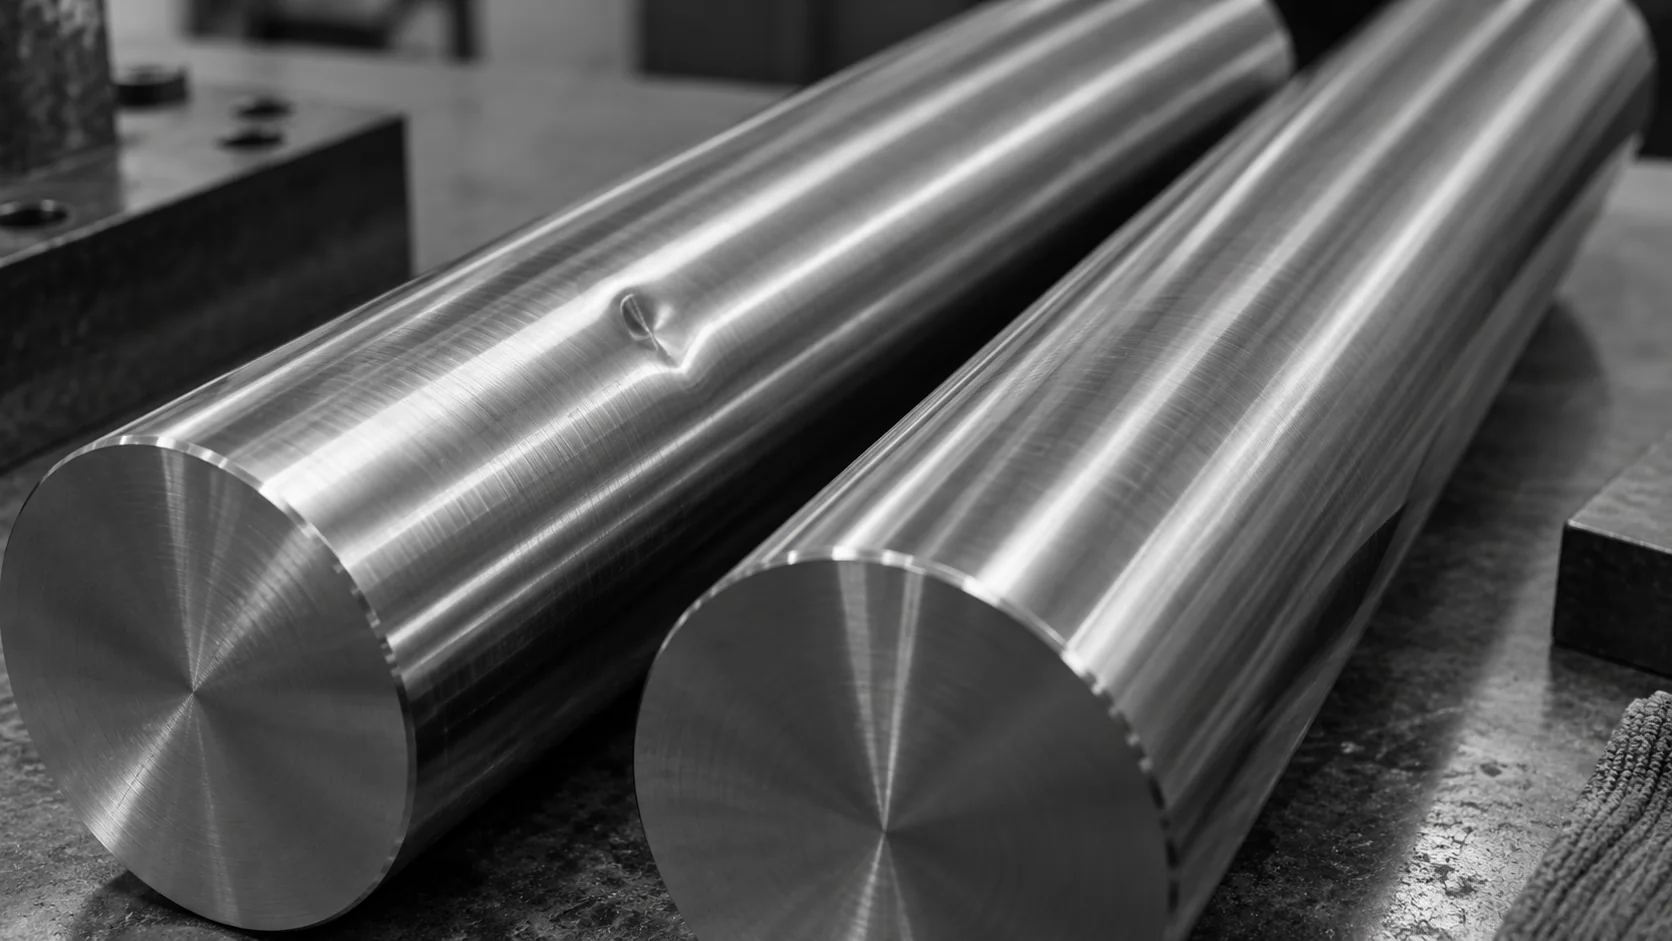
Ilustración conceptual de una varilla pulida con una hendidura local junto a otra varilla pulida.
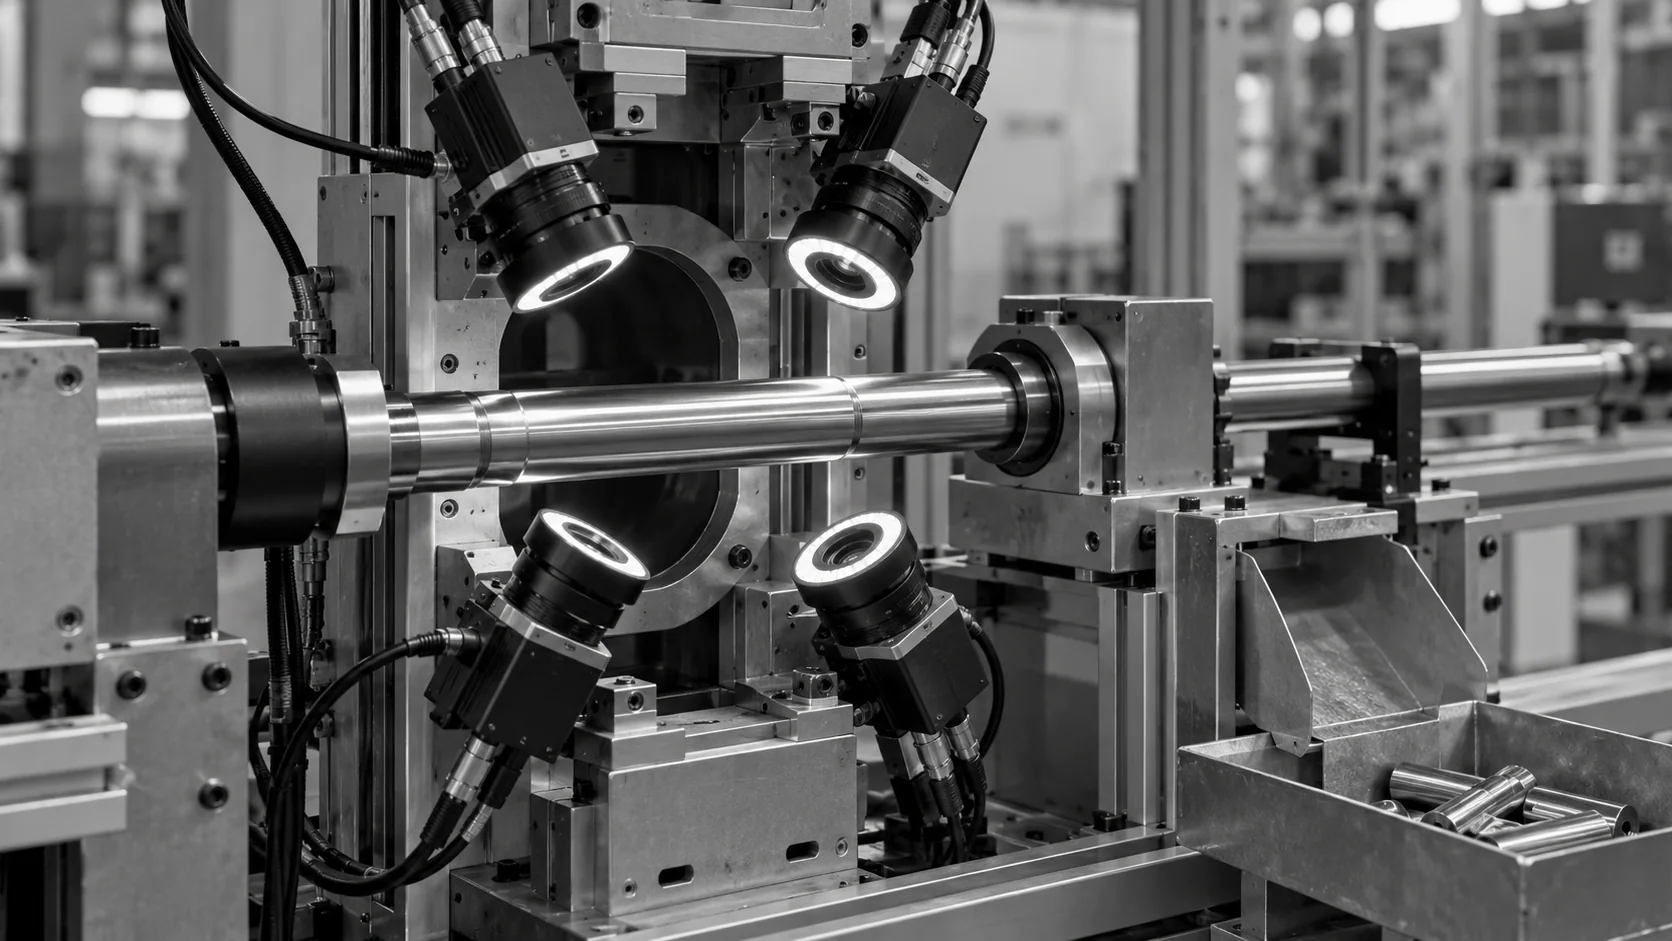
Ilustración conceptual de varias vistas de cámara alrededor de un eje pulido soportado.

Actúe sobre el resultado antes de que la pieza siga avanzando

  • Sitúe el control tras una operación propensa a causar daños o antes del embalaje final
  • Muestre las caras y la circunferencia necesarias mediante una manipulación adecuada
  • Conecte el resultado de la inspección con la respuesta de rechazo o revisión configurada
  • Conserve las imágenes de los defectos para que los equipos de calidad puedan investigar los daños recurrentes
En el punto de control
Daños detectados antes de continuar con el procesamiento
Evidencia de imagen
Una marca visible a investigar
CÓMO FUNCIONA

Vea a KOMPASS inspeccionar varillas con acabado de espejo

Los reflejos hacen que las varillas pulidas sean una tarea de inspección exigente. La demostración de Jidoka muestra la inspección automatizada de la superficie de estas piezas, incluyendo las abolladuras entre los tipos de defectos descritos. Combina la captura de imágenes controlada, la clasificación visual y la separación automatizada.

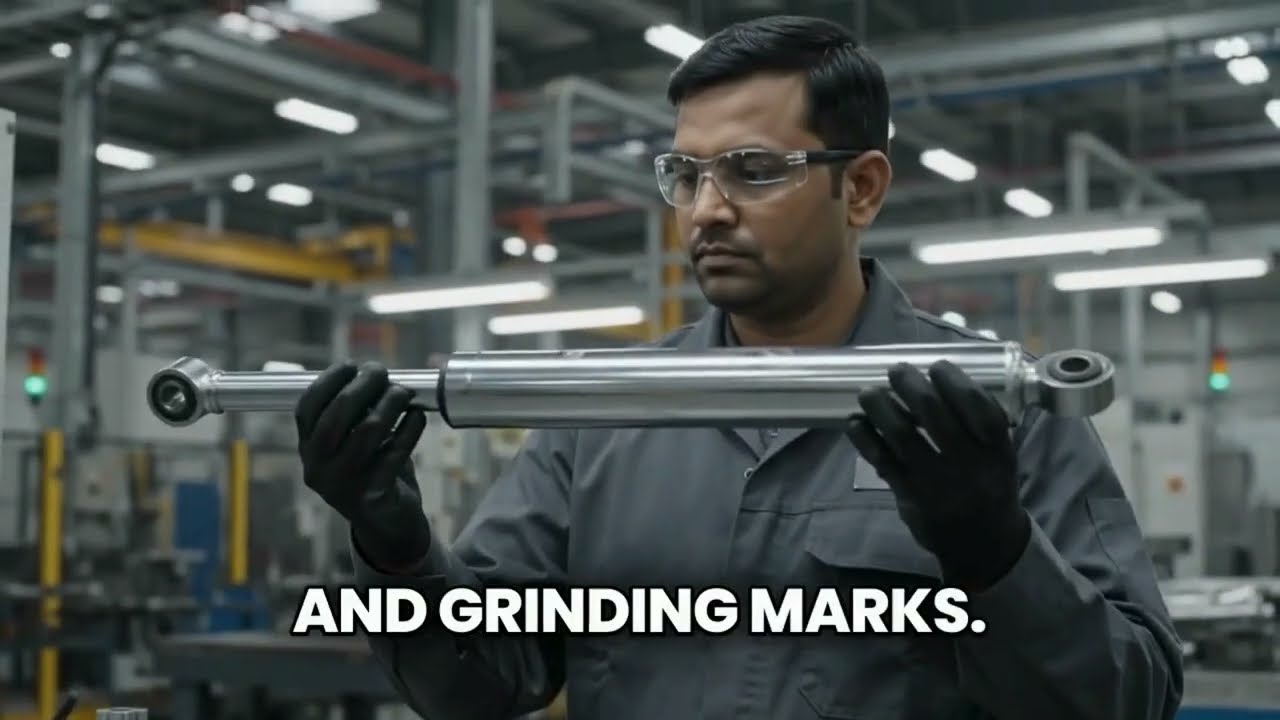
Fotograma del vídeo oficial de inspección de varillas que muestra a un operario sosteniendo una varilla metálica reflectante
Aplicación en varillas con acabado de espejo: Jidoka identifica abolladuras entre los defectos superficiales inspeccionados. Se trata de una clasificación visual de superficies, no de una metrología de la profundidad de la abolladura.
Destacado n.º 1

Haga visible el cambio en la superficie

Elija ángulos de cámara e iluminación que revelen la hendidura en el acabado real. Las piezas curvas requieren una vista de la circunferencia relevante, con una manipulación que la presente de forma repetible.

Destacado n.º 2

Juzgue la marca según su estándar

KOMPASS analiza la imagen capturada en busca de las categorías de defectos configuradas. Las piezas correctas y las muestras límite establecen qué cambios en la superficie acepta su proceso y cuáles rechaza.

Destacado n.º 3

Separe la pieza y conserve la evidencia

La decisión de inspección llega a la respuesta de línea configurada. Una imagen del defecto ofrece a los equipos de calidad un punto de partida para comprobar si se repiten marcas similares tras una operación concreta.

Conecta con nosotros

Envíenos una pieza abollada, una pieza aceptable y los criterios que las diferencian. Evaluaremos la captura de imágenes y gestionaremos sus necesidades de inspección.

Contactar

¿Qué cambia cuando la decisión se toma en el puesto de trabajo?

Cada método depende de una visión adecuada de la superficie. La diferencia radica en cómo gestiona la variación normal y cómo aplica la decisión de aceptación durante la producción.

Necesidad de inspección
Inspección manual
Visión artificial tradicional
KOMPASS AI
Alteraciones superficiales leves
Un inspector gira la pieza bajo la luz
La iluminación y las herramientas geométricas pueden exponer defectos repetibles
La captura de imágenes está diseñada según el acabado, con clasificación visual aprendida
Contornos y texturas aceptables
El criterio puede variar entre inspectores
Eficaz cuando la variación se ajusta a reglas explícitas
Entrenado mediante ejemplos de producción y clases de defectos acordadas
Respuesta ante un defecto
El inspector retiene o retira la pieza
Puede activar el rechazo automático
Vincula la decisión de rechazo o revisión con imágenes de los defectos
Acierto a la primera
Depende de comprobaciones coherentes en cada etapa
Favorece un punto de control estable y repetible
Favorece una contención e investigación más tempranas de los daños recurrentes
ÉXITO DEL CLIENTE

NSK Bearings integró múltiples superficies en una única estación de inspección

El sistema de inspección de rodamientos de Jidoka utiliza la rotación y el volteo para exponer las superficies superior, inferior, interior y exterior. Sus categorías de defectos publicadas incluyen abolladuras, arañazos, marcas de herramientas y zonas sin lavar en 18 variantes de rodamientos.

Portada oficial del caso práctico de Jidoka sobre la inspección de rodamientos de NSK Bearings
NSK Bearings integró múltiples superficies en una única estación de inspección
Fabricación

Estos son los resultados de la aplicación completa de inspección de rodamientos, no de un punto de referencia independiente exclusivo para abolladuras.

  • 98% de precisión notificada en la detección de defectos en toda la aplicación de rodamientos
  • Menos del 0,5% de falsos positivos notificados

Preguntas frecuentes

¿Qué comprueba la detección automatizada de abolladuras?

Comprueba la superficie capturada en busca de depresiones o deformaciones que no cumplan su estándar de aceptación visual. La inspección de abolladuras comienza con las superficies importantes para el producto, en el punto de la producción donde son accesibles y representan ejemplos de piezas aceptables y dañadas. KOMPASS clasifica entonces los defectos visibles y transmite el resultado a la respuesta configurada. La aceptación funcional sigue rigiéndose por sus requisitos de ingeniería, especialmente cuando una marca podría afectar al sellado, al ajuste o a cualquier otra característica crítica.

¿Puede encontrar abolladuras poco profundas en piezas pulidas o curvas?

La detección de abolladuras poco profundas depende de hacer visible el cambio de forma en la imagen. La inspección de superficies reflectantes puede requerir varias direcciones de iluminación, diferentes vistas de cámara o la rotación de la pieza. Una leve depresión que desaparece bajo una configuración puede volverse clara bajo otra. La prueba correcta utiliza su acabado real, incluyendo los ejemplos límite más difíciles, a la velocidad de producción prevista. Esto establece qué defectos puede distinguir la estación de forma fiable antes de activar el rechazo automático.

¿Cómo se distinguen las abolladuras del brillo y de las marcas de mecanizado normales?

La iluminación de visión artificial establece una vista repetible, y luego el modelo se entrena tanto con variaciones superficiales aceptables como con defectos reales. Incluya contornos normales, marcas de herramientas, restos de aceite y diferencias de acabado en el conjunto de muestras. Para la detección de deformaciones superficiales, pruebe los ejemplos difíciles que se sitúan cerca del límite de aceptación. Revisar conjuntamente los defectos no detectados y las piezas buenas rechazadas incorrectamente ayuda a evitar mejorar un resultado a costa del otro durante la validación.

¿Puede una cámara decirnos qué profundidad tiene una abolladura?

La medición de abolladuras requiere una configuración capaz de medir la geometría frente a una referencia definida. Una mancha oscura visible o un reflejo distorsionado no establecen, por sí solos, la profundidad. Si su decisión depende de una tolerancia de profundidad, especifique ese requisito desde el principio para que el equipo pueda evaluar la detección o perfilado 3D adecuado. Cuando el requisito es la detección de defectos estéticos, una clasificación visual validada puede ser suficiente. El método de inspección debe seguir el criterio de aceptación indicado en su plano o especificación de calidad.

¿Puede el sistema inspeccionar piezas mientras se desplazan por la línea?

Sí, siempre que la obtención de imágenes, la manipulación, el procesamiento y el rechazo se ajusten al ciclo disponible. Una cámara de detección de abolladuras necesita suficiente luz y una exposición adecuada para capturar los detalles relevantes sin desenfoque por movimiento. Girar o voltear una pieza también requiere tiempo. Por lo tanto, la viabilidad debe comprobarse en función del ciclo completo de la estación, el espaciado de las piezas y la posición de rechazo. Una cifra de inferencia de software por sí sola no establece la tasa de producción que puede soportar la inspección instalada.

¿Qué materiales y acabados debemos incluir en la prueba?

Incluya cada material, acabado y geometría que modifique el aspecto de la zona inspeccionada. La topografía de la superficie, el brillo, la curvatura y la textura normal de fabricación afectan a la imagen. Para la inspección de superficies metálicas, esto puede significar muestras de diferentes condiciones de mecanizado, pulido o conformado. Añada el defecto más pequeño que deba rechazarse y las marcas aceptables que tengan un aspecto similar. Si la línea tiene varias variantes, registre sus diferencias para que la validación represente la mezcla prevista en lugar de una única muestra sencilla.

¿Cómo debemos evaluar la precisión y los falsos rechazos?

Mida las fugas de defectos y la tasa de falsos rechazos por separado en un conjunto etiquetado que represente la producción. Revise los resultados por categoría de defecto, gravedad, variante de pieza y región inspeccionada. Incluya muestras nuevas que no se hayan utilizado para el entrenamiento y, a continuación, repita las comprobaciones a la velocidad y condiciones de presentación previstas. El caso NSK de Jidoka informa sobre el rendimiento para una aplicación de rodamientos combinada. Su decisión de aceptación debe utilizar los resultados medidos para sus propias piezas, con criterios claros para pasar a la operación automática.

¿Podemos comprobar arañazos y otros defectos en la misma estación?

Es posible, siempre que la configuración de imagen revele cada defecto importante. La detección de defectos superficiales puede agrupar abolladuras, arañazos y otras anomalías visibles en una sola inspección, pero es posible que requieran diferentes vistas o iluminación. Defina la lista completa de defectos desde el principio y valide cada categoría individualmente. De lo contrario, una estación que funciona bien con un arañazo evidente podría pasar por alto una hendidura poco profunda. La revisión también debe identificar cualquier zona oculta por un soporte o inaccesible en esa etapa de producción.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la abolladura que su control actual pasa por alto

Indíquenos su pieza, acabado, la abolladura más pequeña que debe rechazarse y la velocidad de línea objetivo. Evaluaremos qué se necesita para detectar ese defecto y tomar la decisión en el punto de control que elija.

Hable sobre su inspección de abolladuras
Cerrar vídeo