INSPECCIÓN DE DEFECTOS Y DESPORTILLADURAS EN BORDES

IA de inspección de desportilladuras en bordes
para detectar daños en el contorno de la pieza

KOMPASS AI comprueba los desconchados de bordes visibles, las esquinas faltantes y las roturas en piezas fabricadas. Ponga los bordes críticos a la vista, distinga los daños del perfil previsto y marque las unidades afectadas antes de que el ensamblaje o el embalaje dificulten una nueva inspección.

Hable sobre su inspección de bordes

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una buena superficie superior puede ocultar un borde dañado

El desconchado de los bordes a menudo queda fuera de la vista utilizada para inspeccionar la superficie principal. Una esquina rota, un borde dañado o una pequeña rotura a lo largo de un lateral pueden superar una inspección de superficie y llegar a la siguiente operación sin ser detectados.

El borde crítico no está orientado hacia la cámara

Una vista superior puede pasar por alto daños en el borde inferior o en la pared lateral. Los dispositivos de sujeción y la manipulación pueden ocultar precisamente la región que necesita ser comprobada.

El perfil previsto parece un defecto

Los chaflanes, radios, muescas y la textura de corte normal alteran el contorno. La inspección debe reconocer el diseño antes de poder juzgar si falta material o si hay exceso del mismo.

El desconchado se descubre después de instalar la pieza

Un borde dañado puede afectar a la apariencia o interferir con la siguiente operación. Una vez que la pieza está ensamblada, aislarla puede suponer desmontar y volver a comprobar el montaje.
La solución

Inspeccione los bordes de los que dependen sus criterios de aceptación

Nuestro sistema de inspección de productos por IA, KOMPASS™, combina la clasificación visual de defectos con hardware de visión modular. La inspección está diseñada en torno a los bordes accesibles, el perfil previsto y el daño más pequeño que su proceso debe rechazar.

Distinga el daño local del borde diseñado

  • Entrene con chaflanes, radios y variaciones de fabricación normales aceptables
  • Identifique desconchados visibles, esquinas faltantes y defectos de rotura acordados
  • Evalúe cada región crítica según los criterios de aceptación del producto
  • Valide los ejemplos dudosos antes de que el sistema decida el rechazo
Perfil previsto
Representado en las muestras de piezas correctas
Daño local
Evaluado según sus límites de aceptación
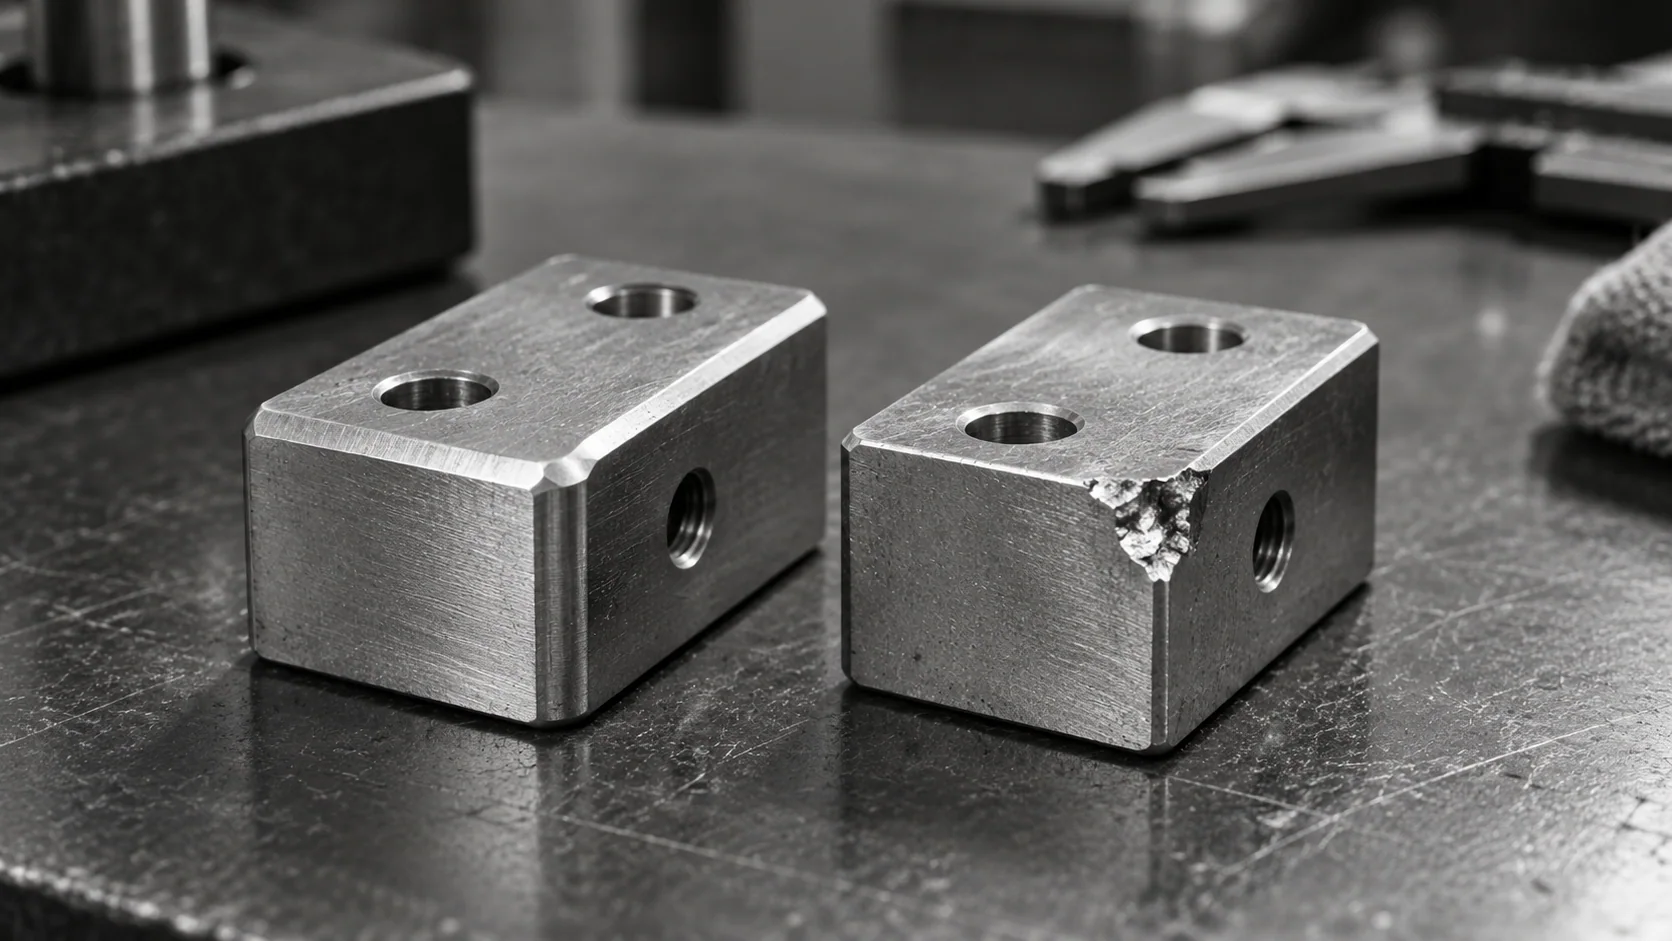
Ilustración conceptual de un chaflán mecanizado intacto junto a una esquina astillada.
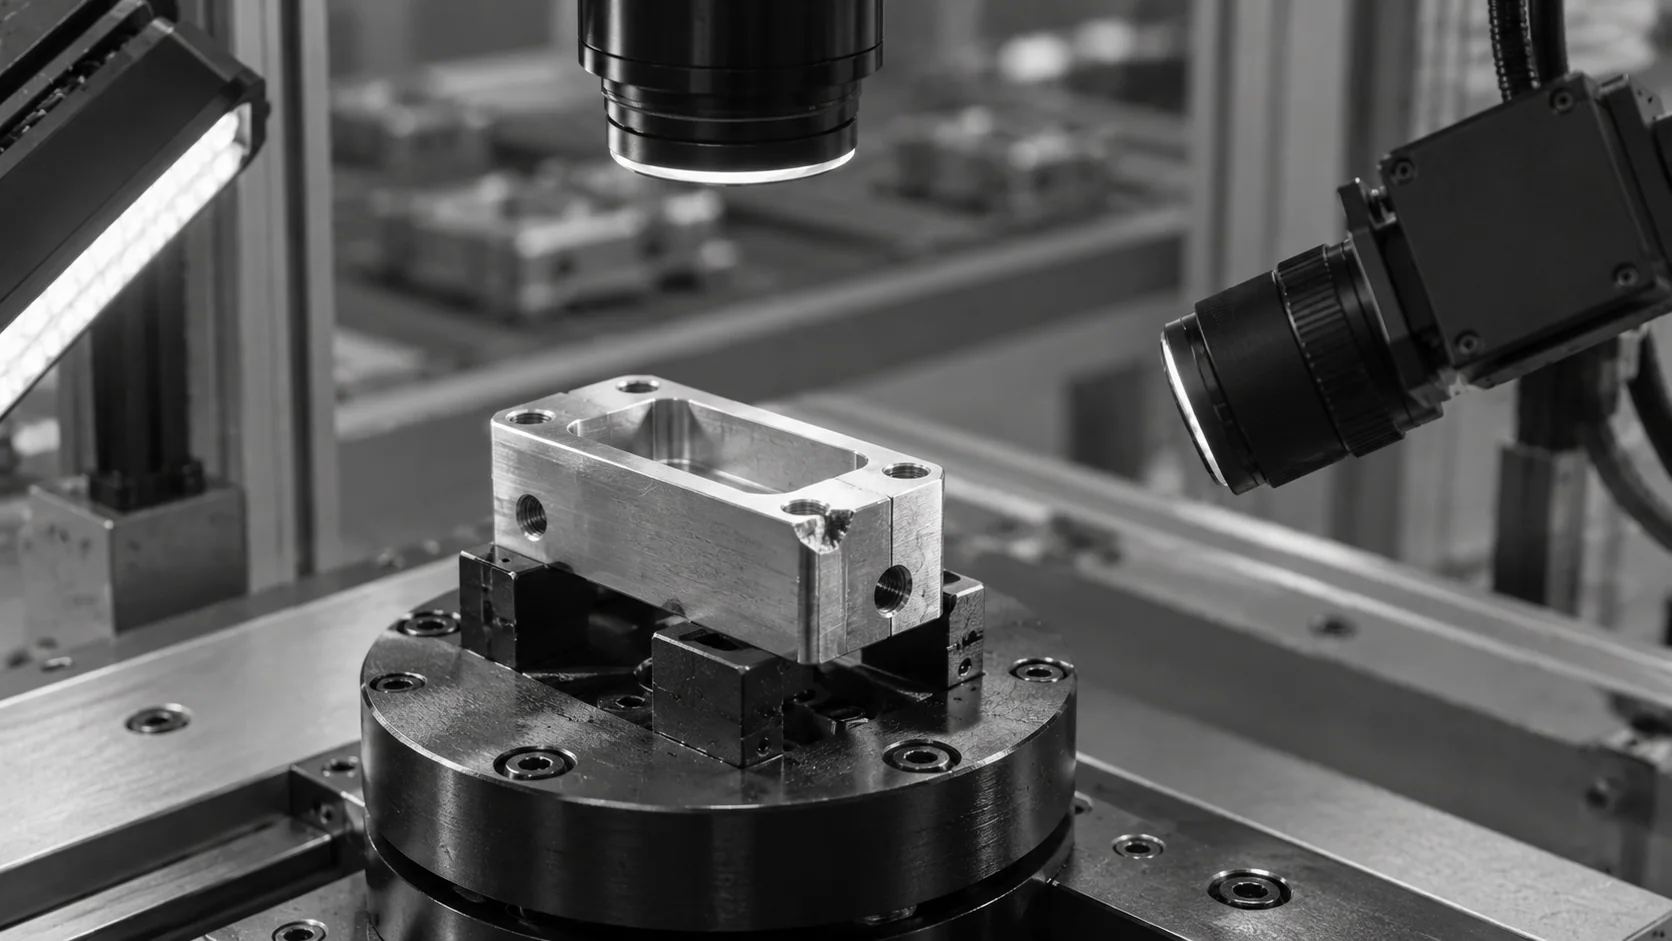
Ilustración conceptual de cámaras cenitales y angulares frente a un componente astillado en un dispositivo de sujeción.

Ponga el perímetro requerido a la vista

  • Seleccione vistas frontales, laterales y angulares alrededor de los bordes críticos
  • Evalúe la rotación, el volteo u otra manipulación cuando una sola vista sea insuficiente
  • Conecte la decisión de inspección con la respuesta configurada de rechazo o revisión
  • Conserve las imágenes para mostrar la ubicación y el aspecto del daño rechazado
Vistas críticas
Planificado en torno a la pieza y el dispositivo de sujeción
Ubicación del defecto
Evidencia visual para el seguimiento
CÓMO FUNCIONA

Ponga el borde crítico a la vista

Una comprobación de bordes requiere una visión clara de la región importante. Planifique la presentación, distinga el daño de la geometría prevista y conserve la imagen junto con la decisión de inspección.

Destacado n.º 1

Exponga el borde crítico

Planifique las vistas de la cámara en torno a las áreas donde el daño es relevante. Compruebe si el dispositivo de sujeción oculta el borde inferior, una pared lateral o una esquina, y si es necesario girar la pieza.

Destacado n.º 2

Juzgue el daño en contexto

El modelo utiliza ejemplos de producción para distinguir los defectos acordados de la geometría y el acabado aceptables. Una muesca o un chaflán diseñados deben incluirse en las muestras de referencia.

Destacado n.º 3

Mantenga el hallazgo junto a la decisión

Vincule el resultado de la inspección con la respuesta de línea definida y conserve la imagen del defecto. Los equipos de calidad pueden revisar dónde se produjo el daño y si la misma ubicación sigue apareciendo.

Conecta con nosotros

Muéstrenos una pieza astillada, un borde aceptable y la tolerancia que los separa. Evaluaremos las vistas necesarias para que esa decisión sea reproducible.

Contacte con nosotros

El borde necesita su propia decisión de aceptación

Un método que funciona en una silueta repetible puede ser suficiente para una pieza. Un borde complejo con una apariencia variable necesita una combinación diferente de vistas y herramientas de decisión.

Necesidad de inspección
Inspección manual
Visión artificial tradicional
KOMPASS AI
Bordes fuera de la vista superior
El inspector gira la pieza para inspeccionar cada región
Las vistas o la manipulación adicionales exponen las áreas requeridas
Las vistas y la manipulación se seleccionan para el perímetro crítico
Características diseñadas frente a daños
Se basa en el conocimiento del plano y del estándar visual
Eficaz para siluetas estables y tolerancias geométricas explícitas
Aprende la apariencia aceptable junto con ejemplos de defectos acordados
Pruebas que justifican un rechazo
Depende del procedimiento de registro
Puede guardar imágenes y resultados de mediciones
Conserva las pruebas visuales del defecto junto con el resultado de la inspección
Calidad a la primera
Depende de comprobaciones coherentes antes del montaje
Admite un punto de control de bordes definido
Ayuda a contener los daños visibles en los bordes antes de la siguiente operación

Preguntas frecuentes

¿Qué se considera desportilladura de borde u otro defecto de borde?

Un defecto de borde es una desviación de la condición aceptada del contorno de la pieza. Puede incluir una esquina faltante, una rotura local u otra irregularidad visible definida en su estándar de calidad. La detección de desportilladuras en los bordes se centra en la pérdida involuntaria de material. La decisión debe tener en cuenta el tamaño, la ubicación y la función de la región afectada. Traiga el plano y las piezas representativas a la revisión para que el equipo pueda distinguir un límite estético de un requisito que afecte al montaje o al uso.

¿Cómo se distingue una desportilladura de un chaflán o una muesca diseñada?

La detección de bordes desportillados comienza con una definición clara del perfil previsto. Las muestras buenas deben incluir los chaflanes, radios, muescas y la textura de corte normal que la producción puede tener. La inspección de desportilladuras evalúa entonces las desviaciones de esa apariencia aceptada. Incluya rechazos límite y piezas aceptadas que se vean similares. Si la decisión depende de una tolerancia geométrica medida, especifique la medición y la referencia requeridas para que la imagen y la calibración puedan evaluarse junto con la clasificación visual.

¿Puede una sola cámara inspeccionar todo el borde?

Solo si su vista expone cada región requerida por el estándar de aceptación. La inspección de calidad de bordes puede necesitar vistas superiores, inferiores y laterales, o una manipulación que gire o voltee el componente. Un accesorio puede ocultar un borde incluso cuando la cámara tiene suficiente resolución para ver el defecto. Compruebe la presentación propuesta utilizando muestras dañadas en cada ubicación crítica. La cobertura debe describir las regiones inspeccionadas realmente, incluyendo cualquier área inaccesible que necesite un punto de control separado.

¿Puede el sistema inspeccionar componentes de vidrio y cerámica?

La inspección de bordes de vidrio necesita una disposición de imagen que gestione la transparencia, los reflejos y la posición del daño. La inspección de cerámica también depende del acabado, el contraste, las dimensiones y la presentación del componente. Jidoka incluye piezas de vidrio, cerámica y mecanizadas dentro del alcance de este caso de uso, pero cada aplicación requiere pruebas con muestras. Incluya desportilladuras en diferentes caras y esquinas, junto con las variaciones aceptables. La prueba debe establecer la visibilidad y los límites de detección para las piezas reales en lugar de asumir que una configuración funciona para todos los materiales.

¿Puede comprobar las rebabas al mismo tiempo?

La detección de rebabas y la detección de bordes rotos se refieren a diferentes formas de daño. Una rebaba añade material no deseado al límite, mientras que una desportilladura elimina material. Pueden compartir una estación de inspección si sus vistas e iluminación exponen ambos claramente. Mantenga las categorías de defectos y los criterios de aceptación separados durante la validación. Esto permite revisar los defectos omitidos y los falsos rechazos para cada tarea, y evita que un buen resultado general oculte un rendimiento deficiente en una categoría.

¿Medirá el sistema la profundidad de la desportilladura o certificará la geometría del borde?

La inspección del perfil de borde requiere una referencia definida y una capacidad de medición adecuada. Un contorno visible puede mostrar que falta material sin establecer la profundidad total de la rotura. Si la aceptación depende de la profundidad, el radio, el ángulo o un límite dimensional calibrado, especifique esos requisitos durante la viabilidad. El equipo podrá entonces evaluar si se necesita una detección 3D adecuada u otro método de medición. La clasificación visual por sí sola no debe tratarse como un certificado dimensional o una prueba de integridad interna.

¿Es esta también una solución de inspección de obleas o semiconductores?

La inspección de bordes de obleas tiene requisitos especializados de resolución, manipulación, limpieza y clasificación de defectos. Estos deben evaluarse para el proceso en particular. El vídeo de rodamientos en esta página demuestra un enfoque de inspección de múltiples superficies y no es prueba de capacidad para obleas. Para componentes electrónicos, comparta el material, las dimensiones, las regiones críticas del borde y los criterios de aceptación con Jidoka. Un estudio de viabilidad puede determinar si las vistas requeridas y el rendimiento de detección son alcanzables para ese componente y entorno de producción específicos.

¿Qué debemos medir durante la prueba?

Valide la inspección de desportilladuras con un conjunto etiquetado que cubra el daño rechazable más pequeño, la variación de borde aceptada y cada ubicación importante en la pieza. Utilice muestras que no formaron parte del entrenamiento y pruebe la velocidad, los accesorios y las orientaciones previstos. Registre por separado los defectos omitidos y las piezas buenas rechazadas. Verifique también que la respuesta configurada actúe sobre la unidad correcta. Juntas, estas comprobaciones determinan si la estación completa puede respaldar su decisión de calidad en condiciones de producción.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos el borde que no supera su control de calidad

Comparta sus muestras dañadas, el perfil de borde aceptado y la tasa de producción requerida. Evaluaremos cómo exponer las regiones críticas y validar la decisión antes de que la pieza pase a la siguiente etapa.

Hable sobre su inspección de bordes
Cerrar vídeo