DEUKDETECTIE

AI voor deukdetectie
om oppervlakteschade vóór assemblage op te sporen

KOMPASS AI brengt deukdetectie naar gevormde, bewerkte en afgewerkte onderdelen. Camera's en belichting onthullen veranderingen in het oppervlak, terwijl het model deze toetst aan uw acceptatiecriteria. Zo kunnen beschadigde onderdelen worden gescheiden voordat coaten, assembleren of verpakken de kosten verder opdrijft.

Bespreek uw deukinspectie

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Een deuk kan verdwijnen in de reflectie

Deukdetectie wordt lastig wanneer een ondiepe indeuking het licht bijna net zo reflecteert als het omliggende oppervlak. Een onderdeel kan een snelle visuele controle doorstaan, de volgende bewerking bereiken en de schade pas onthullen wanneer iemand het onderdeel draait.

Oppervlakkige schade komt door een rechtstreekse controle

Een indeuking op een gebogen of gepolijst onderdeel is soms alleen zichtbaar vanuit een specifieke hoek. Eén enkel camerastandpunt kan ervoor zorgen dat het gebied er acceptabel uitziet.

Normale vorm wordt onterecht als schade aangemerkt

Gevormde contouren, bewerkingstexturen en veranderende reflecties kunnen lijken op een deuk. Een inspectielimiet die geen rekening houdt met die verschillen, zorgt ervoor dat bruikbare onderdelen opnieuw moeten worden gecontroleerd.

De schade wordt pas ontdekt nadat er meer werk is verricht

Zodra een onderdeel is gecoat, geassembleerd of verpakt, wordt een zichtbare deuk een duurdere afkeuring. Het team moet bovendien vaststellen in welke fase van de verwerking of productie de schade is ontstaan.
De oplossing

Controleer het oppervlak voordat de volgende bewerking het verbergt

Ons AI-productinspectiesysteem, KOMPASS™, combineert getrainde visuele modellen met modulaire vision-hardware om deuken te identificeren op de oppervlakken die uw productielijn moet inspecteren. De opstelling brengt het defect in beeld, past uw kwaliteitscriteria toe en geeft het resultaat door aan de lijnbesturing.

Onderscheid deuken van acceptabele oppervlaktevariaties

  • Stel de camerastandpunten en belichting in op basis van de afwerking en geometrie van het onderdeel
  • Train met goede, defecte en twijfelachtige voorbeelden uit uw productie
  • Classificeer zichtbare deuken afzonderlijk van krassen, gereedschapssporen en resten
  • Pas de overeengekomen acceptatiecriteria toe op de geïnspecteerde regio's
Uw onderdelen
Trainings- en validatiemonsters
Uw criteria
Consistente visuele beslissingen
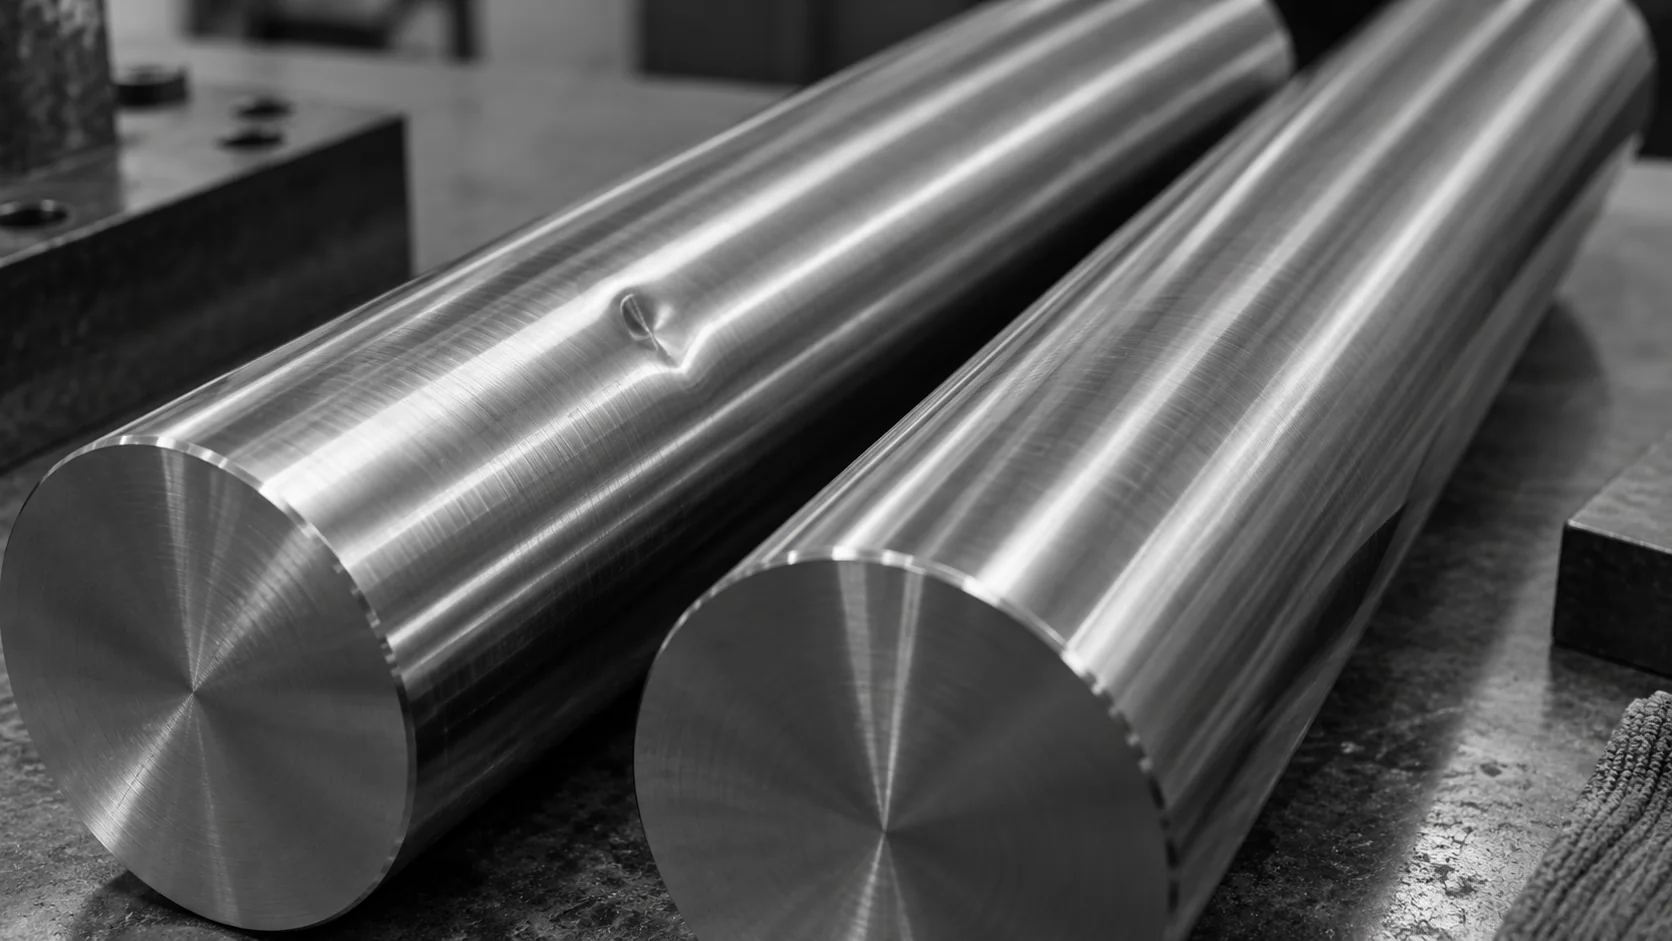
Conceptuele illustratie van een gepolijste staaf met een lokale deuk naast een andere gepolijste staaf.
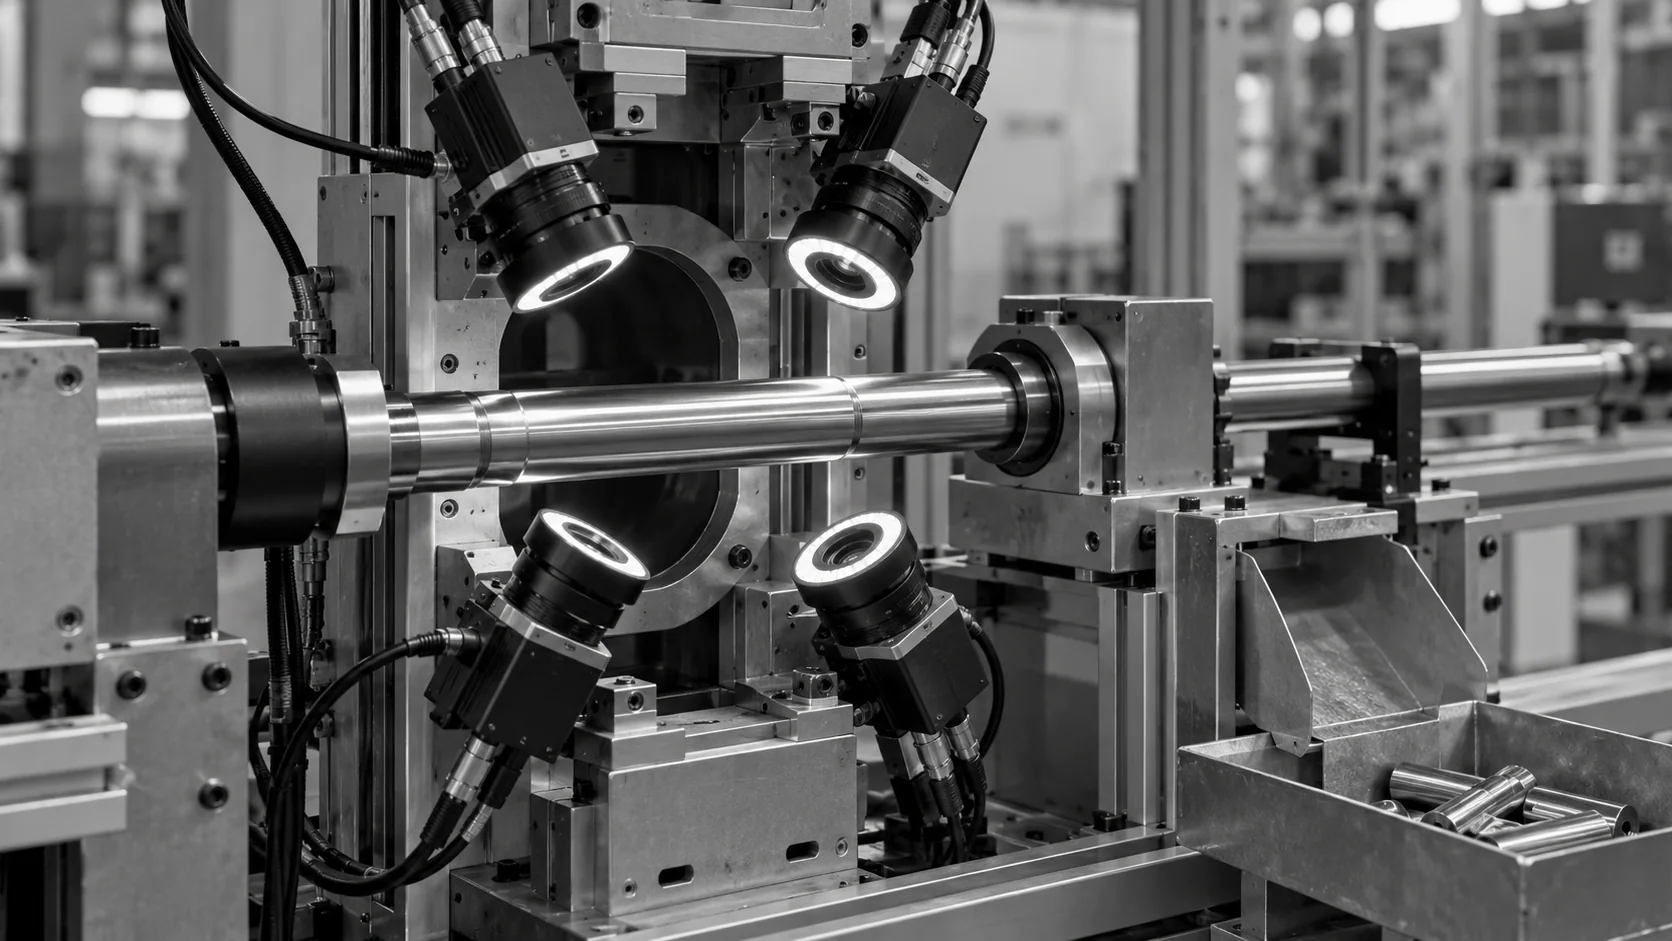
Conceptuele illustratie van verschillende camerastandpunten rondom een ondersteunde gepolijste as.

Onderneem actie op basis van het resultaat voordat het onderdeel verder gaat

  • Plaats de controle na een bewerking die gevoelig is voor schade of vóór de uiteindelijke verpakking
  • Breng de vereiste zijden en omtrek in beeld door middel van geschikte hantering
  • Koppel het inspectieresultaat aan de geconfigureerde afkeur- of beoordelingsactie
  • Bewaar beelden van defecten zodat kwaliteitsteams terugkerende schade kunnen onderzoeken
Bij het controlepunt
Schade gemarkeerd vóór verdere verwerking
Beeldmateriaal als bewijs
Een zichtbaar merkteken om te onderzoeken
HOE HET WERKT

Zie hoe KOMPASS staven met spiegelafwerking inspecteert

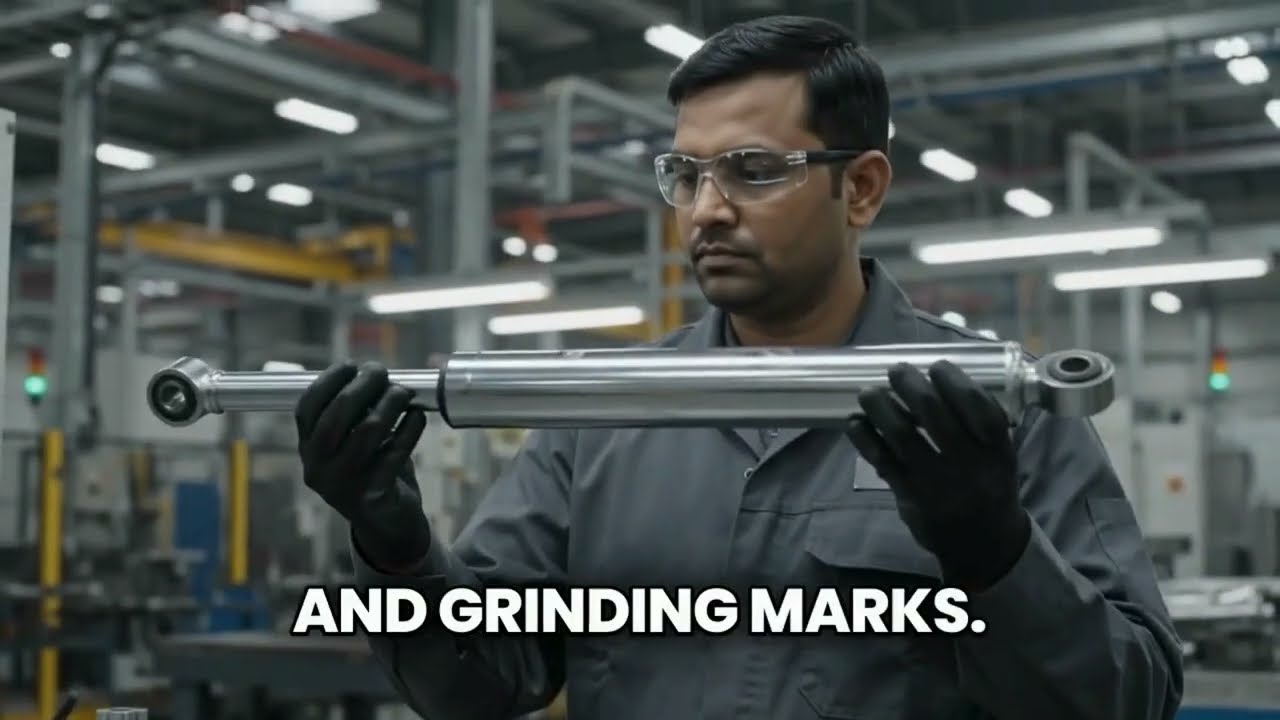
Reflecties maken gepolijste staven tot een uitdagende inspectietaak. De demonstratie van Jidoka toont geautomatiseerde oppervlakte-inspectie van deze onderdelen, waarbij deuken tot de beschreven defecttypen behoren. Het brengt gecontroleerde beeldvorming, visuele classificatie en geautomatiseerde scheiding samen.

Officieel frame uit de inspectievideo van staven waarop een medewerker een reflecterende metalen staaf vasthoudt
Toepassing op staven met spiegelafwerking: Jidoka identificeert deuken tussen de geïnspecteerde oppervlaktedefecten. Dit is visuele oppervlakteclassificatie, geen metrologie voor deukdiepte.
Hoogtepunt #1

Maak de oppervlakteverandering zichtbaar

Kies camera- en belichtingshoeken die de deuk in de werkelijke afwerking zichtbaar maken. Gebogen onderdelen vereisen zicht op de relevante omtrek, met een hantering die dit herhaalbaar presenteert.

Hoogtepunt #2

Beoordeel het merkteken aan de hand van uw norm

KOMPASS controleert de gemaakte opname op getrainde defectcategorieën. Goede onderdelen en twijfelgevallen bepalen welke oppervlakteveranderingen uw proces accepteert en welke het afkeurt.

Hoogtepunt #3

Scheid het onderdeel en bewaar het bewijsmateriaal

De inspectiebeslissing leidt tot de geconfigureerde lijnrespons. Een afbeelding van het defect geeft kwaliteitsteams een startpunt om te controleren of soortgelijke markeringen terugkeren na een specifieke bewerking.

Neem contact met ons op

Stuur ons een gedeukt onderdeel, een acceptabel onderdeel en de criteria die ze onderscheiden. Wij beoordelen de beeldvorming en de afhandeling van uw inspectiebehoeften.

Neem contact op

Wat verandert er als de beslissing op het station wordt genomen?

Elke methode is afhankelijk van een geschikt zicht op het oppervlak. Het verschil zit in hoe wordt omgegaan met normale variatie en hoe de acceptatiebeslissing tijdens de productie wordt toegepast.

Inspectiebehoefte
Handmatige inspectie
Traditionele machinevisie
KOMPASS AI
Oppervlakkige veranderingen
Een inspecteur draait het onderdeel onder het licht
Belichting en geometrische hulpmiddelen kunnen herhaalbare defecten blootleggen
Beeldvorming is ontworpen rond de afwerking, met aangeleerde visuele classificatie
Acceptabele contouren en textuur
Het oordeel kan per inspecteur verschillen
Effectief wanneer de variatie voldoet aan expliciete regels
Getraind met productievoorbeelden en overeengekomen defectklassen
Reageren op een defect
Onderdeel wordt vastgehouden of verwijderd door de inspecteur
Kan automatische afkeuring activeren
Verbindt de beslissing met afkeuring of beoordeling, inclusief beelden van het defect
First-Time-Right
Afhankelijk van consistente controles in elke fase
Ondersteunt een stabiel, reproduceerbaar controlepunt
Ondersteunt vroegtijdige beheersing en onderzoek van terugkerende schade
KLANTENSUCCES

NSK Bearings bracht meerdere oppervlakken samen in één inspectiestation

Het lagerinspectiesysteem van Jidoka gebruikt rotatie en kanteling om de boven-, onder-, binnen- en buitenoppervlakken bloot te leggen. De gepubliceerde defectcategorieën omvatten deuken, krassen, gereedschapssporen en niet-gereinigde gebieden over 18 lagervarianten.

Officiële Jidoka-case study cover voor NSK Bearings lagerinspectie
NSK Bearings bracht meerdere oppervlakken samen in één inspectiestation
Productie

Dit zijn de resultaten voor de volledige inspectietoepassing van lagers, en niet een afzonderlijke benchmark die alleen op deuken is gericht.

  • 98% gerapporteerde nauwkeurigheid bij defectdetectie voor de lagertoepassing
  • Minder dan 0,5% gerapporteerde fout-positieven

Veelgestelde vragen

Waarop controleert geautomatiseerde deukdetectie?

Het controleert het vastgelegde oppervlak op inkepingen of deformaties die niet voldoen aan uw visuele acceptatienorm. De inspectie op deuken begint bij de oppervlakken die belangrijk zijn voor het product, op het punt in de productie waar ze toegankelijk zijn en waar representatieve voorbeelden van acceptabele en beschadigde onderdelen beschikbaar zijn. KOMPASS classificeert vervolgens de zichtbare defecten en geeft het resultaat door aan de geconfigureerde respons. Functionele acceptatie volgt nog steeds uw technische vereisten, vooral wanneer een markering invloed kan hebben op de afdichting, pasvorm of een ander kritiek kenmerk.

Kan het ondiepe deuken vinden op gepolijste of gebogen onderdelen?

De detectie van ondiepe deuken hangt af van het zichtbaar maken van de vormverandering in het beeld. Bij inspectie van reflecterende oppervlakken kunnen meerdere verlichtingsrichtingen, verschillende camerastandpunten of het draaien van het onderdeel nodig zijn. Een vage inkeping die bij de ene opstelling verdwijnt, kan bij een andere duidelijk worden. De juiste test gebruikt uw werkelijke afwerking, inclusief de moeilijkste grensgevallen, op de beoogde productiesnelheid. Zo stelt u vast welke defecten het station betrouwbaar kan onderscheiden voordat automatische afkeuring wordt ingeschakeld.

Hoe worden deuken onderscheiden van schittering en normale bewerkingssporen?

Machine vision-verlichting zorgt voor een reproduceerbaar beeld, waarna het model wordt getraind met zowel acceptabele oppervlaktevariaties als echte defecten. Neem normale contouren, gereedschapssporen, olieresten en afwerkingsverschillen op in de voorbeeldset. Test voor het detecteren van oppervlaktedeformaties de lastige voorbeelden die zich dicht bij de acceptatiegrens bevinden. Door gemiste defecten en onterecht afgekeurde goede onderdelen samen te beoordelen, voorkomt u dat de ene resultaatverbetering ten koste gaat van de andere tijdens de validatie.

Kan een camera ons vertellen hoe diep een deuk is?

Deukmeting vereist een opstelling die geometrie kan meten ten opzichte van een gedefinieerde referentie. Een zichtbare donkere vlek of vervormde reflectie stelt op zichzelf de diepte niet vast. Als uw besluit afhangt van een dieptetolerantie, specificeer die eis dan aan het begin zodat het team geschikte 3D-sensoren of profilering kan beoordelen. Waar de eis cosmetische defectdetectie is, kan een gevalideerde visuele classificatie voldoende zijn. De inspectiemethode moet de acceptatiecriteria op uw tekening of kwaliteitsspecificatie volgen.

Kan het systeem onderdelen inspecteren terwijl ze door de lijn bewegen?

Ja, mits beeldvorming, handling, verwerking en afkeuring allemaal binnen de beschikbare cyclus passen. Een camera voor deukdetectie heeft voldoende licht en een geschikte belichtingstijd nodig om het relevante detail vast te leggen zonder bewegingsonscherpte. Het draaien of kantelen van een onderdeel kost ook tijd. De haalbaarheid moet daarom worden getoetst aan de volledige stationcyclus, de afstand tussen onderdelen en de afkeurpositie. Een software-inferentiecijfer alleen bepaalt niet de productiesnelheid die de geïnstalleerde inspectie kan ondersteunen.

Welke materialen en afwerkingen moeten we in de proef opnemen?

Neem elk materiaal, elke afwerking en geometrie op die het uiterlijk van het geïnspecteerde gebied verandert. Oppervlaktetopografie, glans, kromming en normale fabricagetextuur beïnvloeden allemaal het beeld. Voor inspectie van metalen oppervlakken kan dat betekenen dat er monsters nodig zijn van verschillende bewerkings-, polijst- of vormcondities. Voeg het kleinste afkeurbare defect toe en acceptabele sporen die er vergelijkbaar uitzien. Als de lijn verschillende varianten heeft, leg dan de verschillen vast zodat de validatie de beoogde mix vertegenwoordigt in plaats van een enkel eenvoudig monster.

Hoe moeten we nauwkeurigheid en foutieve afkeuringen beoordelen?

Meet defectmissers en het foutieve afkeurpercentage afzonderlijk op een gelabelde set die representatief is voor de productie. Bekijk de resultaten per defectcategorie, ernst, onderdeelvariant en geïnspecteerde regio. Voeg verse monsters toe die niet zijn gebruikt voor training en herhaal vervolgens de controles op de beoogde snelheid en presentatiecondities. Jidoka's NSK-case rapporteert prestaties voor een gecombineerde lagertoepassing. Uw acceptatiebesluit moet gebaseerd zijn op de gemeten resultaten voor uw eigen onderdelen, met duidelijke criteria voor de overgang naar automatische werking.

Kunnen we krassen en andere defecten op hetzelfde station controleren?

Mogelijk, als de beeldvormingsopstelling elk relevant defect onthult. Oppervlaktedefectdetectie kan deuken, krassen en andere zichtbare afwijkingen in één inspectie samenbrengen, maar ze vereisen mogelijk verschillende aanzichten of belichting. Definieer de volledige defectenlijst vroegtijdig en valideer elke categorie afzonderlijk. Anders kan een station dat goed presteert bij een duidelijke kras, alsnog een ondiepe deuk missen. De beoordeling moet ook regio's identificeren die verborgen zijn door een opspanning of ontoegankelijk zijn in die productiefase.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons de deuk zien die uw huidige controle mist

Deel uw onderdeel, afwerking, kleinste afkeurbare deuk en beoogde lijnsnelheid. Wij beoordelen wat er nodig is om dat defect in beeld te brengen en nemen het besluit bij het door u gekozen controlepunt.

Bespreek uw deukinspectie
Video sluiten