












NAAD- & VLAKHEIDSMETING

Naad- en vlakheidsmeting
om fouten in de afwerking vroegtijdig op te sporen

KOMPASS brengt naad- en vlakheidsmeting naar elk gedefinieerd punt op deuren, panelen, kleppen en behuizingen. 3D-profielen leggen zowel de opening tussen onderdelen als hun hoogteverschil vast, en elke waarde wordt getoetst aan uw limieten voordat de assemblage doorgaat naar het spuiten, de eindmontage of verzending.

Bespreek uw pasvormcontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Klanten zien de naad voordat ze iets anders zien

Naad en vlakheid worden in seconden beoordeeld door iedereen die naar een deur, motorkap, voorzijde van een apparaat of behuizing kijkt. Toch meten veel lijnen dit nog steeds handmatig, op een paar punten en bij een paar eenheden.

Handmatige meters zijn afhankelijk van de hand

Meetwaarden veranderen door de hoek van de meter, de uitgeoefende druk en het exacte gekozen punt. Twee inspecteurs noteren zelden dezelfde waarde.

Weinig punten, weinig eenheden

Handmatige controles dekken slechts een steekproef van punten op een steekproef van builds. Een afwijking in een ongemeten hoek gaat onopgemerkt door.

Te late ontdekking betekent herbewerking

Een paneel dat uitsteekt is goedkoper om aan te passen in de carrosserieafdeling dan na het spuiten, de afwerking of de eindmontage.
De oplossing

Meet de passing op elk punt, bij elke build

Ons AI-productinspectiesysteem, KOMPASS™, maakt gebruik van 3D-visionhardware en getrainde modellen voor het meten van naad en vlakheid op elk gedefinieerd punt. De resultaten worden naar de lijnbesturing gestuurd en opgeslagen met het profiel achter elke waarde.

Meet naad en vlakheid in één scan

  • Projecteer een laserlijn over de voeg om beide randen in 3D vast te leggen
  • Meet de breedte van de opening en de hoogteverstelling vanaf dezelfde scan
  • Verwerk afgeronde randen, afdichtingen en sierstrips op basis van uw eigen builds
  • Pas limieten toe voor elk punt op elk model
Beide waarden
Spleet en flush uit één scan
Elk punt
Bij elke bouw
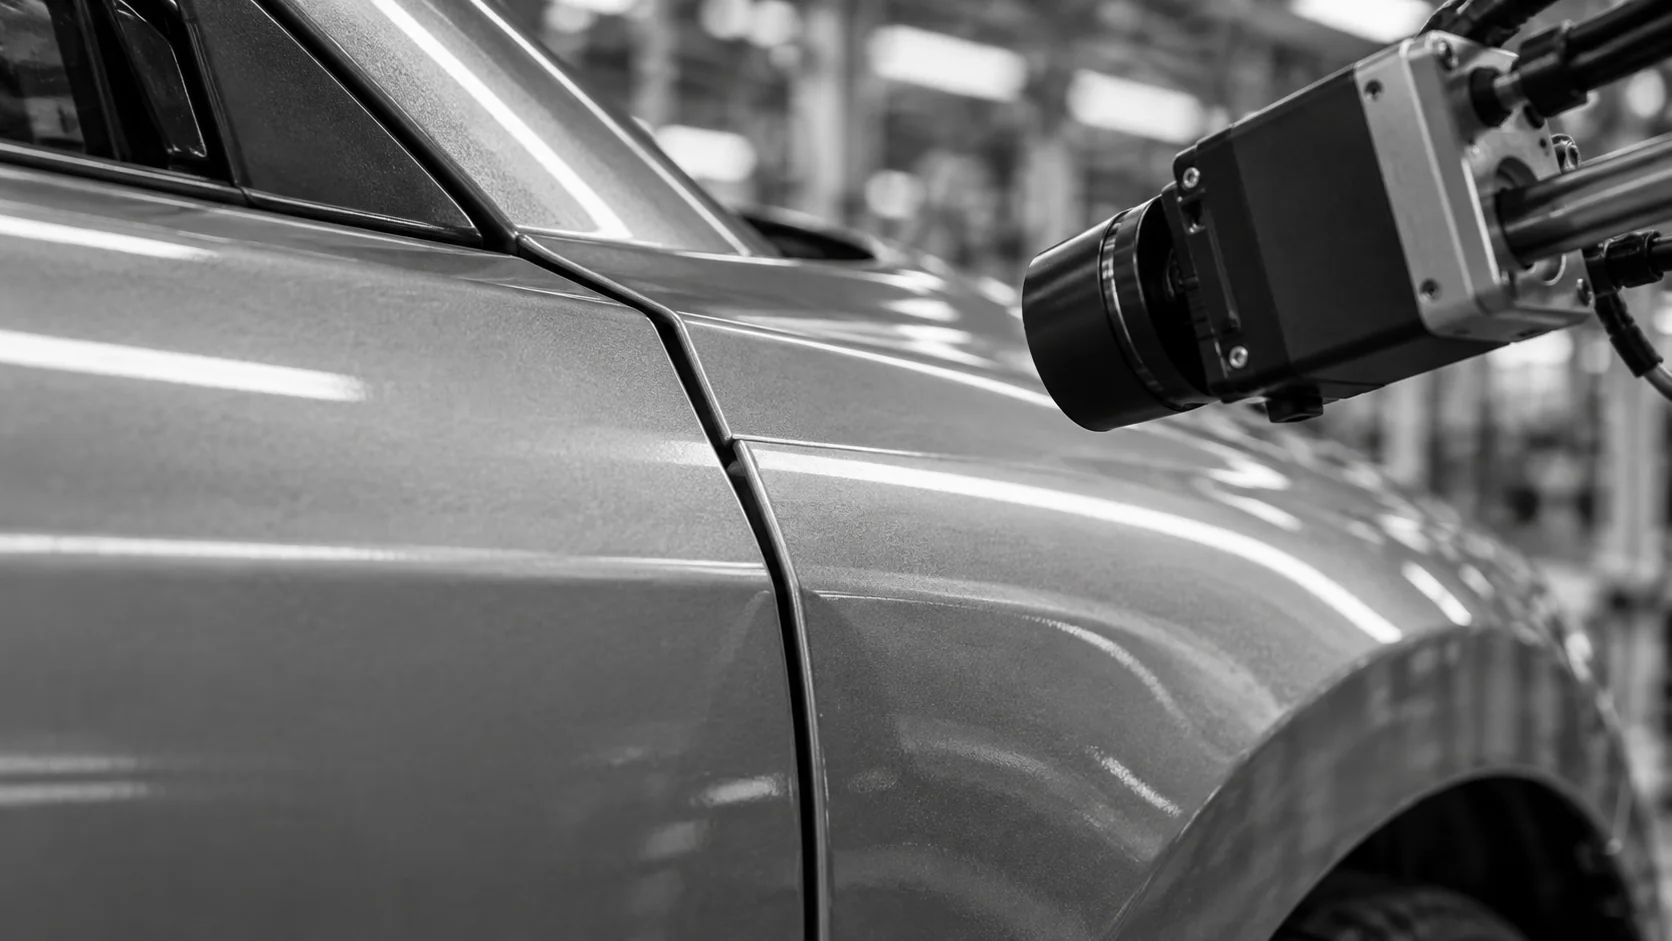
Conceptuele illustratie van een optische kop gericht op een spleet tussen aangrenzende voertuigpanelen.

Koppel het resultaat terug terwijl aanpassing nog goedkoop is

  • Markeer punten die buiten de limiet vallen voordat de assemblage naar de lakstraat of de eindmontage gaat
  • Toon welk punt en welk paneel niet voldoet, in plaats van alleen een goedkeuring of afkeuring
  • Analyseer de trend van elk punt om verschuivingen in mallen of scharnieren gedurende diensten te onthullen
  • Sla elk profiel op voor audits en analyse van de bronoorzaak
Per punt
Duidelijke richting voor aanpassing
Diensttrend
Verschuiving van de mal zichtbaar gemaakt
HOE HET WERKT

Van 3D-profiel naar pasvormbeslissing

Flush is een hoogteverschil, dus voor het meten van de spleet en flush zijn dieptegegevens nodig. KOMPASS combineert 3D-opnames op gedefinieerde punten, modellen die zijn getraind op uw naden en een directe koppeling met de lijnrespons.

Hoogtepunt #1

Definieer de punten

Elke naad op elk model krijgt vaste punten en limieten op basis van uw pasvormspecificaties. Vaste camera's of een op een robot gemonteerde sensor bereiken deze punten op herhaalbare wijze.

Hoogtepunt #2

Scan de naad en meet

Een laserprofiel kruist de verbinding. Het model vindt beide randen en oppervlakken en berekent vervolgens de spleetbreedte en het vlakheidsverschil op dat punt.

Hoogtepunt #3

Beslissen en vastleggen

Punten buiten de tolerantie worden met de foutieve locatie gemeld aan de productielijn. Elk profiel wordt opgeslagen voor trendanalyse en audits.

Neem contact met ons op

Stuur ons uw pasvormspecificatie, de relevante verbindingen en een paar goede en afgekeurde voorbeelden. Wij beoordelen de 3D-detectie en de posities die de controle vereist.

Neem contact op

Waar elke pasvormcontrole thuishoort

Handmatige meters, offline metrologie en inline 3D-visie beantwoorden verschillende vragen. Het verschil zit in hoeveel punten en bouwen er worden gemeten, en hoe snel de productielijn hiervan op de hoogte wordt gesteld.

Meetbehoefte
Handmatige meting
CMM & offline systemen
KOMPASS AI
Dekking
Een paar punten op bemonsterde bouwen
Volledig detail op bemonsterde bouwen
Elk gedefinieerd punt op elke bouw, binnen de gevalideerde cyclus
Vlakheid
Moeilijk consistent af te lezen
Nauwkeurig gemeten, offline
Gemeten op basis van het diepteprofiel op elk punt
Feedback naar de productielijn
Bij de volgende handmatige audit
Na het auditrapport
Resultaat op puntniveau terwijl aanpassing goedkoop is
First-Time-Right
Vertrouwt op het laat ontdekken van pasfouten
Bevestigt de kwaliteit na productie
Houdt niet-passende assemblages tegen vóór het lakken of de eindmontage

Veelgestelde vragen

Waarom heeft vlakheidsverschil dieptegegevens nodig?

Een spleet is de breedte die een 2D-camera kan zien, maar een vlakheidsverschil is een oppervlakteverspringing tussen twee panelen, oftewel een hoogteverschil. Om dit te meten is een 3D-profiel over de verbinding nodig. Een laserprofiler projecteert een lijn over de rand van beide onderdelen en legt hun vorm vast, waardoor spleet en vlakheidsverschil uit dezelfde scan op hetzelfde punt worden afgeleid. Een 2D-camera kan nog steeds de spleetbreedte bevestigen waar geen vlakheidsverschil is gespecificeerd, wat eenvoudigere verbindingen eenvoudig houdt.

Op welke producten wordt dit gebruikt?

Spleet- en vlakheidsmeting is het meest bekend in de carrosseriebouw, van de ruwe carrosserie tot de eindmontage, maar dezelfde controle is van toepassing op apparaatdeuren, behuizingen, behuizingen van consumentenapparatuur en machinepanelen. Overal waar twee zichtbare onderdelen samenkomen en uiterlijk of afdichting belangrijk zijn, kan de pasvorm en afwerking worden gemeten in plaats van op het oog beoordeeld. Het ontwerp van het station verandert met de grootte van het onderdeel, maar het meetprincipe blijft hetzelfde.

Hoe worden de punten gekozen?

Meetpunten komen voort uit uw pasvormspecificatie: de verbindingen die klanten zien, de verbindingen die de afdichting beïnvloeden en de verbindingen die het meest verlopen. Elk punt heeft zijn eigen nominale spleet, vlakheidswaarde en limieten. Het station meet dezelfde punten op elke build, zodat resultaten kunnen worden vergeleken tussen ploegen en modellen. Punten kunnen later worden toegevoegd naarmate kwaliteitsprioriteiten veranderen. Elke waarde wordt opgeslagen bij het bijbehorende punt, model en tijdstip, waardoor trends eenvoudig afleesbaar zijn.

Hoe zit het met deuren, motorkappen en andere bewegende panelen?

Sluitpanelen zoals deuren, motorkappen, kleppen en achterkleppen zijn de meest voorkomende doelwitten omdat scharnieren, sluitplaten en opspanningen deze kunnen verplaatsen. Resultaten op puntniveau laten zien welk scharnier of welke opspanning moet worden afgesteld. Afdichtingen en sierstrips nabij de verbinding worden meegenomen in de training, zodat het station de paneelrand meet en niet het rubber ernaast. Dat voorkomt dat een zachte afdichting of sierstrip wordt aangezien voor een verkeerd uitgelijnd paneel.

Waarom afstappen van handmatige meters?

Een voelermaat en een rei geven nuttige metingen, maar het resultaat hangt af van de hoek, de druk en het exacte gekozen punt, en waarden worden handmatig genoteerd. Geautomatiseerde spleet- en vlakheidsinspectie meet elke keer dezelfde punten op dezelfde manier, slaat elke waarde op en dekt elke build in plaats van een steekproef. Omdat elke meting automatisch wordt opgeslagen, hoeft niemand aan het einde van de dienst waarden van een klembord over te typen.

Kan een slechte pasvorm meer veroorzaken dan alleen een visuele klacht?

Ja. Ongelijke spleten en uitstekende panelen kunnen water en stof door afdichtingen laten dringen en windgeruis veroorzaken bij voertuigen op snelheid. Bij apparaten en behuizingen kunnen ze de deurafdichting en beschermingsgraad beïnvloeden. Daarom wordt paneeluitlijning vaak behandeld als een functionele controle, met limieten die zowel door engineering als door uiterlijke normen worden bepaald. Het behandelen van pasvorm als een functioneel aspect helpt engineering ook om toleranties af te spreken die de lijn daadwerkelijk kan handhaven.

Spelen handinstrumenten nog steeds een rol?

Ja. Handinstrumenten blijven nuttig voor audits, reparatiegebieden en het controleren van nieuwe modellen voordat een station wordt ingeregeld. Een spleet- en vlakheidsmeter helpt ook bij het valideren van het inline-systeem tijdens de inbedrijfstelling door metingen op dezelfde punten te vergelijken. Eenmaal gevalideerd, neemt het inline-station de routinematige dekking van elke build over. Nieuwe modellen kunnen eerst handmatig worden gemeten en vervolgens aan het inline-station worden toegevoegd zodra hun punten zijn gedefinieerd.

Wat moeten we sturen om de pasvormcontrole te plannen?

Stuur de pasvormspecificatie met elk punt en elke limiet, de modellen of varianten, de cyclustijd van de lijn en hoe de assemblage wordt aangeboden op het voorgestelde station. Goede builds en bekende afwijkingen helpen ons bij het testen van de sensoren en posities. Vervolgens adviseren wij vaste of robotgestuurde sensoren en de afkeur- of herstelstroom voor spleet- en vlakheidsmetingen op uw lijn. Builds van verschillende ploegen helpen inzichtelijk te maken hoeveel verloop in de opspanning het station moet kunnen volgen.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons de verbinding zien die uw huidige controle mist

Deel uw pasvormspecificaties, de relevante verbindingen, uw varianten en de cyclustijd. Wij brengen de te meten punten in kaart en stellen de planning en kosten vast. De meeste KOMPASS-implementaties zijn binnen 6 tot 8 weken voltooid.

Bespreek uw pasvormcontrole
Video sluiten