












HOOGTE- & DIKTEMETING

Contactloze diktemeting
om onderdelen met de verkeerde hoogte te detecteren

KOMPASS brengt contactloze diktemeting en hoogte-inspectie naar het productieproces, waar een schuifmaat niet bij kan. 3D-visie bouwt een hoogtemap van elk onderdeel, vergelijkt hoogtes, stappen en dikte met uw limieten en geeft een signaal aan de lijn voordat een foutief onderdeel wordt geassembleerd.

Bespreek uw hoogtemeting

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Hoogte is de dimensie die een plat beeld niet kan zien

Veel hoogte- en diktecontroles gebeuren nog steeds met een schuifmaat of meetklok nadat het onderdeel de machine heeft verlaten. Een standaardcamera ziet lengte en breedte, maar voor hoogte is een ander perspectief nodig.

Controles tijdens de productie onderbreken de lijn

Dikte handmatig meten betekent vaak onderdelen uit de lijn halen of een machine pauzeren. Hierdoor vindt de controle minder vaak plaats dan het proces vereist.

Stappen en stapels zijn onzichtbaar in 2D

Een ontbrekende vulring, een verhoogd inzetstuk of een stapel die een laag tekortkomt, kan er van bovenaf correct uitzien. Het verschil zit in de hoogte, niet in de omtrek.

Contactmeters beschadigen zachte onderdelen

Schuim, rubber, gecoate en gegoten onderdelen vervormen of krassen onder een meter. De meting verandert afhankelijk van de uitgeoefende druk.
De oplossing

Meet hoogte en dikte zonder de productie te onderbreken

Ons AI-productinspectiesysteem, KOMPASS™, koppelt 3D-profielsensoren aan getrainde modellen voor contactloze diktemeting van hoogtes, stappen en materiaal op elk onderdeel. Resultaten bereiken de lijnbesturing met een opgeslagen hoogtebeeld.

Verander elk onderdeel in een hoogtemap

  • Scan het onderdeel met een laserprofielsensor of 3D-camera terwijl het voorbijkomt
  • Meet hoogtes ten opzichte van een referentievlak of referentieoppervlak
  • Controleer stap-, inzet- en stapelhoogtes in één doorgang
  • Gebruik twee tegenover elkaar geplaatste sensoren wanneer de werkelijke materiaaldikte vereist is
Elk onderdeel
Gemeten tijdens het proces
Hoogtekaart
Niet zomaar een omtrek
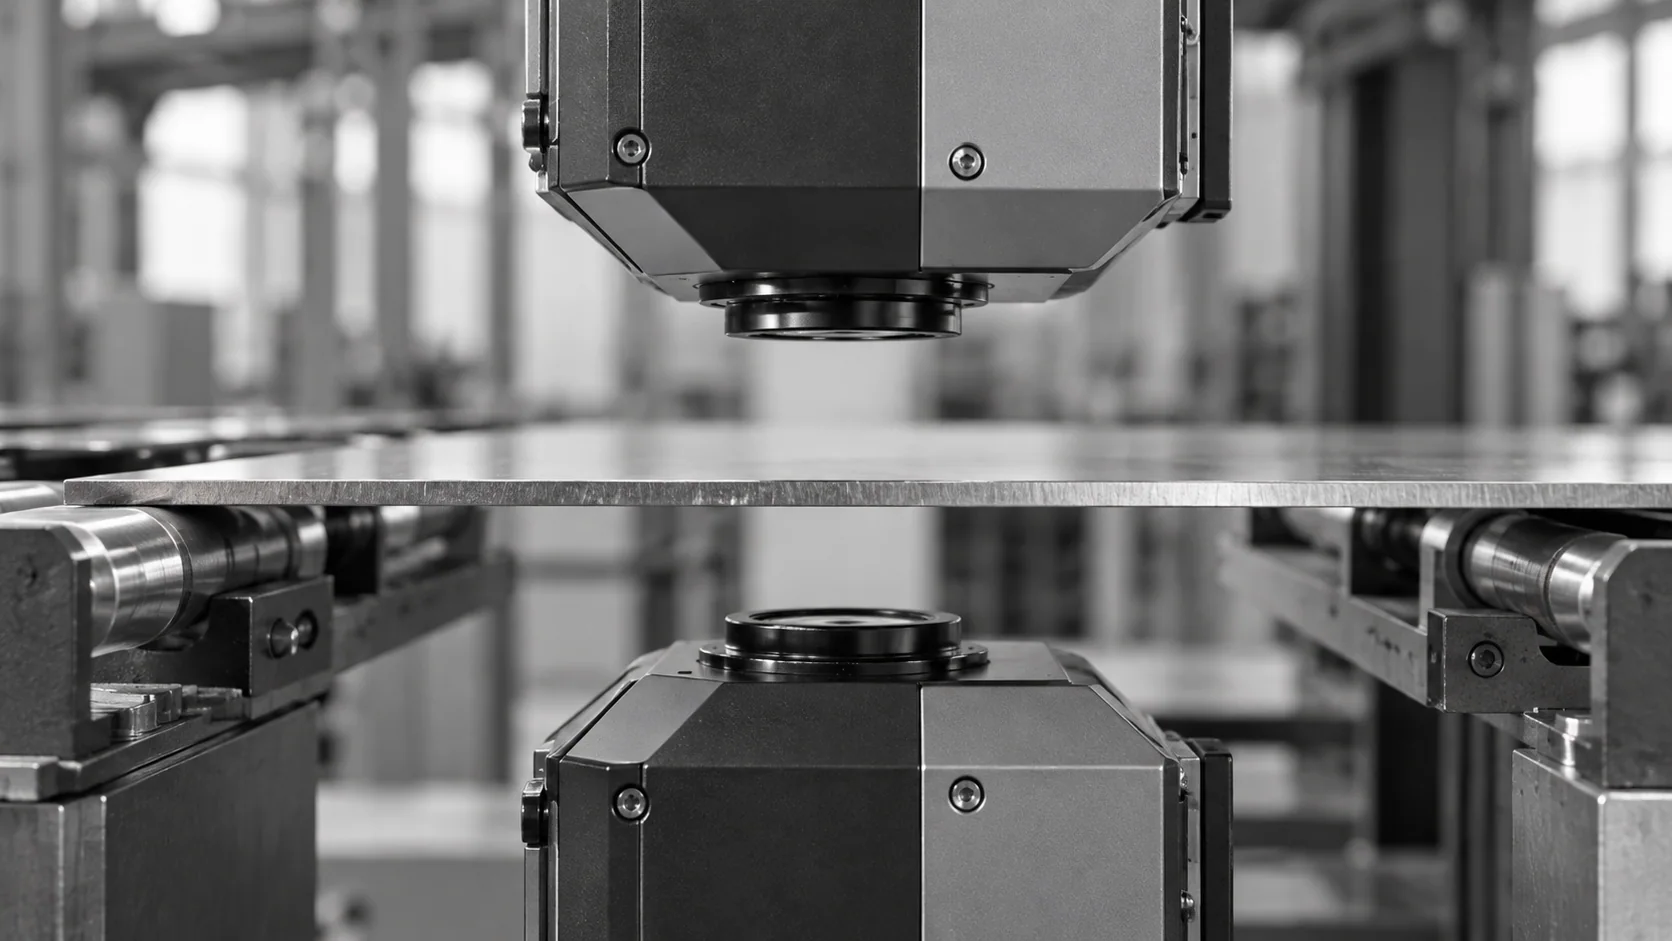
Conceptuele illustratie van een ondersteunde plaat tussen tegenover elkaar geplaatste optische inspectiekoppen.

Echte hoogtefouten scheiden van oppervlakte-effecten

  • Train op glanzende, donkere en getextureerde oppervlakken uit uw eigen productie
  • Negeer labels, opdrukken en kleurveranderingen die de hoogte niet beïnvloeden
  • Stuur resultaten voor goedkeuring, afkeuring of controle naar de PLC of het uitwerpmechanisme
  • Registreer elke hoogtemeting met de bijbehorende afbeelding voor trendanalyse
Vorm, geen tint
Kleur verandert het resultaat niet
Afbeelding en waarde
Bewijs voor elke beslissing
HOE HET WERKT

Van hoogtekaart naar diktebesluit

Contactloze diktemeting vereist dieptegegevens, niet alleen een afbeelding. KOMPASS combineert 3D-captatie die geschikt is voor uw oppervlak, meting vanaf een gedefinieerde referentie en een directe koppeling met de lijnrespons.

Hoogtepunt #1

Diepte vastleggen op het bewegende onderdeel

Een laserprofielsensor of 3D-camera scant het onderdeel terwijl het voorbijkomt. Glanzende of donkere oppervlakken worden in een vroeg stadium getest, omdat deze van invloed zijn op de keuze van de sensor.

Hoogtepunt #2

Meten vanaf de juiste referentie

Hoogtes worden berekend vanaf een referentievlak of nulpunt zoals gedefinieerd op uw tekening. Wanneer de werkelijke dikte vereist is, worden twee tegenover elkaar geplaatste sensoren gebruikt.

Hoogtepunt #3

Beslissen, afkeuren en registreren

Elke waarde wordt getoetst aan de limiet. Afgekeurde onderdelen worden vastgehouden of uitgesorteerd, en elke meting wordt opgeslagen samen met de bijbehorende hoogteafbeelding.

Neem contact met ons op

Stuur ons uw tekening, de hoogte- en diktelimieten en een paar goede en afgekeurde onderdelen. Wij beoordelen de 3D-detectie en de afhandeling die de controle vereist.

Neem contact op

Waar elke hoogtecontrole past

Contactmeters, offline metrologie en inline 3D-visie hebben elk hun eigen rol. Het verschil zit in hoe vaak de hoogte wordt gemeten en of het onderdeel wordt aangeraakt.

Meetbehoefte
Handmatige meting
CMM & offline systemen
KOMPASS AI
Dekking
Steekproefsgewijze controle, vaak met een pauze
Steekproefsgewijze controle van onderdelen, buiten de productielijn
Elk onderdeel, binnen de gevalideerde cyclus
Zachte of gecoate onderdelen
Meetdruk kan de aflezing beïnvloeden
Meestal contactloos, offline
Contactloos op het bewegende onderdeel
Stappen, inzetstukken en stapelingen
Eén kenmerk per keer
Volledig detail, langzaam
Meerdere hoogtes uit één scan
First-Time-Right
Vertrouwt op het opvangen van fouten bij de volgende controle
Bevestigt de kwaliteit na productie
Houdt onderdelen met de verkeerde hoogte tegen vóór assemblage

Veelgestelde vragen

Hoe meet een camera hoogte?

De meeste inline-hoogte-inspecties maken gebruik van lasertriangulatie. Een laserlijn wordt over het onderdeel geprojecteerd en een camera bekijkt deze vanuit een hoek, waardoor de lijn verschuift naarmate het oppervlak stijgt of daalt. Elke scanlijn wordt een profiel en de profielen worden gecombineerd tot een hoogtekaart van het gehele onderdeel. KOMPASS meet vervolgens de door u opgegeven kenmerken en vergelijkt deze met de bijbehorende limieten. De hoogteafbeelding wordt bij elk resultaat opgeslagen, zodat een beoordelaar kan zien waarom een onderdeel is afgekeurd.

Is dit hetzelfde als een profielsensor?

Een laserprofilometer is de sensor die het profiel vastlegt. Op zichzelf levert deze hoogtedata op. KOMPASS voegt de inspectielaag toe die het verandert in een systeem voor diktemeting: het lokaliseren van de juiste kenmerken op variërende onderdelen, het toepassen van limieten per variant, het afhandelen van oppervlakte-effecten en het koppelen van de beslissing aan de productielijn. Sommige toepassingen gebruiken in plaats daarvan een 3D-camera met gestructureerd licht, die het volledige oppervlak in één keer vastlegt in plaats van regel voor regel te scannen. De keuze tussen scannen en oppervlakteopname hangt af van de grootte van het onderdeel, de beweging en de cyclustijd.

Hoe wordt de werkelijke dikte gemeten?

Contactloze diktemeting vanaf één kant werkt alleen als het onderdeel op een bekend oppervlak ligt. Waar de onderkant varieert, plaatst een opstelling met twee sensoren één sensor boven en één onder het onderdeel. De dikte is de afstand tussen de twee sensoren minus de twee gemeten openingen. Dit is geschikt voor platen, pakkingen, kussens en panelen. Kalibratie met een referentiestuk van bekende dikte houdt beide sensoren in de loop van de tijd uitgelijnd.

Kan het stappen, inzetstukken en gestapelde onderdelen controleren?

Ja. Een staphoogte wordt gemeten als het verschil tussen twee oppervlakken in dezelfde scan, dus schouders, verhoogde inzetstukken, ingeperste pinnen en verzonken kenmerken kunnen samen worden gecontroleerd. Stapelhoogte werkt op dezelfde manier voor stapels ringen, laminaten of pakketten, waarbij één ontbrekende laag verschijnt als een hoogtefout, zelfs als de omtrek van bovenaf compleet lijkt.

Waarvan worden hoogtes gemeten?

Elke hoogte wordt gemeten vanaf een referentievlak, meestal een referentievlak op het onderdeel of het oppervlak van de transportband of opspanning waarop het rust. Het kiezen van de juiste referentie is belangrijker dan de sensorresolutie, omdat een gekanteld of opgetild onderdeel elke meting verschuift. Het station kan de referentie van het onderdeel zelf bepalen, wat de gevoeligheid voor de positie van het onderdeel op de transportband vermindert. Voor onderdelen die wiebelen of kantelen, verwijdert een eenvoudige geleider bij het meetpunt vaak het grootste deel van de variatie.

Veroorzaken glimmende of donkere onderdelen problemen?

Dat kan. Oppervlaktereflectie beïnvloedt hoeveel laserlicht terugkeert naar de sensor. Gepolijst metaal kan strooilicht creëren, terwijl zwart rubber heel weinig licht terugkaatst. Sensorkeuze, laserkleur, belichting en hoek worden tijdens de proef aangepast aan uw materialen. Omdat de meting gebaseerd is op vorm, worden geprinte labels en kleurveranderingen die de hoogte niet veranderen, genegeerd.

Waarom een handmeter aan de lijn vervangen?

Een diktemeter of meetklok geeft een goede waarde voor de onderdelen die iemand controleert. Contactloze diktemeting op de lijn controleert elk onderdeel, zonder op zacht of gecoat materiaal te drukken en zonder de machine te stoppen. De handmeter blijft nuttig voor audits en voor het valideren van het inline-station tegen een bekende referentie tijdens de inbedrijfstelling. Het bevestigt ook dat de inline-metingen overeenkomen met de methode waarop uw audits al vertrouwen.

Wat moeten we sturen om hoogtemetingen te plannen?

Stuur de tekening met elke hoogte- en diktelimiet, de materialen, de lijnsnelheid en de manier waarop onderdelen worden aangevoerd. Goede onderdelen plus bekende voorbeelden van te hoge, te lage of ontbrekende lagen helpen ons de sensoren te testen. Als omtrekken ook van belang zijn, beoordelen we of 3D-visie-inspectie en een 2D-camera het station moeten delen. Vervolgens adviseren we de detectie, referentie en het afkeurpunt voor contactloze diktemeting op uw lijn. Een korte proef met uw eigen onderdelen bepaalt de sensorkeuze voordat er hardware wordt besteld.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons de hoogte zien die uw huidige controle mist

Deel uw tekening, hoogte- en diktelimieten, materialen en lijnsnelheid. Wij bevestigen welke 3D-detectie uw onderdelen nodig hebben en bespreken de kosten en planning. Een typische KOMPASS-implementatie duurt 6 tot 8 weken.

Bespreek uw hoogtemeting
Video sluiten