












BREEDTEMETING

Breedtemeetsysteem
om profielen die niet aan de specificaties voldoen inline te detecteren

KOMPASS werkt als een inline breedtemeetsysteem voor rechte, taps toelopende en getrapte profielen. Gekalibreerde camera's lokaliseren beide randen op elke gedefinieerde positie, vergelijken elke breedte met de bijbehorende limiet en sturen het resultaat naar de lijnbesturing voordat een foutief onderdeel de assemblage bereikt.

Bespreek uw breedtecontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Breedteveranderingen waar niemand meet

Een schuifmaatmeting legt meestal slechts één positie op een onderdeel vast. Taps toelopende secties, stappen en afwijkingen bij het snijden kunnen ervoor zorgen dat de breedte ergens anders langs hetzelfde onderdeel buiten de tolerantie valt.

Eén meting, één positie

Handmatige controles meten de breedte op een handige plek. Een taps toelopend deel, een stap of een lokale uitstulping elders op het onderdeel wordt niet gemeten.

Afwijkingen bij snijden en vormen

Slijtage van messen, verschuivingen van de strip en slijtage van matrijzen veranderen de breedte geleidelijk. Steekproefsgewijze controles ontdekken de verandering pas nadat er al veel onderdelen zijn geproduceerd.

Randen zijn lastig te lezen

Bramen, afgeronde hoeken en materialen met een laag contrast maken de werkelijke rand onduidelijk. Verschillende inspecteurs beoordelen dit anders, en dat geldt ook voor een slecht belichte camera.
De oplossing

Meet de breedte waar de tekening het voorschrijft

Ons AI-productinspectiesysteem, KOMPASS™, combineert gekalibreerde vision-hardware met modellen die getraind zijn op uw randen, zodat het breedtemeetsysteem elke positie controleert die in uw tekening is gedefinieerd. Elke breedte wordt geregistreerd bij de bijbehorende sectie, inclusief een afbeelding voor controle.

Meten op elke relevante positie

  • Definieer meetposities langs rechte, taps toelopende en getrapte secties
  • Lokaliseer beide randen op elke positie, inclusief bramen of afgeronde kanten
  • Pas een afzonderlijke limiet toe op elk deel van het profiel
  • Verwerk meerdere productvarianten, elk met een eigen meetplan
Elke positie
Niet slechts één meetpunt
Per onderdeel
Limieten die de tekening volgen
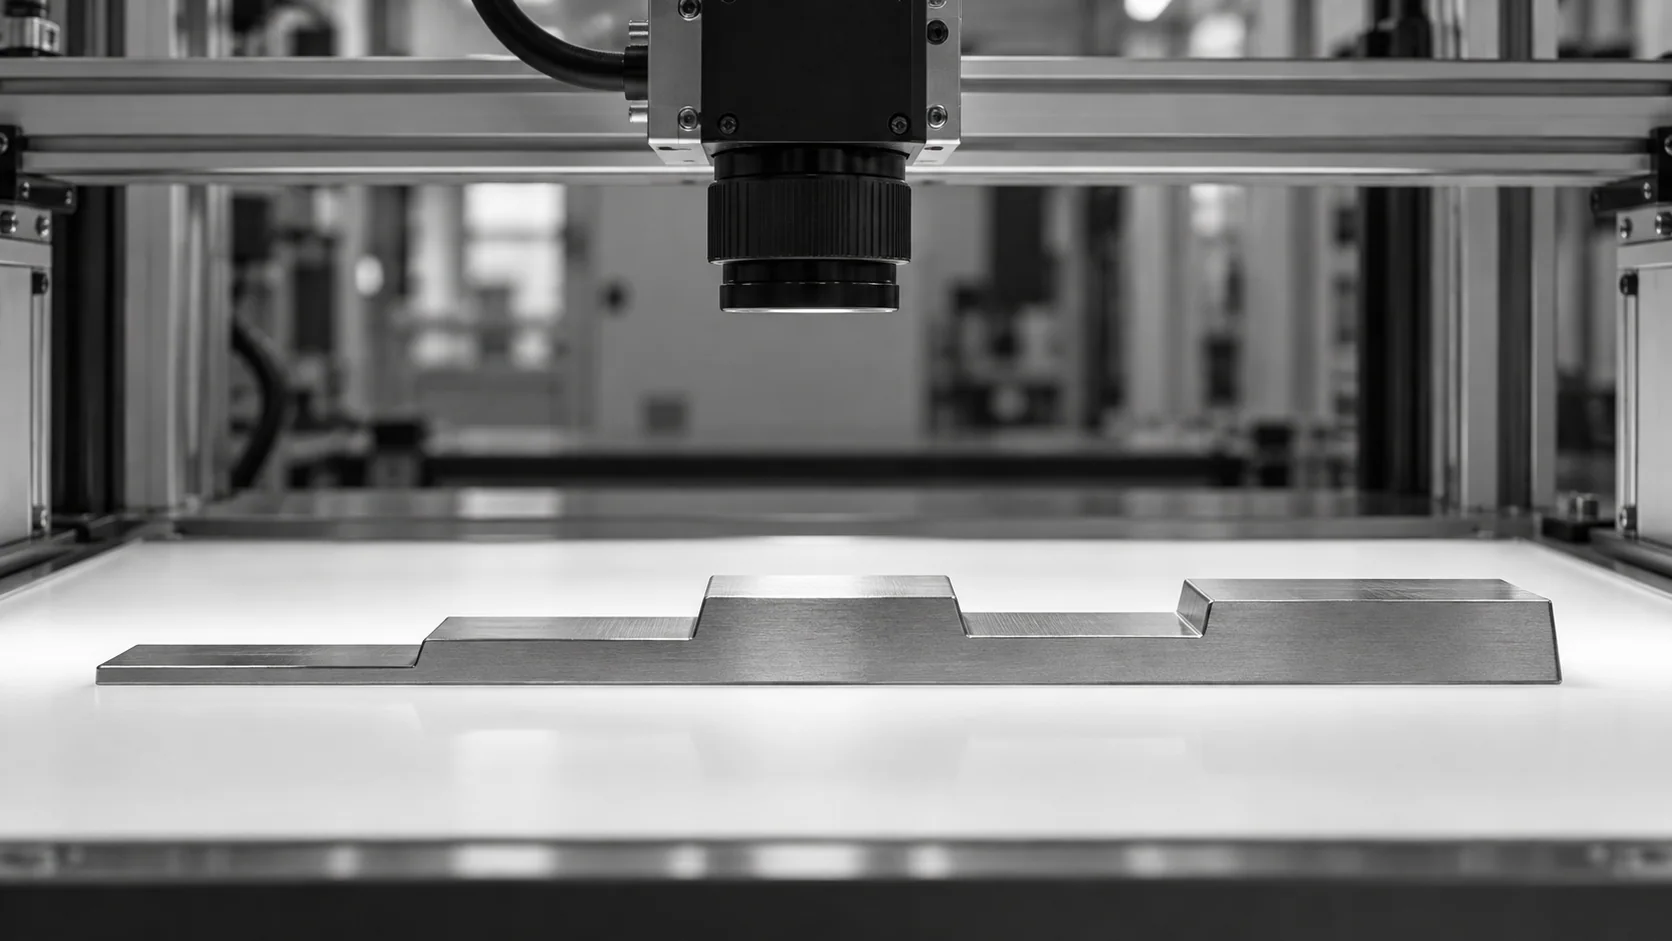
Conceptuele illustratie van een getrapt metalen profiel onder een inspectiecamera.

Detecteer afwijkingen voordat ze tot uitval leiden

  • Analyseer de breedtetrend per positie om slijtage van messen, matrijzen of verloop van de strip te detecteren
  • Stuur signalen voor goedkeuring, afkeuring of controle naar de lijncontroller
  • Sla elke meting op met de afbeelding van het onderdeel voor traceerbaarheid
  • Waarschuw het team wanneer metingen een limiet naderen
Live trend
Afwijking per positie weergegeven
Afbeelding en waarde
Bewijs voor elk onderdeel
HOE HET WERKT

Van randdetectie tot breedtebesluit

Een betrouwbaar breedtemeetsysteem begint met een beeld waarop beide randen duidelijk zichtbaar zijn. KOMPASS combineert dat beeld met randmodellen die zijn getraind op uw onderdelen en een directe koppeling met de lijnrespons.

Hoogtepunt #1

Beide randen duidelijk in beeld

Kies voor achtergrond- of frontverlichting voor het materiaal en kalibreer het beeld. Voor brede of lange onderdelen kan een scancamera of meerdere gezichtsvelden nodig zijn.

Hoogtepunt #2

Elke gedefinieerde positie meten

Het model lokaliseert beide randen op elke positie van het meetplan en berekent de breedte, zelfs bij afgeronde of gebramde hoeken.

Hoogtepunt #3

Beslissen en vastleggen

Elke breedte wordt vergeleken met de limiet van het betreffende onderdeel. Onderdelen die niet voldoen worden vastgehouden of afgekeurd, en elke meting wordt samen met de bijbehorende afbeelding opgeslagen voor controle.

Neem contact met ons op

Stuur ons uw tekening, de breedtelimieten voor elk onderdeel en een paar goede en afgekeurde onderdelen. Wij beoordelen de optiek en de afhandeling die voor de controle nodig is.

Neem contact op

Waar elke breedtecontrole past

Schuifmaten, offline metrologie en inline vision beantwoorden verschillende vragen. Het verschil zit in hoeveel posities en onderdelen er worden gemeten, en wanneer de productielijn hiervan op de hoogte wordt gesteld.

Meetbehoefte
Handmatige meting
CMM & offline systemen
KOMPASS AI
Dekking
Eén of twee posities op bemonsterde onderdelen
Veel posities op bemonsterde onderdelen
Elke gedefinieerde positie op elk onderdeel, binnen de gevalideerde cyclus
Taps toelopende en getrapte secties
Traag om volledig te meten
Grondig gemeten, buiten de productielijn
Elke sectie gecontroleerd op basis van de eigen limiet
Reactie op afwijkingen
Gevonden bij de volgende controle
Gevonden wanneer labresultaten binnenkomen
Zichtbaar in de trend per positie
First-Time-Right
Afhankelijk van toeval bij steekproeven
Bevestigt de kwaliteit na productie
Houdt onderdelen die buiten de limieten vallen tegen voor de volgende bewerking

Veelgestelde vragen

Hoe wordt de breedte gemeten vanaf een camerabeeld?

Een op camera's gebaseerd breedtemeetsysteem begint met het bepalen van de randpositie aan beide zijden van het onderdeel op een gedefinieerd punt. Pixelkalibratie, uitgevoerd met een referentiedoel, zet de afstand tussen die randen om in millimeters. KOMPASS-modellen worden getraind op uw randen, zodat bramen, afgeronde hoeken en oppervlaktebeschadigingen de meting niet beïnvloeden. De berekende breedte wordt vervolgens vergeleken met de limiet voor dat deel van het onderdeel. Elke meting wordt opgeslagen, zodat een controleur precies kan zien waar beide randen zijn gevonden.

Kan het onderdelen aan die over hun lengte van breedte veranderen?

Ja. Een taps toelopend profiel wordt op verschillende posities gemeten, elk met een eigen nominale waarde en limiet, in plaats van één meting op een willekeurige plek. Een getrapt profiel met schouders of sleuven wordt op dezelfde manier behandeld. Het meetplan bevat elke positie van de tekening en het station rapporteert welk gedeelte niet aan de eisen voldoet. Dat maakt het resultaat nuttig voor het bijstellen van het gereedschap dat het onderdeel heeft geproduceerd, en niet alleen voor het afkeuren van het onderdeel.

Wanneer moeten we tegenlicht gebruiken?

Tegenlicht, of doorvallend licht, geeft de scherpste randen bij ondoorzichtige onderdelen omdat het onderdeel een donker silhouet vormt tegen een helder veld. Dit is de gebruikelijke keuze voor rand-tot-rand meting van stansdelen, gesneden blanks en profielen. Telecentrische optiek helpt wanneer de hoogte van onderdelen varieert of onderdelen op iets verschillende afstanden van de camera liggen. Voor transparante of zeer dunne materialen kan na een test frontale belichting of een andere techniek nodig zijn.

Hoe zit het met lange of continue strips?

Bij gesneden strip, tape of extrusieprofielen kan de stripbreedte worden gemeten terwijl het materiaal langs de camera beweegt. Een lijnscan-camera bouwt het beeld regel voor regel op naarmate het materiaal zich verplaatst, wat ideaal is voor lange of brede onderdelen. Het beeld moet het materiaal op een stabiele hoogte houden, omdat hoogteverschillen de schijnbare breedte beïnvloeden. Randgeleiding of een steunrol op het meetpunt lost dat probleem meestal op. Voor losse, gesneden stukken kan hetzelfde beeld ook bevestigen of elk stuk haaks is gesneden.

Waarom breedte meten zonder het onderdeel aan te raken?

Contactloze breedtemeting raakt het onderdeel nooit aan, waardoor zachte, gecoate, hete of kwetsbare materialen niet worden beschadigd of vervormd. Bovendien elimineert het de variatie die ontstaat door de kracht waarmee een inspecteur een schuifmaat hanteert. Omdat er niets hoeft te worden vastgeklemd, kan elk onderdeel op lijnsnelheid worden gemeten, mits de belichting, trigger en onderlinge afstand van de onderdelen zijn afgestemd op de transportband.

Hoe bewijzen we dat de metingen betrouwbaar zijn?

Valideer het geïnstalleerde station met een herhaalbaarheids- en reproduceerbaarheidsstudie op onderdelen die het volledige tolerantiebereik dekken, inclusief onderdelen die net binnen en net buiten elke limiet vallen. Vergelijk de resultaten met uw referentiemeter. Als de variatie van het station een te groot deel van de tolerantieband in beslag neemt, pas dan de lens, resolutie of productpresentatie aan voordat u de automatische afkeur inschakelt. Herhaal de controle na elke wijziging aan de optiek of opspanning.

Kan één breedtemeetsysteem meerdere varianten controleren?

Ja, mits de varianten in hetzelfde beeld kunnen worden gepresenteerd. Elke variant krijgt een eigen meetplan met posities en limieten, geselecteerd via recept, barcode of een signaal van de lijn. Bij een productwissel wordt het juiste plan automatisch geladen. Bij sterk uiteenlopende afmetingen kan een tweede gezichtsveld of een andere lens nodig zijn; dit wordt tijdens de inventarisatie beoordeeld, nog voor de installatie. Receptwijzigingen worden gelogd, zodat elk resultaat herleidbaar is naar het plan dat het heeft gegenereerd.

Wat moeten we sturen om te beginnen?

Stuur de tekening met alle breedteposities en limieten, de varianten, de lijnsnelheid en een beschrijving van hoe onderdelen bij het station aankomen. Een paar goede onderdelen plus bekende smalle en brede exemplaren stellen ons in staat om de belichting en optiek snel te testen. Vervolgens adviseren wij de camera-opstelling, het meetplan en het afkeurpunt voor een breedtemeetsysteem op uw lijn.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons zien welke breedte uw huidige controle mist

Deel uw tekening, sectielimieten, productvarianten en lijnsnelheid. Wij beoordelen elke positie die het station moet meten en stellen vervolgens samen met u de planning en kosten vast. De meeste KOMPASS-projecten zijn binnen 6 tot 8 weken operationeel.

Bespreek uw breedtecontrole
Video sluiten