












LENGTEMETING

Lengtemeetsysteem
om afwijkende onderdelen direct in de lijn te detecteren

KOMPASS brengt een lengtemeetsysteem direct naar de productielijn. Gekalibreerde camera's detecteren beide uiteinden van elk onderdeel, vergelijken de gemeten lengte met uw toleranties en sturen het resultaat door naar de lijnbesturing, zodat te korte of te lange onderdelen worden tegengehouden vóór assemblage of verpakking.

Bespreek uw lengtecontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Een steekproefsgewijze lengtecontrole zegt niets over de rest van de productie

Bij gesneden, gevormde en geëxtrudeerde onderdelen verandert de lengte naarmate messen slijten, materiaal uitrekt of een aanslag verschuift. Een lengtemeting die één keer per ploegendienst wordt uitgevoerd, zegt alleen iets over dat ene onderdeel, niet over de honderden die daarna zijn gemaakt.

De afwijking ontstaat tussen de controles door

Een versleten snijgereedschap of een slippende toevoer zorgt voor een geleidelijke verandering in lengte. Onderdelen die tussen twee goedgekeurde monsters worden geproduceerd, kunnen alsnog buiten de tolerantiegrenzen vallen.

Handmatige metingen variëren per persoon

Bij schuifmaten en meetlinten hangt het resultaat af van hoe de inspecteur de bekken plaatst en hoe het onderdeel wordt vastgehouden. Twee mensen kunnen hetzelfde onderdeel verschillend aflezen.

Verkeerde lengte komt pas aan het licht bij de assemblage

Een te korte buis, staaf of profiel wordt vaak pas opgemerkt wanneer het niet past op het volgende onderdeel. Tegen die tijd kan een hele batch al zijn gesneden, verpakt of verzonden.
De oplossing

Meet de lengte van elk onderdeel voordat het verder gaat

Ons AI-productinspectiesysteem, KOMPASS™, werkt als een inline lengtemeetsysteem: gekalibreerde vision-hardware en getrainde modellen lokaliseren betrouwbaar de uiteinden van onderdelen en meten de lengte aan de hand van uw tekening. Het resultaat wordt naar de lijnbesturing gestuurd en opgeslagen met een afbeelding van het onderdeel.

Vind de werkelijke uiteinden, zelfs bij imperfecte randen

  • Verlicht het onderdeel zodat beide uiteinden afsteken tegen de achtergrond en de opspanning
  • Train op bramen, afschuiningen, snijvlakken en normale afwerking van uw eigen lijn
  • Meet langs de as van het onderdeel, niet alleen over het beeldkader
  • Pas afzonderlijke limieten toe voor elk onderdeelnummer of elke variant
Elk onderdeel
Gemeten, niet bemonsterd
Uw tekening
Limieten toegepast per variant
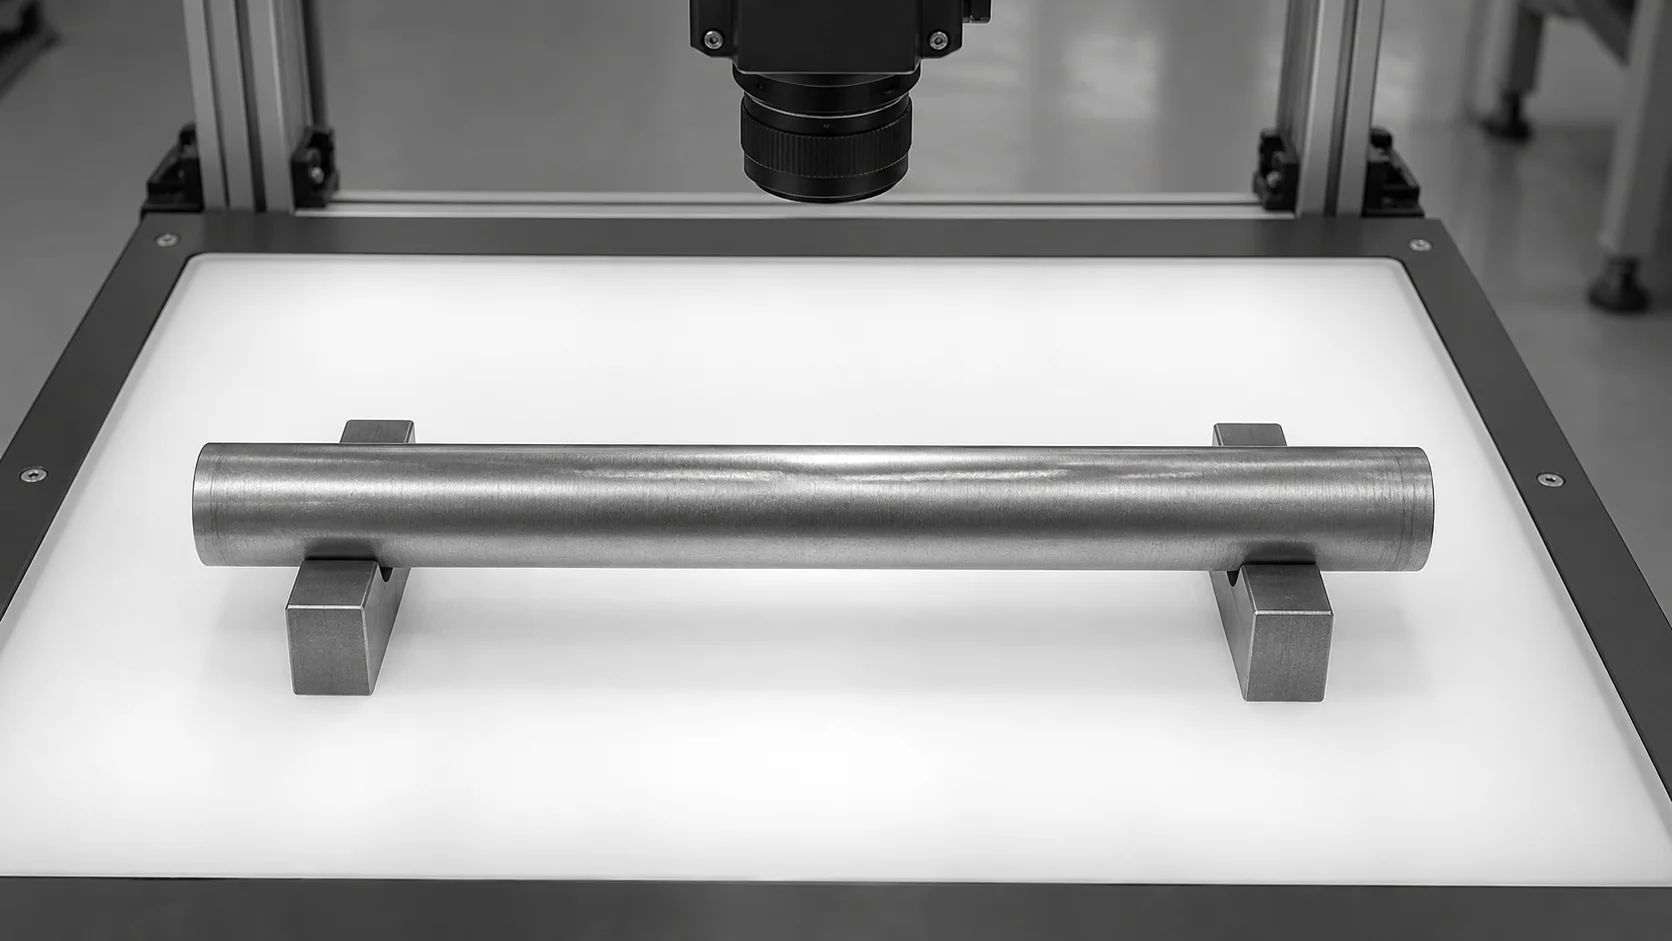
Conceptuele illustratie van een rechte metalen staaf waarvan beide eindpunten zichtbaar zijn op een verlicht inspectieplateau.

Maak van elke meting een beslissing voor de productielijn

  • Stuur signalen voor goedkeuring, afkeuring of controle naar de PLC of het uitwerpmechanisme
  • Registreer elke gemeten lengte met de afbeelding van het onderdeel en een tijdstempel
  • Toon lengtetrends zodat afwijkingen zichtbaar zijn voordat onderdelen buiten de tolerantie vallen
  • Signaleer een reeks onderdelen die de limiet naderen voor een snijder- of stopafstelling
Live trend
Afwijking zichtbaar vóór afkeuringen
Afbeelding en waarde
Bewijs voor elke meting
HOE HET WERKT

Van gekalibreerd beeld naar lengtebesluit

Een lengtemeetsysteem is net zo afhankelijk van de camera-opstelling als van de software. KOMPASS combineert een vast, gekalibreerd beeld, einddetectie getraind op uw onderdelen en een directe koppeling met de respons van de productielijn.

Hoogtepunt #1

Stel het beeld vast en kalibreer het

Monteer de camera en verlichting voor de volledige lengte van het onderdeel en kalibreer vervolgens de pixels naar millimeters met een referentiedoel. Voor lange onderdelen zijn mogelijk twee camera's of een bewegend beeld nodig.

Hoogtepunt #2

Lokaliseer beide uiteinden en meet

Het model vindt elk eindvlak, ongeacht bramen, afschuiningen of een ruwe snede. De lengte wordt berekend langs de as van het onderdeel en getoetst aan de limieten voor die variant.

Hoogtepunt #3

Handel naar het resultaat en bewaar het record

Onderdelen binnen de limieten gaan door. Onderdelen buiten de limieten worden afgekeurd of vastgehouden, en elke meting wordt opgeslagen met de bijbehorende afbeelding voor traceerbaarheid en analyse van afwijkingen.

Neem contact met ons op

Stuur ons uw tekening, de lengtetolerantie en een paar onderdelen die wel en niet binnen de limieten vallen. Wij beoordelen de camera, optiek en handling die voor de controle nodig zijn.

Neem contact op

Waar elke lengtecontrole past

Handmatige meters, offline metrologie en een inline lengtemeetsysteem hebben elk hun eigen plek. Het verschil zit in het aantal onderdelen dat wordt gemeten en hoe snel een resultaat de productielijn bereikt.

Meetbehoefte
Handmatige meting
CMM & offline systemen
KOMPASS AI
Dekking
Bemonsterde onderdelen, indien de tijd het toelaat
Steekproefsgewijze controle van onderdelen, buiten de productielijn
Elk onderdeel, binnen de gevalideerde cyclus van het station
Herhaalbaarheid
Afhankelijk van de inspecteur en het meetinstrument
Hoog, in een gecontroleerde ruimte
Vaste, gekalibreerde weergave met telkens dezelfde methode
Reactie op afwijkingen
Gevonden bij de volgende handmatige controle
Gevonden wanneer het laboratoriumresultaat binnenkomt
Zichtbaar in de live lengtetrend
First-Time-Right
Berust op het toevallig opmerken van afwijkingen
Bevestigt de kwaliteit achteraf
Houdt onderdelen met de verkeerde lengte tegen vóór de volgende bewerking

Veelgestelde vragen

Hoe werkt lengtecontrole op basis van camera's?

Een op vision gebaseerd lengtemeetsysteem maakt gebruik van een vaste camera, gecontroleerde verlichting en een kalibratiedoel om pixels om te zetten in millimeters. Randdetectie, ondersteund door een model dat is getraind op uw onderdelen, vindt elk uiteinde van het onderdeel, zelfs als de snede ruw is. De software meet de afstand langs de as van het onderdeel en vergelijkt deze met de limieten voor dat specifieke onderdeelnummer. Het resultaat kan leiden tot een afkeuring, een stopzetting of een logboekvermelding.

Welke onderdelen zijn geschikt voor dit type meting?

Buizen, staven, profielen, veren, bevestigingsmiddelen, gesneden strips en gegoten onderdelen zijn veelvoorkomende kandidaten. Contactloze lengtemeting is geschikt voor zachte, hete, gecoate of kwetsbare onderdelen die door een meetinstrument beschadigd of vervormd zouden kunnen raken. Het is ook geschikt voor productielijnen waar onderdelen te snel bewegen voor handmatige controles. Voor zeer lange onderdelen zijn mogelijk twee camera's nodig, één aan elk uiteinde, of een beeld dat het onderdeel volgt. Bij transparante of sterk reflecterende onderdelen zijn eerst verlichtingstests nodig.

Waarom wordt achtergrondverlichting zo vaak gebruikt?

Door het licht achter het onderdeel te plaatsen, ontstaat een silhouet met scherpe, contrastrijke randen. Hierdoor is de eindpositie veel minder gevoelig voor de kleur van het oppervlak, opdruk of bewerkingssporen. Wanneer de hoogte van het onderdeel varieert of het onderdeel niet vlak kan liggen, zorgt een gecollimeerde achtergrondverlichting met bijpassende optiek voor een scherpe rand over de gehele werkafstand. Frontale verlichting kan ook werken, maar vereist meestal meer trainingsvoorbeelden om reflecties en afschuiningen aan de uiteinden goed te verwerken.

Hoe valideren we het station voordat we erop vertrouwen?

Voer een gauge R&R-studie uit op het geïnstalleerde station met onderdelen die uw tekeningtolerantie bestrijken. Vergelijk de resultaten met uw referentiemeter en controleer de herhaalbaarheid over verschillende ploegen, operators en onderdeelposities. Als vuistregel geldt dat de meetonzekerheid slechts een klein deel van de tolerantieband mag beslaan. Als dit meer is, pas dan de optiek, resolutie of productaanvoer aan voordat het station automatisch beslissingen neemt over goedkeuring of afkeuring.

Kan het een bewegende transportband bijhouden?

Dat kan, mits de belichtingstijd, verlichting en onderdeelscheiding zijn ontworpen voor de lijn. Camerameting van lengte op een bewegende transportband vereist een korte belichtingstijd om bewegingsonscherpte te voorkomen en een trigger die elk onderdeel in dezelfde positie vastlegt. Verwerking en afkeuring moeten ook passen binnen de ruimte tussen de onderdelen. De haalbaarheid moet worden bevestigd op basis van de volledige stationcyclus, niet alleen op basis van hoe snel het model een resultaat geeft.

Wat gebeurt er met onderdelen die de controle niet doorstaan?

Het station geeft het geconfigureerde signaal, zoals een luchtstoot, een afleider, een afvalbak of een lijnstop. Tijdens de eerste weken kunnen onderdelen die buiten de tolerantie vallen worden vastgehouden voor beoordeling in plaats van ze automatisch af te keuren. Elke beslissing wordt opgeslagen met de gemeten waarde en de afbeelding van het onderdeel. Dat dossier helpt kwaliteitsteams te bevestigen of afkeuringen terecht waren en om het moment te vinden waarop een proces begon af te wijken richting de limiet.

Hoe past dit in ons bredere kwaliteitsplan?

Lengte is vaak de eerste dimensie die de moeite waard is om inline te meten, omdat deze verloopt door gereedschapsslijtage en eenvoudig te verifiëren is. Een vision-meetsysteem aan de lijn controleert elk onderdeel, terwijl uw bestaande dimensionale inspectie behouden blijft voor goedkeuring van het eerste product en periodieke audits. Veel fabrieken voegen later breedte-, diameter- of gatcontroles toe aan hetzelfde station, mits het camerabeeld die kenmerken al bevat en de optiek daarvoor geschikt is.

Wat hebben jullie van ons nodig om het station voor onze onderdelen in kaart te brengen?

Deel de tekening met de bijbehorende lengtelimieten, de productvarianten, de lijnsnelheid en de manier waarop onderdelen worden aangeboden bij het voorgestelde station. Een kleine set goede onderdelen, aangevuld met bekende te korte en te lange onderdelen, helpt ons bij het testen van de optiek. We vragen ook waar een afkeuring fysiek kan plaatsvinden. Hiermee kunnen we de camera-opstelling, verlichting en handling voor uw lengtemeetsysteem aanbevelen en de validatie plannen.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons zien welke lengte uw huidige controle mist

Deel uw tekening, lengtetolerantie, productvarianten en lijnsnelheid. Wij bevestigen wat een lengtemeetsysteem nodig heeft op uw controlepunt en nemen vervolgens de planning en kosten met u door. De implementatie van KOMPASS duurt doorgaans 6 tot 8 weken.

Bespreek uw lengtecontrole
Video sluiten