METING VAN BINNEN- & BUITENDIAMETER

Meting van buitendiameter en boringcontroles
om onderdelen met de verkeerde maat te onderscheppen

KOMPASS voert metingen van de buitendiameter en boringcontroles uit op elk rond onderdeel dat het station passeert. Gekalibreerde camera's leggen elke rand rondom de omtrek vast, bepalen de diameter en vergelijken deze met uw limieten, zodat onderdelen met een verkeerde maat, te kleine of te grote afmetingen, of ovaliteit worden tegengehouden vóór de assemblage.

Bespreek uw diametercontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Eén meting met een schuifmaat kan een cirkel niet beschrijven

Een diameter die onder één hoek wordt gecontroleerd, kan goedgekeurd worden terwijl het onderdeel ovaal is, of terwijl de boring een braam bij de ingang heeft. Ronde onderdelen hebben veel randmetingen nodig, niet slechts één meting.

Onrondheid blijft verborgen tussen metingen door

Een ring of as kan over de ene as correct meten en over de andere falen. Een enkele meting met een schuifmaat ontdekt dit zelden.

Boringen zijn traag om te meten

Pen- en boormaten werken wel, maar elke controle kost tijd en handelingen. Steekproeven zijn op drukke lijnen de enige praktische optie.

Verkeerde maat wordt pas bij montage ontdekt

Een te kleine boring of een te grote as wordt vaak pas ontdekt wanneer onderdelen niet passen bij de assemblage. Tegen die tijd is de rest van de batch al verder in het proces.
De oplossing

Meet elke diameter rondom de gehele omtrek

Ons AI-productinspectiesysteem, KOMPASS™, combineert gekalibreerde vision-hardware met getrainde modellen voor het meten van de buitendiameter en het controleren van boringen rondom elk rond kenmerk. Het resultaat bereikt de lijnbesturing met een afbeelding van het onderdeel.

Bepaal de diameter op basis van de gehele rand

  • Leg buiten- en binnenranden in één beeld vast waar het onderdeel dit toelaat
  • Pas een cirkel toe op de volledige rand in plaats van te vertrouwen op één koorde
  • Rapporteer onrondheid naast de diameter wanneer de tekening dit vereist
  • Train op afschuiningen, bramen en oppervlakteafwerking van uw eigen onderdelen
Volledige omtrek
Niet slechts één schuifmaat-as
Buitenkant en boring
Gemeten in één doorgang
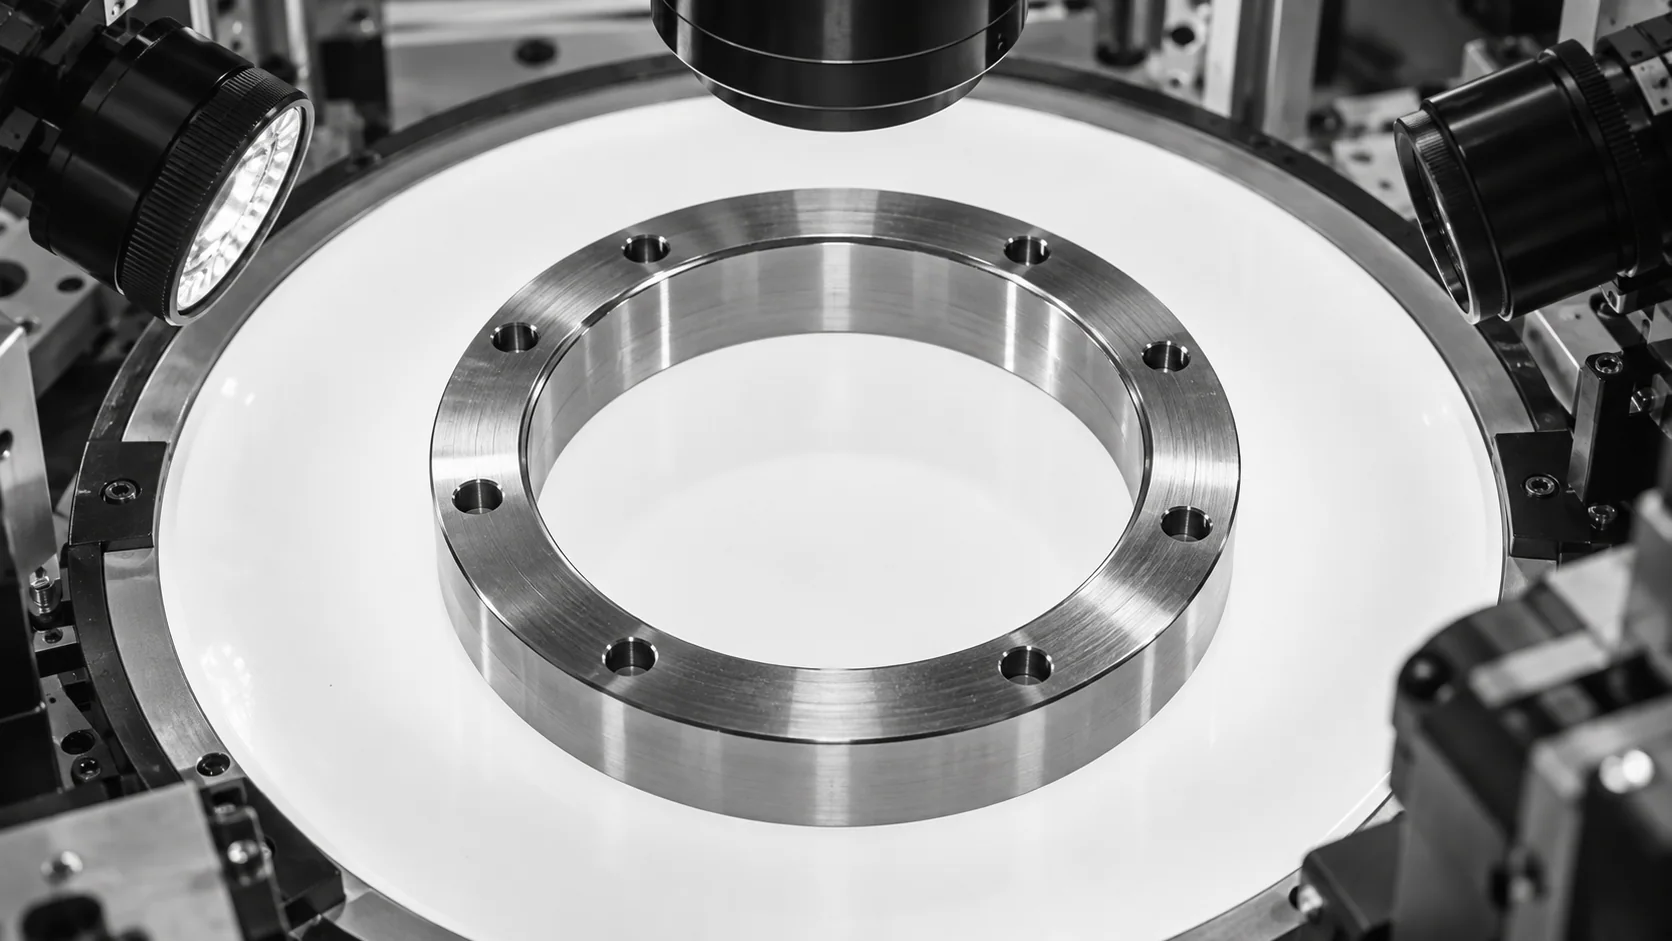
Conceptuele illustratie van een bewerkte ring met de binnen- en buitenranden zichtbaar op een inspectieplateau.
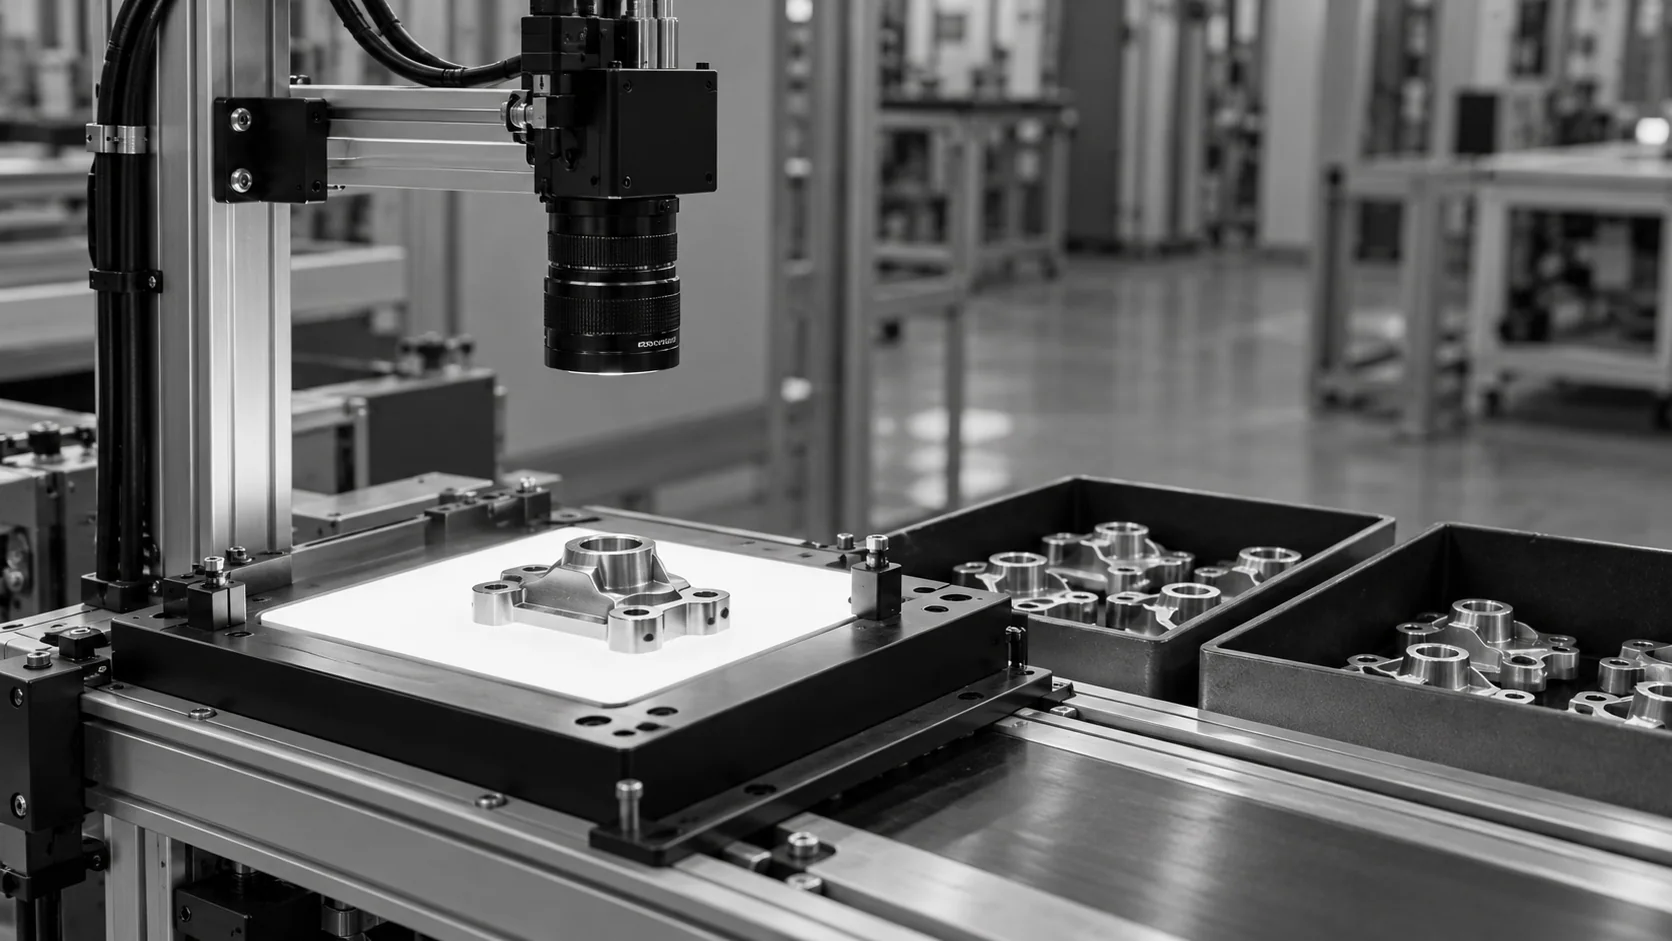
Conceptuele illustratie van een bewerkte behuizing onder een camera naast afzonderlijke opvangbakken.

Handel voordat een te kleine boring de assemblage bereikt

  • Stuur signalen voor goedkeuring, afkeuring of controle naar de PLC of het uitwerpmechanisme
  • Pas afzonderlijke limieten toe voor elk onderdeelnummer en kenmerk
  • Houd diameterontwikkelingen bij om gereedschapsslijtage aan te tonen voordat onderdelen buiten de tolerantie vallen
  • Sla elke meting op met de bijbehorende afbeelding voor traceerbaarheid
Live trend
Gereedschapsslijtage zichtbaar gemaakt
Per kenmerk
Limieten uit uw tekening
HOE HET WERKT

Van rand tot diameterbeslissing

De meting van de buitendiameter is afhankelijk van een scherp, onvervormd beeld van de ronde rand. KOMPASS combineert dat beeld met randmodellen die zijn getraind op uw onderdelen en een directe koppeling met de lijnrespons.

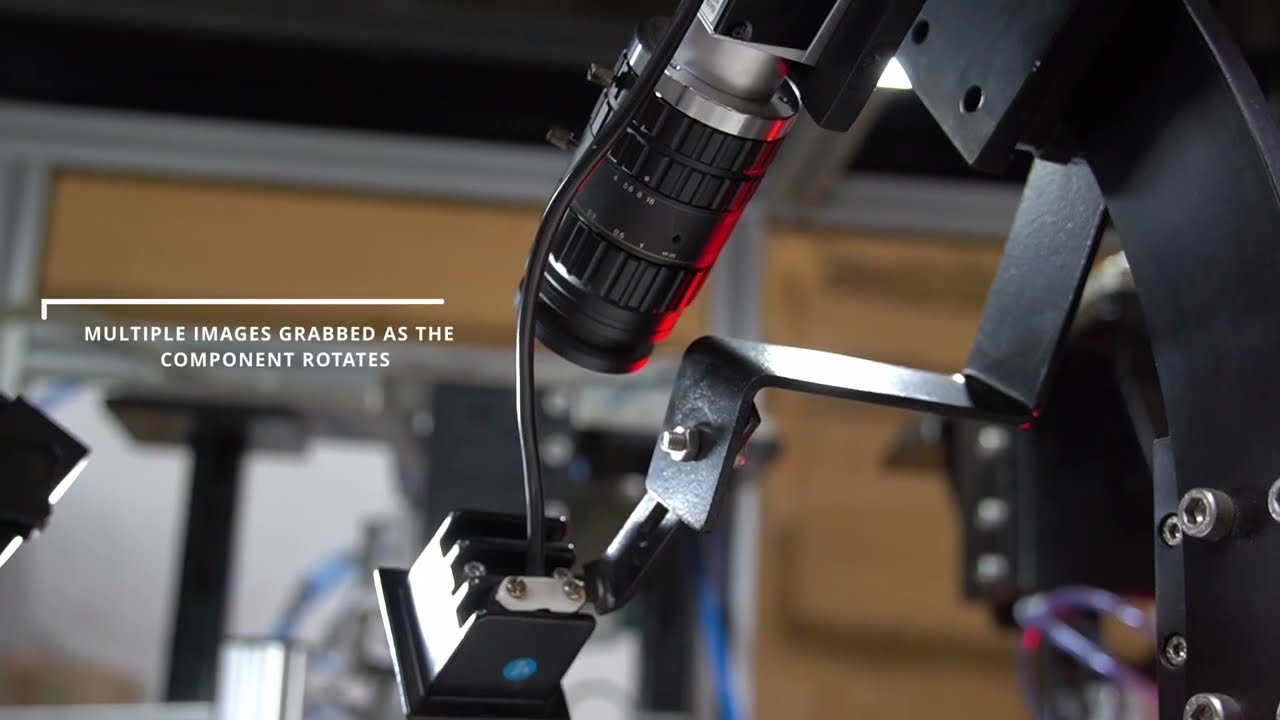
Officieel videobeeld met camera's die rondom een klepstoter zijn geplaatst terwijl deze roteert
Toepassing voor klepstoters: metingen van de buitendiameter en groefdiameter verschijnen rond 03:12. Boringmetingen en toleranties voor andere onderdelen worden niet gedemonstreerd.
Hoogtepunt #1

Het onderdeel presenteren en kalibreren

Vlakke onderdelen liggen op een verlicht plateau, terwijl assen van opzij worden bekeken. Het beeld wordt gekalibreerd met een referentiedoel, zodat pixels worden omgezet in millimeters.

Hoogtepunt #2

Vind de rand en bereken de cirkel

Het model lokaliseert de rand rondom elk rond kenmerk, ondanks afschuiningen en bramen, berekent vervolgens de diameter en rapporteert eventuele onrondheid.

Hoogtepunt #3

Beslissen en vastleggen

Elke diameter wordt gecontroleerd aan de hand van de limiet. Afgekeurde onderdelen worden vastgehouden of uitgesorteerd en elke meting wordt opgeslagen met de bijbehorende afbeelding.

Neem contact met ons op

Stuur ons uw tekening, de diametertoleranties en een paar goede en afgekeurde onderdelen. Wij beoordelen welke optiek en presentatie nodig zijn voor de controle.

Neem contact op

Waar elke diametercontrole past

Penmeters, offline metrologie en inline buitendiametermeting hebben elk hun eigen rol. Het verschil zit in hoeveel onderdelen en welk deel van elke cirkel er wordt gemeten.

Meetbehoefte
Handmatige meting
CMM & offline systemen
KOMPASS AI
Dekking
Bemonsterde onderdelen, één of twee assen
Bemonsterde onderdelen, volledige vorm
Elk onderdeel, volledige omtrek, binnen de gevalideerde cyclus
Niet-ronde onderdelen
Wordt gemakkelijk gemist
Nauwkeurig gemeten, offline
Gerapporteerd bij elke diameterwaarde
Reactie op gereedschapsslijtage
Gevonden bij de volgende controle
Gevonden wanneer labresultaten binnenkomen
Zichtbaar in de diametertrend
First-Time-Right
Vertrouwt op het detecteren van maatafwijkingen tijdens de montage
Bevestigt de kwaliteit na productie
Houdt onderdelen met de verkeerde maat tegen voor assemblage

Veelgestelde vragen

Hoe meet vision een diameter?

Bij het meten van de buitendiameter met vision wordt de ronde rand vastgelegd als een scherp contrast, meestal door middel van silhouet-imaging waarbij de lichtbron zich achter het onderdeel bevindt. De software vindt honderden randpunten rondom de omtrek en berekent hier een best-fit cirkel doorheen. De diameter wordt vervolgens vergeleken met uw limiet. Omdat er veel punten worden gebruikt, hebben een enkele braam of een stofje nauwelijks invloed op het resultaat. Elke opgeslagen afbeelding toont de berekende cirkel, zodat een controleur kan verifiëren of de rand correct is uitgelezen.

Kan het zowel boringen als buitendiameters meten?

Ja, voor doorlopende gaten en openingen die de camera duidelijk kan zien. Binnendiametermeting werkt het beste wanneer er licht door de boring valt of wanneer de opening van de boring goed verlicht is tegen een donkerder vlak. Diepe blinde gaten, interne groeven en kenmerken diep in het onderdeel zijn beter geschikt voor tastsensoren of andere sensoren, dus de haalbaarheid hiervan wordt tijdens de inventarisatie gecontroleerd. Het station bevestigt ook of het gat aanwezig en open is, wat gemiste boringen of verstopte gaten detecteert.

Kan het zien wanneer een onderdeel niet rond is?

Het kan ovaliteit naast de diameter rapporteren, omdat de meting de gehele omtrek beslaat. Het verschil tussen de grootste en kleinste gemeten breedte laat zien of het onderdeel niet rond is. Dat is belangrijk voor ringen, bussen en afdichtingen, waarbij een onderdeel op één as kan passen en toch niet voldoet. Volledige rondheidsanalyse volgens formele standaarden blijft een taak voor de meetkamer.

Waarom is de lenskeuze belangrijk voor de diameter?

Een standaardlens laat dichterbij gelegen randen groter lijken, waardoor een kleine verandering in de hoogte van het onderdeel de meting beïnvloedt. Een telecentrische lens houdt de vergroting constant over de gehele scherptediepte, wat de reden is dat deze veel wordt gebruikt voor nauwkeurige ronde onderdelen. Het voorkomt ook dat de binnenwand van een boring onder een hoek wordt bekeken, waardoor de opening kleiner kan lijken dan deze in werkelijkheid is. Het nadeel is een kleiner gezichtsveld, dus de lens wordt gekozen op basis van uw grootste onderdeel.

Hoe beïnvloeden afschuiningen en bramen de meting?

Gefaseerde boringen tonen twee randen: de afschuining en de eigenlijke boorwand. Het station moet dus weten welke uw tekening specificeert. KOMPASS is getraind op voorbeelden die zowel normale afschuiningen als bramen bevatten, en het meetplan geeft aan welke rand moet worden gebruikt. Zonder die instructie kan een boringmeting de afschuining rapporteren in plaats van de functionele maat.

Waar passen boormaten en luchtdrukmeters nog in?

Een boormaat of luchtdrukmeter geeft zeer nauwkeurige metingen op de onderdelen die handmatig worden gecontroleerd en blijft de referentie voor audits en kalibratie. Inline vision voegt dekking toe: elk onderdeel wordt op lijnsnelheid gemeten en elk resultaat wordt opgeslagen. Veel fabrieken behouden hun meters voor eerste-artikel- en periodieke controles, terwijl het vision-station elk onderdeel daartussen screent. Die combinatie behoudt de precisie van de referentiemeter en voegt de dekking toe die alleen een inline controle kan bieden.

Kan één station beide diameters controleren?

Vaak wel. Bij ringen, bussen en onderdelen met flenzen kunnen de buitendiameter (OD) en binnendiameter (ID) in één beeld worden weergegeven, waardoor beide vanuit dezelfde opname worden gemeten. Assen en onderdelen met kenmerken op verschillende vlakken hebben mogelijk een tweede camera of een zijaanzicht nodig. Het meetplan definieert elke diameter op het onderdeel, de tolerantie en de rand waarvan deze wordt afgelezen. Wanneer een kenmerk niet vanuit één richting zichtbaar is, legt het plan vast welke camera dit meet.

Wat heeft u nodig om een diametercontrole in kaart te brengen?

Stuur de tekening met elke diameter en tolerantie, de productvarianten, de lijnsnelheid en de manier waarop onderdelen worden aangevoerd. Goede onderdelen plus bekende voorbeelden van te grote, te kleine en ovale onderdelen helpen ons de optiek snel te testen. Op basis daarvan adviseren wij de camera-opstelling, verlichting en het afkeurpunt voor de buitendiametermeting en boringcontroles op uw lijn. Bekende ovale onderdelen zijn bijzonder nuttig, omdat ze laten zien hoe het station een afwijking in de rondheid rapporteert.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons de diameter zien die uw huidige controle mist

Deel uw tekening, diametertoleranties, productvarianten en lijnsnelheid. Wij beoordelen de optiek die elk rond kenmerk vereist en bieden u een duidelijk plan met planning en kosten. De implementatie duurt doorgaans 6 tot 8 weken.

Bespreek uw diametercontrole
Video sluiten