












INSPECTIE VAN SOLDEERVERBINDINGEN

Inspectie van soldeerverbindingen
om slechte verbindingen vóór de test op te sporen

KOMPASS brengt soldeerverbindinginspectie naar doorsteek-printplaten, aansluitpunten, connectoren en draadverbindingen. AI-modellen die getraind zijn op uw verbindingen vinden onvoldoende soldeer, kortsluitingen, koude lassen en overtollig soldeer, en onderscheiden echte defecten van normale variaties in de soldeerkegel voordat de assemblage de testfase bereikt.

Bespreek uw soldeercontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Eén slechte verbinding kan de hele assemblage laten falen

Een assemblage kan tientallen of honderden verbindingen bevatten. De meeste zijn in orde, maar één kortsluiting of slecht gesoldeerde verbinding veroorzaakt een defect, een intermitterende fout of een retourzending vanuit het veld.

Handmatige controles missen subtiele fouten

Inspecteurs die vele verbindingen per printplaat moeten controleren, raken snel vermoeid. Doffe koude lassen en fijne kortsluitingen worden dan als eerste over het hoofd gezien.

Regelgebaseerde tools keuren goede verbindingen af

Normale variaties in de vorm en glans van de soldeerkegel worden door vaste regels vaak als defect gezien, waardoor het aantal foutieve meldingen oploopt en de productielijn vertraagt.

Tests vangen sommige, maar niet alle defecten op

Elektrische tests vinden harde kortsluitingen en onderbrekingen, maar een zwakke of koude las kan slagen voor de test en later alsnog falen door trillingen of hitte.
De oplossing

Beoordeel elke verbinding zoals een ervaren inspecteur dat zou doen

Ons AI-productinspectiesysteem, KOMPASS™, voert soldeerverbindinginspecties uit met camera's en verlichting die zijn afgestemd op reflecterend soldeer, ondersteund door AI-modellen die getraind zijn op uw specifieke verbindingen. Resultaten worden naar de lijncontrole gestuurd, inclusief een afbeelding van elke afgekeurde verbinding.

Classificeer elke verbinding op type defect

  • Detecteer onvoldoende of overtollig soldeer, kortsluitingen en koude lassen
  • Controleer de vorm van de soldeerkegel en de bevochtiging bij doorsteekverbindingen en aansluitpunten
  • Leer normale variaties herkennen zodat goede verbindingen niet onterecht worden afgekeurd
  • Inspecteer vanuit de hoeken die elk type verbinding vereist
Elke verbinding
Geïnspecteerd, niet steekproefsgewijs gecontroleerd
Defect per type
Duidelijke reparatie-instructie
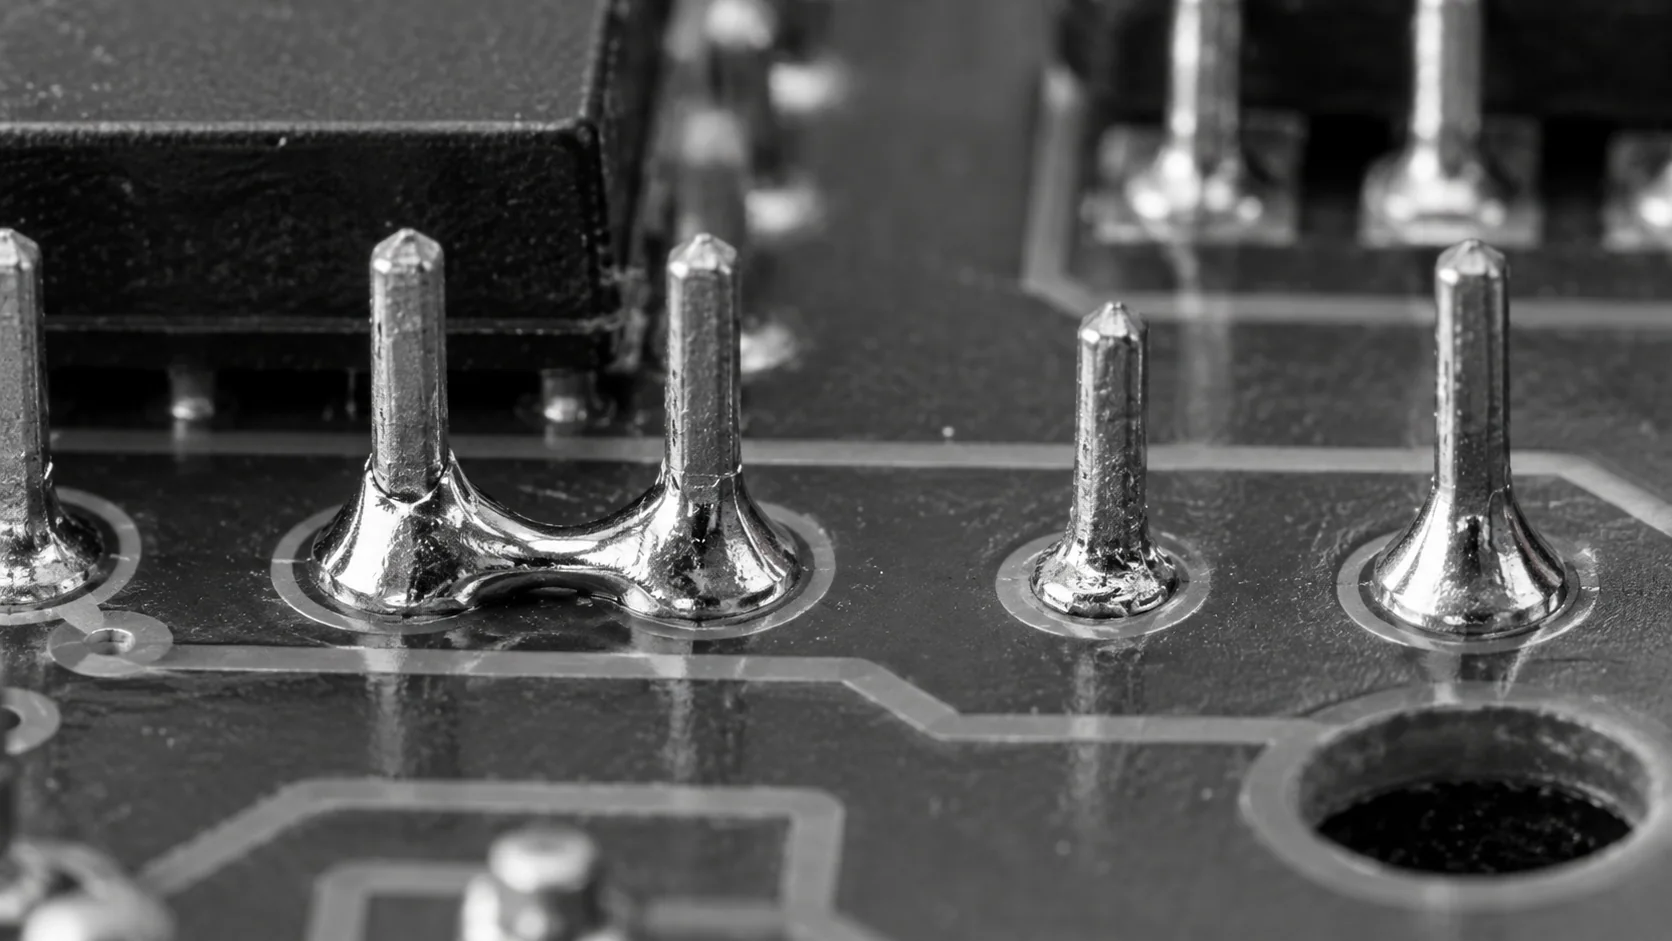
Conceptuele illustratie van through-hole pinnen met een soldeerbrug en variërende soldeerkegels.

Stuur reparaties naar de juiste verbinding

  • Markeer defecte verbindingen en hun locatie voor nabewerking
  • Analyseer defecttrends per soldeerproces, mondstuk en product
  • Houd afgekeurde assemblages vast vóór de elektrische test
  • Sla elke afbeelding van een verbinding op voor traceerbaarheid
Locatie van de verbinding
Nabewerking gaat direct naar de juiste plek
Procestrend
Oorzaak vroegtijdig zichtbaar
HOE HET WERKT

Van gesoldeerde assemblage naar besluitvorming over verbindingen

Inspectie van soldeerverbindingen is afhankelijk van belichting en training, omdat soldeer reflecterend is en verbindingen in vorm variëren. KOMPASS combineert beide met een directe koppeling naar nabewerking en de productielijn.

Hoogtepunt #1

Belicht de verbindingen vanuit verschillende hoeken

Belichting vanuit meerdere hoeken onthult de vorm van de soldeerkegel en de bevochtiging op glanzend soldeer. Verbindingen worden vastgelegd vanaf de kant waar de defecten zichtbaar zijn.

Hoogtepunt #2

Classificeer elke verbinding

Het model controleert elke verbinding en classificeert onvoldoende, overtollig, overbrugd en koud soldeer op basis van uw acceptatienorm.

Hoogtepunt #3

Route naar nabewerking en registratie

Afgekeurde assemblages gaan naar de nabewerking met gemarkeerde locaties van de verbindingen, en elke afbeelding wordt opgeslagen voor traceerbaarheid.

Neem contact met ons op

Stuur ons assemblages met typische soldeerdefecten en uw acceptatienorm. Wij beoordelen de belichting en de aanzichten die uw verbindingen nodig hebben.

Neem contact op

Waar AI-soldeercontrole past

Visuele controles, steekproeven en inline soldeerinspectie spelen elk een rol. Het verschil zit in hoe consistent subtiele oppervlaktedefecten worden beoordeeld.

Inspectiebehoefte
Handmatige visuele controles
NDO & destructieve bemonstering
KOMPASS AI
Zichtbare verbindingsdefecten
Gemist naarmate de aandacht verslapt
Niet het hoofddoel
Geclassificeerd op elke verbinding
Normale variatie in soldeervorm
Beoordeeld op basis van ervaring
Niet van toepassing
Geleerd van uw verbindingen
Verborgen holtes
Niet zichtbaar
Gevonden door röntgenonderzoek of doorsneden
Niet zichtbaar, röntgenonderzoek behoudt deze rol
First-Time-Right
Afhankelijk van het uithoudingsvermogen van de inspecteur
Bevestigt achteraf
Stuurt defecte verbindingen naar herbewerking vóór de test

Veelgestelde vragen

Welke defecten vindt geautomatiseerde verbindingscontrole?

Soldeerinspectie met KOMPASS vindt defecten die zichtbaar zijn op het oppervlak van de verbinding: onvoldoende soldeer, overtollig soldeer, soldeerbruggen tussen naburige verbindingen, koude of slecht bevochtigde verbindingen, ontbrekende verbindingen, soldeerbolletjes en opgetilde pootjes. Elk defect wordt afzonderlijk geclassificeerd, zodat reparatieteams weten wat ze moeten herstellen. Interne holtes zijn niet zichtbaar voor een camera en blijven waar nodig een taak voor röntgenonderzoek. Het resultaat voor elke verbinding wordt opgeslagen met de bijbehorende afbeelding, zodat herbewerking en audits gebaseerd zijn op bewijsmateriaal.

Welke soorten verbindingen kan het controleren?

Through-hole verbindingen na golfsolderen of selectief solderen zijn veelvoorkomende toepassingen, evenals klemmenblokken, connector-pinnen, relais- en transformatoraansluitingen en draadverbindingen op kabelbomen. Hot-bar solderen van flexibele circuits en lintkabels is een andere toepassing. Elk type verbinding vereist zijn eigen belichting en camerastandpunten, die tijdens de proef met uw assemblages worden gekozen. Gemengde assemblages met verschillende verbindingstypen kunnen op één station worden gecontroleerd wanneer de camerastandpunten dit toelaten.

Hoe herkent het een koude las?

Koude verbindingen zien er dof, korrelig of klonterig uit en het soldeer vloeit niet soepel over de poot en het eilandje. Die verschillen zijn subtiel en veranderen afhankelijk van de legering, vloeimiddel en verlichting. Training op uw eigen goede en slecht bevochtigde voorbeelden leert het model wat belangrijk is in uw proces, wat betrouwbaarder is dan vaste drempelwaarden voor helderheid of vorm. Twijfelgevallen worden samen met uw inspecteurs gelabeld, zodat het model hun oordeel volgt.

Waarom genereren regelgebaseerde tools zoveel onterechte meldingen?

Regelgebaseerde systemen vergelijken verbindingen met vaste limieten voor vorm en helderheid. Normale variatie in de hoogte van de soldeerkegel, glans en positie van de pootjes doorbreekt die regels, waardoor goede verbindingen onterecht worden afgekeurd. Een AI-model dat is getraind op acceptabele variatie scheidt echte soldeerdefecten van onschadelijke verschillen, wat de rework-wachtrijen vermindert zonder dat slechte verbindingen door de mazen van het net glippen. Zo blijven rework-teams gefocust op verbindingen die daadwerkelijk aandacht nodig hebben.

Kan het bruggen tussen fine-pitch pinnen detecteren?

Ja, mits de cameraresolutie en verlichting de ruimte tussen de pinnen kunnen onderscheiden. Bruggen op fine-pitch connectoren en hot-bar verbindingen kunnen verborgen zijn door reflecties, dus het camerastandpunt wordt zo ingesteld dat er onder een geschikte hoek tussen de pinnen wordt gekeken. Zeer fijne pitches worden vroeg in de proef getest om te bevestigen dat de beeldvorming ze kan waarnemen. Waar een pitch te fijn is om te onderscheiden, wordt dit duidelijk aangegeven in de proef voordat er enige toezegging wordt gedaan.

Welke acceptatienorm wordt toegepast?

Het past de norm toe die uw kwaliteitsteam hanteert. Veel elektronicafabrikanten werken volgens IPC-A-610-klassen, terwijl fabrikanten van kabelbomen en terminals hun eigen criteria kunnen gebruiken. Trainingsvoorbeelden worden gelabeld volgens die norm in overleg met uw inspecteurs, en validatie vergelijkt de beslissingen van het station met die van hen voordat automatische beslissingen worden ingeschakeld. Verschillende productlijnen kunnen verschillende klassen volgen als uw klanten dit vereisen.

Waar moet het station worden geplaatst?

Direct na het soldeerproces is meestal het beste, zodat defecten worden opgemerkt vóór de elektrische test, conformal coating of eindmontage. Bij golfgesoldeerde printplaten detecteert inspectie van de soldeerzijde bruggen en onvoldoende vulling. Een tweede camerastandpunt aan de componentzijde helpt bij het bevestigen van de gatvulling bij through-hole onderdelen waar uw norm dit vereist. Door het station vóór de test te plaatsen, voorkomt u ook dat defecte printplaten testcapaciteit verbruiken.

Wat moeten we sturen om verbindingcontroles te plannen?

Stuur assemblages met veelvoorkomende defecten, uw acceptatienorm, tekeningen of afbeeldingen die de locaties van de verbindingen tonen en de soldeerprocessen die u gebruikt. Voeg de cyclustijd toe en hoe rework is georganiseerd. Hiermee kunnen wij camera's, verlichting en camerastandpunten aanbevelen voor soldeerinspectie op uw lijn. Printplaten uit verschillende soldeerbaden of van verschillende nozzles helpen om te laten zien hoe procesveranderingen de verbindingen beïnvloeden.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons het soldeerdefect zien dat uw huidige controle mist

Deel assemblages met veelvoorkomende defecten, uw acceptatienorm, processen en cyclustijd. Wij bepalen de scope voor soldeerverbinding-inspectie vóór de test en stellen de planning en kosten op. Houd rekening met ongeveer 6 tot 8 weken voor implementatie.

Bespreek uw soldeercontrole
Video sluiten