INSPECTIE VAN LASRUPS & LASNAAD

Lasnaadinspectie
om defecten aan de lasrups direct bij het station te detecteren

KOMPASS brengt lasnaadinspectie naar elke lasrups zodra onderdelen het lasstation verlaten. AI-modellen die getraind zijn op uw lassen detecteren porositeit aan het oppervlak, inkarteling, spatten, openingen en onregelmatige lasrupsen, en markeren het onderdeel voordat het doorgaat naar assemblage, coating of verzending.

Bespreek uw lascontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Een las kan er afgewerkt uitzien en toch fout zijn

Lassen van lassers en robots zien er op het eerste gezicht vergelijkbaar uit. Kleine oppervlaktedefecten, een te korte lasrups of een opening aan het einde van een naad zijn gemakkelijk over het hoofd te zien, zeker bij wisselende diensten en verschillende productvarianten.

Oordeel van operators varieert

Visuele lascontroles zijn afhankelijk van wie er kijkt, hoe vermoeid diegene is en hoe het onderdeel verlicht is. Dezelfde lasrups kan de ene dienst worden goedgekeurd en de volgende dienst worden afgekeurd.

Fouten gaan schuil in productvarianten

Verschillende onderdeelnummers hebben verschillende laslengtes en -posities. Het handmatig controleren van elk onderdeel aan de juiste norm is een traag proces.

Defecten komen aan het licht na het coaten

Porositeit, openingen en te korte lasrupsen die pas na het lakken of assembleren worden ontdekt, leiden tot herbewerking, uitval of defecten in het veld die eerder voorkomen hadden kunnen worden.
De oplossing

Controleer elke naad aan de hand van de gewenste lasnorm

Ons AI-productinspectiesysteem, KOMPASS™, voert lasnaadinspecties uit met camera's, 3D-sensoren en AI-modellen die getraind zijn op uw lassen. Hierbij wordt het zichtbare oppervlak en de geometrie van de lasrups op elk onderdeel gecontroleerd. De resultaten worden samen met afbeeldingen van elke naad naar de lijnbesturing gestuurd.

Zie de oppervlaktefouten die inspecteurs missen

  • Detecteer oppervlakteporositeit, inbranding, spatten en scheuren op de lasrups
  • Bevestig dat elke naad continu is van begin tot eind
  • Controleer de breedte en vorm van de lasrups met 3D-profielen waar nodig
  • Train op goede en defecte lassen uit uw eigen proces
Elke naad
Geïnspecteerd, niet steekproefsgewijs gecontroleerd
Uw lassen
Training op basis van echte onderdelen
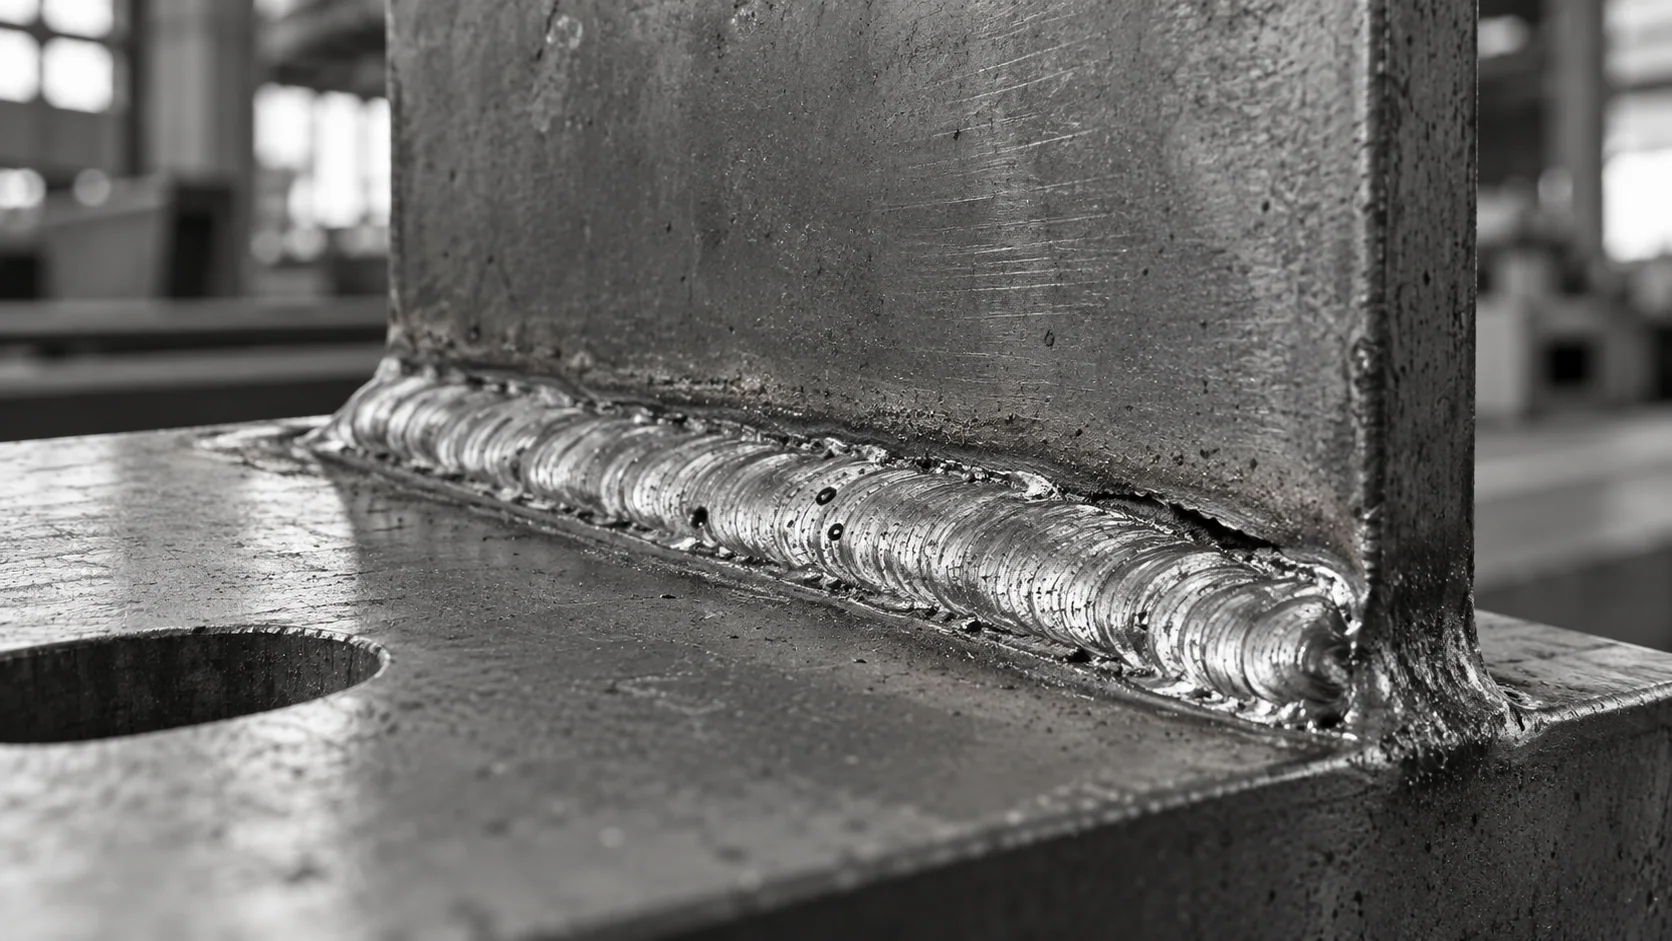
Conceptuele illustratie van een lasrups met zichtbare oppervlakteputjes en een groef naast de rand.
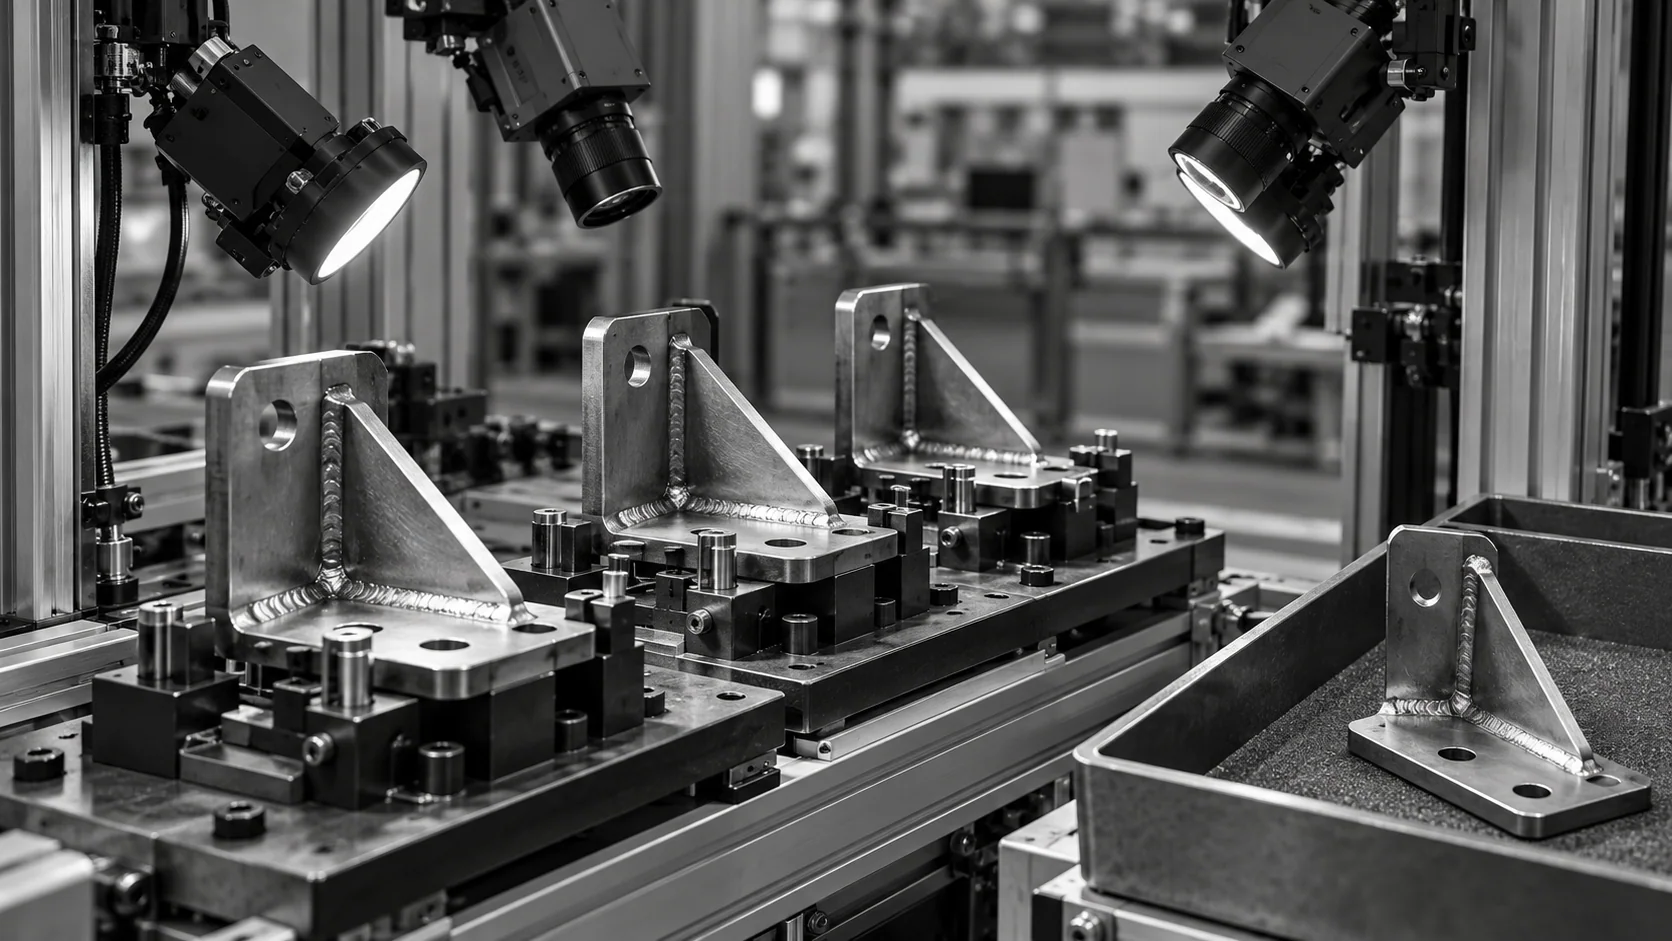
Conceptuele illustratie van gelaste beugels in inspectie-opstellingen naast een aparte verzamelbak.

Stop het onderdeel vóór de volgende bewerking

  • Markeer afgekeurde onderdelen voor de lijn vóór het coaten of assembleren
  • Toon per onderdeel welke naad en welk defect tot afkeur leidde
  • Analyseer defecttrends per station, robot en ploegendienst
  • Sla lasafbeeldingen op voor audits en root-cause analyses
Per naad
Duidelijke locatie van elk defect
Beeldmateriaal als bewijs
Elke beslissing is controleerbaar
HOE HET WERKT

Van gelast onderdeel tot naadbeoordeling

Bij lasnaadinspectie is het beeld net zo belangrijk als het model, omdat lasoppervlakken glanzend, gestructureerd en gebogen zijn. KOMPASS combineert verlichting en 3D-sensoren die zijn afgestemd op uw lassen, getrainde modellen en een directe koppeling met de productielijn.

Hoogtepunt #1

Leg elke naad helder vast

Camera's en, waar geometrie van belang is, een 3D-profielsensor leggen elke naad na het lassen vast, met verlichting die is gekozen om schittering te beheersen.

Hoogtepunt #2

Classificeer elk defect

Het model controleert de naadcontinuïteit, de vorm van de lasrups en de conditie van het oppervlak, en classificeert vervolgens porositeit, inkarteling, spatten en openingen.

Hoogtepunt #3

Vasthouden, Trenden en Registreren

Afgekeurde onderdelen worden vastgehouden voor reparatie of schroot, defecttrends wijzen naar het station en elke naadafbeelding wordt opgeslagen.

Neem contact met ons op

Stuur ons gelaste onderdelen met typische defecten, uw acceptatiecriteria en de naden die het belangrijkst zijn. Wij beoordelen de beeldvorming die uw lassen nodig hebben.

Neem contact op

Waar Inline Naadinspectie past

Visuele controles, NDO en inline lasnaadinspectie beantwoorden verschillende vragen. Het verschil zit in de dekking en hoe snel een oppervlaktedefect de lijn bereikt.

Inspectiebehoefte
Handmatige visuele controles
NDO & destructieve bemonstering
KOMPASS AI
Oppervlaktedefecten
Afhankelijk van de inspecteur
Niet het hoofddoel
Geclassificeerd op elke naad
Dekking
Steekproeven of elk onderdeel, inconsistent
Kleine steekproeven
Elke zichtbare naad, elk onderdeel
Interne integriteit
Niet zichtbaar
Bevestigd op monsters
Niet zichtbaar, NDO behoudt deze rol
First-Time-Right
Afhankelijk van de aandacht tijdens verschillende ploegendiensten
Bevestigt het proces achteraf
Houdt defecte lassen tegen vóór de volgende bewerking
KLANTENSUCCES

Geautomatiseerde inspectie van hijshaaklassen bij een Amerikaanse fabrikant van energietechnologie

Hijshaken die aan uitlaatcomponenten waren gelast, werden voorheen beoordeeld op basis van het oordeel van de operator, waarbij varianten, haakposities en het uiterlijk van de las voortdurend veranderden. Een KOMPASS-station met twee camera's neemt nu deze beslissing.

Officiële Jidoka-casestudy voor de inspectie van uitlaatlassen bij een anonieme Amerikaanse fabrikant van energietechnologie
Geautomatiseerde inspectie van hijshaaklassen bij een Amerikaanse fabrikant van energietechnologie
Automotive

Gepubliceerde resultaten voor de inspectietoepassing van hijshaaklasnaden.

  • 95%+ recall bij defectdetectie op hijshaaklassen
  • Ten minste 99% automatische frameselectie met een foutpercentage van 5% of minder

Veelgestelde vragen

Waar kijkt geautomatiseerde naadcontrole naar?

Lasnaadinspectie met KOMPASS controleert wat er zichtbaar is op de las: porositeit aan het oppervlak, inkarteling, spatten, scheuren, eindkraters, gaten en onregelmatige of korte lasrupsen. Het bevestigt ook de continuïteit van de naad van begin tot eind, waardoor een las die voortijdig is gestopt of een sectie heeft overgeslagen, wordt afgekeurd. Elk defect wordt afzonderlijk geclassificeerd, waardoor u verschillende limieten kunt toepassen op een cosmetische markering en een structureel gat. Het resultaat voor elke naad wordt opgeslagen met de bijbehorende afbeelding, zodat reparaties en audits gebaseerd zijn op bewijsmateriaal.

Meet het systeem ook de lasgeometrie?

Ja, wanneer er een 3D-sensor wordt toegevoegd. Een laserprofielsensor legt de dwarsdoorsnede van de las vast, zodat de breedte, hoogte en vorm van de lasrups langs de naad kunnen worden gemeten. Een lasrupsprofiel dat te smal, te hoog of ongelijkmatig is, wijst vaak op een verkeerde rijsnelheid of draadaanvoer. Oppervlakteclassificatie en profielmeting kunnen tegelijkertijd op hetzelfde station worden uitgevoerd. Profielgegevens worden ook in trends bijgehouden, zodat een afwijkend proces zichtbaar wordt voordat de lasrupsen buiten de tolerantiegrenzen vallen.

Welke lasprocessen worden ondersteund?

MIG- en TIG-lassen, laserlassen, hardsolderen en robotbooglassen zijn veelvoorkomende toepassingen. Elk proces ziet er anders uit: TIG-rupsen zijn glad en helder, terwijl MIG-rupsen meer textuur hebben. De training omvat de processen en materialen die u gebruikt, en de verlichting wordt voor elk proces aangepast, zodat het model leert hoe een goede las er in uw fabriek uitziet. Verschillende stations kunnen verschillende modellen draaien, zodat elk station aan de juiste norm wordt getoetst.

Hoe gaat het systeem om met schittering van heldere lassen?

Lassen zijn reflecterend en gebogen, wat reflecties creëert die op defecten kunnen lijken. Diffuus licht, polarisatie en meerdere kijkhoeken verminderen schittering, en de training omvat goede lassen met normale reflecties, zodat het model leert deze te negeren. Waar een naad om een onderdeel heen loopt, leggen meerdere camera's of een bewegend beeld de volledige lengte vast. De verlichting wordt vastgezet zodra deze is ingesteld, zodat elk onderdeel onder dezelfde omstandigheden wordt bekeken.

Kan het fouten aan de randen van de lasrups zien?

Ja. Dit defect verschijnt meestal als een groef langs de lasteen, waar de lasrups het basismateriaal raakt. Dit is in een 3D-profiel makkelijker te zien dan in een platte afbeelding, dus profielmeting wordt aanbevolen waar randgroeven een punt van zorg zijn. Doorbranding en overmatige penetratie die zichtbaar zijn vanaf de geïnspecteerde zijde worden op dezelfde manier geclassificeerd. Afbeeldingen van elke fout laten het reparatieteam precies zien welk deel van de naad bewerking nodig heeft.

Wat gebeurt er als een naad faalt?

Het station geeft het geconfigureerde signaal door, zoals een stop, een reparatielijn of een afkeuring. Elk resultaat legt vast welke naad faalde en wat het defecttype is, zodat reparatieteams precies weten waar ze moeten werken. Trends per station en robot laten zien of een fout willekeurig is of gekoppeld aan één toorts, draadbatch of opspanning, wat de tijd om de oorzaak te verhelpen verkort. Dat verandert elke afkeuring in informatie waar het lasteam actie op kan ondernemen.

Hoe wordt het gevalideerd vóór de livegang?

Validatie maakt gebruik van een gelabelde set goede en defecte lassen uit uw productie, inclusief twijfelgevallen die zijn afgestemd met uw kwaliteitsteam. Gemiste defecten en onterechte afkeuringen worden afzonderlijk gemeten per defecttype en onderdeelvariant. Automatische beslissingen worden pas ingeschakeld wanneer de resultaten voldoen aan de door u gestelde doelen, met een beoordelingsfase tijdens de eerste weken. Resultaten worden per defecttype beoordeeld, zodat een zwakke categorie extra training krijgt vóór de livegang.

Wat moeten we aanleveren om naadcontroles te plannen?

Stuur gelaste onderdelen met typische defecten, uw acceptatiecriteria en tekeningen waarop de relevante naden staan aangegeven. Voeg de lasprocessen, onderdeelvarianten, cyclustijd en de gewenste afvoerroute voor afgekeurde onderdelen toe. Op basis daarvan kunnen wij camera's, verlichting en eventuele 3D-sensoren aanbevelen voor de inspectie van de lasrups en naadcontroles op uw lijn. Onderdelen van verschillende robots of lassers laten zien hoeveel normale variatie het model moet accepteren.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons het lasdefect zien dat uw huidige controle mist

Deel gelaste onderdelen, acceptatiecriteria, processen en cyclustijden. Wij plannen de inspectie van de lasnaad op het juiste station en bepalen de planning en kosten. Een KOMPASS-implementatie duurt doorgaans 6 tot 8 weken.

Bespreek uw lascontrole
Video sluiten