












PUNTLASINSPECTIE

Puntlasinspectie
om overgeslagen en verkeerd geplaatste lassen te detecteren

KOMPASS brengt puntlasinspectie naar elke assemblage door elke las te controleren aan de hand van de lasplattegrond. AI-vision bevestigt dat elke las aanwezig en correct gepositioneerd is en signaleert zichtbare oppervlaktedefecten zoals spatten en diepe inkepingen, zodat overgeslagen of verkeerd geplaatste lassen direct bij het station worden opgemerkt.

Bespreek uw puntlascontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Een overgeslagen puntlas blijft verborgen totdat iemand het onderdeel uit elkaar haalt

Plaatwerkassemblages bevatten veel puntlassen die op elkaar lijken. Wanneer er een wordt overgeslagen of op de verkeerde plek terechtkomt, is dit aan de lijn niet te zien en wordt het bij steekproeven alleen ontdekt bij de weinige onderdelen die uit elkaar worden gehaald.

Lastellingen kunnen misleidend zijn

Een controller registreert een las, zelfs als de lastang naast het doel schoot of het signaal verloren ging. De telling klopt, maar het onderdeel niet.

Steekproeven dekken slechts een fractie

Bij beitel- en destructieve tests worden slechts enkele assemblages per ploeg gecontroleerd. Al het overige wordt verzonden in de veronderstelling dat het proces stabiel is gebleven.

Elektrodeslijtage verandert lassen geleidelijk

Naarmate elektroden slijten, veranderen de grootte en het uiterlijk van de lassen geleidelijk. Deze verandering bouwt zich op over honderden onderdelen voordat een audit het opmerkt.
De oplossing

Controleer elke puntlas aan de hand van de lasplattegrond

Ons AI-productinspectiesysteem, KOMPASS™, voert visuele inspecties uit van puntlassen met modellen die zijn getraind op uw assemblages. Hierbij wordt elke las vergeleken met de lasplattegrond en worden oppervlaktedefecten geclassificeerd. Elke lasbeslissing wordt opgeslagen met een afbeelding van de assemblage.

Bevestig dat elke las aanwezig en op de juiste plek is

  • Tel puntlassen aan de hand van de lasplattegrond voor elk onderdeelnummer
  • Meet de positie van elke las ten opzichte van de beoogde locatie
  • Markeer overgeslagen, extra en buiten de flens geplaatste lassen
  • Verwerk verschillende varianten met hun eigen lasplattegronden
Elke las
Geteld en gelokaliseerd
Per variant
De juiste lasplattegrond voor elk onderdeel
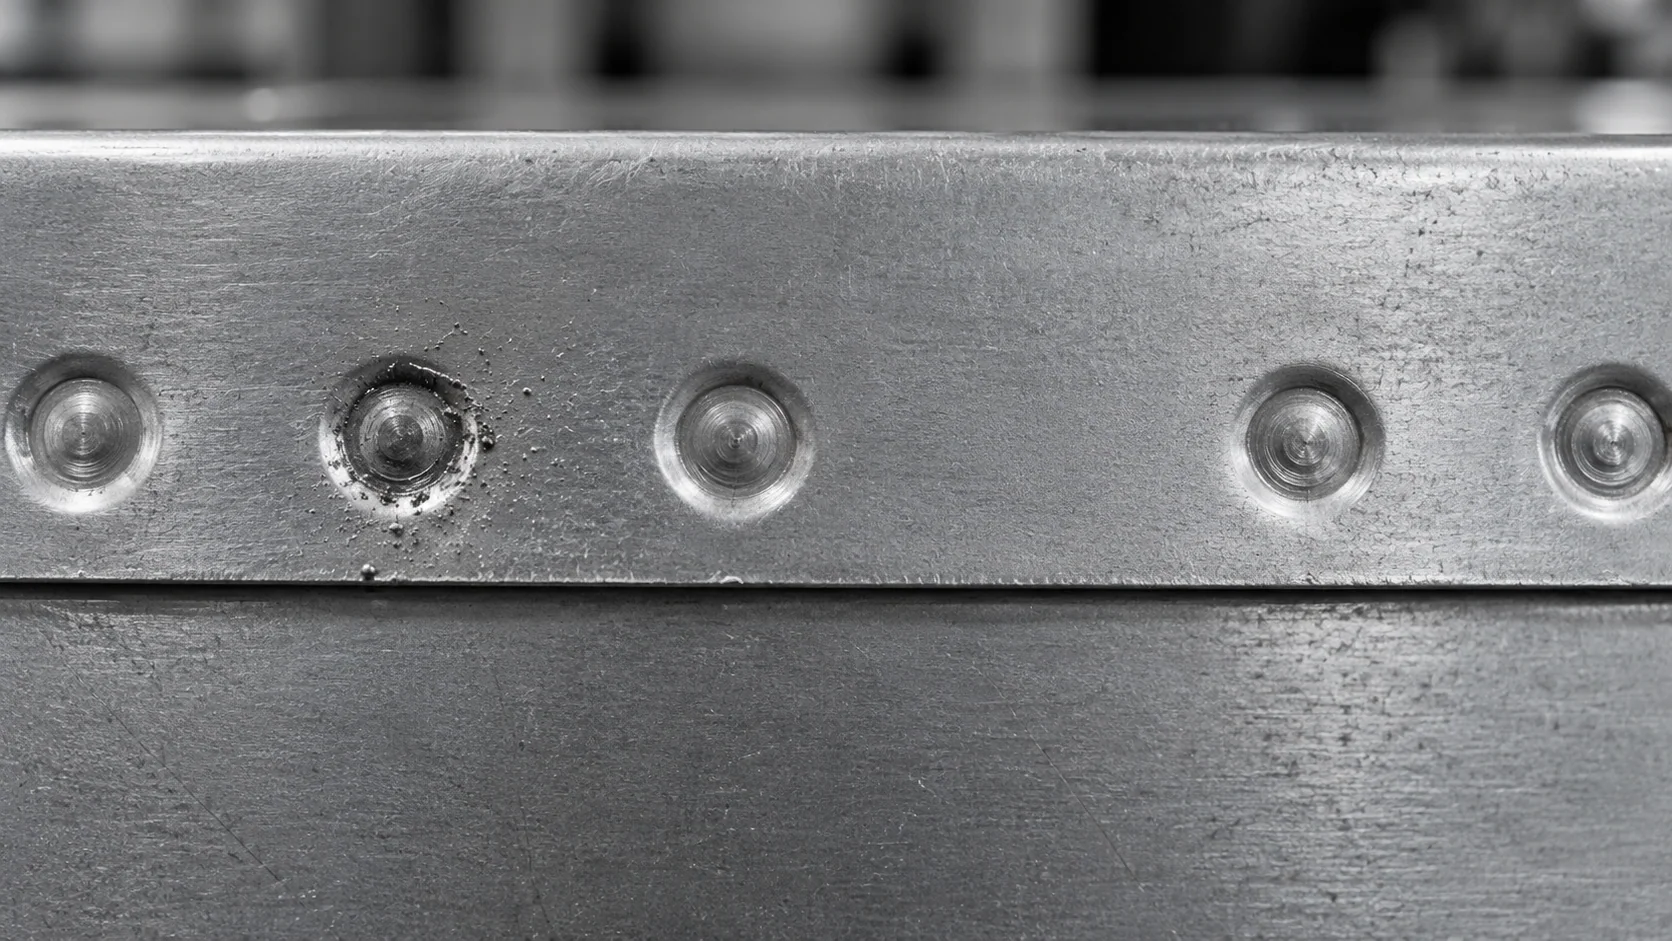
Conceptuele illustratie van cirkelvormige lasoppervlakafdrukken en een onregelmatige donkere vlek op plaatstaal.

Markeer zichtbare oppervlaktedefecten

  • Detecteer spatten, brandplekken en scheuren rondom de las
  • Markeer diepe indrukkingen en onregelmatige lasmarkeringen
  • Volg de trend van het lasuiterlijk per pistool om elektrodeslijtage aan te tonen
  • Sla elk resultaat op met de bijbehorende afbeelding voor audits
Per pistool
Slijtage vroegtijdig zichtbaar
Beeldmateriaal als bewijs
Elke beslissing is controleerbaar
HOE HET WERKT

Van gelaste assemblage naar besluitvorming op de lasplattegrond

Inspectie van puntlassen aan de lijn combineert tellen, positie en conditie van het oppervlak. KOMPASS brengt dit samen met modellen die zijn getraind op uw assemblages en een directe koppeling met de lijn.

Hoogtepunt #1

Leg de gelaste flenzen vast

Vaste camera's of een op een robot gemonteerde camera leggen elke laszone na het lassen vast, met verlichting die is gekozen om lasmarkeringen op gecoat en blank staal zichtbaar te maken.

Hoogtepunt #2

Koppel lassen aan de plattegrond

Het model vindt elke las, koppelt deze aan de lasplattegrond en classificeert zichtbare oppervlaktedefecten.

Hoogtepunt #3

Vasthouden, Trenden en Registreren

Samenstellingen met ontbrekende of verkeerd geplaatste lassen worden vastgehouden voor reparatie, trends wijzen naar de lastang en elk resultaat wordt opgeslagen.

Neem contact met ons op

Stuur ons uw lasplattegronden, samenstellingen met correcte en defecte lassen en uw acceptatiecriteria. Wij beoordelen de cameraposities en de belichting.

Neem contact op

Waar passen inline puntlascontroles?

Visuele controles, destructief onderzoek en inline AI-inspectie beantwoorden verschillende vragen. Het verschil zit in de dekking en wat er vanaf het oppervlak te zien is.

Inspectiebehoefte
Handmatige visuele controles
NDO & destructieve bemonstering
KOMPASS AI
Ontbrekende of verkeerd geplaatste lassen
Makkelijk te missen tussen vele lassen
Gevonden op bemonsterde onderdelen
Gecontroleerd aan de hand van de lasplattegrond op elk onderdeel
Zichtbare oppervlaktedefecten
Inconsistent beoordeeld
Zichtbaar bij steekproeven
Geclassificeerd bij elke las
Grootte en sterkte van de laspit
Niet zichtbaar
Gemeten aan de hand van steekproeven
Niet zichtbaar, steekproeven behouden deze rol
First-Time-Right
Afhankelijk van zorgvuldige controles
Bevestigt achteraf
Houdt defecte samenstellingen tegen vóór het volgende station

Veelgestelde vragen

Wat kan een camera bevestigen over elke las?

Inspectie van puntlassen met KOMPASS bevestigt wat vanaf het oppervlak zichtbaar is: dat elke las aanwezig is, zich op de juiste positie bevindt en geen zichtbare defecten vertoont zoals spatten, scheuren, brandplekken of diepe inkepingen in het oppervlak. Het systeem kan niet in de verbinding kijken en meet daarom de grootte of sterkte van de laspit niet. Dat blijft de taak van destructieve of ultrasone steekproeven. Door die grens duidelijk te trekken, doet elke methode waar hij het beste in is.

Hoe worden overgeslagen lassen gevonden?

Het station vergelijkt de lassen die het vindt met de laskaart voor dat onderdeelnummer, positie voor positie. Elke verwachte positie zonder las wordt gemarkeerd, evenals elke las die verschijnt waar er geen zou moeten zijn. Dit detecteert ontbrekende puntlassen die een tellertje in de controller mist, zoals een pistool dat naast het doel schoot of een programmastap die na een foutherstel werd overgeslagen. De gemarkeerde positie wordt getoond op de afbeelding van het onderdeel, zodat reparatie direct op de juiste plek kan plaatsvinden.

Waarom niet vertrouwen op de data van de lascontroller?

Controllerdata laten zien dat het pistool met een bepaalde stroomsterkte en tijd heeft gelast, wat waardevol is. Het laat echter niet zien waar de las op het onderdeel terechtkwam of of het onderdeel correct in de mal zat. Het combineren van controllerdata met een visuele controle van elke las geeft een volledig overzicht van elke samenstelling. Samen helpen ze een procesprobleem te scheiden van een probleem met het onderdeel of de mal.

Welke oppervlaktedefecten classificeert het?

Veelvoorkomende zichtbare puntlasdefecten zijn onder meer spatten rond de las, scheuren, doorbranding, overmatige indrukking, onregelmatige of misvormde lasmarkeringen en lassen die te dicht bij de rand van de flens zitten. Elk defect wordt afzonderlijk geclassificeerd. De limieten voor elk defect zijn afkomstig van uw acceptatiecriteria, die met uw kwaliteitsteam zijn afgesproken voordat automatische beslissingen worden genomen. Aparte klassen laten ook zien welke defecten toenemen, wat wijst op de oorzaak.

Kan het tipslijtage aantonen?

Het kan de effecten van elektrodeslijtage aantonen. Naarmate de tips slijten en vervormen, worden lasmarkeringen groter en verandert hun uiterlijk. Door het uiterlijk van de las per pistool te volgen, wordt de verandering gedurende een dienst zichtbaar, zodat het bijwerken of vervangen van de tips kan worden gepland op basis van data in plaats van alleen op vaste intervallen. Plotselinge veranderingen wijzen op een ander probleem, zoals een verkeerde uitlijning. Planning op basis van data kan de levensduur van de tip verlengen terwijl het uiterlijk van de las consistent blijft.

Hoe verhoudt dit zich tot ultrasoon en destructief onderzoek?

Ultrasoon onderzoek, thermografie en beiteltesten meten wat een camera niet kan: de diameter van de laspit, de versmelting en de sterkte, meestal op steekproefsgewijze lassen. Inline vision controleert elke las op elk onderdeel op aanwezigheid, positie en zichtbare conditie, zodat die methoden zich kunnen concentreren op het bevestigen van de puntlaskwaliteit in plaats van de enige manier te zijn om een overgeslagen las te vinden. Die balans zorgt voor volledige dekking zonder de sterktebevestiging te verliezen die steekproeven bieden.

Waar is dit buiten carrosserieën van toepassing?

Weerstandspuntlassen wordt gebruikt in behuizingen van apparaten, kasten, stoelframes, batterijbehuizingen, HVAC-componenten en vele andere plaatstalen samenstellingen. Overal waar een onderdeel meerdere puntlassen op gedefinieerde posities heeft, is dezelfde lay-outcontrole van toepassing. Bij gecoat en verzinkt staal moet de verlichting worden aangepast aan de oppervlakteafwerking. Elke productfamilie krijgt zijn eigen kaart, dus gemengde lijnen worden op dezelfde manier afgehandeld.

Wat moeten we aanleveren om puntlascontroles te plannen?

Stuur uw laskaarten, samenstellingen met correcte, ontbrekende en verkeerd geplaatste lassen, voorbeelden van oppervlaktedefecten en uw acceptatiecriteria. Voeg de varianten, cyclustijd en lay-out van de cel toe. Hiermee kunnen wij vaste of op robots gemonteerde camera's, verlichting en integratie aanbevelen voor puntlasinspectie op uw lijn. Samenstellingen met bekende overgeslagen lassen zijn de meest bruikbare voorbeelden voor het instellen van de controle.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons het puntlasprobleem zien dat u wilt detecteren

Deel laskaarten, samenstellingen, acceptatiecriteria en cyclustijden. Wij plannen de puntlasinspectie voor elke laspositie en geven u een overzicht van de planning en kosten. Een typische KOMPASS-implementatie duurt 6 tot 8 weken.

Bespreek uw puntlascontrole
Video sluiten