DETECTIE VAN LASAFWIJKINGEN & VERSPILLINGEN

Detectie van lasafwijkingen
om passing- en verspillingfouten op te sporen

KOMPASS controleert elk onderdeel op lasafwijkingen: verbindingen waarvan de randen vóór het lassen niet goed op elkaar aansluiten, en lassen die na afloop naast de verbinding liggen. AI-vision meet de passing en laspositie aan de hand van het onderdeel en uw tekening, en markeert het onderdeel direct, zodat de oorzaak eenvoudig te achterhalen is.

Bespreek uw lascontrole

Fabrikanten vertrouwen op ons om de kwaliteit aan de lijn te verbeteren

HET PROBLEEM

Een verkeerde uitlijning verzwakt de verbinding, zelfs als de las er goed uitziet

Lasafwijkingen beginnen bij de passing: platen, buizen of beugels die verschoven liggen voordat de boog wordt ontstoken. Als de las vervolgens een paar millimeter naast de verbinding terechtkomt, kan het zijn dat de ene kant nooit versmelt, terwijl de lasnaad er zelf nog wel strak uitziet.

Passing verloopt door slijtage van opspanningen

Versleten positioneerders en losse klemmen zorgen ervoor dat onderdelen verschoven op elkaar liggen. De las volgt de verkeerde rand en de fout herhaalt zich bij elk onderdeel.

Varianten vergroten het risico

Verschillende onderdeelnummers hebben lassen op verschillende plekken. Een las die voor de ene variant correct is, is dat voor de andere niet.

Verspillingen zijn lastig met het blote oog te beoordelen

Inspecteurs controleren of er lassen aanwezig zijn, maar niet of de randen goed op elkaar aansluiten of dat elke las precies op de plek zit die de tekening voorschrijft.
De oplossing

Meet de passing en laspositie van elk onderdeel

Ons AI-productinspectiesysteem, KOMPASS™, detecteert lasafwijkingen met vision-modellen die zijn getraind op uw onderdelen. Het systeem meet de randuitlijning vóór het lassen en de laspositie daarna. De resultaten worden naar de lijnbesturing gestuurd, inclusief een afbeelding van elk onderdeel.

Meet de verbinding-uitlijning en laspositie

  • Meet de randverspringing tussen de te lassen delen vóór het lassen
  • Meet de afwijking van elke las langs en over de verbinding
  • Markeer lassen die ontbreken, extra zijn of op de verkeerde plek zitten
  • Pas de juiste las-lay-out toe voor elk onderdeelnummer
Elke las
Positie gemeten
Per variant
De juiste lay-out voor elk onderdeel
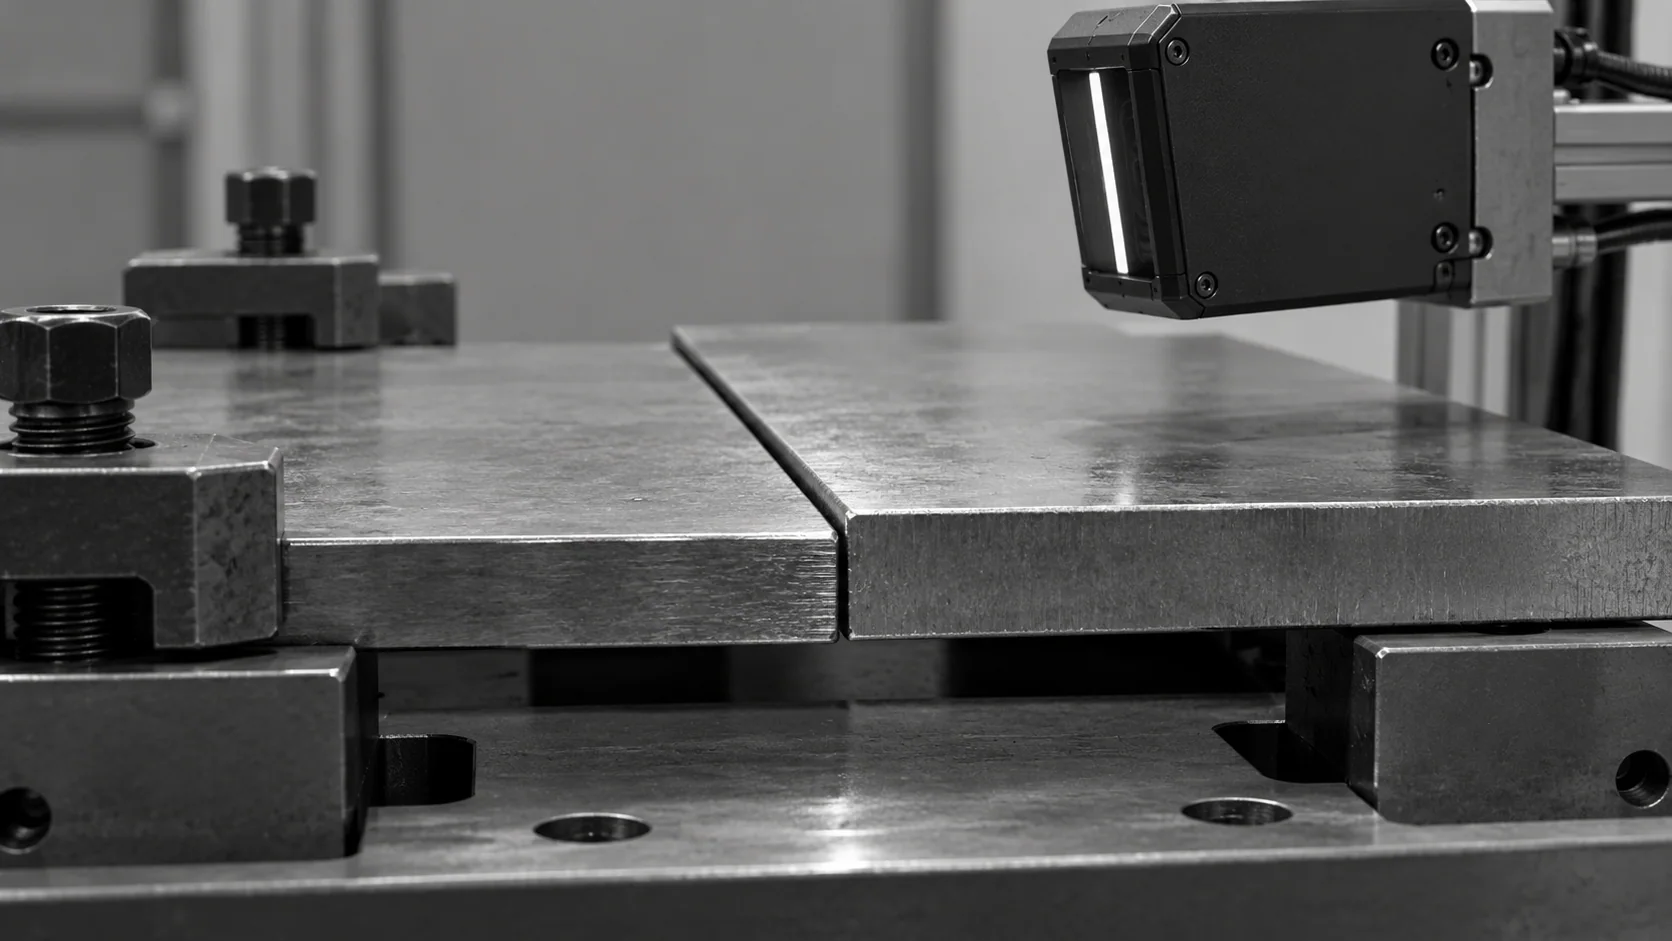
Conceptuele illustratie van een hoogteverschil tussen op elkaar aansluitende randen van staalplaten vóór het lassen.
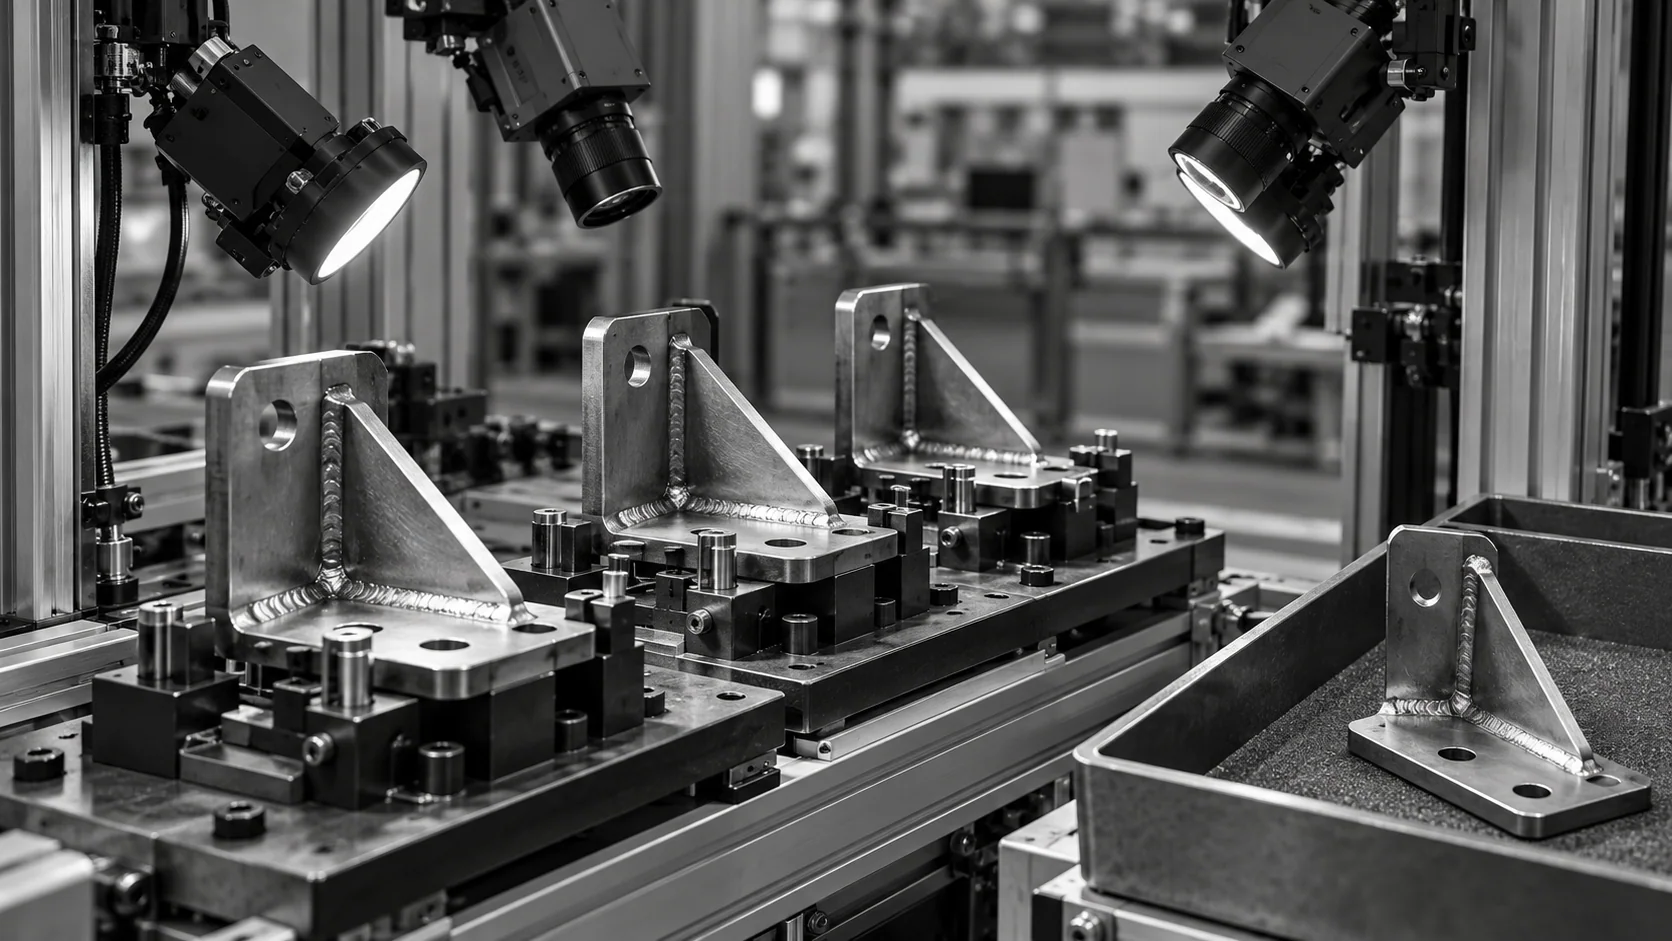
Conceptuele illustratie van gelaste beugels in inspectie-opstellingen naast een aparte verzamelbak.

Vind de oorzaak terwijl deze nog klein is

  • Analyseer trends in lasposities per station, robot en mal
  • Waarschuw het team wanneer afwijkingen een limiet naderen
  • Houd onderdelen met lassen buiten de tolerantiegrenzen vast
  • Sla elk resultaat op met de bijbehorende afbeelding voor controle
Live trend
Afwijking zichtbaar vóór afkeuring
Per station
Oorzaak eenvoudig te achterhalen
HOE HET WERKT

Van gelast onderdeel naar positiebesluit

Controles op lasafwijkingen vereisen een stabiel beeld en duidelijke referentiepunten op het onderdeel. KOMPASS combineert beide met modellen die zijn getraind op uw lassen en een directe koppeling met de lijn en de cel.

Hoogtepunt #1

Leg de passing en de voltooide las vast

Camera's leggen elk onderdeel vast vóór het lassen, na het lassen of beide, met verlichting die is gekozen om randen en lassen duidelijk zichtbaar te maken.

Hoogtepunt #2

Meet afwijkingen ten opzichte van de lay-out

Het model vindt randen, lassen en referentiepunten en meet vervolgens elke afwijking ten opzichte van de lay-out voor die variant.

Hoogtepunt #3

Vasthouden, Trenden en Registreren

Onderdelen buiten de tolerantie worden tegengehouden, trends in de afwijking wijzen naar de opspanning of robot, en elk resultaat wordt opgeslagen.

Neem contact met ons op

Stuur ons tekeningen, onderdelen met goede en afwijkende verbindingen en uw toleranties. Wij beoordelen waar controles op lasafwijking in uw proces passen.

Neem contact op

Waar passen inline positiecontroles?

Visuele controles, steekproeven en inline AI-inspectie hebben elk hun eigen rol. Het verschil zit in de vraag of de lasafwijking op elk onderdeel wordt gemeten.

Inspectiebehoefte
Handmatige visuele controles
NDO & destructieve bemonstering
KOMPASS AI
Verbindingspassing
Gecontroleerd met meters op sommige onderdelen
Zichtbaar op secties
Randverschuiving gemeten vóór het lassen
Laspositie
Globaal beoordeeld
Gemeten op secties
Gemeten aan de hand van de lay-out op elk onderdeel
Geleidelijke afwijking
Wordt opgemerkt wanneer het overduidelijk is
Gevonden bij de volgende audit
Trends per station en opspanning
First-Time-Right
Vertrouwt op scherpe ogen
Bevestigt achteraf
Houdt verkeerd geplaatste lassen tegen vóór assemblage

Veelgestelde vragen

Wat is lasafwijking?

Lasafwijking is elke afwijking tussen de plek waar de verbinding of las zou moeten zitten en waar deze zich daadwerkelijk bevindt. Dit omvat verbindingsafwijkingen, waarbij de op elkaar aansluitende randen vóór het lassen versprongen zijn – vaak 'high-low' genoemd bij platen en buizen – en een lasrups die naast de verbindingslijn ligt. Ook ontbrekende of extra lassen worden gerapporteerd, omdat deze uit dezelfde lay-outcontrole naar voren komen. Elke fout wordt op de afbeelding van het onderdeel getoond, zodat het team precies ziet welke verbinding of las is verschoven.

Waarom is de positie belangrijk als de las er goed uitziet?

Een goed gevormde lasrups die naast de naad ligt, smelt mogelijk slechts één kant vast. Dat gebrek aan inbranding op de zijwand is vanaf het oppervlak moeilijk te zien en kan de verbinding aanzienlijk verzwakken. Het controleren van de laslocatie detecteert de omstandigheden die dit veroorzaken, wat goedkoper is dan het ontdekken van de zwakte bij destructief onderzoek of in het veld. Het geeft het lasteam ook bewijs om opspanningen aan te passen voordat de sterkte wordt aangetast.

Hoe wordt de positie gemeten?

Het station vindt elke las en de nabijgelegen onderdeelfuncties, zoals randen, gaten of de naadlijn, en meet vervolgens de afstand daartussen. De lasafwijking wordt vergeleken met de limiet voor die las op die variant. Door vanaf het onderdeel zelf te meten, in plaats van vanaf een vast punt in het beeld, wordt voorkomen dat normale bewegingen van het onderdeel leiden tot valse afkeuringen. Dezelfde methode werkt op beugels, frames, buizen en gefabriceerde samenstellingen.

Wat zorgt ervoor dat lassen verschuiven?

Slijtage van opspanningen en losse positioneerders, toortsuitlijning na een botsing of vervanging van het mondstuk, een robotpad dat is verlopen en een slechte pasvorm van de naad zijn de gebruikelijke oorzaken. Elk laat een patroon achter in de gegevens: een probleem met de opspanning beïnvloedt één station, terwijl een stoot tegen de toorts elke las van één robot verschuift. Trends maken dat patroon snel zichtbaar. Door het patroon te kennen, kan het onderhoud direct naar de juiste opspanning of robot gaan.

Werkt het voor meerdere producten?

Ja. Elke onderdeelvariant krijgt zijn eigen laslay-out, met een lijst van elke las, de zone en de limieten. De juiste kaart wordt geselecteerd via recept, barcode of een signaal uit de cel, waardoor handmatige instellingen bij productwissels niet nodig zijn. Een onderdeel dat is gelast met de lay-out van een andere variant wordt direct afgekeurd. Lay-outs worden op één plek bijgewerkt wanneer een technische wijziging een las verplaatst.

Kan het verkeerd uitgelijnde platen of naden detecteren?

Randafwijkingen tussen platen of buizen kunnen voor of na het lassen worden gemeten wanneer beide randen zichtbaar zijn. Waar hoogte belangrijk is, zoals bij een verspringing tussen twee platen, wordt 3D-detectie toegevoegd. Het controleren van de naad vóór het lassen detecteert een slechte pasvorm in een vroeg stadium, terwijl controle na het lassen bevestigt dat de las de naad heeft gevolgd. Het opsporen van pasvormproblemen vóór het lassen bespaart bovendien draad, gas en cyclustijd.

Is dit hetzelfde als naadvolging?

Nee. Naadvolging (seam tracking) stuurt de toorts tijdens het lassen door de naad in realtime te volgen. Positie-inspectie controleert het resultaat achteraf op elk onderdeel. Ze werken goed samen: inspectiegegevens laten zien wanneer naadvolging of programmering aandacht nodig heeft, en het detecteert fouten in cellen die helemaal geen naadvolging hebben. Veel fabrieken gebruiken beide, waarbij inspectieresultaten bepalen wanneer de naadvolging opnieuw moet worden gekalibreerd.

Wat hebben jullie van ons nodig om de inspectie van de laspositie in kaart te brengen?

Stuur tekeningen met elke las en de bijbehorende positielimieten, gelaste onderdelen met zowel correcte als verkeerd geplaatste lassen, de varianten die u produceert en de lay-out van de cel. Voeg de cyclustijd toe en geef aan waar een vastgehouden onderdeel moet komen. Hiermee kunnen wij camera's, referentiepunten en integratie aanbevelen voor pasvorm- en positiecontroles op uw lijn. Onderdelen van beide uiteinden van een onderhoudsinterval voor de opspanning laten zien hoeveel verloop het station moet kunnen volgen.

NEEM CONTACT OP MET ONZE EXPERTS

Laat ons het probleem met de laspositie zien dat u wilt oplossen

Deel tekeningen, laslay-outs, varianten en cyclustijden. Wij plannen controles op lasafwijkingen voor pasvorm en laspositie, inclusief een duidelijke planning en kostenindicatie. Een KOMPASS-project als dit duurt doorgaans 6 tot 8 weken.

Bespreek uw lascontrole
Video sluiten