












VERIFICACIÓN DE ACCIONES DE FIJACIÓN Y ATORNILLADO

Verificación de atornillado
para detectar cada tornillo que falta

NAGARE permite verificar el atornillado comprobando las acciones visibles del destornillador frente a un mapa de tornillos definido. La cobertura de la cámara, las señales de la herramienta y las reglas de liberación se evalúan para la estación, por lo que las observaciones de posición complementan la evidencia del controlador. No determinan el par, el ángulo o el engrane de la rosca basándose únicamente en la apariencia.

Enviar un mapa de tornillos

La confianza de los fabricantes para operaciones manuales sin errores

EL PROBLEMA

El recuento fue correcto pero hay un orificio vacío

Los contadores de tornillos y los controladores confirman que el número correcto de aprietes alcanzó el par necesario. Rara vez saben en qué orificio se realizó cada uno, por lo que una unidad puede superar el recuento con una posición omitida y otra atornillada dos veces.

Los recuentos ocultan posiciones

Ocho resultados correctos en una tapa de ocho tornillos pueden significar siete orificios y un tornillo atornillado dos veces. El total sigue pareciendo perfecto.

Los tornillos sueltos se desplazan

Un tornillo caído o que falta puede convertirse en un ruido, un cortocircuito o una devolución de campo, lejos de la estación donde se originó el problema.

Mezcla de tornillos similares

Los tornillos de longitudes y tipos de rosca similares se encuentran uno al lado del otro. Un tornillo incorrecto puede alcanzar el par de apriete en el material equivocado y fallar más adelante.
La solución

Asignar cada orificio a un tornillo completado

Nuestro software de monitorización de procesos mediante IA, NAGARE™, permite verificar el atornillado comparando las acciones visibles con un mapa de posiciones de fijación. Cualquier enlace a un apriete completado, resultado del controlador o señal de liberación requiere ingeniería y validación específicas para cada estación.

Evaluar posiciones de fijación visibles

  • Mapear los orificios que la cámara puede distinguir
  • Configurar comprobaciones visibles de posiciones omitidas y acciones repetidas
  • Mostrar las posiciones no confirmadas donde se configura la guía
  • Acordar cómo se revisa una posición no confirmada antes de su liberación
Orificios mapeados
Cobertura visible evaluada
Comprobaciones configuradas
Posiciones no confirmadas revisadas
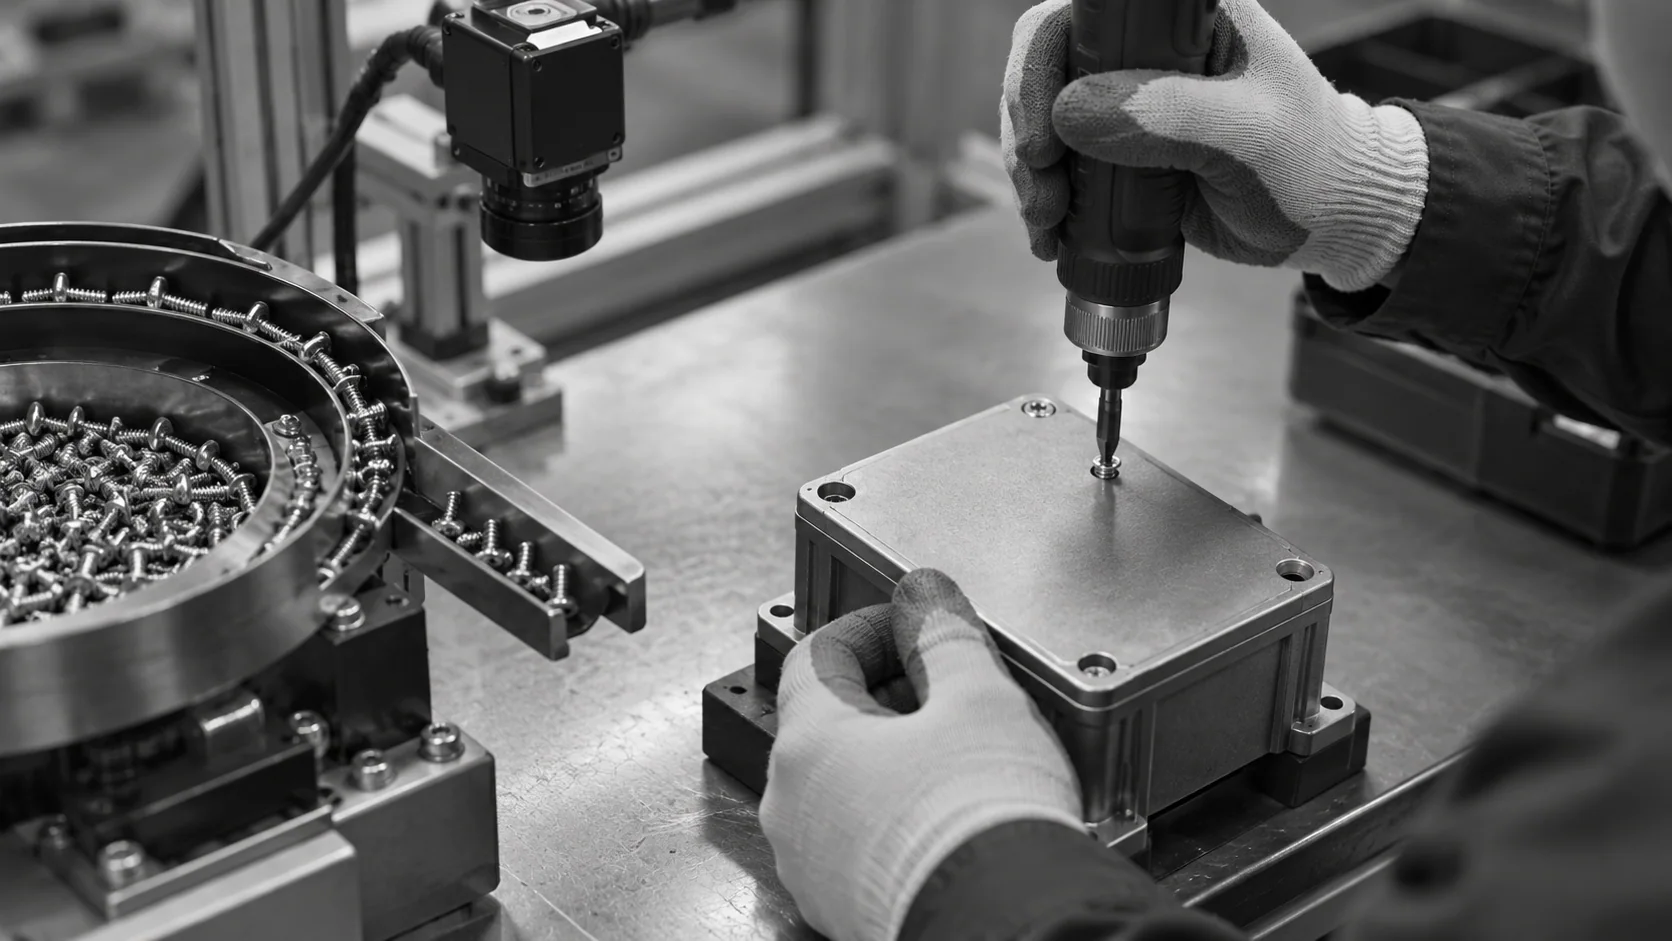
Ilustración conceptual de un destornillador insertando un tornillo en una carcasa mientras otro orificio permanece vacío.

Evaluar señales y registros de la herramienta

  • Revise la interfaz del controlador del destornillador y los resultados disponibles
  • Valide cualquier emparejamiento de un resultado con el orificio observado
  • Evalúe las diferencias visibles en los tornillos y las ubicaciones de recogida controladas
  • Defina las pruebas de fijación requeridas para cada unidad
Por unidad
Pruebas de fijación acordadas
Señal y visión
Conexión validada por estación
CÓMO FUNCIONA

Del patrón de atornillado a la unidad verificada

La verificación del atornillado debe distinguir la cobertura de posición visible de la calidad del apriete medida por la herramienta. Defina el alcance de la vista de la cámara y la conexión del controlador de forma conjunta. Los elementos de fijación ocultos y las acciones ambiguas requieren pruebas adicionales.

Destacado n.º 1

Mapear orificios y tipos de tornillos

Cada orificio, el tornillo que requiere y cualquier orden necesario se establecen a partir de su plano y se confirman en los ciclos registrados.

Destacado n.º 2

Seguimiento de la punta a través de la unidad

Las comprobaciones configuradas comparan las acciones visibles del destornillador con los orificios mapeados. Cualquier asociación con un resultado del controlador debe demostrarse y validarse.

Destacado n.º 3

Detectar lagunas y mantener el historial

Una posición no confirmada o repetida puede generar una alerta. El centro define las reglas de revisión, corrección y liberación, así como qué pruebas se conservan.

Conecta con nosotros

Envíenos una foto de una unidad con sus posiciones de atornillado y un vídeo de un ciclo normal. Le mostraremos cómo se verificaría cada orificio.

Contacte con nosotros

Comparativa de opciones de verificación de atornillado

Cada opción confirma que los tornillos fueron apretados. Se diferencian en si identifican qué orificio, qué tornillo y qué sucedió en cada posición.

Necesidad de supervisión
Métodos manuales
Visión artificial tradicional
IA NAGARE
Tornillo faltante
Verificación visual al final
Discrepancia en el conteo, si la hubiera
Orificio vacío marcado en tiempo real
Tornillo apretado dos veces
No detectado
Puede ser detectado mediante una estrategia de controlador adecuada
Acción de repetición visible verificada dentro de la cobertura validada
Tipo de tornillo incorrecto
Elección del operario
Depende de la estrategia de la herramienta y de las entradas de control de piezas
Verificación visual del tornillo o de la zona de recogida, si está validada
Calidad a la primera
Depende del inspector
Útil cuando los conteos son fiables
Observaciones de posición más evidencia validada de la herramienta

Preguntas frecuentes

¿Por qué no basta con un contador de tornillos?

Un contador de tornillos o un conteo por lotes confirma que un número determinado de aprietes ha alcanzado el objetivo, lo que permite detectar si una estación se detiene antes de tiempo. Sin embargo, no puede determinar si se omitió una posición y otra se atornilló dos veces, ya que ambas dan el mismo total. La verificación de posición cierra esa brecha al vincular cada resultado correcto con el orificio donde ocurrió, de modo que el conteo y las posiciones deben coincidir. La mayoría de las plantas utilizan el conteo como una primera comprobación rápida.

¿Cómo funciona la detección de tornillos faltantes con una cámara?

Una cámara puede respaldar una comprobación de tornillos faltantes cuando el orificio mapeado y la acción relevante son visibles en una vista acordada. Reconocer el movimiento de la punta por sí solo no establece que un tornillo estuviera presente, encajado correctamente o que haya alcanzado su objetivo. Si se propone una conexión con el controlador, valide cómo se asocia su ciclo de apriete completado con la posición y la unidad. Los orificios no confirmados seguirán entonces la regla de alerta o revisión acordada, manteniendo la calidad del apriete físico bajo los controles de herramienta o prueba adecuados.

¿Puede detectar un tornillo atornillado dos veces?

Un segundo impacto puede crear un retorno visible a una posición completada, que puede evaluarse como una comprobación de acción repetida configurada. La vista debe distinguir esa posición de forma fiable. Los controladores adecuados también pueden identificar el reapriete a partir de la curva de par. Un contador simple puede no hacerlo. Un segundo impacto puede dañar una rosca o un soporte, por lo que la corrección debe seguir el método aprobado. No asuma que NAGARE recibe o almacena ambas señales hasta que se haya demostrado dicha conexión.

¿Comprueba la secuencia de apriete de los tornillos?

Cuando el dibujo especifica un orden, por ejemplo para asentar una cubierta de manera uniforme o evitar tensiones en una placa de circuito, una comprobación configurada puede comparar las acciones visibles con ese orden y marcar una posición no confirmada o inesperada. Cuando el orden no importa, solo se comprueba la cobertura, de modo que los operarios no se vean ralentizados por reglas que no aportan nada. La regla de orden se establece por tipo de unidad durante la configuración y puede cambiarse cuando cambia el diseño.

¿Funcionará con nuestro destornillador eléctrico y controlador?

Evalúe las interfaces de la herramienta y del controlador durante la fase de alcance. Una salida OK/NOK por sí sola no establece la compatibilidad con NAGARE ni una correspondencia fiable con el orificio visto por la cámara. Acuerde la temporización de la señal, la asociación de la unidad y el comportamiento de reserva con el equipo de control, y luego demuestre el registro de la unidad propuesto. Cuando no haya una conexión validada disponible, mantenga las comprobaciones de calidad de apriete existentes y utilice las observaciones de la cámara solo para la cobertura visible y la secuencia que establezca la prueba de la estación.

¿Puede detectar si se utiliza el tornillo incorrecto?

Una diferencia visible en el tornillo o una ubicación controlada del presentador de tornillos puede respaldar una comprobación de la pieza configurada, siempre que la cámara pueda distinguirla. La ubicación en el contenedor por sí sola no puede probar la identidad si el contenedor se rellenó incorrectamente. Algunas longitudes o tipos de rosca no son visibles desde una perspectiva práctica, por lo que debe mantener el método de control de piezas adecuado. El roscado cruzado y la calidad de apriete alcanzada requieren pruebas adecuadas de la herramienta. No deben inferirse simplemente porque la cámara haya visto la acción de recogida y atornillado esperada.

¿Qué ocurre con las estaciones con alimentación automática de tornillos?

Un alimentador de tornillos puede eliminar un paso de recogida manual, pero la cobertura de la posición aún debe evaluarse. Una cámara puede observar dónde utiliza el operario el destornillador alimentado. Si puede distinguir un tornillo en la punta depende de la vista real, la iluminación y la pieza. Demuestre esa comprobación en lugar de asumir que funciona en todas las estaciones con alimentación. Conserve el controlador u otras pruebas aprobadas de la calidad del apriete y acuerde cómo se gestiona una acción ambigua antes de liberar la unidad.

¿Qué debemos enviar para planificar la verificación del atornillado?

Envíe una foto o un dibujo de la unidad con todas las posiciones de los tornillos, un vídeo de un operario realizando el atornillado y los modelos de su destornillador y controlador. Indique cualquier orificio que se haya pasado por alto anteriormente. Con esto, podremos proponer la ubicación de la cámara, la comprobación de cada posición de atornillado y cómo debe almacenarse el registro de apriete junto con los datos de su unidad.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la unidad que se envía con un tornillo faltante

Comparta una unidad de muestra, su mapa de tornillos y el modelo de su destornillador. Planificaremos la verificación del atornillado para esa estación y le explicaremos los plazos y costes. Una estación de este tipo suele estar operativa en 4 semanas.

Enviar un mapa de tornillos
Cerrar vídeo