












CONFIRMACIÓN DE PASO DE APRIETE

Verificación de la secuencia de apriete para evitar fijaciones fuera de orden

NAGARE permite verificar la secuencia de apriete comparando las acciones de fijación visibles con su patrón de apriete. La cobertura de las cámaras y cualquier vinculación con los resultados OK/NOK de la herramienta se evalúan junto con sus ingenieros. La medición del par sigue siendo responsabilidad del controlador de la herramienta, mientras que las posiciones no confirmadas requieren una revisión acordada o una regla de liberación.

Comprobar un patrón de apriete

La confianza de los fabricantes para operaciones manuales sin errores

EL PROBLEMA

Un par de apriete correcto no garantiza el orden

El controlador de una herramienta registra que alcanzó el par de apriete objetivo. No siempre sabe en qué perno estaba, por lo que una unión puede superar todas las comprobaciones de par y aun así haberse apretado en el orden incorrecto.

Orden incorrecto, carga desigual

Apretar un lado completamente antes que el otro deforma las juntas y las tapas. La unión parece terminada, pero presenta fugas o se afloja durante el servicio.

Un segundo apriete parece correcto

Volver a un perno que ya está apretado da otro resultado correcto, mientras que un perno adyacente nunca se toca.

Las marcas de pintura dependen de la memoria

Marcar cada perno después de apretarlo es lento, fácil de olvidar y no dice nada sobre el orden en el que se apretaron los pernos.
La solución

Confirme cada posición, en el orden requerido

Nuestro software de monitorización de procesos mediante IA, NAGARE™, permite verificar la secuencia de apriete comparando las acciones de fijación visibles con el orden requerido. La cobertura de la cámara y cualquier vínculo entre las posiciones y los resultados de la herramienta se definen para su unión. La medición del par de apriete permanece en la herramienta.

Comprobar el orden de apriete visible

  • Mapear las posiciones de los pernos que la cámara puede distinguir
  • Comparar las acciones reconocidas con el patrón de apriete especificado
  • Marcar los saltos y repeticiones configurados para la revisión del operario
  • Mostrar la siguiente posición donde la guía está configurada
Posiciones mapeadas
Orden visible evaluado
Comprobaciones configuradas
Saltos y repeticiones revisados
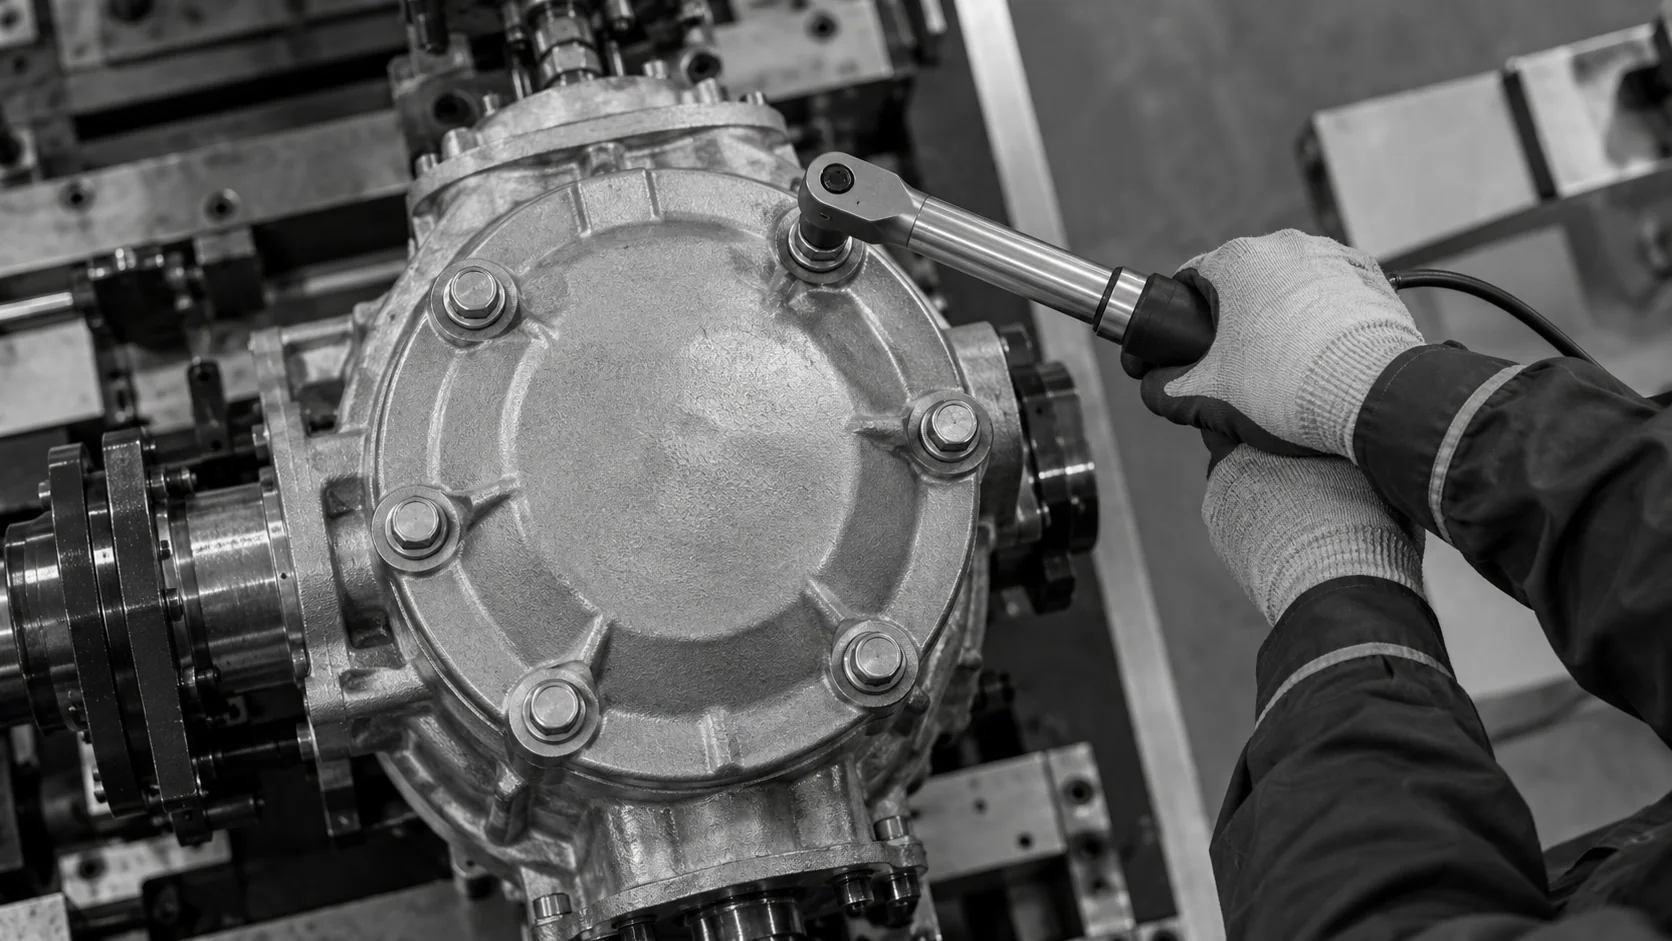
Ilustración conceptual de una herramienta de vaso acoplándose a un perno en una brida de múltiples pernos bajo una cámara.

Resultados de la herramienta de alcance y reglas de liberación

  • Revise las señales del controlador y la disponibilidad de la interfaz
  • Acuerde cómo se puede vincular un resultado a una posición visible
  • Configure una retención solo tras la validación de los controles del sitio
  • Defina qué registros y clips conservar para cada unión
Herramienta más cámara
Conexión evaluada por estación
Por unión
Alcance de registro acordado
CÓMO FUNCIONA

Del patrón de apriete a la unión verificada

La verificación de la secuencia de apriete requiere una visión acordada de la herramienta y una distinción clara entre el orden observado y la calidad de apriete medida. Cualquier conexión con el controlador se especifica y valida con su equipo de control.

Destacado n.º 1

Mapee la unión y su patrón

Las posiciones de los pernos y el orden requerido se establecen a partir de su plano o instrucción de trabajo y se confirman en los ciclos registrados.

Destacado n.º 2

Siga la herramienta a lo largo de la unión

Las comprobaciones de cámara configuradas comparan las acciones de fijación visibles con las posiciones mapeadas. Los acoplamientos ocultos o ambiguos requieren otra vista o revisión.

Destacado n.º 3

Revise las discrepancias y registre las pruebas

Una posición no confirmada puede generar una alerta. Cualquier condición de retención, enlace de resultado de herramienta y liberación debe ser acordada y validada para la unión.

Conecta con nosotros

Comparta el patrón de apriete de una unión y un vídeo de un operario realizándolo. Le mostraremos cómo se comprobaría cada posición.

Contactar

Comparativa de métodos de verificación de secuencias de apriete

Los métodos difieren en la forma en que registran la posición y el orden. El resultado de par de una herramienta y la observación de una cámara responden a preguntas distintas, y su conexión debe ser validada.

Necesidad de supervisión
Métodos manuales
Visión artificial tradicional
IA NAGARE
Orden de apriete
Memoria del operario
Brazo de posicionamiento o bandeja de vasos
Orden visible verificado frente a las posiciones mapeadas
Tornillo omitido
Detectado mediante auditoría de marca de pintura
Detectado si se detectan las posiciones
Alerta configurada por posición omitida
Adaptación (retrofitting)
Sin cambios
Brazos y sensores por estación
Evaluación de la cobertura de la cámara y la interfaz
Calidad a la primera
Depende de la disciplina
Fiable en uniones fijas
Orden incorrecto detectado dentro de la cobertura validada

Preguntas frecuentes

¿Mide la cámara el par de apriete?

No. El par de apriete se mide mediante una herramienta adecuada y su controlador, como una atornilladora de corriente continua o una llave dinamométrica con transductor. Una cámara puede observar una acción de fijación visible en una posición de tornillo mapeada, pero la apariencia por sí sola no puede determinar el par, el ángulo o la precarga alcanzados. Cualquier vinculación de las mediciones del controlador con esas observaciones debe ser diseñada y validada. La verificación del par de apriete corresponde a la herramienta. La verificación de la secuencia de apriete solo añade la evidencia de la posición y el orden que la vista de cámara acordada pueda respaldar.

¿Por qué es importante la secuencia de apriete de los tornillos?

El orden de apriete controla cómo se genera la carga de apriete en una unión. Trabajar en cruz o en estrella distribuye la carga de manera uniforme, mientras que terminar un lado primero puede deformar una tapa, aplastar una junta de forma desigual o dejar algunos tornillos por debajo de su precarga prevista. El orden especificado suele ser establecido por la ingeniería de diseño y, en uniones críticas, forma parte del registro de calidad, por lo que demostrar que se ha seguido es tan importante como alcanzar el valor de par.

¿Cómo detecta un segundo apriete en el mismo tornillo?

Puede producirse un doble impacto cuando el operario vuelve a una posición ya completada mientras otro perno permanece intacto. Una comprobación de cámara configurada puede marcar ese retorno visible para su revisión. No puede establecer el resultado de la segunda operación de apriete solo por su apariencia. Algunos controladores también detectan el apriete repetido a través de la curva de par-ángulo. Acuerde si esas señales pueden vincularse al mismo perno y registro de unidad, y luego valide los saltos, repeticiones y acciones ocultas en la unión real antes de confiar en la comprobación combinada.

¿Para qué uniones es adecuado esto?

Las cubiertas, carcasas, cubos de rueda, culatas y cualquier unión de brida con varios pernos y un orden definido son típicos. La unión debe ser visible para una cámara superior o lateral mientras el operario trabaja, y las posiciones de los pernos deben ser distinguibles en la imagen. Los grupos muy apretados o los elementos de fijación ocultos pueden requerir una segunda vista de cámara, que evaluaremos durante la prueba utilizando sus propias piezas y herramientas.

¿Puede utilizar las señales de nuestras herramientas actuales?

La conexión con un controlador de herramientas requiere una evaluación técnica. Proporcionar salidas OK y NOK no establece por sí mismo la compatibilidad, la sincronización o una asociación fiable con el perno que ve la cámara. Comparta los detalles de la interfaz del controlador para que el equipo pueda definir el alcance y demostrar el registro propuesto. Si no hay una conexión validada disponible, mantenga las comprobaciones de par existentes y trate las observaciones de la cámara como evidencia de orden o cobertura dentro de sus límites acordados, no como confirmación de la calidad de apriete medida.

¿Qué ocurre cuando se salta un perno?

Cuando un salto es visible y se ha configurado la regla pertinente, la estación puede marcar la posición no confirmada para el operario. Cualquier comportamiento de retención y liberación se define con los equipos de control y calidad. La corrección aprobada puede implicar el apriete, la inspección o la reparación, dependiendo de la unión. La repetición de una acción no debe borrar automáticamente un problema de calidad. Un registro de posición y un clip pueden ayudar a investigar un bucle de retrabajo recurrente sin tratar el vídeo como una medición de par.

¿Sustituye al marcado con pintura y a las auditorías?

Mantenga el marcado con pintura y las auditorías existentes hasta que el equipo de calidad haya validado cualquier propuesta de sustitución para la cobertura y la evidencia del orden. Un registro respaldado por vídeo puede apoyar esa decisión, pero no sustituye a una herramienta de auditoría de apriete calibrada ni a otro método aprobado para evaluar la calidad del apriete. El calendario de auditorías y los criterios de aceptación siguen siendo decisiones de la planta. La unión también debe seguir su método de apriete especificado. La cobertura de la cámara por sí sola no establece la precarga ni autoriza la eliminación de un control actual.

¿Qué debemos enviar para planificar la verificación de la secuencia de apriete?

Envíe el plano de la unión con las posiciones de los pernos y el orden requerido, un vídeo de un operario apretando la unión, y la marca y modelo de sus herramientas y controladores. Indíquenos qué uniones han fallado en campo o en pruebas. Con esta información, podremos proponer la ubicación de las cámaras, las señales necesarias en cada estación y cómo mostrar el siguiente perno al operario.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la unión que debe apretarse en orden

Comparta el plano de la unión, el patrón de apriete y el modelo de su controlador de herramientas. Planificaremos la verificación de la secuencia de apriete para esa estación y le explicaremos los plazos y costes. Las estaciones NAGARE de este tipo suelen estar operativas en 4 semanas.

Comprobar un patrón de apriete
Cerrar vídeo