DETECCIÓN DE OPERACIONES FALTANTES

Verificación de pasos del proceso para evitar que las unidades salgan incompletas

NAGARE permite verificar los pasos del proceso comprobando las operaciones visibles configuradas frente a la lista de tareas completadas. Puede señalar una acción de prensado, ajuste por clip o lubricación no confirmada antes de la liberación, mientras que los datos de las herramientas, los sensores o las pruebas siguen siendo necesarios cuando es preciso determinar el asentamiento físico, la fuerza o la cantidad aplicada.

Verifique una estación con nosotros

La confianza de los fabricantes para operaciones manuales sin errores

EL PROBLEMA

Algunas operaciones no dejan rastro

Algunas operaciones apenas dejan rastro una vez que se realizan trabajos posteriores. Una acción visible de prensado, ajuste por clip o engrase puede servir para verificar el proceso, aunque el asentamiento, la fuerza y la cantidad aplicada siguen requiriendo su propia evidencia de aceptación.

Sin rastro, sin control

La inspección final solo puede evaluar lo que está a la vista. Las operaciones ocultas dentro de la unidad o que no producen cambios visuales pasan desapercibidas.

Las estaciones liberan por tiempo

Muchas líneas liberan una unidad cuando termina el tiempo de ciclo o se pulsa un botón, independientemente de si se han realizado todas las operaciones.

Los defectos aparecen tarde

Una operación omitida suele manifestarse como una fuga, un ruido o un fallo prematuro mucho después de que la unidad haya salido de la planta.
La solución

Liberar unidades solo cuando se haya completado cada operación

Nuestro software de monitorización de procesos mediante IA, NAGARE™, permite verificar los pasos del proceso comparando las acciones visibles configuradas con una lista de operaciones. Una acción observada proporciona evidencia del proceso. Los criterios de aceptación física y cualquier señal de liberación se definen por separado con el equipo de la estación.

Reconocer cada operación, sea visible o no

  • Aprender cada operación a partir de las acciones del operario
  • Comprobar las acciones configuradas de prensado, ajuste de clips y engrasado visibles
  • Contar operaciones que se repiten, como múltiples clips
  • Mostrar al operario lo que aún falta
Cada operación
Reconocido en la estación
Lista en tiempo real
Trabajo pendiente mostrado
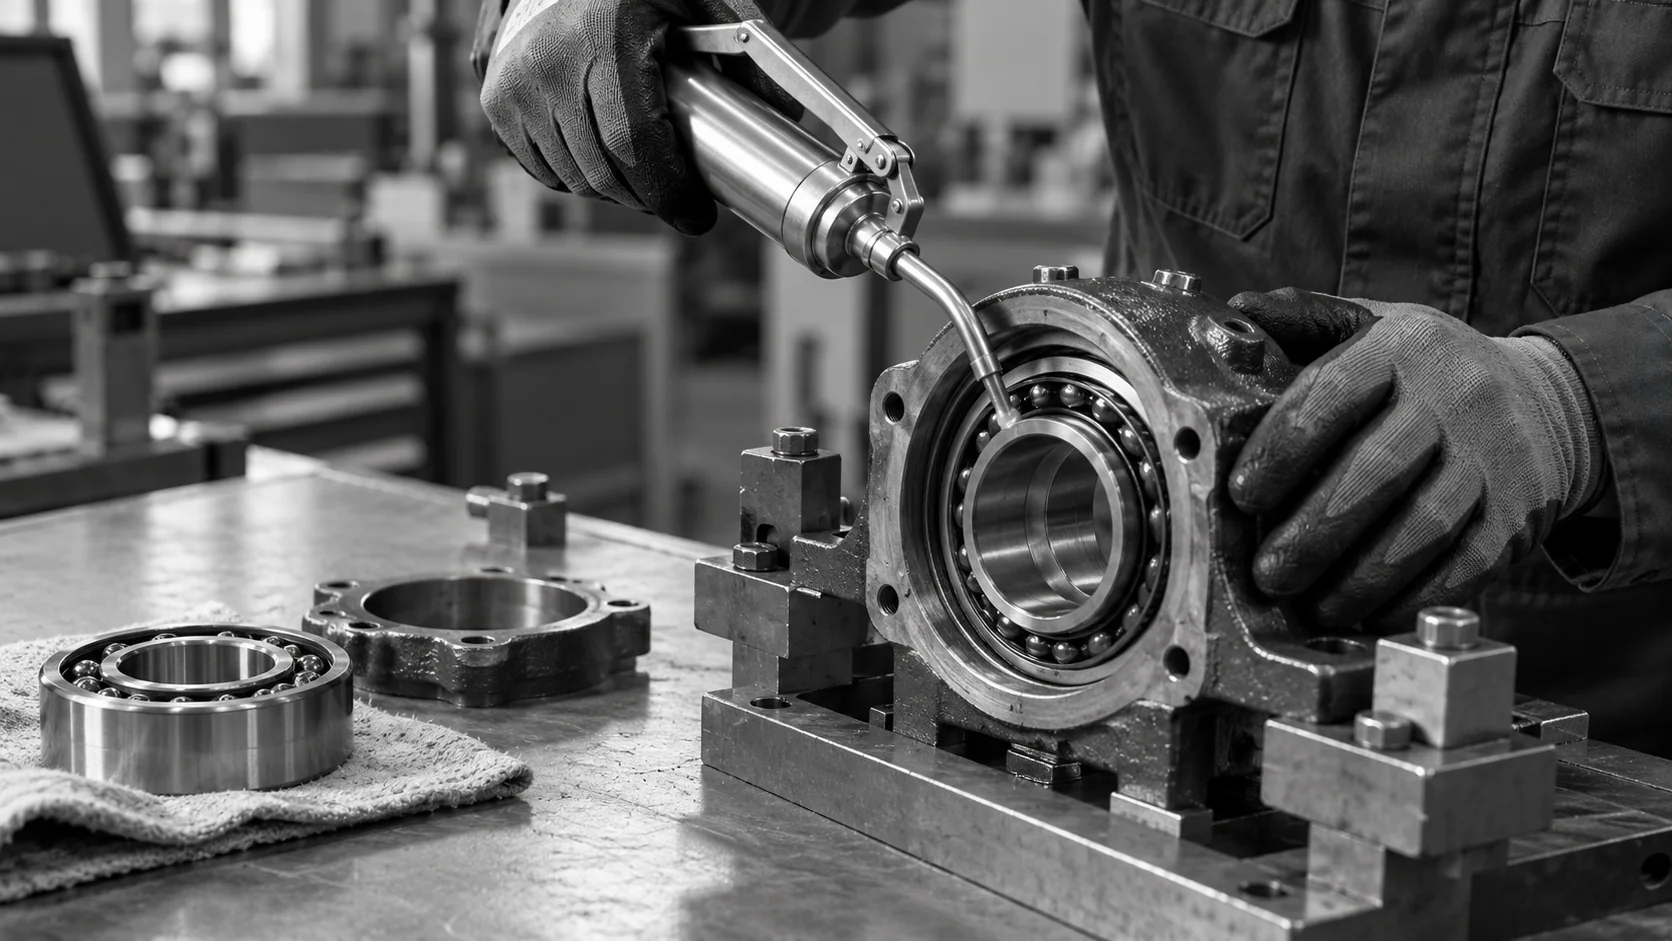
Ilustración conceptual de la aplicación de grasa en un rodamiento expuesto ya instalado en una carcasa fijada.

Condicionar la liberación a la finalización

  • Proporcionar señales de finalización cuando una interfaz PLC esté configurada y validada
  • Aplicar una regla de retención o revisión acordada para las operaciones no confirmadas
  • Desviar las unidades a un punto de reparación cuando la línea lo requiera
  • Almacenar un registro de finalización con clips para cada unidad
Antes de la liberación
Unidades incompletas retenidas
Por unidad
Registro de finalización guardado
CÓMO FUNCIONA

Cómo se verifica la finalización

La verificación de los pasos del proceso puede convertir las comprobaciones de acciones visibles en un registro de finalización. Defina qué prueba cada operación, cómo se revisan las imágenes ambiguas y qué herramienta o prueba independiente se requiere para verificar su resultado físico.

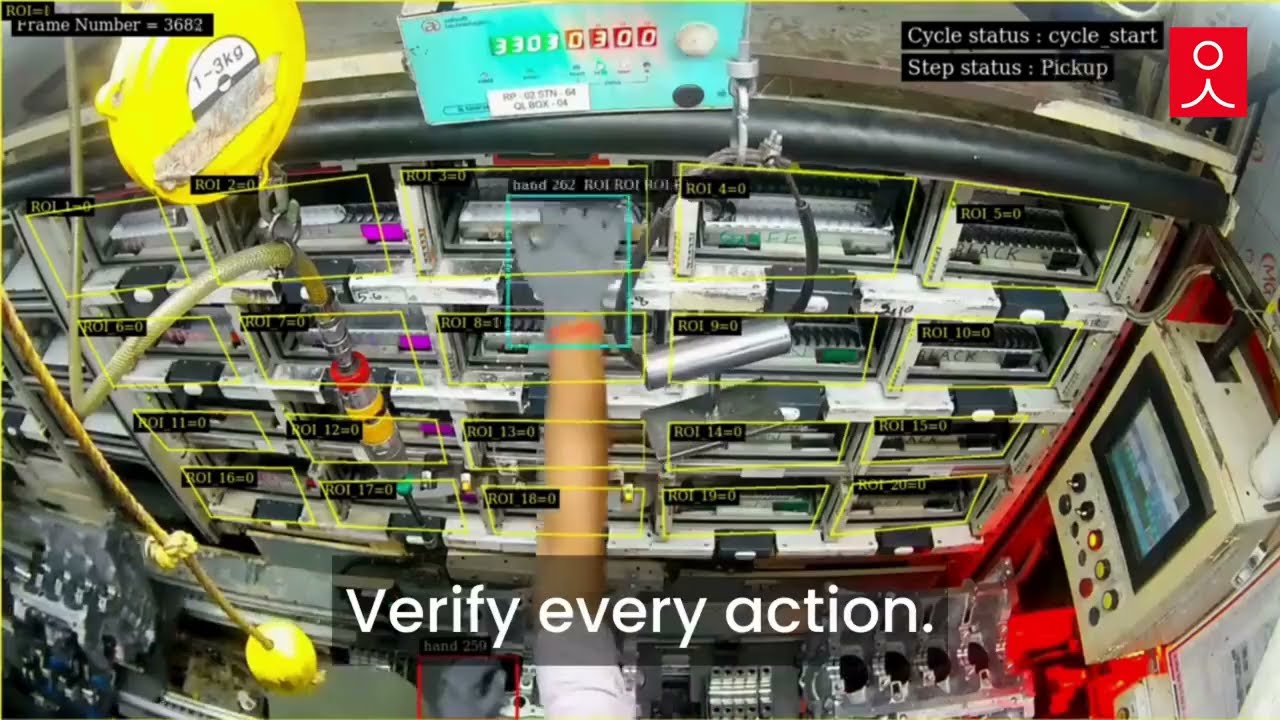
Official video frame showing an engine-bearing assembly view with tracked parts and cycle status
Ejemplo de colocación de cojinetes de motor: las imágenes demuestran la detección de colocaciones omitidas y repetidas. No se muestran el prensado, el engrasado ni el interbloqueo de liberación del PLC.
Destacado n.º 1

Enumerar las operaciones de la estación

Cada operación, cuántas veces se repite y qué demuestra que se ha realizado se establecen a partir de su método y de los ciclos registrados.

Destacado n.º 2

Reconocimiento de operaciones durante el ciclo

Las reglas configuradas reconocen las operaciones visibles. Un movimiento reconocido no prueba por sí solo la fuerza de asentamiento, la cantidad aplicada u otro resultado físico oculto.

Destacado n.º 3

Señal de liberación o retención

Una acción no confirmada sigue la regla de revisión o retención acordada. La liberación requiere que se validen las pruebas y el procedimiento de corrección para esa estación.

Conecta con nosotros

Envíenos la lista de operaciones de una estación y un vídeo del ciclo. Le mostraremos qué operaciones se pueden verificar y cómo funcionaría la liberación.

Contactar

Verificación de pasos del proceso frente a otras reglas de liberación

Cada estación tiene una regla que determina cuándo puede salir una unidad. La diferencia radica en si dicha regla sabe si el trabajo se ha completado.

Necesidad de supervisión
Métodos manuales
Visión artificial tradicional
IA NAGARE
Activador de liberación
Decisión del operario
Tiempo de ciclo o botón
Todas las operaciones reconocidas
Operaciones invisibles
De confianza
Detectado solo si está instrumentado
Reconocido por la acción
Operaciones repetidas
Contado a ojo
Contado si un sensor encaja
Contado a partir del vídeo
Calidad a la primera
Depende del turno
Asume que el ciclo se completó
Unidades incompletas retenidas en el origen
ÉXITO DEL CLIENTE

Abbott retiene los kits hasta que se verifica cada actividad

En Abbott, NAGARE clasifica cualquier desviación de la lista de actividades aprobada como NOK, alerta al operario y envía una señal al PLC en cada paso, con una retención de acción correctiva antes de que se reanude el flujo de trabajo.

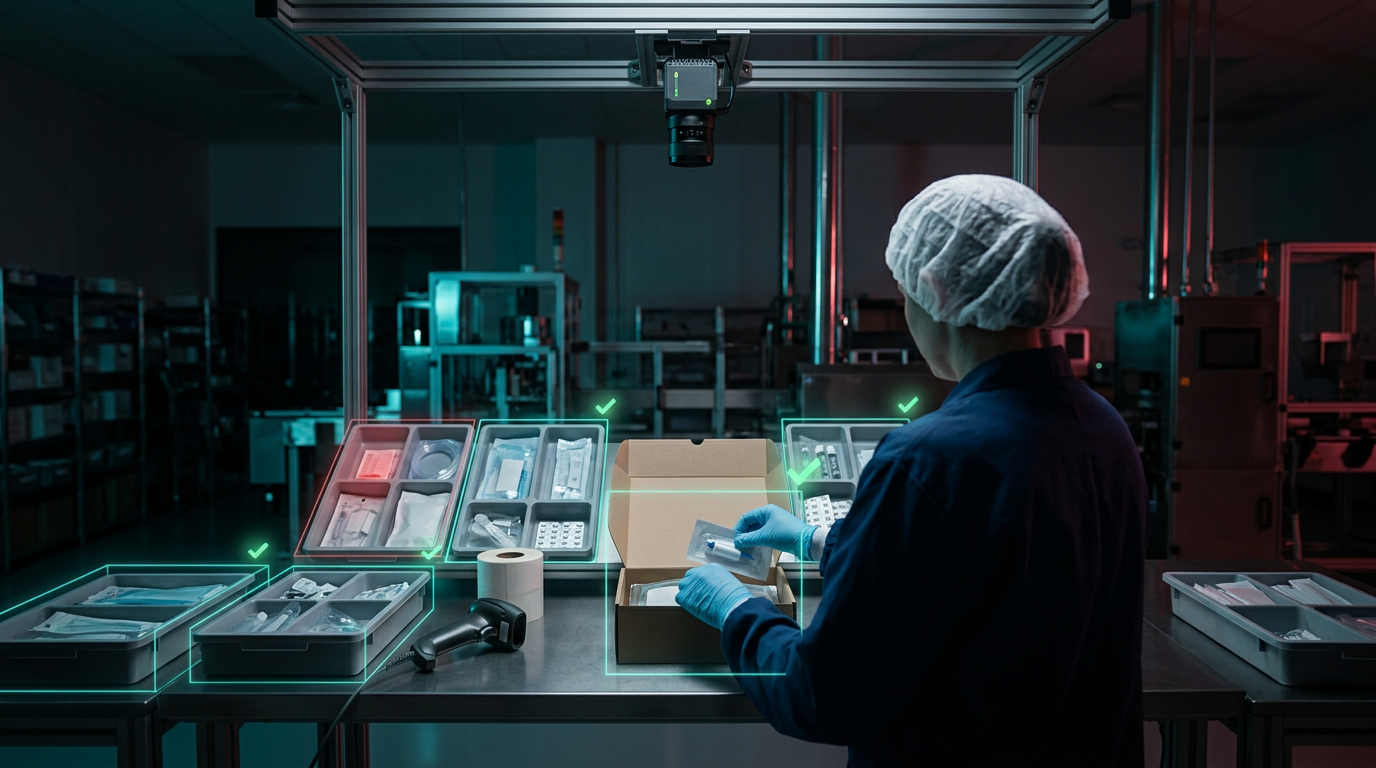
Portada oficial del caso práctico de Jidoka sobre la monitorización del proceso de preparación de kits de Abbott
Abbott retiene los kits hasta que se verifica cada actividad
Sanidad

Los resultados publicados por Abbott describen la verificación a nivel de actividad en sus estaciones manuales de preparación de kits médicos.

  • Retención de acciones correctivas y comunicación con el PLC para cada paso supervisado
  • 18 estaciones diseñadas para la supervisión, con los rostros de los operarios ocultos por privacidad

Preguntas frecuentes

¿Qué operaciones son más difíciles de verificar a posteriori?

Las operaciones ocultas resultan difíciles de inspeccionar una vez que el trabajo posterior las cubre. Un ajuste a presión, la inserción de un clip o un paso de lubricación omitidos son ejemplos relevantes, pero una acción visible y un resultado físico aceptable son comprobaciones distintas. Ver el movimiento de una prensa no garantiza su fuerza o profundidad. Ver cómo se aplica grasa no demuestra que se haya utilizado la cantidad necesaria. Defina los criterios de finalización visibles y conserve la herramienta, el sensor o la evidencia de la prueba funcional necesaria para el resultado. El trabajo que no se puede ver debe permanecer sin confirmar.

¿Cómo se detectan las operaciones omitidas antes de que salga la unidad?

Las acciones visibles configuradas pueden compararse con la lista de operaciones de la estación. Antes de que la unidad salga, cualquier elemento no confirmado sigue el procedimiento acordado de alerta, revisión o retención. Una observación por cámara no debe tratarse como una entrada de liberación validada hasta que se hayan evaluado la cobertura, los casos ambiguos y la interfaz de liberación. El operario o el equipo de calidad aplica entonces la corrección aprobada. Algunas operaciones pueden completarse inmediatamente, mientras que otras requieren inspección o reparación en lugar de un movimiento repetido.

¿Puede conectarse a nuestro controlador de línea?

Sí. NAGARE puede enviar una señal de completo o incompleto a la salida de la estación, de modo que el controlador de la línea solo libere una unidad terminada. Si su línea ya utiliza una señal de finalización de herramientas o sensores, el resultado de la cámara puede combinarse con ella. El protocolo de comunicación, los tiempos y el comportamiento de reserva se acuerdan con su equipo de control durante la fase de definición, y la estación puede iniciarse en modo de solo alerta.

¿Cómo cuenta las operaciones que se repiten?

Cuando las operaciones repetidas siguen siendo visibles y distinguibles, las reglas configuradas pueden mantener un recuento de operaciones frente al número requerido. Cinco acciones de colocación de clips reconocidas frente a seis acciones esperadas dejarían una sin confirmar. Esto no probaría que el sexto clip está físicamente ausente. Revise las oclusiones, las acciones simultáneas y las operaciones parciales durante la validación. Un recuento por cámara puede apoyar la comprobación del proceso sin necesidad de un sensor en cada posición, mientras que siguen siendo necesarios criterios separados para un correcto asentamiento o calidad de aplicación.

¿Sustituye a las pruebas funcionales y de presión?

No. Una prueba de fugas o una prueba funcional comprueba un resultado que la observación de la acción por cámara no puede establecer. Las comprobaciones de acciones visibles validadas pueden ayudar a evitar que determinadas operaciones omitidas lleguen a esas pruebas, mientras que las pruebas conservan su función de aceptación. Compare las tasas y causas de fallo reales antes y después de un cambio en lugar de asumir que los fallos restantes deben ser defectos de los componentes. Cuando se configuran el enlace y la retención de unidades, el registro del proceso puede ayudar a investigar una unidad fallida.

¿Qué ocurre con las unidades que se consideran incompletas?

Las instrucciones de trabajo aprobadas determinan si el operario puede completar el trabajo pendiente inmediatamente o si la unidad necesita una inspección en una estación de reproceso. Repetir una acción no siempre es una corrección aceptable, especialmente después de un paso irreversible. Cuando una línea no puede esperar, un estado de enrutamiento acordado puede identificar el trabajo no confirmado para su revisión. Registre el evento y su disposición para que una observación incompleta no se convierta silenciosamente en una declaración de unidad completada y conforme.

¿Cómo funciona técnicamente la verificación de operaciones?

La investigación en vídeo suele utilizar la segmentación temporal para dividir las imágenes en operaciones candidatas. Eso explica un posible enfoque de monitorización, pero no es una declaración sobre el algoritmo interno de NAGARE. Para la verificación de los pasos del proceso en su estación, defina criterios de finalización visibles, variaciones representativas y ejemplos que deban permanecer sin confirmar. Pruebe acciones cortas, parciales y ocultas frente a esos criterios. La decisión de despliegue debe basarse en el reconocimiento demostrado, la revisión y el comportamiento de liberación, en lugar de en una arquitectura de modelo supuesta.

¿Qué debemos enviar para planificar la verificación de los pasos del proceso en una estación?

Envíe la lista de operaciones realizadas en la estación con el número de repeticiones, algunos vídeos de ciclos normales y ejemplos de escapes atribuidos a ella. Díganos cómo se liberan las unidades actualmente. Con esta información, podremos identificar qué operaciones verificar, proponer la vista de cámara y diseñar la señal de liberación para su línea.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la operación que se omite

Comparta la lista de operaciones de la estación, un vídeo de un ciclo y los escapes que se le atribuyen. Planificaremos la verificación de los pasos del proceso para esa estación y le explicaremos los plazos y costes. Por lo general, la primera estación se verifica y se pone en marcha en 4 semanas.

Verifique una estación con nosotros
Cerrar vídeo